




Насколько специализированный 3D-сверлильный станок для двутавровых балок быстрее обрабатывающего центра с ЧПУ при партиях менее 50 штук?
Насколько специализированный 3D-сверлильный станок для двутавровых балок быстрее обрабатывающего центра с ЧПУ при партиях менее 50 штук?
Sep 20, 2026
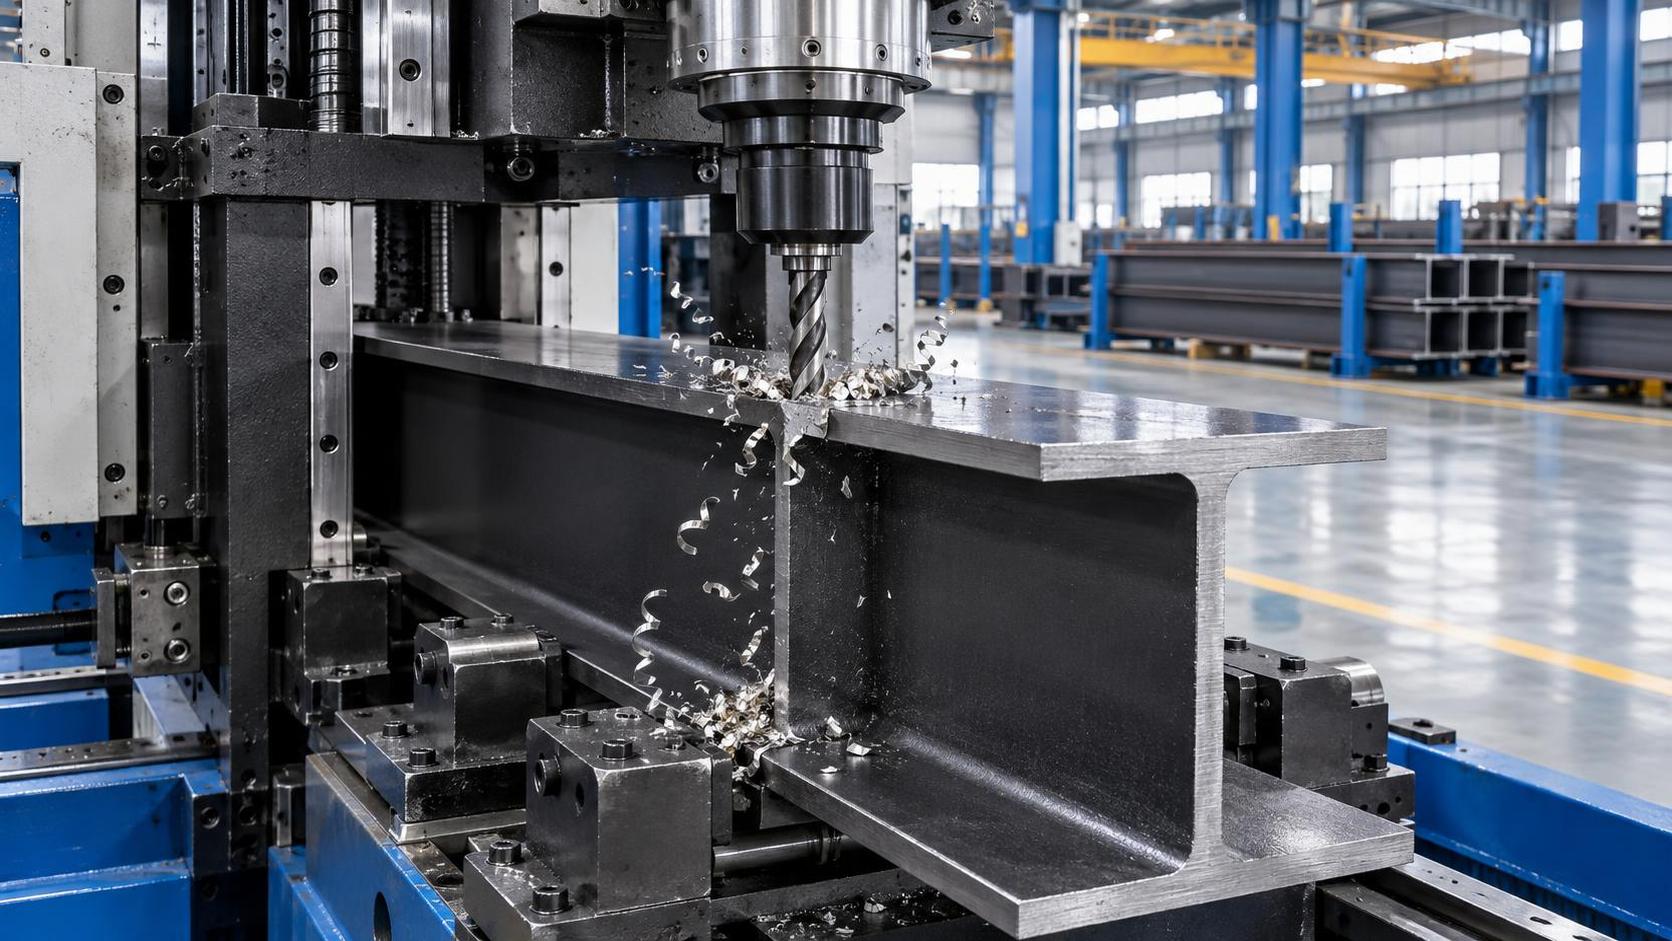
Когда вы стоите в цеху и просматриваете производственное задание на 32 H-образные балки, каждая из которых имеет уникальную схему отверстий в полках и стенке, а до срока поставки остается пять рабочих дней, скорость перестает быть абстрактным понятием. Это разница между уверенным расчетом коммерческого предложения и добавлением 48-часового запаса *на всякий случай*. Именно здесь становится ощутимым реальный компромисс между гибкостью и производительностью — особенно при размерах партий, не превышающих 50 штук.
Универсальные обрабатывающие центры с ЧПУ — впечатляющее оборудование. Они выполняют фрезерование, сверление, нарезание резьбы и растачивание с высокой повторяемостью для деталей различной геометрии. Но если поручить такому центру обработку H-образной балки — обычно длиной 6–12 метров, весом в сотни килограммов, с несимметричной жесткостью и переменными сечениями, — вы быстро столкнетесь с эксплуатационными трудностями: перепозиционированием, многоосевой выверкой, специальной оснасткой, повторной калибровкой траектории инструмента для каждой ориентации балки и многократным измерением для компенсации теплового дрейфа или деформации материала. Это не теоретические задержки — это минуты, которые накапливаются при наладке, смене инструмента и циклах проверки.
Специализированные 3D-сверлильные станки для H-образных балок, напротив, созданы *вокруг* геометрии балки, а не траектории инструмента. Их кинематика предполагает наличие I- или H-профиля. Портал перемещается вдоль балки; сверлильная головка точно поворачивается и наклоняется для обработки поверхностей полок, центров стенки и угловых точек соединения без переориентации заготовки. Не требуется перепрограммирование пятой оси. Не нужно разрабатывать специальный кондуктор для каждого заказа. Не требуется ручное выравнивание или лазерная юстировка перед каждым запуском. Достаточно загрузить, зажать, отсканировать (при наличии соответствующего оснащения) и выполнить обработку.
Давайте оценим это количественно — не по лабораторным показателям, а по наблюдаемой производительности реальных изготовителей металлоконструкций, использующих обе платформы для идентичных мелкосерийных заказов (≤50 шт.):
- **Время наладки**: обрабатывающий центр с ЧПУ в среднем требует 42–68 минут на каждую балку для установки оснастки, задания баз и проверки первой детали. Специализированный 3D-сверлильный станок для H-образных балок сокращает это время до 7–12 минут — главным образом благодаря стандартизированному зажиму, автоматическому распознаванию базовых кромок и определению позиций сверления непосредственно в системе координат балки, а не путем преобразования через несколько смещений баз.
- **Время цикла на одну балку**: для типовой 8-метровой балки H300×300×10×15, требующей 42 отверстия (в полках и стенке), среднее время цикла только сверления сокращается с 28–35 минут на 5-осевом станке с ЧПУ до 9–13 минут на специализированной установке, без учета загрузки/разгрузки. Это не просто более быстрое перемещение инструмента; это меньше ускоренных перемещений, отсутствие отвода по оси Z между отверстиями различной глубины и возможность одновременной работы нескольких шпинделей на моделях высокого класса.
- **Эффективность смены инструмента**: центры с ЧПУ используют системы ATC, оптимизированные для фрез и сверл разных диаметров, однако замена сверла диаметром 25 мм на сверло диаметром 12 мм все равно занимает 4–6 секунд *на каждую смену*, а мелкие партии часто требуют частой замены. Специализированные станки используют модульные сверлильные головки с заранее установленными инструментами, сгруппированными по диаметру и диапазону глубин, что снижает средние накладные расходы на смену инструмента примерно на 70%.
- **Контроль первой детали**: на платформах с ЧПУ 3 из 5 мелкосерийных запусков требуют как минимум одной доработки из-за смещения или ошибки измерительного щупа. Благодаря кинематической компенсации, ориентированной на балки, и интегрированному позиционированию с визуальной поддержкой специализированные установки обеспечивают точность с первого раза >98% для партий до 50 штук, значительно сокращая время цикла контроля качества.
Все это не означает, что обрабатывающие центры с ЧПУ устарели. Они превосходно подходят для обработки смешанных семейств деталей, прототипных итераций или конструкционных компонентов, требующих контурного фрезерования наряду со сверлением. Однако для повторяющегося изготовления деталей, ориентированного на балки, даже при умеренных объемах специализированный станок не является «нишевым» решением. Это экономически эффективное оборудование с точно настроенной производительностью.
Такая настройка выходит за рамки управления движением. Рассмотрим термостабильность: H-образные балки неравномерно поглощают и сохраняют тепло. Жесткое чугунное основание обычного станка с ЧПУ хорошо компенсирует температурные воздействия при обработке небольших деталей, но на длине перемещения 10 метров колебания окружающей температуры влияют на точность позиционирования сильнее, чем многие предполагают. В специализированных станках применяются линейные энкодеры с температурной компенсацией *вдоль оси балки*, ориентированные на саму заготовку, а не на станину станка. Аналогично, их зажимные системы создают распределенное программируемое давление, а не просто грубое усилие зажима, что минимизирует деформацию во время сверления. Это имеет значение, когда допуски на положение отверстий достигают ±0,3 мм, а на угловые элементы — ±0,5°.
Говоря о точности, необходимо упомянуть готовность на предыдущих этапах. Идеально просверленная H-образная балка хороша ровно настолько, насколько хороши ее плоскостность и прямолинейность. Деформированный или выгнутый материал вносит накопленную погрешность даже при использовании передовых измерительных систем. Именно поэтому дальновидные изготовители сочетают специализированные сверлильные линии с точными решениями для выравнивания, такими как Листоправильная машина, которая применяет контролируемую постепенную деформацию для устранения остаточных напряжений и достижения стабильной плоскостности листов средней и большой толщины. Ее электрогидравлический привод обеспечивает точную регулировку зазора между роликами, что критически важно при подготовке поверхностей полок перед сверлением. Без этой базовой однородности даже самое быстрое сверло не обеспечит надежную последующую сборку.
Разумеется, окупаемость инвестиций зависит не только от скорости, но и от предсказуемости. При подготовке коммерческого предложения технические специалисты оценивают не только минуты на одну деталь, но и вариативность. Время цикла центра с ЧПУ может изменяться на ±18% в зависимости от опыта оператора, истории износа инструмента или влияния влажности окружающей среды на вязкость СОЖ. Отклонение специализированного станка стабильно остается ниже ±3% благодаря замкнутому регулированию давления, алгоритмам адаптивной подачи, связанным с обратной связью по крутящему моменту в реальном времени, и стандартизированным рабочим процессам, встроенным в HMI.
Эта стабильность также меняет организацию труда. Операторы, обученные работе на платформах с ЧПУ, тратят значительное время на интерпретацию G-кода, управление библиотеками инструмента и устранение несоответствий систем координат. В специализированных 3D-сверлильных станках для H-образных балок логика интерфейса напрямую соответствует терминологии изготовления металлоконструкций: «верхняя полка», «центральная линия стенки», «шахматное расположение», что снижает когнитивную нагрузку и сокращает время адаптации новых сотрудников.
Компания Wuxi Samgins International Trade Co., Ltd. поддерживает производителей металлоконструкций в Юго-Восточной Азии, Европе и Америке при переходе на эти решения — не навязывая оборудование, а согласовывая возможности станков с фактическими проблемами рабочих процессов. Наши CE-сертифицированные решения для сверления H-образных балок легко интегрируются в существующие линии резки, сварки и финишной обработки и, что особенно важно, сопровождаются поддержкой в соответствии с ISO9001, включая ввод в эксплуатацию на площадке, валидацию технологического процесса и повышение квалификации операторов.
Поэтому, если ваша оценка сводится к тому, чтобы *продавать 3D-сверлильные станки для H-образных балок* или включать их в спецификацию, вы выбираете не между двумя станками. Вы выбираете между управлением сложностью и выстраиванием производственного потока. Между реакцией на изменчивость и ее устранением на этапе проектирования. Между осторожным расчетом предложения и уверенным расчетом.
Поскольку в мелкосерийном производстве строительных металлоконструкций скорость измеряется не только оборотами шпинделя в минуту. Она измеряется тем, насколько быстро вы переходите от проверки чертежа к проверенной детали, насколько мало времени тратите на объяснение задержек клиенту и насколько уверенно ваша команда завершает смену, зная, что завтрашний график не сорвется еще до завтрака. Такая скорость не просто экономит минуты. Она накапливается, превращаясь в репутацию, повторные заказы и спокойную уверенность, которая возникает, когда ваше оборудование не просто соответствует спецификациям — оно предвосхищает их.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение