




Совместимы ли 9-осевые сварочные роботы с устаревшим программным обеспечением для автономного программирования, используемым при изготовлении мостовых конструкций?
Совместимы ли 9-осевые сварочные роботы с устаревшим программным обеспечением для автономного программирования, используемым при изготовлении мостовых конструкций?
Совместимость — это не только порты, но и непрерывность рабочего процесса
Если вы обслуживаете линии по производству мостовых конструкций в Юго-Восточной Азии, Европе или Америке и вам только что предложили оценить 9-осевого сварочного робота, вы, вероятно, спрашиваете не «Подключается ли он?». Вы спрашиваете: «Будет ли моя команда по-прежнему использовать то же программное обеспечение для автономного программирования, на которое она полагалась десять лет? Придется ли переобучать всех? Не снизится ли качество сварки в переходный период?» Именно здесь начинается настоящая интеграция — не на Ethernet-порту, а на этапе экспорта CAD-модели.
Почему устаревшие OLP-системы по-прежнему важны для стальных строительных конструкций
Производство мостовых конструкций редко работает на облачных платформах. Большинство предприятий по обработке тяжелой стали по-прежнему зависят от зрелых средств автономного программирования (OLP): одни разработаны внутри компании, другие лицензированы у поставщиков, таких как ESAB, ABB RobotStudio (версии до 2018 года) или модули Siemens NX CAM, настроенные для работы с фермами и решетчатыми конструкциями. Эти системы часто используют пользовательские постпроцессоры, проприетарную логику проверки траекторий и библиотеки последовательностей сварки, накопленные за десятилетия. Внедрение нового робота связано не только с кинематикой — важно, сможет ли существующая информация о траекториях инструмента пройти преобразование без ручной доработки.
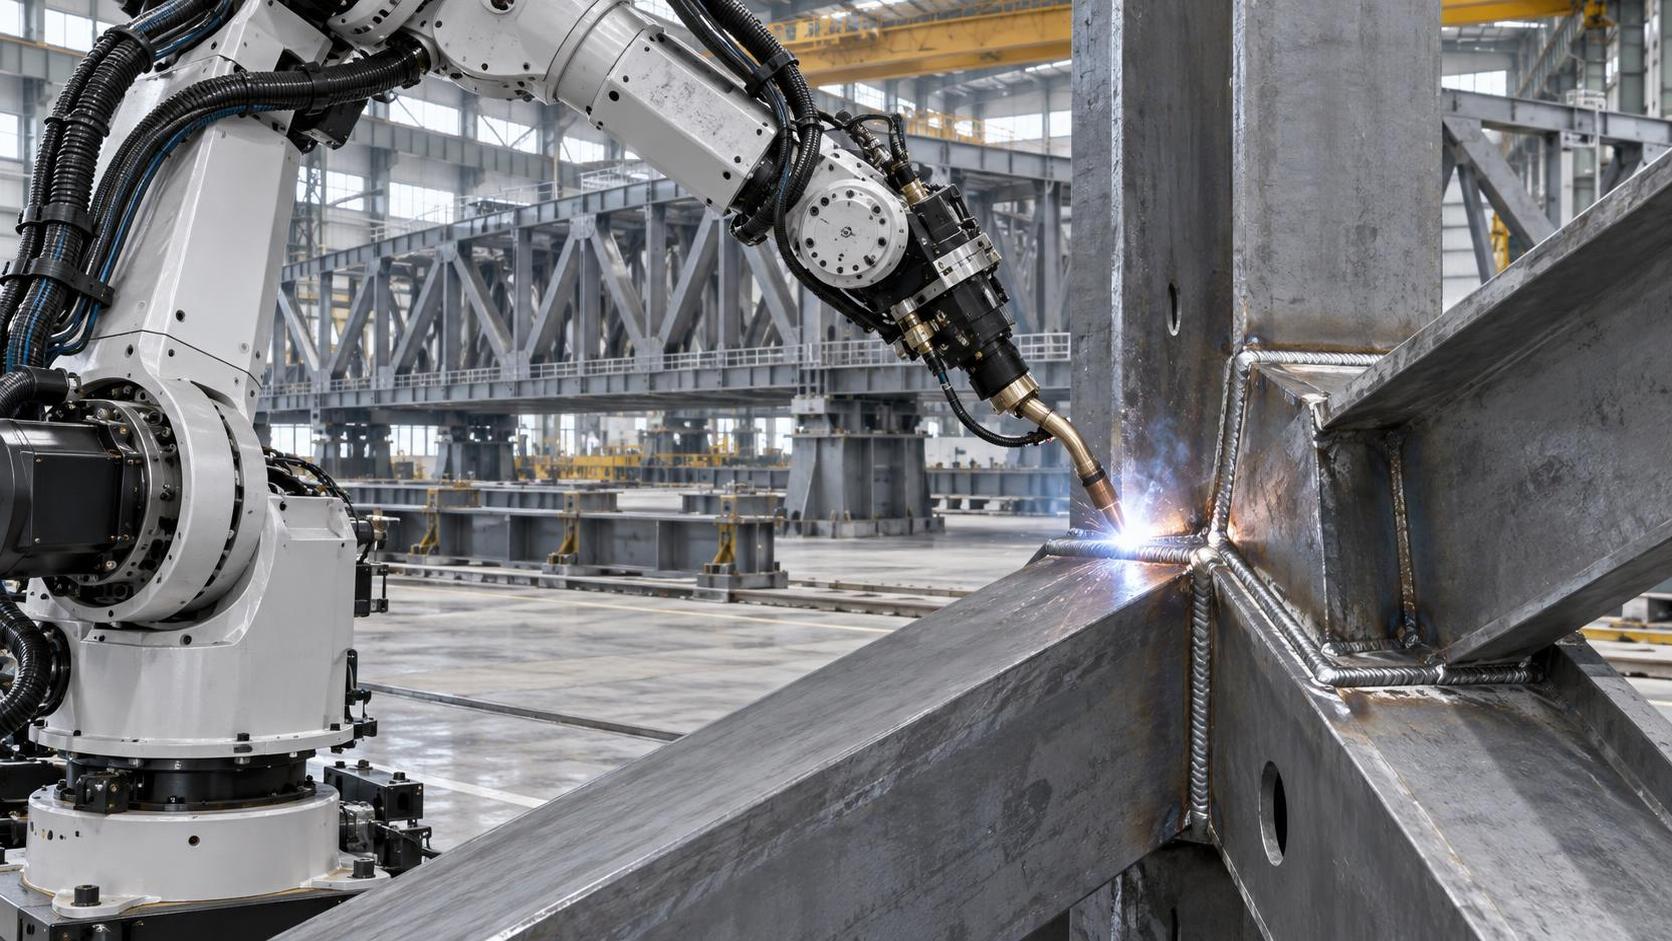
9-осевой робот добавляет две оси вращения к стандартным 6-осевым манипуляторам — обычно на уровне горелки или заготовки, — обеспечивая полный доступ вокруг сложных узлов стальных ферм или фасонок. Но эта гибкость ничего не значит, если ваша OLP-система не способна генерировать или проверять траектории с учетом этих дополнительных степеней свободы. Более того, некоторые устаревшие системы предполагают фиксированную ориентацию TCP или игнорируют ограничения сопряжения осей, что при импорте в более новые контроллеры приводит к столкновениям или недоступным сварным швам.
Что на практике действительно означает «совместимость»
В компании Wuxi Samgins International Trade Co., Ltd. — поставщике с более чем десятилетним опытом поддержки производителей строительных металлоконструкций на нескольких континентах — мы рассматриваем совместимость как многоуровневое требование:
- Точность обмена данными: Наши 9-осевые сварочные роботы напрямую принимают файлы STEP AP242 и IGES из распространенных CAD-платформ, используемых при проектировании мостов (например, Tekla Structures, экспорт из AutoCAD Civil 3D). Промежуточные преобразователи не требуются — только проверенная геометрия с сохраненными слоями и опорными плоскостями.
- Прозрачность постпроцессора: Мы предоставляем шаблоны постпроцессоров с открытым исходным кодом, совместимые с основными OLP-средами. Если ваше предприятие использует собственный постпроцессор, наша инженерная команда работает с вашим обслуживающим персоналом не для его замены, а для расширения логикой 9-осевого движения.
- Расширяемость API: Для предприятий, использующих внутренние системы планирования или отслеживания качества, наши роботы предоставляют RESTful-конечные точки для статуса заданий, регистрации параметров сварки и кодов ошибок — без необходимости дооснащать OPC UA-шлюзы или создавать промежуточное ПО с нуля.
Это не теория. Именно так мы поддерживаем заказчиков, эксплуатирующих смешанные парки оборудования — старые установки Fanuc ARC наряду с новыми 9-осевыми ячейками — на единых производственных линиях для стыковки двутавровых балок и сборки пространственных каркасов.
Практический ориентир: стабильность сварки ферм
Рассмотрим сварку узлов ферм — ответственную операцию, при которой смещение или нестабильный тепловой ввод создают риск усталостного разрушения при циклической нагрузке. Здесь обратная совместимость — это не удобство, а снижение рисков. Поэтому нашамашина для сварки пространственных каркасов разработана с возможностью одновременной двусторонней сварки и колебанием горелки ±25 мм — функциями, требующими точной координации между геометрией детали, допуском зазора соединения (3–5 см) и временем движения горелки по траектории. При интеграции с устаревшими OLP-системами это означает, что операторы не создают траектории заново — они корректируют параметры колебаний и проверяют зоны досягаемости через привычные интерфейсы.
Модель WJ-5500, например, обрабатывает заготовки длиной до 5,5 метров и диаметром до 180 мм — типичные размеры для решетчатых элементов мостов. Ее гидравлическая система зажима и ручной подъем на ходовом винте компенсируют отклонения при сборке без принудительной повторной калибровки. А поскольку ее ядро PLC импортируется и проверено в условиях эксплуатации в соответствии с китайскими стандартами дефектоскопии (уровень класса I/II), целостность сварных швов остается проверяемой, даже если программирование выполняется в более старых программных средах.
Где нарушается совместимость и как выявить это заранее
Не все заявления о «9 осях» равноценны. Некоторые поставщики представляют 3-осевые позиционеры + 6-осевые манипуляторы как «9-осевые», но упускают критически важные детали: синхронизирован ли позиционер в реальном времени? Поддерживает ли контроллер планирование связанного движения? Может ли OLP-система моделировать обе группы осей одновременно или рассматривает их как последовательные перемещения?
Задайте эти вопросы до закупки:
- Экспортирует ли ваша текущая OLP-система траектории с явными определениями сопряжения осей или только декартовы путевые точки?
- Может ли ваш постпроцессор генерировать код с учетом ограничений соединений для *всех девяти* осей, а не только первых шести?
- Содержат ли ваши спецификации процедуры сварки (WPS) указания угловой скорости или времени выдержки при определенных ориентациях? Если да, ваша OLP-система должна передавать эти значения, а не приближенно рассчитывать их.
Мы видели предприятия, потерявшие три недели на ввод в эксплуатацию, поскольку их OLP-система предполагала фиксированный угол поворота горелки, а в середине внедрения выяснялось, что 9-я ось требует динамической регулировки поворота, чтобы избежать запутывания проволоки на вогнутых полках. Предотвращение проблемы начинается с тестирования на уровне файлов, а не с ввода робота в эксплуатацию.
Не «один размер для всех», но единый стандарт существует
Wuxi Samgins не предлагает универсальный адаптер. Вместо этого мы анализируем существующий рабочий процесс OLP каждого заказчика — его версию, пользовательские макросы, формат вывода и контрольные точки проверки — а затем поставляем интеграционные пакеты, проверенные в соответствии с процессами ISO 9001 и логикой безопасности, соответствующей CE. Это включает документацию, прослеживаемую до журналов параметров сварки, временных меток положения осей и записей тепловых циклов, чтобы аудиторы по соответствию видели непрерывность, а не нарушение процесса.
Для технических специалистов по обслуживанию это означает меньше аварийных вызовов при передаче смены, меньше времени на обратное проектирование недокументированных постпроцессоров и больше уверенности в том, что последовательность сварки, созданная в 2015 году, будет идентично работать на оборудовании, внедренном в 2024 году. Это не маркетинг — именно так происходит, когда совместимость заложена в архитектуру, а не добавлена впоследствии.
Если ваше следующее обновление включает 9-осевых сварочных роботов, начните с экспорта одного типового соединения фермы из вашей текущей OLP-системы, а затем протестируйте его в собственном симуляторе робота, используя фактическую геометрию детали и график сварки. Результат расскажет вам больше, чем любая спецификация.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение