




Какие стандарты ISO и EN применяются к пусконаладочным работам на заводе по производству сварочных машин для пространственных ферм в проектах ЕС?
Какие стандарты ISO и EN применяются к пусконаладочным работам на заводе по производству сварочных машин для пространственных ферм в проектах ЕС?
Sep 21, 2026
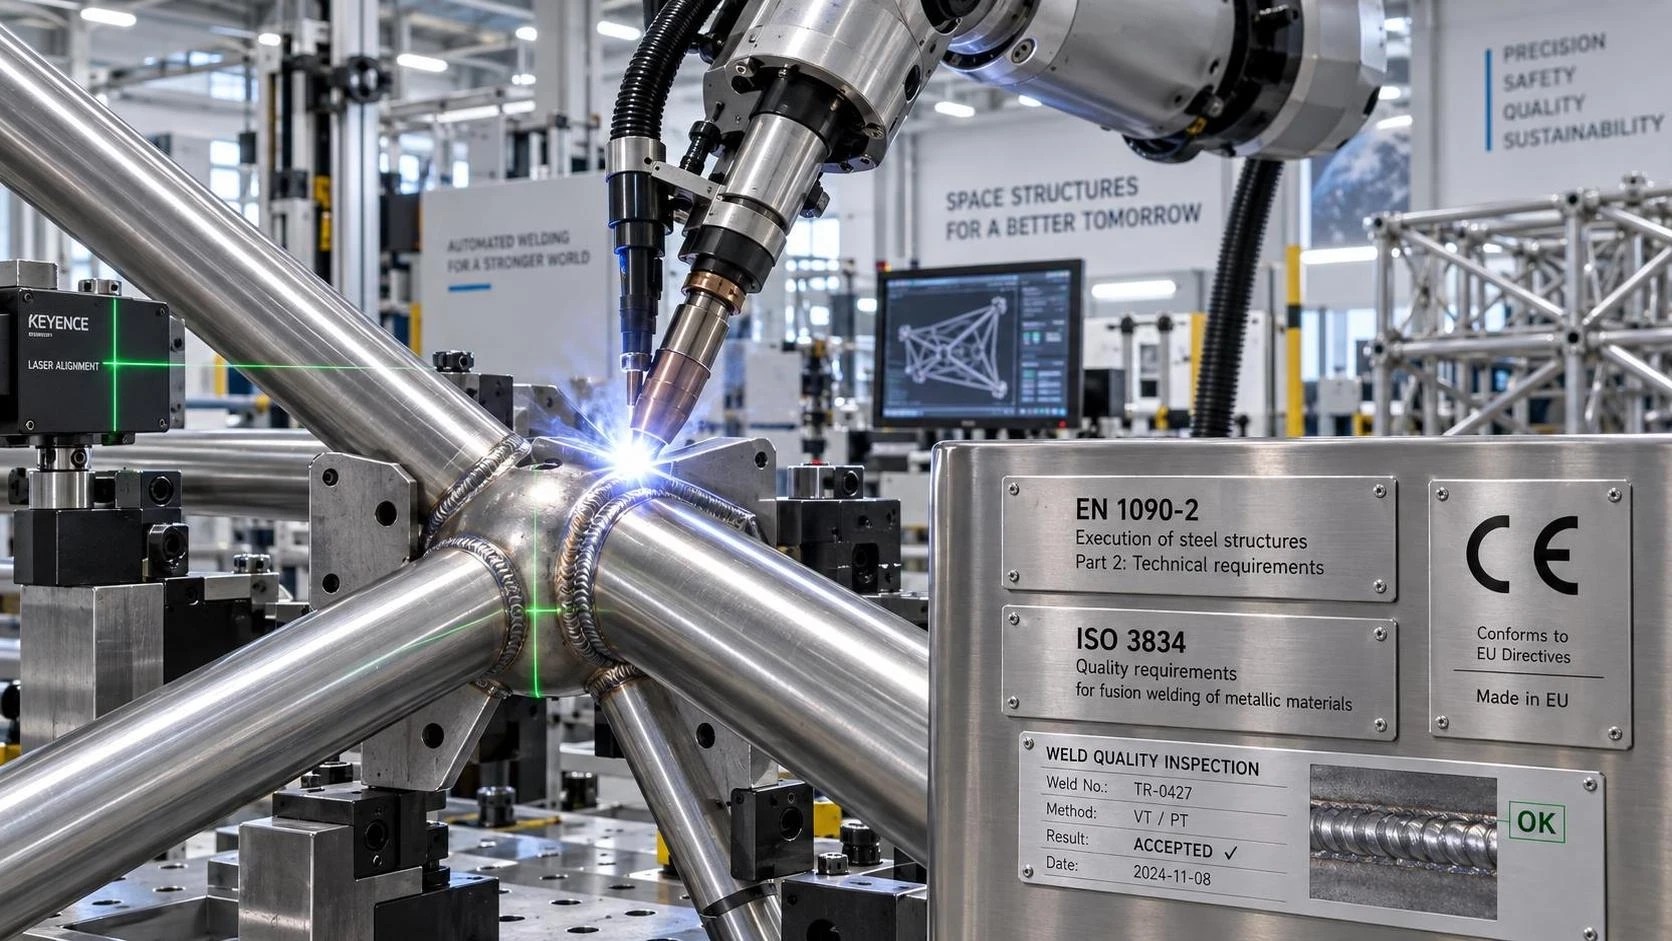
Для специалистов по оценке бизнеса, курирующих инфраструктурные проекты или проекты модульного строительства в ЕС, понимание того, какие стандарты ISO и EN регулируют ввод в эксплуатацию завода по производству сварочных машин для пространственных ферм, имеет решающее значение для соблюдения нормативных требований, безопасности и эксплуатационной готовности. Будучи производителем из Уси, сертифицированным по ISO 9001 и директивам ЕС CE, компания Samgins гарантирует, что каждый завод по производству сварочных машин для пространственных ферм соответствует строгим техническим требованиям, требованиям к электрооборудованию и функциональной безопасности, включая EN 1090-2 для изготовления стальных строительных конструкций, ISO 3834 для качества сварки и EN 60204-1 для электрооборудования. В этой статье разъясняются основные стандарты, которые необходимо проверить до ввода в эксплуатацию.
Ввод в эксплуатацию завода по производству сварочных машин для пространственных ферм в ЕС — это не просто техническая передача, а контрольная точка соблюдения нормативных требований. В отличие от универсальных сварочных производств, изготовление пространственных ферм требует прослеживаемости, точности размеров и конструкционной целостности тысяч сварных соединений узлов. Несоответствие применимым гармонизированным стандартам создает риск неприемки нотифицированными органами, задержек проекта, возникновения ответственности и отклонения изготовленных компонентов на объекте. Ключ заключается не в накоплении сертификатов, а в проверке того, что каждый стандарт устанавливает конкретное, подлежащее обязательному исполнению требование, связанное с валидацией проекта, управлением процессом или компетентностью персонала.
EN 1090-2 является основным стандартом изготовления стальных строительных компонентов, и пространственные фермы полностью входят в сферу его действия. Он предписывает классы исполнения (EXC) на основе класса последствий (CC) конструкции: EXC2 для большинства объектов общественной инфраструктуры и EXC3 для мостов или зданий повышенного риска. При вводе в эксплуатацию это означает, что сварочные процедуры предприятия должны быть аттестованы в соответствии с EN ISO 15614-1, сварщики — сертифицированы в соответствии с EN ISO 9606-1, а координаторы сварочных работ — назначены в соответствии с Приложением B EN 1090-2, в частности с квалификацией уровня B (технический надзор) или уровня C (полная ответственность). Принципиально важно, что EN 1090-2 требует документированных доказательств, а не только внутренних записей, того, что эти функции активно выполняются в ходе производства, а не только при аттестации.
ISO 3834-2 (или -3, в зависимости от класса исполнения) регулирует требования к качеству сварки. Его применение обязательно, когда применяется EN 1090-2. Однако ISO 3834 часто ошибочно интерпретируют как самостоятельный стандарт «системы качества». В действительности он определяет *что* должно контролироваться, а не *как*. Он устанавливает обязательные положения, такие как анализ спецификаций сварочных процедур (WPS), предсерийные испытания сварки, планирование неразрушающего контроля (NDT) и прослеживаемость сварочных материалов. Предприятие может иметь ISO 9001, но если его руководство по качеству явно не ссылается на 27 обязательных требований ISO 3834-2 и не внедряет их, включая пункт 8.3 о компетентности персонала и пункт 9.2 о документации по инспекции, оно не соответствует условию EN 1090-2 в отношении системы качества.
Электробезопасность регулируется EN 60204-1, который применяется ко всем машинам, интегрированным в производство, включая роботизированные сварочные ячейки, позиционеры, системы дымоудаления и конвейеры с ПЛК-управлением. Ввод в эксплуатацию требует проверки того, что каждая подсистема имеет маркировку CE *и* что вся интегрированная система соответствует требованиям EN 60204-1, основанным на оценке рисков: функциональность аварийной остановки, защитное разделение цепей, блокируемые ограждения и валидированная логика безопасного отключения крутящего момента (STO) для коллаборативных роботов. Следует отметить, что EN 60204-1 не допускает опоры только на декларации CE для отдельных компонентов; окончательная интегрированная система должна пройти оценку функциональной безопасности — обычно посредством схемы категории 3 или 4, валидированной нотифицированным органом.
Конструкционная целостность выходит за рамки сварных швов. EN 15085-2 (для железнодорожного применения) или EN 15085-3 (для производителей железнодорожного подвижного состава) могут применяться, если пространственная ферма используется для подвижного состава. В более широком смысле EN ISO 14731 предписывает координацию мероприятий по обеспечению качества сварки между функциями проектирования, производства и контроля — требование, которое часто упускается при аудитах ввода в эксплуатацию. Когда предприятие поставляет продукцию нескольким клиентам ЕС из разных отраслей, его руководство по качеству должно демонстрировать, как оно адаптирует требования классов исполнения для каждого проекта — например, применяя контроль EXC3 для крыши стадиона и EXC2 для ферм складских зданий — без смешения или ослабления соответствия требованиям.
Прослеживаемость материалов является еще одним обязательным требованием. EN 1090-2 требует полной прослеживаемости от сертификата на исходный материал (EN 10204 3.1 или 3.2) через резку, формовку и сварку — вплоть до отдельных узлов. Это требует цифрового или бумажного отслеживания партий, интегрированного в MES- или ERP-систему предприятия. Проверка при вводе в эксплуатацию включает контроль того, что сертификаты материалов архивируются вместе с картами сварных швов, номера плавок связаны с записями WPS, а отчеты NDT содержат ссылки на точные места сварки, а не только на номера партий.
Компетентность персонала остается частой причиной несоответствий при аудите. Приложение B EN 1090-2 требует документированных доказательств назначения координатора сварочных работ, включая подписанные обязанности и подтверждение обучения. Записи о сертификации сварщиков должны содержать сроки действия, положения при испытаниях и диапазоны основного металла/толщины, соответствующие фактическому производству. Принципиально важно, что интервалы повторной аттестации не являются фиксированными — они зависят от фактической сварочной деятельности. Сварщик, не выполнявший сварочные работы в течение шести месяцев, должен пройти повторные испытания в соответствии с пунктом 8.3 EN ISO 9606-1, даже если срок действия его сертификата еще не истек.
Экологические и вспомогательные процессы также подлежат проверке. Подготовка поверхности перед сваркой должна соответствовать ISO 8501-1 Sa 2.5 или эквивалентному уровню, что подтверждается визуальным сравнением и документируется. Системы дымоудаления должны соответствовать EN 689 по предельным уровням воздействия на рабочем месте, что требует измерений воздушного потока, журналов эффективности фильтров и записей о техническом обслуживании. Даже очистка после сварки, например удаление заусенцев с лазерно вырезанных пластин узлов, должна контролироваться во избежание появления микротрещин или проникновения водорода. Такое оборудование, как станок для удаления заусенцев с листового металла RNS 800, должно работать в рамках валидированных параметров (например, скорости абразивной ленты, давления роликов) и обеспечивать постоянство R-угла на всех кромках для предотвращения точек концентрации напряжений.
Документация по вводу в эксплуатацию должна быть структурированной, а не просто собранной. Она должна включать:
- Подписанную декларацию о соответствии со ссылками на EN 1090-1, EN 60204-1 и соответствующие гармонизированные стандарты;
- Документацию по производственному контролю на заводе (FPC), подтверждающую постоянное соответствие, а не только первоначальную настройку;
- Записи о калибровке всех измерительных приборов, используемых для проверки размеров (например, координатно-измерительных машин, лазерных трекеров);
- Аттестации процедур NDT и сертификаты инспекторов в соответствии с EN ISO 9712;
- Оценки рисков согласно EN 12100, охватывающие все автоматизированные последовательности сварки.
Наконец, следует отметить, что маркировка CE относится к *машине*, тогда как соответствие EN 1090-2 относится к *возможностям предприятия по изготовлению конструкций*. Роботизированная сварочная ячейка с маркировкой CE не обеспечивает автоматически соответствие EN 1090-2 — предприятие должно доказать, что использует эту ячейку в рамках валидированной системы FPC. Специалистам по оценке бизнеса следует рассматривать маркировку CE как необходимое, но недостаточное условие. Решающее доказательство заключается в аудируемых записях, относящихся к конкретному проекту, а не в сертификатах на стене.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение