




ما مدى سرعة ماكينة حفر ثلاثية الأبعاد مخصصة للعارضة H مقارنةً بمركز التشغيل CNC للدفعات التي تقل عن 50 قطعة؟
ما مدى سرعة ماكينة حفر ثلاثية الأبعاد مخصصة للعارضة H مقارنةً بمركز التشغيل CNC للدفعات التي تقل عن 50 قطعة؟
Sep 20, 2026
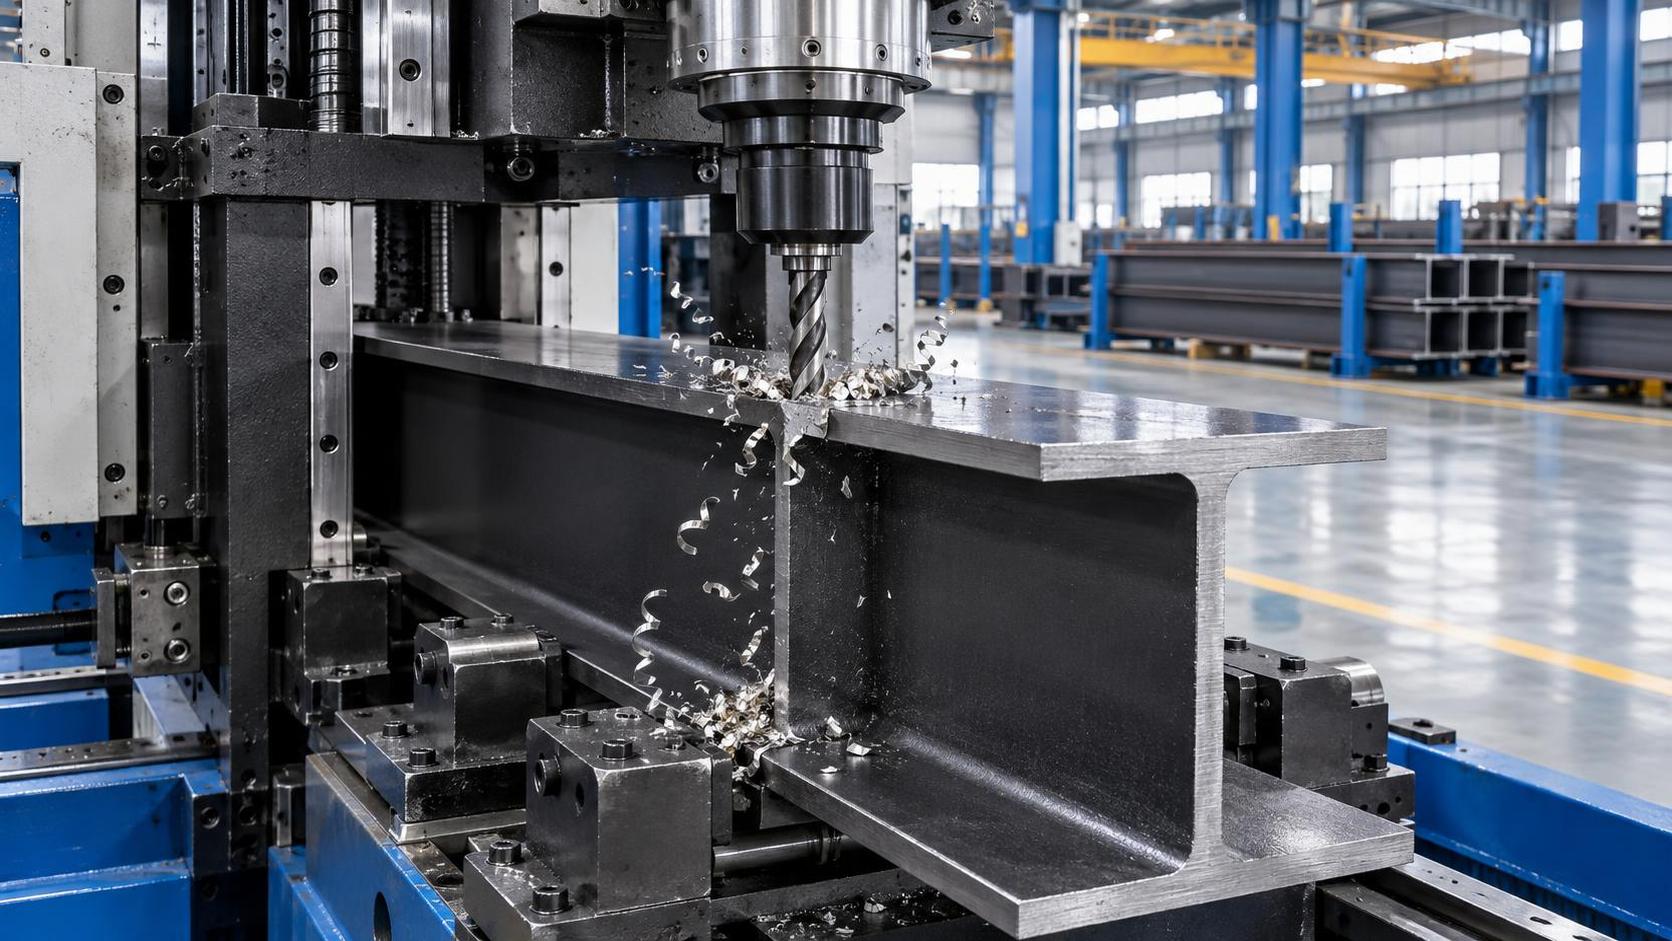
عندما تقف في أرضية الورشة، تراجع بطاقة تشغيل لعدد 32 عارضة H—لكل منها أنماط ثقوب فريدة في الجناح والجسم—وموعد التسليم بعد خمسة أيام عمل، فإن السرعة ليست مفهوماً مجرداً. إنها الفارق بين تقديم عرض سعر بثقة وإضافة هامش 48 ساعة *تحسباً لأي طارئ*. وهنا يصبح التوازن الواقعي بين المرونة والسرعة ملموساً—خصوصاً عندما تكون أحجام الدفعات أقل من 50 قطعة.
تُعد مراكز التشغيل CNC متعددة الأغراض آلات مبهرة. فهي تقوم بالتفريز والثقب والقلاوظ والتجويف بتكرارية عالية عبر أشكال هندسية متنوعة للقطع. ولكن اطلب من أحدها معالجة عارضة H—يبلغ طولها عادة 6–12 متراً، وتزن مئات الكيلوغرامات، وتتميز بصلابة غير متماثلة ومقاطع عرضية متغيرة—وستواجه سريعاً صعوبات تشغيلية: إعادة التموضع، والمحاذاة متعددة المحاور، والتثبيتات المخصصة، وإعادة معايرة مسار الأداة لكل اتجاه للعارضة، والقياس المتكرر للتعويض عن الانحراف الحراري أو تقوس المادة. هذه ليست تأخيرات نظرية، بل دقائق تتراكم عبر عمليات الإعداد وتغيير الأدوات ودورات التحقق.
أما ماكينات الثقب ثلاثي الأبعاد المخصصة للعارضات H، فهي مصممة *حول* الهندسة وليس حول مسار الأداة. إذ تفترض حركياتها وجود مقطع I أو H. تتحرك البوابة بطول العارضة؛ بينما يدور رأس الثقب ويميل بدقة للوصول إلى أسطح الأجنحة ومراكز الجسم ونقاط التوصيل المائلة دون إعادة توجيه قطعة العمل. لا إعادة برمجة للمحور الخامس. ولا تصميم رقصة مخصصة لكل طلب. ولا تسوية يدوية أو محاذاة بالليزر قبل كل تشغيل. فقط حمّل، وثبّت، وامسح ضوئياً (إذا كانت مجهزة بذلك)، ثم نفّذ.
لنقيس ذلك كمياً—ليس بمعايير اختبار في ظروف مختبرية، بل بمعدلات الإنتاجية الملحوظة لدى المصنعين الفعليين الذين يستخدمون المنصتين في أعمال دفعات صغيرة متطابقة (≤50 قطعة):
- **وقت الإعداد**: يبلغ متوسط مركز التشغيل CNC من 42–68 دقيقة لكل عارضة للتثبيت وتحديد المراجع والتحقق من القطعة الأولى. وتخفض ماكينة الثقب ثلاثي الأبعاد المخصصة للعارضات H هذا الوقت إلى 7–12 دقيقة—ويرجع ذلك بدرجة كبيرة إلى أن التثبيت موحّد، وأن الحواف المرجعية تُكتشف تلقائياً، وأن مواضع الثقب تُحدد مباشرة في فضاء إحداثيات العارضة (بدلاً من تحويلها عبر إزاحات مرجعية متعددة).
- **زمن الدورة لكل عارضة**: بالنسبة إلى عارضة نموذجية بطول 8 أمتار من نوع H300×300×10×15 تتطلب 42 ثقباً (الجناح + الجسم)، ينخفض متوسط دورة الثقب فقط من 28–35 دقيقة على CNC خماسي المحاور إلى 9–13 دقيقة على وحدة مخصصة—باستثناء التحميل/التفريغ. لا يتعلق الأمر فقط بحركة أداة أسرع؛ بل بعدد أقل من الحركات السريعة، وعدم سحب المحور Z بين الثقوب ذات الأعماق المختلفة، وقدرة المغازل المتعددة المتزامنة في الطرازات المتطورة.
- **كفاءة تغيير الأدوات**: تعتمد مراكز CNC على أنظمة ATC المحسنة لقواطع التفريز والمثاقب ذات الأقطار المختلفة—لكن تبديل مثقاب 25 mm بمثقاب 12 mm لا يزال يستغرق 4–6 ثوانٍ *لكل تغيير*، وغالباً ما تتطلب الدفعات الصغيرة تبديلات متكررة. تستخدم الماكينات المخصصة رؤوس ثقب معيارية مزودة بأدوات معدة مسبقاً ومجمعة حسب القطر ونطاق العمق، مما يقلل متوسط عبء تغيير الأدوات بنحو ~70%.
- **تأهيل القطعة الأولى**: في منصات CNC، تتطلب 3 من كل 5 عمليات تشغيل لدفعات صغيرة تكرار إصلاح واحداً على الأقل بسبب سوء المحاذاة أو خطأ المسبار. ومع التعويض الحركي الخاص بالعارضة والتموضع المدمج بمساعدة الرؤية، تحقق الوحدات المخصصة دقة صحيحة من المرة الأولى تتجاوز >98% عبر الدفعات الأقل من 50 قطعة—مما يقلل زمن دورة ضمان الجودة بشكل كبير.
لا يعني أي من ذلك أن مراكز التشغيل CNC أصبحت متقادمة. فهي تتفوق عند معالجة عائلات القطع المختلطة أو تكرارات النماذج الأولية أو المكونات الإنشائية التي تتطلب تفريزاً محيطياً إلى جانب الثقب. ولكن في التصنيع المتكرر المتمحور حول العوارض—حتى عند الكميات المتواضعة—لا تكون الماكينة المخصصة «متخصصة بشكل محدود». بل هي اقتصاديات مضبوطة بدقة.
ويمتد هذا الضبط إلى ما هو أبعد من التحكم في الحركة. لننظر إلى الاستقرار الحراري: تمتص عوارض H الحرارة وتحتفظ بها بصورة غير متساوية. تعوض القاعدة الصلبة المصنوعة من الحديد الزهر في ماكينة CNC العامة بشكل جيد للقطع الصغيرة—ولكن عبر مسافة حركة تبلغ 10 أمتار، تؤثر تقلبات الحرارة المحيطة في دقة التموضع أكثر مما يدركه كثيرون. تدمج الماكينات المخصصة مشفرات خطية معوضة حرارياً *على طول محور العارضة*، بالرجوع إلى قطعة العمل نفسها بدلاً من إطار الماكينة. وبالمثل، تطبق أنظمة التثبيت فيها ضغطاً موزعاً وقابلاً للبرمجة—وليس مجرد قوة تثبيت غاشمة—لتقليل التشوه أثناء الثقب. وهذا مهم عندما تصبح التفاوتات ضيقة حتى ±0.3 mm في موضع الثقب أو ±0.5° في السمات الزاوية.
وبينما نتحدث عن الدقة، لنتناول الجاهزية في المراحل السابقة. فالعارضة H المثقوبة بإتقان لا تكون أفضل من استوائها واستقامتها. إذ إن المواد الملتوية أو المقوسة تُدخل خطأً تراكمياً—حتى مع القياس المتقدم. ولهذا السبب، يقرن المصنعون ذوو النظرة المستقبلية خطوط الثقب المخصصة بحلول التسطيح الدقيقة مثل ماكينة تسوية الألواح، التي تطبق تشويهاً متحكماً ومتدرجاً لإزالة الإجهاد المتبقي وتحقيق استواء متسق عبر الألواح متوسطة إلى سميكة السماكة. يتيح تشغيلها الكهروهيدروليكي ضبطاً دقيقاً لفجوة البكرات—وهو أمر حاسم عند تجهيز أسطح الأجنحة قبل الثقب. وبدون هذا التجانس الأساسي، لن يحقق حتى أسرع مثقاب تركيباً موثوقاً في المراحل اللاحقة.
وبالطبع، لا يتعلق العائد على الاستثمار بالسرعة فقط—بل بقابلية التنبؤ. فعند إعداد عروض الأسعار، لا يحسب المقيمون الفنيون الدقائق لكل قطعة فحسب؛ بل يقيّمون التباين. قد يتغير زمن دورة مركز CNC بمقدار ±18% حسب خبرة المشغل أو سجل تآكل الأدوات أو رطوبة البيئة التي تؤثر في لزوجة سائل التبريد. بينما يبقى تباين الماكينة المخصصة باستمرار أقل من ±3%، بفضل التحكم بالضغط في حلقة مغلقة، وخوارزميات معدل التغذية التكيفية المرتبطة بتغذية راجعة لعزم الدوران في الوقت الفعلي، وسير العمل الموحّد المدمج في HMI.
كما تعيد هذه الاتساقية تشكيل ديناميكيات العمل. يقضي المشغلون المدربون على منصات CNC وقتاً كبيراً في تفسير G-code وإدارة مكتبات الأدوات واستكشاف أخطاء عدم تطابق أنظمة الإحداثيات وإصلاحها. ومع ماكينات الثقب ثلاثي الأبعاد المخصصة للعارضات H، ترتبط منطقية الواجهة مباشرة بمصطلحات التصنيع—«أعلى الجناح»، «خط مركز الجسم»، «نمط متدرج»—مما يقلل العبء الذهني ويختصر وقت التأهيل للموظفين الجدد.
دعمت Wuxi Samgins International Trade Co., Ltd. المصنعين في جميع أنحاء جنوب شرق آسيا وأوروبا والأمريكيتين في إجراء هذا التحول—ليس من خلال دفع المعدات، بل عبر مواءمة قدرة الماكينة مع نقاط الألم الفعلية في سير العمل. تتكامل حلولنا المعتمدة وفق CE لثقب العوارض H بسلاسة مع خطوط القطع واللحام والتشطيب القائمة—والأهم أنها مدعومة بخدمة متوافقة مع ISO9001، بما في ذلك التشغيل في الموقع والتحقق من العمليات ورفع مهارات المشغلين.
لذلك، إذا كان تقييمك يتمحور حول ما إذا كنت ستقوم *ببيع حلول ماكينات الثقب ثلاثي الأبعاد للعارضات H*—أو تحديدها—فأنت لا تختار بين ماكينتين. بل تختار بين إدارة التعقيد وهندسة التدفق. بين الاستجابة للتباين واستبعاده بالتصميم. بين تقديم عروض أسعار بحذر وتقديمها بثقة.
لأنه في التصنيع الإنشائي للدفعات الصغيرة، لا تُقاس السرعة بعدد دورات المغزل RPM وحدها. بل تُقاس بمدى سرعة انتقالك من مراجعة الرسم إلى قطعة تم التحقق منها—وبمقدار الوقت القليل الذي تقضيه في شرح التأخيرات لعميلك—وبمدى موثوقية انتهاء فريقك من الوردية وهو يعلم أن جدول الغد لن ينهار قبل الإفطار. هذا النوع من السرعة لا يوفر الدقائق فقط. بل يتراكم ليصبح سمعة وطلبات متكررة وثقة هادئة تنبع من معرفة أن معداتك لا تفي بالمواصفات فحسب—بل تستبقها.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة