




Cómo elegir el paso de los dientes de la hoja de una sierra de cinta para cortar tubos
Cómo elegir el paso de los dientes de la hoja de una sierra de cinta para cortar tubos
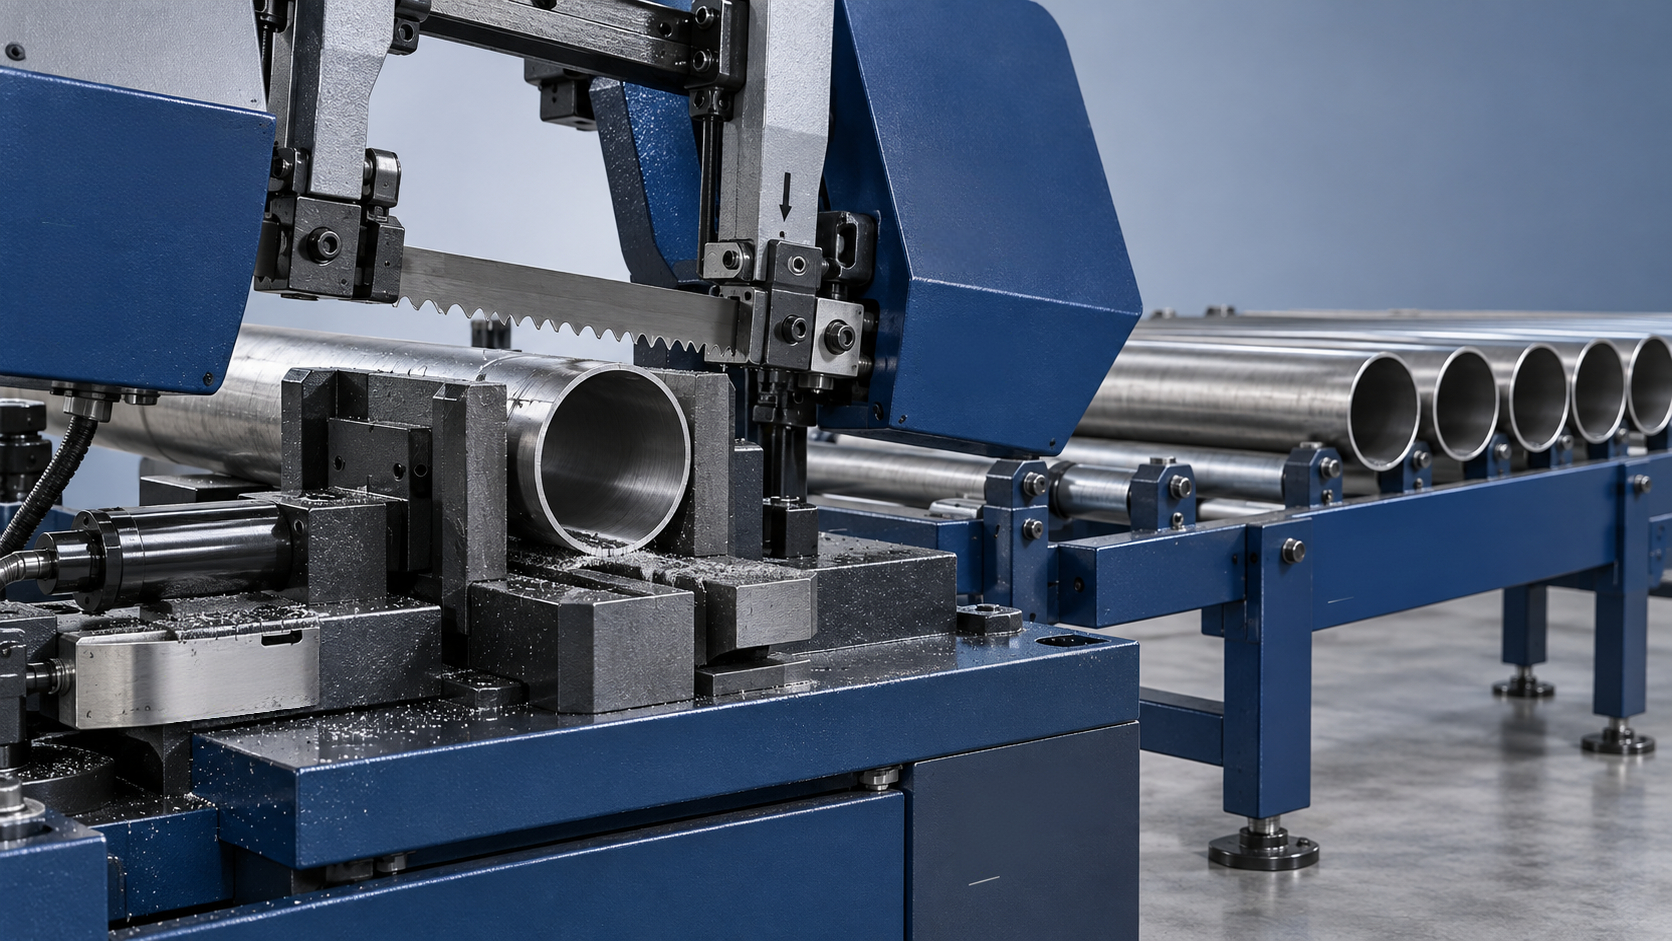
Cuando una sierra de cinta golpea la pared de un tubo, el resultado puede ser un golpe seco, dientes arrancados, rebabas abundantes o una pieza dañada. Seleccione el paso de los dientes según el espesor de la pared del tubo y la variación de la sección de corte; después, compárelo con la tabla del fabricante de la hoja para el corte de tubos. El diámetro exterior por sí solo no basta: un tubo de gran diámetro y pared delgada puede requerir dientes más finos que uno de menor diámetro y pared gruesa.
En una sierra de cinta, el objetivo es mantener suficientes dientes en contacto para evitar enganches y, a la vez, dejar suficiente espacio en las gargantas para evacuar las virutas del corte. Por lo general, las paredes delgadas favorecen pasos más finos; las paredes más gruesas y las secciones de corte más grandes permiten pasos más gruesos. Las hojas de paso variable suelen ser adecuadas para tubos porque el contacto cambia durante el corte, pero no compensan una sujeción floja ni una presión de avance excesiva.
Lea el marcado de la hoja antes de elegir el paso
El paso de los dientes suele expresarse en dientes por pulgada (TPI). Un TPI más alto indica dientes más finos, con espacios más pequeños entre ellos. Un TPI más bajo indica dientes más gruesos, con gargantas más grandes. Estas gargantas transportan las virutas, por lo que elegir la hoja más fina disponible no es automáticamente la opción más segura.
Un marcado como 10/14 TPI identifica un patrón de paso variable, no un espaciado uniforme único. La variación del espaciado entre dientes ayuda a reducir la excitación repetitiva y las vibraciones. Es útil cuando la hoja entra y sale repetidamente del material, como ocurre al cortar secciones huecas y haces de tubos.
El paso es solo uno de los factores que intervienen en la selección de la hoja. El triscado de los dientes proporciona holgura al cuerpo de la hoja, mientras que la geometría de los dientes influye en la agresividad con que cada diente penetra en la pared. El material de la hoja también debe ser adecuado para el material del tubo. Dos hojas con el mismo TPI pueden comportarse de manera diferente si sus ángulos de ataque, triscado o aplicaciones previstas difieren.
Antes de comparar pasos, confirme que la longitud, la anchura y el espesor de la hoja estén aprobados para la máquina. Un patrón de dientes adecuado en una hoja de tamaño incorrecto no es una solución viable.
Empiece por el espesor de la pared, pero tenga en cuenta que la geometría modifica la carga
Como comprobación preliminar, puede seguirse la conocida pauta de mantener, cuando sea posible, al menos unos tres dientes en contacto con el material. Si hay muy pocos dientes, la fuerza de corte puede concentrarse en las puntas individuales. Sin embargo, las secciones huecas provocan un contacto intermitente, por lo que esta pauta sirve como filtro inicial, no como regla completa para elegir el paso.
Para una longitud continua de material a lo largo del recorrido de la hoja, el número aproximado de dientes en contacto es:
Dientes en contacto ≈ longitud del material en milímetros × TPI ÷ 25.4.
Por ejemplo, una sección continua de 3 mm con 14 TPI abarca solo unos 1,7 espacios entre dientes. Esto ilustra por qué las paredes delgadas son vulnerables a los dientes gruesos. No demuestra que 14 TPI sea inadecuado para todos los tubos con una pared de 3 mm: la longitud real de contacto depende de la geometría del tubo, la posición de la hoja y el ángulo de corte.
No calcule el contacto a partir del diámetro exterior como si el tubo fuera macizo. Tampoco sume paredes separadas suponiendo que ofrecen el mismo apoyo que una sola sección continua. Cada diente sigue encontrando una transición sin apoyo al cruzar el centro hueco.
Tubos redondos
Durante un corte horizontal de un tubo redondo, la hoja entra inicialmente en contacto con una zona corta cerca de la parte superior. El contacto aumenta a medida que avanza por la pared curva. Más adelante, la hoja cruza dos secciones de pared separadas; cerca de la salida, el contacto vuelve a cambiar. El sistema de avance de la máquina debe adaptarse a esta resistencia variable sin hacer que los dientes penetren agresivamente en la pared.
Por eso, tanto el diámetro exterior como el espesor de la pared deben figurar en la tabla de selección del proveedor de hojas. El espesor de la pared indica el riesgo de que los dientes tengan un apoyo local insuficiente, mientras que el diámetro influye en la geometría de corte y en la magnitud de los cambios de contacto.
Tubos cuadrados y rectangulares
Un tubo cuadrado sujeto con una cara plana hacia arriba presenta una pared superior ancha, seguida de dos paredes laterales. Por tanto, la orientación de un tubo rectangular puede cambiar considerablemente la resistencia al corte. Girarlo puede modificar el contacto, pero solo es adecuado si la mordaza y los soportes permiten sujetarlo con seguridad en la nueva orientación. Nunca sacrifique una sujeción estable por un patrón de contacto de los dientes teóricamente mejor.
Acote las opciones según la disposición de corte real
Utilice la siguiente comparación para determinar qué parte de la tabla de pasos del fabricante debe consultar. Ofrece una orientación para la selección, no valores TPI universales.
Entre pasos variables contiguos, como 10/14 y 14/18 TPI, la opción más fina suele proporcionar mayor apoyo de los dientes en tramos de contacto cortos. La opción más gruesa suele ofrecer más espacio para las virutas. Considere esta comparación como un motivo para consultar la tabla correspondiente y realizar una prueba controlada, no como una recomendación válida para todos los tamaños de tubo.
El material también importa. El acero inoxidable puede endurecerse por deformación cuando los dientes rozan en lugar de cortar; por eso, elegir un paso fino y reducir excesivamente el avance puede generar otro problema. El aluminio puede llenar las gargantas de virutas. Adapte la velocidad de la hoja, la lubricación y la geometría de los dientes al material, en lugar de esperar que el paso por sí solo controle el calor.
Los haces requieren una evaluación aparte
Un haz aumenta la cantidad total de metal que se corta de una vez, pero cada tubo sigue teniendo paredes delgadas y espacios huecos. Elegir el paso según la anchura total del haz como si fuera material macizo puede hacer que los dientes golpeen con demasiada agresividad los bordes sin apoyo de cada tubo.
Anote el diámetro del tubo o las dimensiones de la sección, el espesor de la pared, el número de tubos y su disposición en el haz. Incluya las dimensiones totales del haz al solicitar una recomendación. Una fila única y un haz apilado no presentan el mismo patrón de contacto, aunque contengan el mismo número de tubos.
La sujeción suele convertirse en el factor limitante. Los tubos del interior del haz pueden moverse aunque los exteriores parezcan estar bien sujetos. Utilice el sistema de sujeción de haces aprobado para la máquina y asegúrese de que el haz tenga el apoyo adecuado. El movimiento puede astillar los dientes y parecer un problema de paso; cambiar la hoja sin corregirlo solo repetirá el daño.
Realice una prueba controlada en lugar de cambiar varios ajustes
Una prueba de corte debe determinar si el paso funciona durante toda la carrera, no solo si la hoja puede terminar una pieza. Observe por separado la entrada, la parte central del corte y la salida.
- Registre las condiciones iniciales. Anote el material del tubo, sus dimensiones, el espesor de la pared, las especificaciones de la hoja, el paso, la velocidad y el ajuste de avance. Incluya la disposición del haz o la orientación del tubo.
- Revise primero la máquina. Inspeccione las guías, la tensión de la hoja, el cepillo de virutas, el suministro de refrigerante y el apoyo de la pieza según el manual de la máquina. Coloque las guías ajustables de forma adecuada para el material.
- Siga las instrucciones de rodaje de la hoja. Al principio, los filos nuevos pueden requerir una carga de corte reducida. No evalúe el paso con un primer corte agresivo en una hoja sin rodar.
- Empiece con los parámetros recomendados para el material. Mantenga el avance controlado cuando la hoja entre en la primera pared y se acerque a la salida. Mantenga las protecciones en su sitio; nunca se acerque a una hoja en movimiento ni recoja virutas mientras la máquina esté funcionando.
- Inspeccione el corte terminado después de detener la máquina de forma segura. Compruebe las rebabas, la escuadra, la deformación de las paredes, la evacuación de virutas y el estado de los dientes. Compare más de un corte antes de tomar una decisión para producción.
- Cambie una variable a la vez. Si los indicios apuntan al paso, compare un paso recomendado contiguo y mantenga constantes las demás condiciones.
Detenga la prueba si se rompen dientes, el tubo se desplaza o se producen vibraciones anormales. Seguir cortando con dientes faltantes puede sobrecargar los restantes y dificultar la identificación de la causa original.
Utilice los síntomas de corte para distinguir los problemas de paso de los fallos de configuración
Preste atención al momento en que se produce el ruido. Un golpe limitado al contacto inicial apunta a un problema de entrada; las vibraciones durante toda la carrera requieren revisar más a fondo la sujeción, las guías, la tensión y el estado de la hoja. Si el corte empieza con normalidad, pero se vuelve progresivamente más difícil, puede haber acumulación de virutas o cambios en el contacto.
El aspecto de las virutas aporta indicios, pero no es una medida independiente del paso. Las virutas muy finas pueden indicar rozamiento; las gargantas sobrecargadas pueden señalar que falta espacio para las virutas. Interprete ambas observaciones junto con el material, la velocidad, el avance y el estado de los dientes.
Mantenga separados los requisitos posteriores de la selección de la hoja
Defina los criterios de aceptación antes de la prueba. Un tubo destinado directamente a un conjunto soldado puede requerir un extremo a escuadra, pocas rebabas y una pared sin aplastamientos. Si es necesario desbarbarlo, inspeccione primero el borde tal como sale del corte para que el acabado no oculte enganches de los dientes ni deformaciones de la pared.
En conjuntos que combinan tubos cortados con soportes de chapa doblada, una prensa plegadora CNC con sincronización por barra de torsión se utiliza en la etapa independiente de plegado de chapa. La sincronización mediante eje de torsión y la compensación de deflexión mediante cuñas corresponden al control del plegado, no al paso de los dientes de la sierra. Por tanto, la precisión del soporte debe evaluarse por separado de la calidad del extremo del tubo.
Una vez que un paso dé buenos resultados, registre sus límites de uso: material, intervalo de espesores de pared, tamaños de sección, orientación y disposición del haz. Revise la selección cuando cambie cualquiera de estas condiciones. Si la pared es demasiado delgada para lograr un contacto estable con las hojas disponibles, consulte al proveedor de hojas sobre una forma de diente específica para paredes delgadas o al proveedor de la máquina sobre un control de avance adecuado. Aumentar el TPI indefinidamente puede sustituir el impacto de los dientes por rozamiento y acumulación de virutas.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje