




Cómo dimensionar una sierra de cinta para cortar paquetes grandes de acero
Cómo dimensionar una sierra de cinta para cortar paquetes grandes de acero
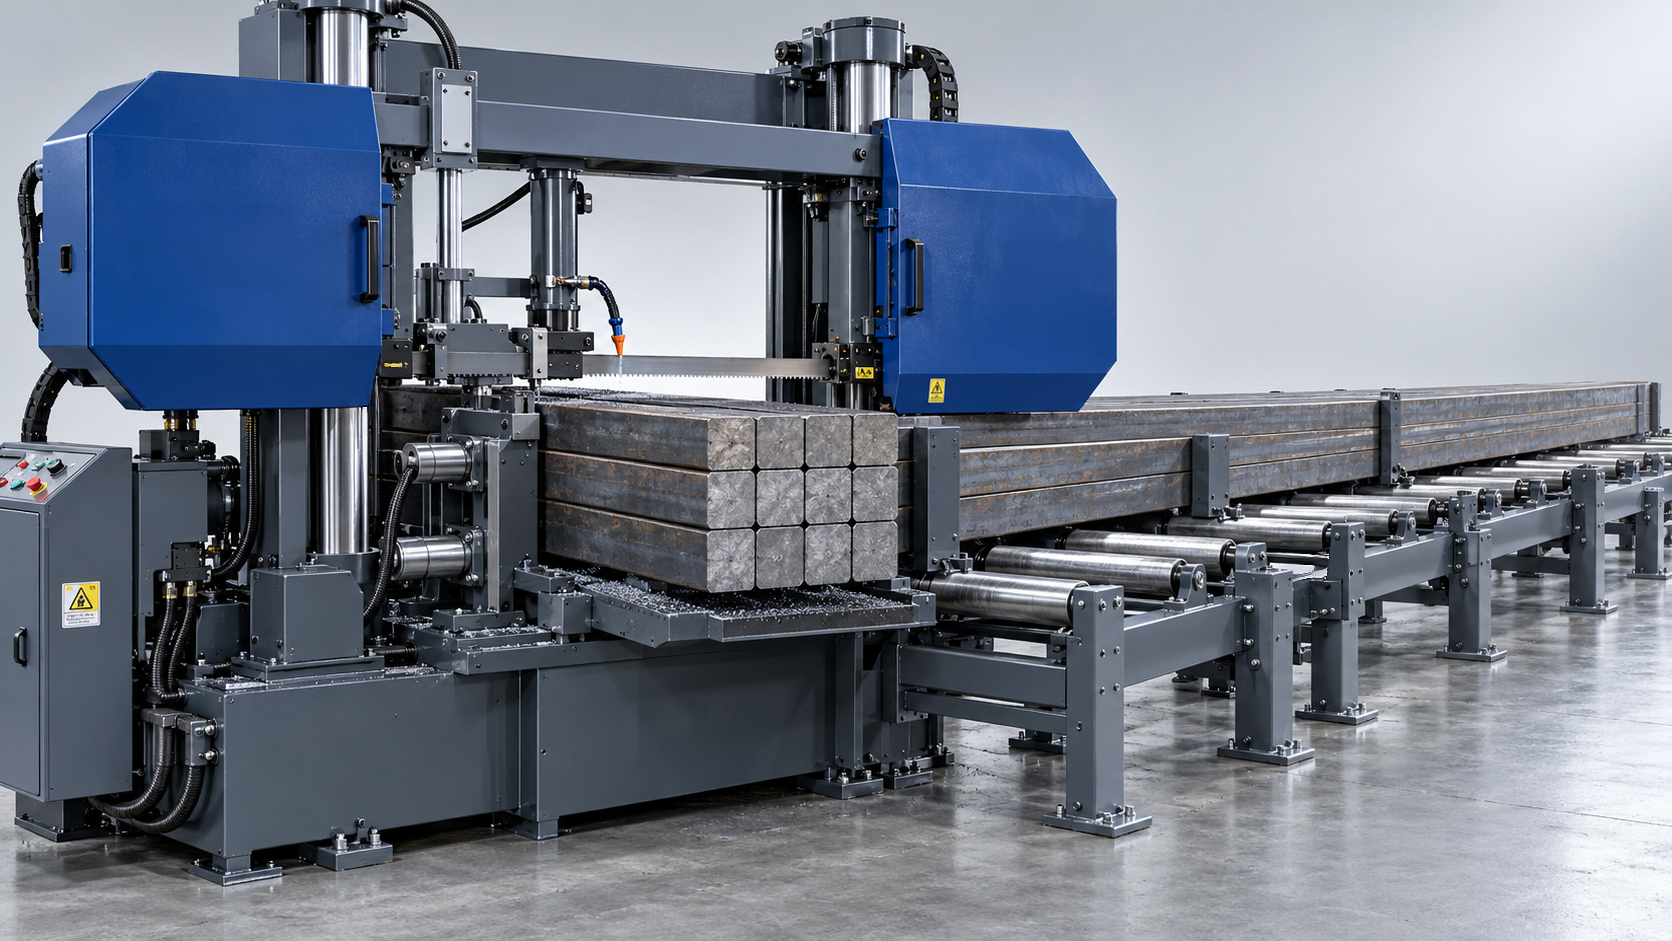
Una sierra de cinta dimensionada únicamente según las dimensiones exteriores de un paquete de acero puede no ser adecuada para el trabajo. Su capacidad de corte puede admitir el material, pero el sistema de sujeción quizá no pueda inmovilizar las barras individualmente, la hoja tal vez no mantenga la rectitud durante el corte o el equipo de manipulación de materiales podría no soportar la carga. Un dimensionamiento fiable comienza por el paquete completo y el ciclo de producción, no por la cifra de capacidad máxima de corte indicada en el catálogo.
La máquina adecuada es la configuración más pequeña que pueda sujetar, alimentar y cortar con seguridad el paquete requerido, cumpliendo al mismo tiempo los requisitos especificados de calidad de corte y producción sostenida. Por ello, la capacidad de corte, el sistema de hoja, la rigidez estructural, el rendimiento del accionamiento y la manipulación de cargas deben evaluarse en conjunto.
Defina el paquete como una carga de trabajo
«Paquete grande de acero» no es una especificación suficiente. Un paquete apilado de forma compacta con barras macizas cuadradas se comporta de manera distinta a uno de barras redondas, tubos de pared delgada o perfiles estructurales mixtos, aunque sus dimensiones exteriores sean idénticas.
Antes de comparar máquinas, determine:
- El ancho y la altura máximos y habituales del paquete, teniendo en cuenta el apilamiento irregular y los elementos que sobresalen.
- Las dimensiones de cada perfil, el número de piezas y la disposición del paquete.
- El grado de acero, el estado de suministro y cualquier variación significativa de dureza.
- La longitud del material de entrada, la masa total del paquete y las longitudes de corte requeridas.
- La variación de longitud admisible, el error de escuadra, el estado de las rebabas y los daños superficiales.
- El número de piezas conformes requerido por turno, el tamaño de los lotes y la frecuencia de los cambios de material.
Distinga tres casos de dimensionamiento diferentes: la envolvente geométrica máxima, la carga de manipulación más pesada y la condición de corte más exigente. Estos pueden corresponder a productos distintos. Un paquete ancho de tubos de pared delgada puede determinar los requisitos de sujeción y la selección del dentado, mientras que un paquete más pequeño de barras macizas de acero aleado puede determinar el tiempo de corte y la carga sobre la hoja.
No considere las cintas de transporte como sustituto del sistema de sujeción de la máquina. Su permanencia o retirada debe ajustarse a un procedimiento acordado de carga y corte. Los elementos deben permanecer sujetos cuando la hoja salga por el lado opuesto, incluido el lado de descarga.
Compruebe la capacidad útil, no solo el ancho y la altura nominales
La capacidad de corte rectangular publicada no representa automáticamente la capacidad útil para cortar paquetes. Las mordazas superiores, la geometría de las mordazas, los dispositivos de fijación, la posición de las guías de la hoja y la trayectoria de carga pueden reducir el espacio disponible. Las cifras de capacidad para material redondo son especialmente inadecuadas como atajo para dimensionar paquetes rectangulares.
Solicite un plano que muestre el paquete dentro del sistema de sujeción real. Debe indicar el ancho y la altura máximos permitidos con el dispositivo de sujeción del paquete instalado, el tamaño mínimo que puede sujetarse de forma segura y el espacio libre de la hoja durante todo su recorrido.
A modo de ejemplo, una pila de ocho por ocho barras macizas cuadradas de 75 mm tiene una envolvente nominal de 600 × 600 mm. Una máquina con una capacidad nominal exactamente igual a 600 × 600 mm no deja margen para un apilamiento imperfecto, variaciones dimensionales ni interferencias con los dispositivos de fijación. La holgura necesaria debe determinarse a partir de la envolvente de carga medida y la disposición de la máquina, en lugar de añadir un porcentaje arbitrario a la capacidad del catálogo.
La capacidad también debe comprobarse en el ángulo de corte previsto. Si el trabajo requiere cortes a inglete, cambian tanto la envolvente disponible como la longitud de contacto de la hoja. La capacidad para cortes rectos no puede aplicarse sin cambios al corte en ángulo.
Esto también marca el límite entre categorías de equipos. Una cizalla hidráulica de viga oscilante está destinada al corte por cizallamiento de chapa; sus especificaciones de espesor de chapa o posicionamiento del tope trasero no determinan si es adecuada para cortar paquetes de barras, tubos o perfiles estructurales.
La masa del paquete puede determinar los requisitos de instalación antes que la potencia de corte
Calcule la masa del acero a partir del área real de la sección transversal metálica, no del rectángulo exterior del paquete:
Masa del paquete = área total de la sección transversal metálica × longitud del material × densidad del material.
Si se utiliza aproximadamente 7,850 kg/m³ para el acero, el ejemplo de 64 barras tiene un área metálica de 0.36 m². Con una longitud de entrada de 6 m, su masa calculada es de unos 16,956 kg, es decir, 17 toneladas. Se trata de un cálculo geométrico ilustrativo, no de la capacidad de carga nominal de una máquina.
Una sierra con capacidad de corte suficiente puede ser incompatible con esa carga. Compruebe la carga admisible de la pieza sobre la bancada de la sierra, la capacidad del carro de alimentación y las capacidades nominales de cada tramo de mesa de rodillos. Estas capacidades deben evaluarse teniendo en cuenta la separación real de los apoyos y la distribución de la carga, no sumarse sin más.
La evaluación de la manipulación debe incluir:
- Las cargas locales en los puntos donde el paquete descansa sobre rodillos individuales.
- La distribución desigual de la carga causada por material curvado o extremos irregulares.
- La resistencia durante el avance indexado, incluida la aceleración y la fricción de los rodillos.
- El soporte del material restante y del paquete separado tras el corte completo.
- La carga sobre el suelo, el anclaje, el acceso para grúa y los espacios libres para una carga segura.
Las longitudes de corte cortas plantean un problema distinto: las piezas descargadas pueden perder un apoyo estable aunque el paquete de entrada esté bien soportado. La disposición de descarga debe evitar vuelcos, separaciones o movimientos incontrolados sin obstruir la hoja.
Adapte el sistema de hoja a los cambios de contacto
La selección de la hoja no consiste simplemente en elegir su ancho. El ancho y el espesor de la hoja, el paso y la forma de los dientes, el material de la hoja, la tensión y la separación entre guías funcionan en conjunto.
Una hoja más ancha puede ofrecer mayor resistencia a la desviación, pero solo en una máquina diseñada para ello. La geometría de las ruedas, la capacidad de tensado, el diseño de las guías y la rigidez del bastidor deben ser compatibles con la hoja especificada. Instalar una hoja más pesada no corrige un bastidor débil ni una pieza de trabajo mal apoyada.
La geometría crítica es la del metal que encuentra la hoja a lo largo de su trayectoria. En una hilera compacta de barras macizas cuadradas, el contacto puede abarcar casi todo el ancho del paquete. En paquetes de barras redondas, la longitud de contacto cambia a medida que desciende la hoja. En paquetes de tubos, la hoja entra y sale repetidamente de las paredes de cada tubo.
Esta diferencia importa porque los dientes necesitan tanto un apoyo adecuado como suficiente capacidad en las gargantas para evacuar las virutas del corte. Un paso demasiado fino puede sobrecargar las gargantas durante un contacto prolongado con material macizo. Un paso demasiado grueso puede dejar muy pocos dientes en contacto con paredes delgadas, lo que aumenta el impacto sobre los dientes y el riesgo de que se arranquen.
Solicite una recomendación de hoja para cada paquete representativo, no solo para el grado de acero. La recomendación debe especificar las dimensiones de la hoja, el material, la forma de los dientes, el rango de paso y los límites de operación. Las hojas de paso variable pueden ayudar a controlar la vibración, pero no eliminan la necesidad de adaptar la geometría de los dientes a la disposición de los perfiles.
El material de la hoja debe elegirse según el estado del material y los requisitos de producción. Las hojas bimetálicas y las de punta de carburo tienen requisitos distintos en cuanto al rango de velocidad, la rigidez y la disciplina de operación. Una opción de carburo debe evaluarse como un sistema de corte compatible, sin suponer que aumentará automáticamente la productividad.
Evalúe la rigidez y la sujeción antes de confiar en la potencia del motor
Los paquetes grandes ponen de manifiesto las debilidades de toda la trayectoria de fuerzas: hoja, guías, cabezal de sierra, sujeción de la pieza y base de la máquina. Un motor de alta potencia no puede compensar los movimientos dentro de ese sistema.
Para cortes rectos exigentes a través de paquetes anchos, conviene evaluar detenidamente un cabezal guiado rígido. Los diseños de doble columna pueden proporcionar un apoyo simétrico, mientras que los cabezales pivotantes tienen una geometría de movimiento distinta. Ninguna de estas denominaciones garantiza el rendimiento; la separación entre guías, el estado de los rodamientos, la rigidez del cabezal y la calidad del control de avance siguen siendo determinantes.
La sujeción debe impedir tanto el movimiento del paquete como el de sus elementos individuales. La presión lateral por sí sola quizá no sujete las filas superiores. Una disposición adecuada puede requerir sujeción superior, mordazas perfiladas o un dispositivo de fijación adaptado a la geometría de los perfiles.
Una mayor presión de sujeción no siempre es mejor. Los tubos de pared delgada pueden deformarse antes de que el paquete quede sujeto de forma segura. Pregunte cómo se regula la presión, cómo hacen contacto las mordazas con pilas irregulares y si los elementos de sujeción siguen siendo eficaces durante el avance indexado y la separación.
También debe reducirse al mínimo el tramo de hoja sin apoyo, dentro de los límites de configuración permitidos por la máquina. Las guías ajustables deben acercarse a la pieza sin chocar con las mordazas ni con el material que sobresalga. La capacidad de catálogo medida con las guías muy separadas dice poco sobre la rectitud de corte que puede lograrse bajo carga.
Especifique la potencia y el control de avance como un conjunto operativo
La potencia del motor en kilovatios, por sí sola, predice mal el rendimiento al cortar paquetes. La potencia necesaria depende del estado del acero, la velocidad de corte, la geometría de los dientes, el avance, el contacto y el estado de la hoja. Compare el par útil y el rango de velocidades del accionamiento, las características de la transmisión y la capacidad de funcionamiento continuo, no solo la potencia indicada en la placa de características.
El control del avance importa porque el contacto de la hoja cambia durante el corte. Una velocidad de descenso fija que funciona en una parte de un paquete de barras redondas puede sobrecargar los dientes cuando el contacto aumenta en otra zona. La máquina debe ofrecer un control de la fuerza de corte y un ajuste del avance adecuados para esa carga cambiante.
Pida al proveedor que explique qué mide realmente el sistema de control. La presión hidráulica, la corriente del motor y la detección de la desviación de la hoja proporcionan información distinta. La expresión «avance automático» no basta para determinar cómo responde la máquina a una sobrecarga de los dientes, a la vibración o a variaciones del material.
El suministro de refrigerante y la evacuación de virutas también deben formar parte de la decisión de dimensionamiento. Las virutas que quedan en las gargantas o vuelven a entrar en el corte pueden aumentar el calor, dañar los dientes e interrumpir el corte. Compruebe el acceso del refrigerante a toda la zona de corte, el ajuste del cepillo de hoja, la filtración y la capacidad del transportador para el trabajo previsto.
Convierta el objetivo de producción en un tiempo de ciclo admisible
Un paquete produce varias piezas por ciclo de corte, pero la capacidad de producción depende del ciclo completo. Incluya el corte, el retorno de la hoja, la apertura de las mordazas, el avance indexado, la nueva sujeción y la descarga. También deben tenerse en cuenta la carga, los cambios de hoja y los ajustes planificados, sin contabilizarlos dos veces.
Ciclos de corte requeridos = piezas conformes requeridas ÷ piezas útiles producidas por ciclo.
Tiempo medio máximo de ciclo = tiempo neto de producción disponible ÷ ciclos de corte requeridos.
Supongamos que se necesitan 1,280 piezas conformes de un paquete de 64 barras. Esto requiere 20 ciclos de corte satisfactorios, suponiendo que cada barra produzca una pieza aceptable. Si el tiempo neto de producción disponible es de 336 minutos, el ciclo completo debe promediar como máximo 16.8 minutos.
Si el avance indexado, la sujeción, el retorno y la descarga consumen 4.8 minutos, quedan 12 minutos para el corte. Para el paquete ilustrativo de barras macizas, esto corresponde a una tasa media de corte transversal de 360,000 mm² ÷ 12 minutos, es decir, 30,000 mm²/min.
Este es un umbral de rendimiento requerido, no una prueba de que una máquina o una hoja concretas puedan alcanzarlo. El proveedor debe demostrar esa tasa para el acero, la disposición del paquete, la hoja y los límites de calidad especificados. Las tasas de corte indicadas para barras individuales o para condiciones de material distintas no son directamente aplicables.
Las largas distancias de avance indexado y las pasadas de alimentación repetidas pueden modificar sustancialmente el resultado. Confirme si la longitud de corte requerida puede avanzarse en una sola pasada y cómo afectan las pasadas repetidas al posicionamiento, la estabilidad del paquete y el tiempo de ciclo.
Haga que el corte de aceptación demuestre que el tamaño propuesto es adecuado
Una selección justificable de una sierra de cinta termina con una prueba de rendimiento acordada, no con una comparación de capacidades máximas de catálogo. El material de prueba debe representar las condiciones que determinan la compra: geometría del paquete, grado de acero, dureza, longitud de entrada y longitud de corte requerida.
Defina criterios de aceptación medibles antes de la prueba:
- Tiempo de ciclo completo en las condiciones de manipulación acordadas.
- Variación de la longitud de corte entre los distintos elementos del paquete.
- Escuadra en ambos planos pertinentes, incluidas barras de distintas posiciones de la pila.
- Rebabas, marcas de sujeción, deformación y señales de movimiento de los elementos.
- Carga de la hoja, evacuación de virutas y estabilidad durante cortes consecutivos.
Un único corte rápido con una hoja nueva no permite demostrar una producción sostenida ni la vida útil de la hoja. Acuerde una duración de prueba que permita demostrar la repetibilidad y exija que cualquier estimación de vida útil de la hoja indique sus supuestos por separado de los resultados medidos.
La especificación final debe vincular la envolvente garantizada del paquete con su masa, disposición de los perfiles, estado del material, configuración de la hoja y requisitos de calidad. El sobredimensionamiento se justifica cuando proporciona la holgura, rigidez, capacidad de manipulación o reserva de producción verificada que se necesitan. Una mayor capacidad de corte por sí sola no justifica comprar una máquina más grande ni sustituye la demostración de que puede realizar el trabajo de corte de paquetes previsto.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje