




Как подобрать ленточнопильный станок для резки крупных пакетов стальных заготовок
Как подобрать ленточнопильный станок для резки крупных пакетов стальных заготовок
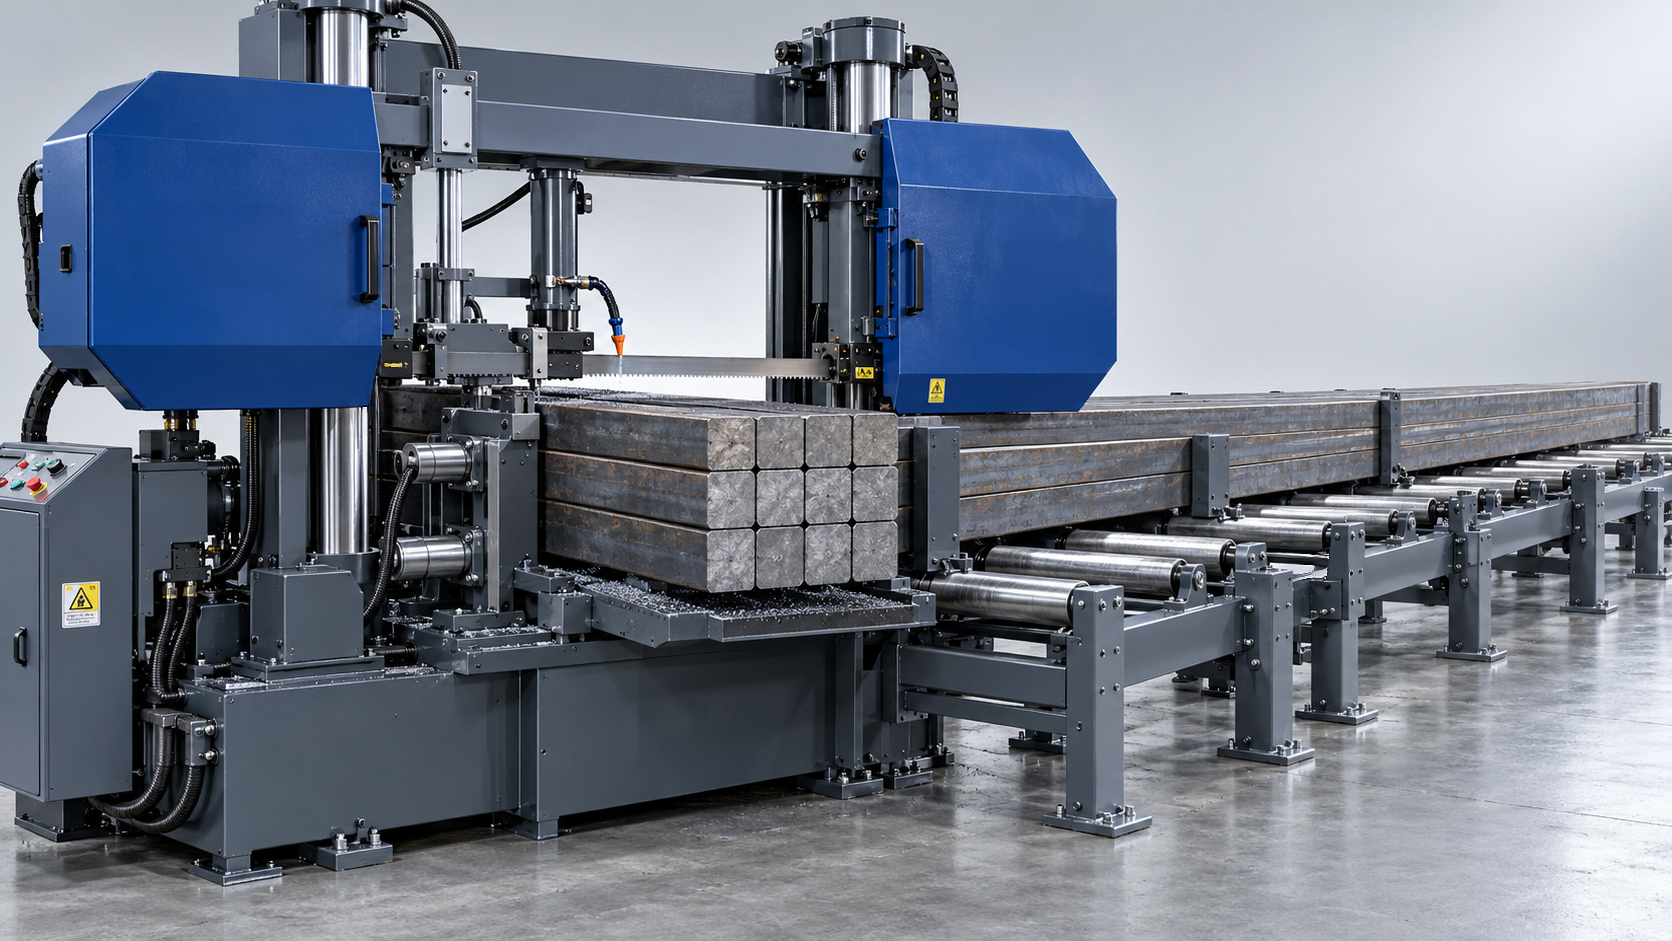
Ленточнопильный станок, выбранный только по наружным габаритам пакета стальных заготовок, может оказаться непригодным для этой задачи. Рабочая зона пиления может вмещать заготовки, но система зажима не сможет удерживать отдельные прутки, полотно не сможет сохранять прямолинейность реза или оборудование для перемещения материала не выдержит нагрузку. Надёжный подбор начинается с оценки всего пакета и производственного цикла, а не с максимальной мощности резания, указанной в каталоге.
Подходящий станок — это наименьшая конфигурация, которая способна безопасно удерживать, подавать и разрезать требуемый пакет, обеспечивая заданное качество реза и стабильную производительность. Поэтому пропускную способность резания, систему полотна, жёсткость конструкции, характеристики привода и грузоподъёмность оборудования для перемещения материала необходимо оценивать в совокупности.
Определите пакет как рабочую нагрузку
Формулировки «крупный пакет стальных заготовок» недостаточно для составления спецификации. Плотно уложенный пакет квадратных сплошных прутков отличается по поведению от пакета круглых прутков, тонкостенных труб или смешанных конструкционных профилей, даже если их наружные габариты одинаковы.
Прежде чем сравнивать станки, определите:
- Максимальную и обычную ширину и высоту пакета, включая неровную укладку и выступающие элементы.
- Размеры отдельных профилей, количество заготовок и схему их укладки.
- Марку стали, состояние поставки и наличие значительных отклонений по твёрдости.
- Длину исходного материала, общую массу пакета и требуемую длину отрезаемых заготовок.
- Допустимые отклонения длины и перпендикулярности, состояние заусенцев и допустимые повреждения поверхности.
- Требуемое количество годных деталей за смену, размер партий и частоту смены материала.
Различайте три варианта подбора: по наибольшему габаритному контуру, по максимальной массе при перемещении и по наиболее сложным условиям резания. Они могут определяться разными изделиями. Широкий пакет тонкостенных труб может предъявлять наибольшие требования к зажиму и выбору зубьев, а меньший пакет сплошных заготовок из легированной стали — к времени резания и нагрузке на полотно.
Не следует считать транспортировочные обвязки заменой системе зажима станка. Их сохранение или снятие должно соответствовать согласованной процедуре загрузки и резания. Заготовки должны оставаться зафиксированными в момент выхода полотна из материала, в том числе со стороны отвода.
Проверяйте полезную вместимость, а не только номинальные ширину и высоту
Указанная в каталоге прямоугольная пропускная способность не обязательно соответствует полезной вместимости для пакета. Верхние зажимы, геометрия губок, приспособления, положение направляющих полотна и траектория загрузки могут уменьшить доступное пространство. Номинальные значения для круглого сечения особенно не подходят в качестве упрощённой основы для подбора станка под прямоугольные пакеты.
Запросите чертёж, на котором пакет показан внутри фактической системы зажима. На нём должны быть указаны максимально допустимые ширина и высота с установленным приспособлением для пакета, минимальный размер, при котором возможен надёжный зажим, и зазоры для полотна по всей траектории его движения.
Для примера: пакет из восьми рядов по восемь квадратных сплошных прутков сечением 75 mm имеет номинальный габарит 600 × 600 mm. Если номинальная пропускная способность станка составляет ровно 600 × 600 mm, не остаётся запаса на несовершенную укладку, отклонения размеров или помехи от приспособлений. Необходимый зазор следует определять по измеренным габаритам загружаемого пакета и компоновке станка, а не путём произвольного добавления процента к каталожной пропускной способности.
Пропускную способность необходимо также проверять для предполагаемого угла резания. При необходимости резов под углом изменяются и доступные габариты, и длина контакта полотна с материалом. Пропускную способность при прямом резе нельзя без изменений переносить на резание под углом.
Это также граница между категориями оборудования. Гидравлические гильотинные ножницы с поворотной балкой предназначены для резки листового металла; указанные для них толщина листа или параметры позиционирования заднего упора не подтверждают пригодность для резки пакетов прутков, труб или конструкционных профилей.
Масса пакета может определить требования к установке ещё до оценки мощности резания
Рассчитывайте массу стали по фактической площади металлического поперечного сечения, а не по наружному прямоугольнику пакета:
Масса пакета = общая площадь поперечного сечения металла × длина заготовки × плотность материала.
При плотности стали около 7,850 kg/m³ площадь металла в примере с 64 прутками составляет 0.36 m². При исходной длине 6 m расчётная масса составляет примерно 16,956 kg, или 17 tonnes. Это иллюстративный геометрический расчёт, а не допустимая нагрузка станка.
Даже станок с достаточной пропускной способностью резания может оказаться несовместимым с такой нагрузкой. Проверьте допустимую нагрузку на заготовку на столе пилы, грузоподъёмность подающей каретки и номинальные нагрузки каждого секционного роликового стола. Эти параметры нужно оценивать с учётом фактического расстояния между опорами и распределения нагрузки, а не просто складывать.
При оценке перемещения материала следует учитывать:
- Локальные нагрузки в местах опирания пакета на отдельные ролики.
- Неравномерное распределение нагрузки из-за изогнутых заготовок или неровных торцов.
- Сопротивление при позиционировании, включая ускорение и трение роликов.
- Опору для оставшейся части материала и отделённого пакета после завершения реза.
- Нагрузку на пол, крепление станка, доступ к подъёмному крану и безопасные зазоры для загрузки.
Короткие отрезаемые заготовки создают отдельную проблему: после реза они могут потерять устойчивую опору, даже если исходный пакет надёжно поддерживается. Система отвода должна предотвращать опрокидывание, раздвижение или неконтролируемое перемещение, не препятствуя работе полотна.
Подберите систему полотна с учётом изменения контакта с материалом
При подборе полотна недостаточно выбрать его ширину. Ширина и толщина полотна, шаг и форма зубьев, материал полотна, натяжение и расстояние между направляющими работают в совокупности.
Более широкое полотно может быть устойчивее к отклонению, но только на станке, рассчитанном на его применение. Геометрия шкивов, мощность механизма натяжения, конструкция направляющих и жёсткость рамы должны соответствовать выбранному полотну. Установка более тяжёлого полотна не устраняет недостаточную жёсткость рамы пилы или ненадёжную опору заготовки.
Ключевое значение имеет геометрия металла, встречающегося на пути полотна. При резании плотно уложенного ряда квадратных сплошных прутков длина контакта может приближаться к ширине всего пакета. В пакетах круглых прутков длина контакта изменяется по мере опускания полотна. При резании пакета труб полотно многократно входит в стенки отдельных труб и выходит из них.
Это важно, поскольку зубьям необходимы и достаточная опора, и достаточная ёмкость впадин для отвода стружки из зоны реза. Слишком мелкий шаг зубьев может привести к переполнению впадин при длительном контакте со сплошным материалом. Слишком крупный шаг может оставить недостаточно зубьев в контакте с тонкими стенками, повышая ударную нагрузку на зубья и риск их выкрашивания.
Запросите рекомендации по полотну для каждого типового пакета, а не только для марки стали. В рекомендации должны быть указаны размеры полотна, материал, форма зубьев, диапазон шага и рабочие пределы. Полотна с переменным шагом могут помочь снизить вибрацию, но не отменяют необходимости подбирать геометрию зубьев с учётом расположения профилей в пакете.
Материал полотна следует выбирать с учётом состояния материала и требований к производительности. Биметаллические полотна и полотна с твердосплавными напайками предъявляют разные требования к диапазону скоростей, жёсткости и соблюдению режима работы. Вариант с твердосплавными напайками следует оценивать как совместимую систему резания, а не считать автоматическим способом повышения производительности.
Оцените жёсткость и зажим, прежде чем полагаться на мощность двигателя
При резании крупных пакетов выявляются слабые места всей силовой цепи: полотно, направляющие, пильная головка, система зажима и основание станка. Двигатель высокой мощности не компенсирует подвижность элементов этой системы.
Для сложных прямых резов широких пакетов стоит внимательно оценить жёсткость направляемой пильной головки. Двухстоечная конструкция может обеспечивать симметричную опору, а конструкция с поворотной головкой имеет другую кинематику. Ни одно из этих обозначений само по себе не гарантирует производительность: решающее значение по-прежнему имеют расстояние между направляющими, состояние подшипников, жёсткость головки и качество управления подачей.
Система зажима должна предотвращать как перемещение всего пакета, так и смещение отдельных элементов внутри него. Одного бокового усилия может быть недостаточно для фиксации верхних рядов. Может потребоваться верхний зажим, фасонные губки или приспособление, соответствующее геометрии профилей.
Большее усилие зажима не всегда лучше. Тонкостенные трубы могут деформироваться раньше, чем пакет будет надёжно зафиксирован. Уточните, как регулируется давление, как зажимы контактируют с неровно уложенными заготовками и сохраняется ли надёжность фиксации при позиционировании и разделении материала.
Свободный пролёт полотна также следует свести к минимуму в пределах допустимой для станка настройки. Регулируемые направляющие должны подходить к заготовке, не сталкиваясь с зажимами или выступающим материалом. Каталожная пропускная способность, указанная для широко разнесённых направляющих, мало говорит о достижимой прямолинейности реза под нагрузкой.
Задавайте мощность и управление подачей как единый рабочий комплекс
Мощность двигателя в киловаттах сама по себе плохо предсказывает производительность при резании пакетов. Требуемая мощность зависит от состояния стали, скорости резания, геометрии зубьев, подачи, длины контакта и состояния полотна. Сравнивайте доступный крутящий момент и диапазон скоростей привода, характеристики трансмиссии и способность работать в непрерывном режиме, а не только номинальную мощность на шильдике.
Управление подачей важно, поскольку контакт полотна с материалом меняется в ходе реза. Фиксированная скорость опускания, подходящая для одной части пакета круглых прутков, может перегрузить зубья при увеличении контакта в другой части. Станок должен обеспечивать контроль усилия резания и регулировку подачи, соответствующую изменению нагрузки.
Попросите поставщика объяснить, какие параметры фактически измеряет система управления. Гидравлическое давление, ток двигателя и датчик отклонения полотна предоставляют разную информацию. Формулировки «автоматическая подача» недостаточно, чтобы понять, как станок реагирует на перегрузку зубьев, вибрацию или отклонения свойств материала.
Подача СОЖ и удаление стружки также должны учитываться при подборе. Стружка, оставшаяся во впадинах зубьев или возвращающаяся в зону резания, может повысить нагрев, повредить зубья и нарушить процесс резания. Проверьте доступ СОЖ по всей зоне резания, настройку щётки для очистки полотна, фильтрацию и производительность стружечного конвейера для предполагаемого режима работы.
Переведите целевой объём выпуска в допустимое время цикла
За один ход резания из пакета получается несколько деталей, но производительность зависит от полного цикла. Учитывайте резание, возврат полотна, разжим, позиционирование, повторный зажим и отвод деталей. Также следует учесть загрузку, замену полотна и плановые регулировки, не учитывая их дважды.
Требуемое количество циклов резания = требуемое количество годных деталей ÷ количество годных деталей за цикл.
Максимальное среднее время цикла = чистое доступное время производства ÷ требуемое количество циклов резания.
Предположим, требуется получить 1,280 годных деталей из пакета из 64 прутков. Для этого необходимы 20 успешных циклов резания, если каждый элемент даёт годную деталь. При чистом доступном времени производства 336 минут средняя продолжительность полного цикла не должна превышать 16.8 минуты.
Если на позиционирование, зажим, возврат и отвод уходит 4.8 минуты, на резание остаётся 12 минут. Для приведённого в качестве примера пакета сплошных прутков это соответствует средней скорости резания по площади поперечного сечения 360,000 mm² ÷ 12 минут, или 30,000 mm²/min.
Это требуемый порог производительности, а не доказательство того, что конкретный станок или полотно способны его обеспечить. Поставщик должен подтвердить эту скорость для указанной стали, схемы укладки пакета, полотна и требований к качеству. Показатели скорости резания для одиночных прутков или материалов с иными характеристиками нельзя напрямую переносить на данный случай.
Большие расстояния позиционирования и повторные ходы подачи могут существенно повлиять на результат. Уточните, можно ли подать материал на требуемую длину реза за один ход и как повторные ходы влияют на позиционирование, устойчивость пакета и время цикла.
Подтвердите правильность выбора типоразмера приёмочным резом
Обоснованный выбор ленточнопильного станка завершается согласованным испытанием производительности, а не сравнением максимальных значений в каталогах. Испытательный материал должен соответствовать условиям, определяющим выбор: геометрии пакета, марке стали, твёрдости, исходной длине и требуемой длине реза.
До испытания задайте измеримые критерии приёмки:
- Полное время цикла при согласованных условиях перемещения материала.
- Отклонения длины реза у отдельных элементов пакета.
- Перпендикулярность в обеих необходимых плоскостях, в том числе для прутков из разных частей пакета.
- Заусенцы, следы от зажимов, деформация и признаки смещения отдельных элементов.
- Нагрузка на полотно, удаление стружки и стабильность при последовательном выполнении резов.
Один быстрый рез новым полотном не позволяет подтвердить стабильную производительность или срок службы полотна. Согласуйте продолжительность испытания, достаточную для демонстрации повторяемости, а любой прогноз срока службы полотна потребуйте представлять отдельно от измеренных результатов с указанием исходных допущений.
Окончательная спецификация должна связывать гарантированные габариты пакета с его массой, схемой укладки профилей, состоянием материала, конфигурацией полотна и требованиями к качеству. Выбор станка с запасом по размеру оправдан, если он обеспечивает необходимый зазор, жёсткость, грузоподъёмность или подтверждённый резерв производительности. Одна лишь дополнительная пропускная способность резания не является основанием для покупки более крупного станка и не заменяет проверку его пригодности для предполагаемой задачи резания пакетов.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение