




Почему ленточнопильный станок уводит в сторону при резке цельных стальных прутков?
Почему ленточнопильный станок уводит в сторону при резке цельных стальных прутков?
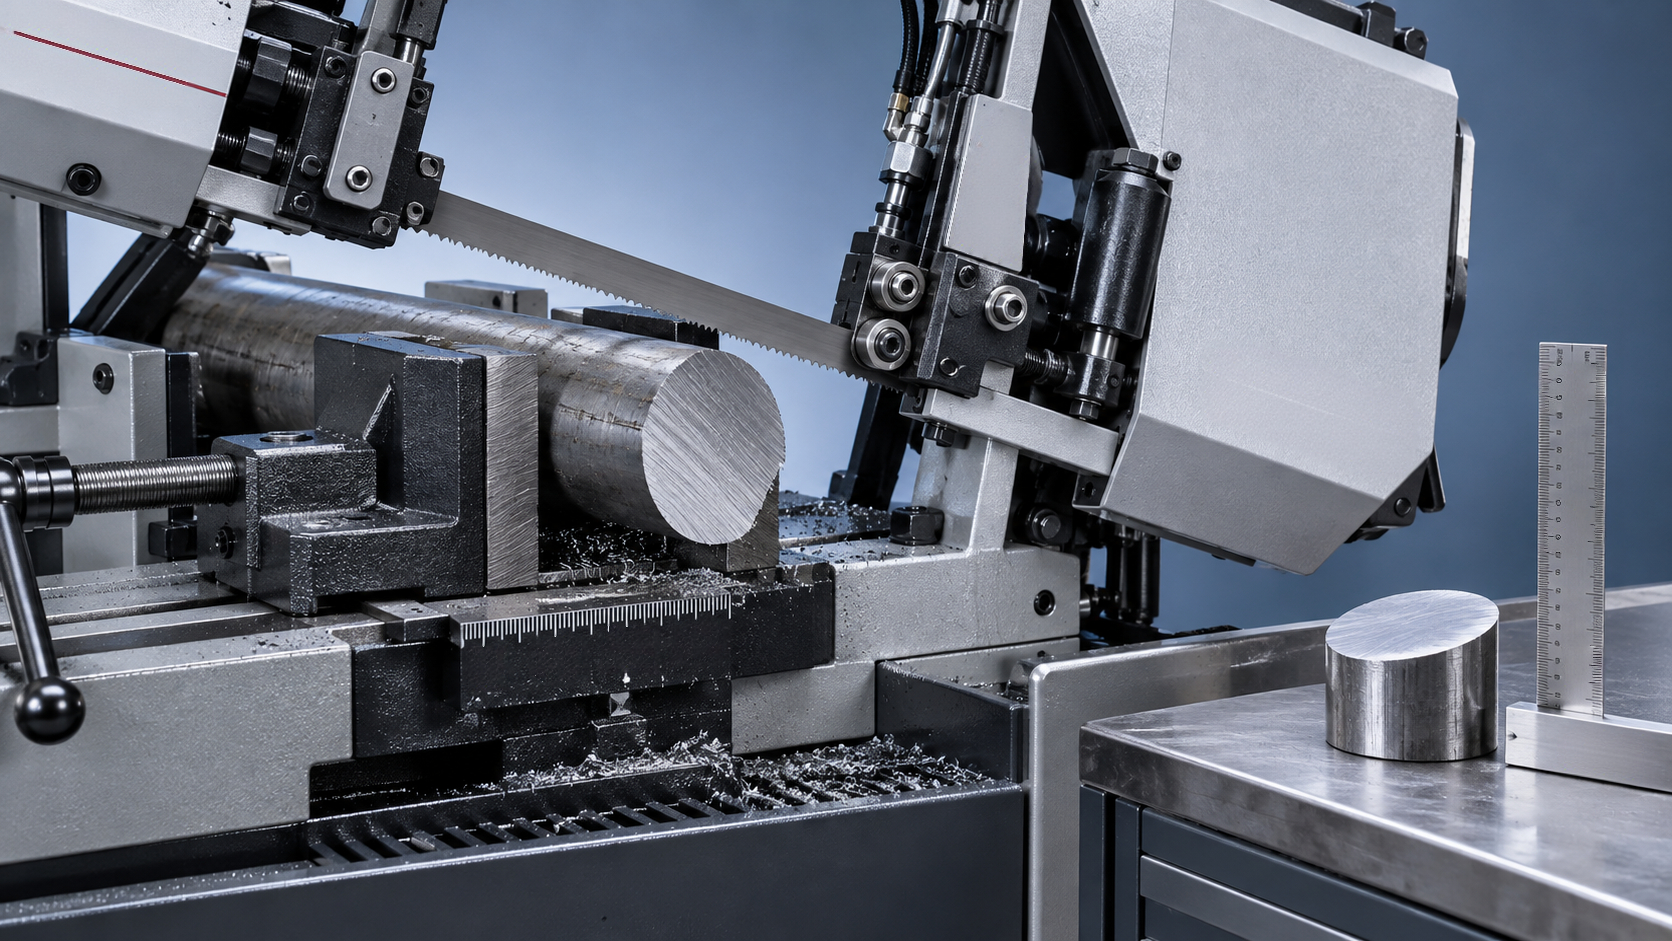
Рез, который начинается под прямым углом, а заканчивается косо, — неприятная проблема, особенно если следующая операция зависит от точности заготовки. Когда ленточнопильный станок уводит в сторону при резке цельных стальных прутков, обычными причинами являются неравномерное резание зубьев, недостаточная поддержка полотна, чрезмерное усилие подачи или смещение заготовки. Несколько таких проблем могут возникать одновременно.
Для эффективной работы ленточнопильного станка полотно, направляющие, система зажима и параметры резания должны быть согласованы между собой. Простое снижение скорости станка может улучшить качество одного реза, но не устранить основную неисправность. Лучше определить, на каком этапе начинается отклонение, проверить наиболее вероятные узлы и подтвердить каждую регулировку контрольным резом в заданных условиях.
Сначала оцените рез, прежде чем регулировать станок
«Увод» может означать две разные проблемы. Полотно может отклоняться в процессе резания прутка, оставляя изогнутую поверхность реза, либо формировать относительно ровную поверхность, которая постоянно выходит за пределы прямого угла. Это различие помогает отделить нестабильность резания от ошибок выравнивания.
Эти признаки позволяют выдвинуть предположение, но не дают окончательного диагноза. Удалите незакреплённую стружку и заусенцы, прежде чем проверять поверхность реза угольником. Если поверхность неровная, сравните результаты измерений в нескольких точках, а не полагайтесь на единственное место контакта.
Перед осмотром полотна, направляющих, шкивов или тисков остановите станок и заблокируйте его в соответствии с процедурой блокировки источников энергии. Зафиксируйте поднятую пильную раму так, как предписывает производитель. Не регулируйте направляющие и не удаляйте слежавшуюся стружку рядом с движущимся полотном.
Почему цельные стальные прутки выявляют небольшие проблемы настройки
Резка цельного материала создаёт постоянное сопротивление. В отличие от труб, здесь нет полой секции, уменьшающей объём снимаемого металла. При резке круглого прутка ширина контакта также меняется: полотно проходит от узкой верхней части к центру, а затем к нижней части.
Изменение ширины контакта влияет на нагрузку при резании и объём стружки. Подача, которая кажется приемлемой в начале реза, может перегрузить зубья в самой широкой средней части. Если полотно не может отводить стружку или противостоять возникающему усилию, оно может прогнуться или скрутиться и отклониться от заданной плоскости резания.
Марка стали также имеет значение. Для низкоуглеродистой, легированной и нержавеющей стали требуются разные условия резания. Твёрдость, окалина на поверхности и склонность к наклёпу могут влиять на работу полотна. Используйте рекомендации поставщика полотна для конкретного материала и размера заготовки, а не настройки, запомнившиеся по другой работе.
Проверьте полотно, прежде чем компенсировать проблему настройками подачи
Неравномерный износ зубьев может уводить даже исправный станок
Зубья ленточной пилы формируют пропил шире корпуса полотна за счёт разводки зубьев или геометрии режущей части. Если зубья с одной стороны повреждены или изношены иначе, усилия резания становятся несбалансированными. В результате полотно может уводить в сторону даже при правильном выравнивании станка.
Проверьте, нет ли сколотых зубьев, отсутствующих групп зубьев, неравномерного износа и налипшего на режущие кромки металла. Возможные причины — прерывистый контакт при резании, неправильная обкатка, твёрдая окалина на поверхности, чрезмерная подача и повторное резание стружки, застрявшей в пропиле.
Полотно может продолжать резать сталь, даже если оно уже не обеспечивает приемлемо прямой рез. Если зубья явно повреждены, изменением подачи восстановить их геометрию невозможно. После проверки станка на неисправности, способные повредить новое полотно, выполните пробный рез подходящим заведомо исправным полотном.
Шаг зубьев должен соответствовать ширине контакта
При глубоком резе цельной стали слишком мелкий шаг зубьев может оставить недостаточно места в впадинах для стружки. Скопление стружки во впадинах увеличивает сопротивление и нагрев. При слишком крупном шаге в начале реза круглого прутка может быть задействовано слишком мало зубьев, что повышает риск ударной нагрузки на зубья и их вырыва.
Выбирайте шаг по таблице производителя полотна с учётом материала и сечения заготовки. Полотна с переменным шагом могут помочь контролировать вибрацию, но они не компенсируют неправильную подачу, плохой зажим или изношенные направляющие.
Также убедитесь, что ширина, толщина и конструкция полотна подходят для данного станка. Более широкое полотно не всегда является улучшением, если шкивы и направляющие рассчитаны на другой размер.
Натяжение нужно проверять, а не определять на глаз
Недостаточное натяжение приводит к прогибу полотна под усилием резания. Чрезмерное натяжение может перегрузить полотно, подшипники и другие узлы станка. Не следует устранять ни одно из этих состояний, ориентируясь на то, насколько туго «ощущается» полотно.
Следуйте спецификации станка и рекомендациям поставщика полотна; при необходимости используйте подходящий измеритель натяжения. Уточните, что именно показывает индикатор: напряжение полотна, гидравлическое давление или другую величину. Эти параметры не взаимозаменяемы. Если натяжение постоянно падает, проверьте гидравлическую систему, износ механизма натяжения и другие возможные причины.
Поддержка полотна: самый часто упускаемый из виду параметр ленточнопильного станка
Участок резания должен иметь достаточную поддержку, чтобы противостоять скручиванию, однако направляющие не должны зажимать полотно или повреждать его зубья. Расположите подвижные рычаги направляющих настолько близко к заготовке, насколько это допускает инструкция станка, оставив зазор для тисков и полного хода пилы.
При большой длине неподдерживаемого участка боковой прогиб становится более вероятным. Это особенно заметно, если станок настроен на крупные заготовки, а режутся гораздо более мелкие прутки.
- Боковые направляющие: Проверьте твердосплавные вставки или ролики на износ и загрязнение, а также убедитесь в правильности зазора или предварительного натяга и выравнивания.
- Опорные подшипники: Проверьте, свободно ли они вращаются и не повреждены ли, включая износ, вызванный чрезмерной нагрузкой при подаче.
- Рычаги направляющих: Проверьте, нет ли люфта или смещения в местах крепления.
- Положение полотна: Убедитесь, что полотно проходит через направляющий узел по траектории, указанной производителем.
Не затягивайте все направляющие так, чтобы силой устанавливать полотно в нужное положение. Неправильное давление направляющих может вызвать нагрев, ускорить износ и создать скручивание, которое вы пытаетесь устранить. Следуйте процедуре регулировки для конкретной модели.
Если исправное полотно и правильно отрегулированные направляющие по-прежнему дают постоянный рез под углом, проверьте геометрию станка. Плоскость резания полотна, опорная поверхность тисков и движение пильной рамы должны сохранять заданное взаимное положение на всём протяжении хода. Изношенный шарнир или ослабленное крепление направляющей могут вызывать ошибки, которые не выявляются простой статической проверкой угольником.
Регулируйте нагрузку при резании, не создавая новую проблему
Операторы часто увеличивают подачу, когда производство отстаёт от графика. При резке цельной стали это может превысить способность полотна резать и отводить стружку. В результате полотно не продвигается чисто, а изгибается, особенно при прохождении широкой части круглого прутка.
В пределах рекомендованного рабочего диапазона постепенно уменьшите подачу и проверьте, улучшится ли прямолинейность реза. Если да, вероятно, чрезмерная нагрузка при резании является одним из факторов. Однако всё равно проверьте, не делает ли тупое полотно или недостаточная поддержка исходную настройку неподходящей.
Очень низкая подача не является универсальным решением. Зубья, которые трут материал вместо резания, могут вызывать нагрев и ускорять износ. Это особенно нежелательно при обработке материалов, склонных к наклёпу. Скорость полотна и подачу следует подбирать совместно.
Характер стружки может служить дополнительным признаком. Порошкообразная стружка может указывать на трение вместо резания, а необычно крупная — на чрезмерную нагрузку. Форма стружки зависит от материала и геометрии зубьев, поэтому учитывайте также звук резания, вибрацию, нагрузку на двигатель, состояние полотна и поверхность реза.
Дребезжание полотна, повторяющиеся удары зубьев или заметное увеличение сопротивления при резании — повод остановить станок и выяснить причину, а не пытаться силой завершить рез.
Зажим, поддержка и охлаждающая жидкость могут повлиять на результат
Круглый пруток, который слегка проворачивается в тисках, может создавать впечатление, что правильно выровненное полотно уводит в сторону. Очистите губки и опорные поверхности, проверьте их на износ и убедитесь, что заготовка надёжно закреплена с помощью предусмотренной для станка системы зажима.
Длинным пруткам необходима соответствующая внешняя опора. Опора, расположенная слишком высоко, может приподнимать заготовку над её штатным посадочным положением; слишком низкая опора может привести к провисанию и нестабильной нагрузке. После зажима проверьте положение прутка, а не считайте высоту опоры заведомо правильной.
Необходимо также безопасно обращаться с отрезаемой частью. Незадолго до завершения реза смещение отрезка может зажать полотно или повредить зубья. Используйте рекомендованный производителем способ поддержки отрезаемой части, не допуская зажима полотна.
Проблемы с охлаждающей жидкостью обычно косвенно способствуют уводу из-за увеличения нагрева, трения и износа зубьев. Убедитесь, что жидкость поступает в зону резания, её концентрация соответствует рекомендациям поставщика и форсунки или фильтры не засорены. Проверьте также щётку для удаления стружки: если она работает неэффективно, полотно может возвращать стружку в пропил.
Практическая последовательность проверок, позволяющая избежать бесполезных регулировок
Одновременное изменение натяжения, подачи, скорости и положения направляющих может улучшить качество реза, но не позволит понять причину. Вместо этого установите безопасные исходные параметры и проверяйте по одному фактору за раз.
- Зафиксируйте параметры работы: Запишите марку стали, размер прутка, спецификацию и возраст полотна, скорость, настройку подачи и момент появления отклонения.
- Проведите осмотр при заблокированном станке: Проверьте зубья, установку полотна, натяжение, направляющие, зажим, опоры, подачу охлаждающей жидкости и удаление стружки.
- Устраните явные неисправности: Замените повреждённые расходные материалы и перед испытанием восстановите рекомендованные производителем настройки.
- Выполните контрольный рез: Не меняйте материал и конфигурацию. Новое полотно обкатайте в соответствии с инструкциями поставщика.
- Измерьте результат: Проверьте перпендикулярность и форму поверхности реза, зафиксировав отклонение по всему сечению прутка.
- Измените один параметр: Отрегулируйте подачу или другой подходящий параметр в пределах разрешённого диапазона, затем сравните результаты.
Если увод сохраняется при использовании заведомо исправного полотна и проверенной настройке, техническому обслуживанию следует проверить крепления направляющих, шарниры пильной рамы, подшипники шкивов, ход полотна по шкивам и работу системы управления подачей. Регулировку шкивов или несущих конструкций должны выполнять специалисты, квалифицированные для работы с данным станком.
Не смешивайте точность пиления с последующей обработкой
На производственных предприятиях резка, механическая обработка и сварка часто выполняются на одном участке, однако для каждой операции требуется отдельная система закрепления заготовок. Wuxi Samgins International Trade Co.,Ltd поставляет механическое оборудование для этих направлений, включая станки с ЧПУ для резки, металлообрабатывающие станки и сварочное оборудование. При обращении за помощью укажите модель пилы, характеристики полотна, спецификацию материала и измеренную погрешность реза, чтобы обсуждение опиралось на конкретные данные.
Для отдельной последующей задачи — поддержки и вращения цилиндрических конструкций во время сварки — может подойти самоустанавливающийся сварочный вращатель. В предлагаемую линейку входят модели с допустимой нагрузкой от 5 до 200 тонн и управляемым вращением труб, резервуаров и компонентов сосудов под давлением. Он не предназначен для устранения увода пилы и не заменяет предусмотренную опору прутка; при выборе необходимо учитывать массу и диаметр заготовки, а также ограничения конкретной модели.
Наиболее надёжный способ добиться прямого реза — не одна радикальная регулировка, а исправное полотно, проверенное натяжение, правильно выровненные направляющие, надёжно закреплённая заготовка и условия резания, подобранные для конкретной стали. Когда все эти факторы работают согласованно, поддерживать стабильное качество реза становится гораздо проще, и следующей операции механической обработки больше не приходится компенсировать предотвратимую ошибку пиления.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение