




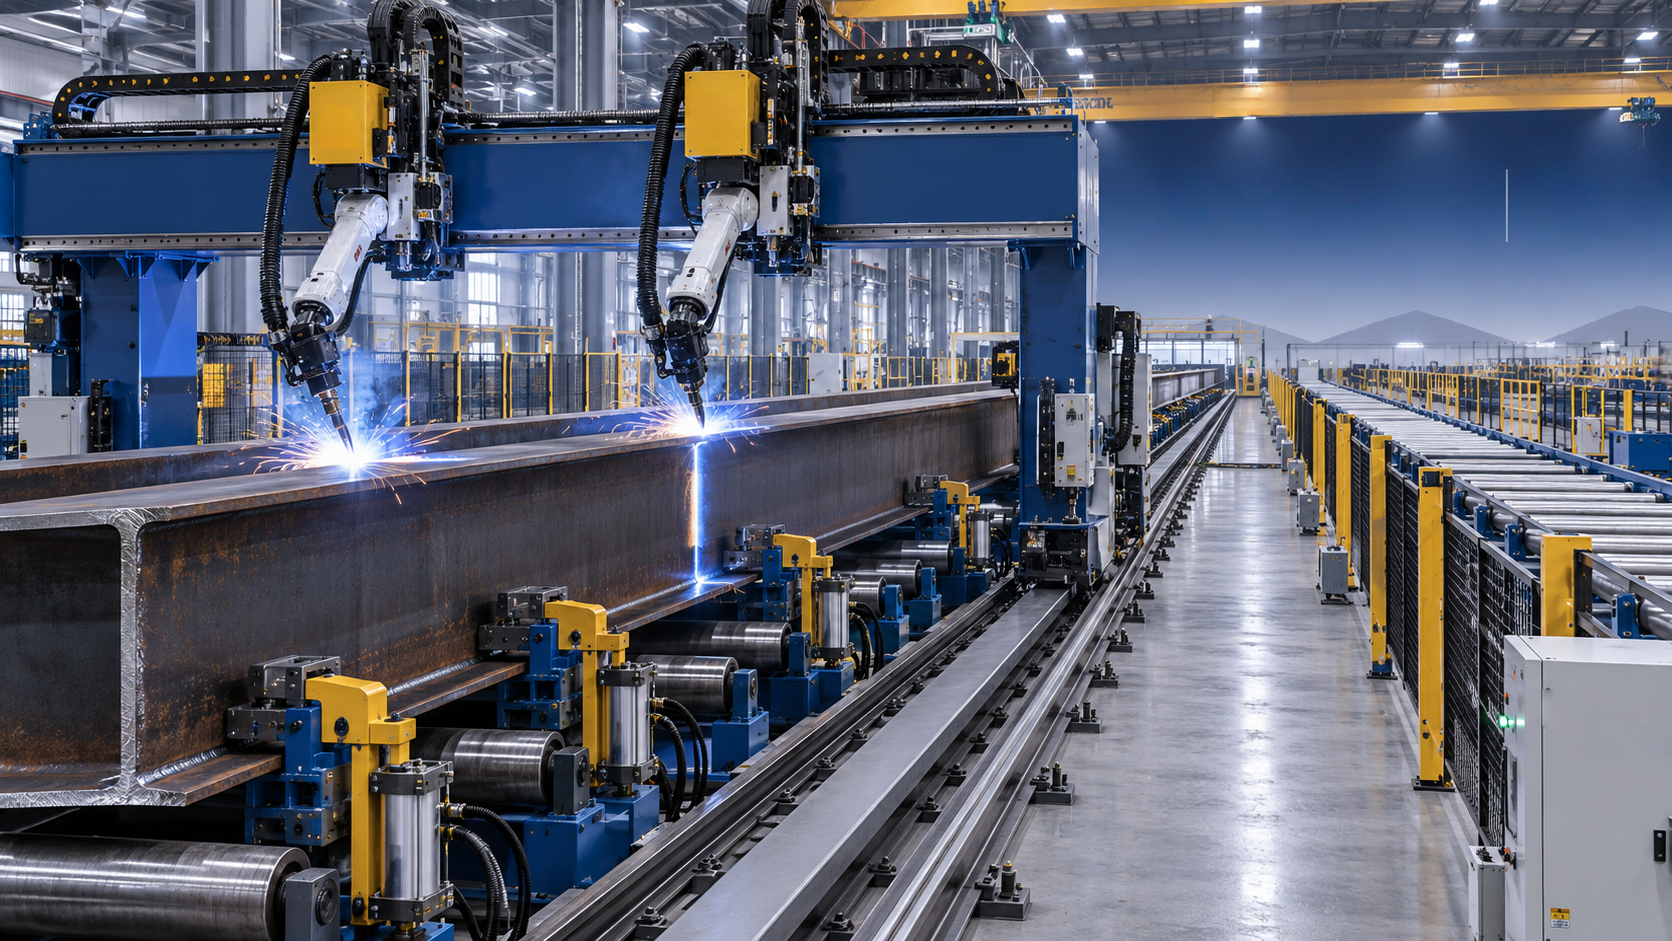
Какая конфигурация сварочного робота лучше всего подходит для длинных стальных балок?
Какая конфигурация сварочного робота лучше всего подходит для длинных стальных балок? На большинстве предприятий с крупносерийным производством металлоконструкций портальный робот на рельсовом ходу или специализированная линия сварки H-балок обеспечивают наилучший баланс между рабочим радиусом, стабильностью и производительностью.
Правильный выбор меняется в зависимости от профилей балок, типов соединений, суточного тоннажа, площади цеха и погрузочно-разгрузочного оборудования. Один только роботизированный манипулятор редко решает все производственные задачи при работе с тяжёлыми длинномерными компонентами.
Для руководителей ключевое решение заключается не просто в выборе марки робота. Необходимо выбрать комплексную систему, способную надёжно позиционировать, зажимать, сваривать, отслеживать и выгружать балки.
В этом руководстве рассматриваются доступные практические конфигурации, области их применения и способы оценки ожидаемой производительности перед инвестициями в оборудование для автоматизированной сварки длинных стальных балок.
Начните с реальных производственных требований
Длинные стальные балки предъявляют к автоматизации иные требования, чем небольшие изготовленные детали. Их длина, масса, прогиб и различия в соединениях требуют согласованной обработки материалов и точного перемещения робота на больших расстояниях.
Прежде чем сравнивать конфигурации, определите максимальную длину балки, ширину полки, высоту стенки, толщину материала и массу компонента. Эти размеры определяют требуемую ось перемещения, грузоподъёмность оснастки и зону безопасности.
Производственная номенклатура также имеет большое значение. Изготовителю, ежедневно выпускающему стандартные H-балки, требуется иное решение, чем мастерской, производящей различные мостовые компоненты, крановые балки или индивидуальные конструкционные сборки.
Также определите сварные швы, требующие наибольших затрат времени. Непрерывная угловая сварка между стенкой и полкой, сварка рёбер жёсткости, концевых пластин и накладок могут требовать отдельных подходов к автоматизации.
Полезный первый вопрос: должна ли балка перемещаться через рабочую станцию или оставаться неподвижной, пока перемещается робот. Для очень длинных и тяжёлых заготовок перемещать робота часто проще.
Лучший универсальный выбор: портальные сварочные роботы на рельсовом ходу
Для длинных стальных балок переменных размеров и повторяющихся траекторий сварки портальный сварочный робот на рельсовом ходу обычно является наиболее универсальной конфигурацией. Робот перемещается рядом с балкой или над ней.
Система объединяет шестиосевого сварочного робота с длинной линейной направляющей. Эта седьмая ось увеличивает рабочий радиус без необходимости многократно перемещать тяжёлые балки операторами.
Портальная конструкция может поддерживать одного робота, двух синхронизированных роботов или роботов, работающих с противоположных сторон. Это позволяет одновременно сваривать парные швы и существенно сокращает продолжительность цикла.
При работе с H-балками роботы могут перемещаться вдоль соединения стенки и полки, поддерживая угол наклона горелки, вылет электрода и скорость движения. Стабильные параметры особенно важны для длинных непрерывных угловых швов.
Главное преимущество — гибкость. Длину балки можно увеличить за счёт удлинения рельса, а программы можно адаптировать для различных профилей, рёбер жёсткости, кронштейнов и производственных графиков.
Эта конфигурация особенно подходит изготовителям, работающим с балками длиной от шести до двадцати метров и более, при условии наличия достаточной длины производственной площади и надёжной системы загрузки.
Когда специализированная линия сварки H-балок лучше
Специализированная линия производства H-балок часто является лучшим выбором, когда предприятие преимущественно выпускает стандартные сварные H-балки в большом объёме с относительно предсказуемыми размерами и конструкциями соединений.
Такие системы обычно объединяют сборку стенки и полок, гидравлический зажим, автоматическое центрирование, прихваточную сварку, сварку под флюсом, правку и транспортировку в организованном производственном потоке.
Вместо рассмотрения сварки как изолированной операции линия управляет полным процессом изготовления балки. Это сокращает количество ручных этапов перемещения и предотвращает ошибки выравнивания между предшествующими и последующими операциями.
Сварка под флюсом особенно эффективна для длинных прямых швов на толстых конструкционных профилях. Она обеспечивает высокую скорость наплавки и хорошо подходит для серийного изготовления H-балок.
Однако специализированные линии менее гибки, чем универсальные роботизированные ячейки. Они наиболее экономичны, когда конструкция изделий, диапазоны сечений и требования к выпуску оправдывают специальную оснастку и занимаемую площадь.
Компаниям, производящим стандартные строительные балки, колонны для складов, элементы промышленных зданий и повторяющиеся секции стального каркаса, следует оценить этот вариант до покупки автономной роботизированной системы.
Когда обычная роботизированная ячейка всё ещё может быть эффективна
Обычная роботизированная сварочная ячейка со стационарным основанием может применяться для более коротких секций балок, навесных элементов, концевых пластин и подсборок. Обычно она не является основным решением для полноразмерных тяжёлых балок.
Её рабочая зона ограничена радиусом действия робота. Расширение зоны обработки с помощью позиционера может быть практичным для компактных деталей, однако поворот длинной тяжёлой балки требует дорогостоящего специализированного оборудования для перемещения.
Стационарные ячейки полезны, когда основной объём сварочных работ связан с повторяющимися кронштейнами, соединительными пластинами, косынками или модулями рёбер жёсткости, которые затем присоединяются к более крупным конструкционным сборкам.
Они также могут поддерживать поэтапный план автоматизации. Компания может сначала автоматизировать повторяющиеся работы с компонентами, а затем по мере роста спроса добавить робота на длинной направляющей или линию для балок.
Ограничением является поток материалов. Если операторам приходится многократно перемещать балку краном в различные положения, ожидаемая экономия труда и сокращение времени цикла могут быстро исчезнуть.
По этой причине стационарные роботизированные ячейки следует оценивать как часть более широкой стратегии изготовления металлоконструкций, а не считать их по умолчанию лучшей конфигурацией сварочного робота для длинных стальных балок.
Тщательно выбирайте компоновку с одним или двумя роботами
Одного робота на рельсе обычно достаточно при среднем объёме выпуска, доступе с одной стороны или смешанном производстве. Такая система имеет меньшие капитальные затраты и более простые требования к программированию, обслуживанию и вводу в эксплуатацию.
Портал с двумя роботами становится привлекательным, когда обе стороны балки требуют аналогичных сварных швов или когда сварка длинных швов создаёт существенное узкое место в производственном графике.
Два робота могут одновременно сваривать противоположные соединения стенки и полки при контроле тепловложения и зажима. Это может почти вдвое сократить время перемещения при сварке подходящих симметричных сборок.
Системы с двумя роботами не удваивают выпуск автоматически. Скорость загрузки, точность оснастки, качество предварительной сборки, мощность сварочного оборудования и последующий контроль всё ещё могут ограничивать общую производительность.
Они также требуют более строгого предотвращения столкновений, согласованного программирования и планирования технического обслуживания. Окупаемость инвестиций наиболее высока, когда второй робот продуктивно используется на протяжении большинства смен.
Для мелкосерийного изготовления на заказ один робот с хорошо спроектированным рельсовым перемещением и эффективной обработкой часто более выгоден, чем более крупная система, работающая ниже расчётной производительности.
Позиционирование балки так же важно, как рабочий радиус робота
Качество роботизированной сварки в значительной степени зависит от стабильности позиционирования балки. Даже передовые системы слежения за швом не могут полностью компенсировать плохую сборку, неустойчивые опоры или неконтролируемую деформацию балки.
Длинные балки должны опираться на расчётных интервалах для уменьшения провисания. Точки опоры должны учитывать различные размеры сечений, сохраняя сварное соединение в пределах запрограммированного рабочего диапазона робота.
Гидравлический или сервоуправляемый зажим повышает повторяемость во время сборки и сварки. Надлежащий зажим сохраняет стабильное выравнивание стенки и полки, одновременно контролируя воздействие сварочного нагрева.
Приводные роликовые конвейеры полезны для перемещения стандартных балок по автоматизированной линии. Для тяжёлых конструкций различной конфигурации стационарная оснастка с перемещением робота может обеспечивать лучший контроль и меньшую сложность обработки.
Устройства кантования могут улучшить доступ к нескольким поверхностям, но они должны быть рассчитаны на самую крупную заготовку и установлены с надлежащими ограждениями, блокировками и системами безопасности, рассчитанными на соответствующую нагрузку.
При оценке предложений поставщиков запросите полную последовательность операций обработки. Быстрый робот не сможет компенсировать время, потерянное из-за ожидания крана, ручного выравнивания или сложного кантования деталей.
Используйте сенсорные технологии для реальных условий цеха
Номинальные размеры CAD редко идеально соответствуют каждой изготовленной балке. Различия листового материала, прихваточные швы, тепловая деформация и нестабильная сборка могут смещать сварное соединение относительно запрограммированного положения.
Контактное зондирование является практичной отправной точкой для определения кромок заготовки и подтверждения положения соединения перед сваркой. Его часто достаточно для повторяемых сборок балок с контролируемой подгонкой.
Лазерное слежение за швом обеспечивает более адаптивное управление при переменном расположении соединений. Оно может определять положение шва во время сварки и корректировать траекторию горелки, помогая сохранять точность наложения шва на больших расстояниях.
Слежение по дуге также может корректировать небольшие отклонения, считывая электрические сигналы сварки. Его применимость зависит от типа соединения, процесса сварки, состояния поверхности и требуемой точности коррекции.
Системы технического зрения и датчики должны поддерживать хорошую производственную дисциплину, а не заменять её. Улучшенная подготовка листа, сборочная оснастка и стабильность прихваточных швов часто обеспечивают наиболее экономически эффективное повышение качества.
Для производителей строительных металлоконструкций наилучшая спецификация обычно сочетает надёжное механическое позиционирование с датчиками, выбранными с учётом фактической изменчивости ежедневного производства.
Выбирайте процесс сварки с учётом соединения
Конфигурацию робота и процесс сварки необходимо выбирать совместно. Система, оптимизированная для дуговой сварки плавящимся электродом в защитном газе, может не обеспечить требуемую скорость наплавки для толстых швов H-балки.
Роботизированная сварка MIG или MAG универсальна и подходит для многих угловых швов, рёбер жёсткости, кронштейнов и конструкционных компонентов умеренной толщины. Она поддерживает частые изменения программ и разнообразные сборки.
Сварка под флюсом обычно предпочтительна для длинных прямых швов на тяжёлых H-балках. Её высокая скорость наплавки может существенно повысить производительность в стандартизированных операциях по изготовлению балок.
Для толстых листов всё ещё может требоваться многопроходная сварка. Система должна управлять последовательностью проходов, требованиями к межслойной очистке, тепловложением и контролем деформаций по всей длине балки.
Источники сварочного тока должны обеспечивать стабильную связь с контроллером робота. Рецептуры параметров должны сохраняться по марке материала, толщине, диаметру проволоки, защитному газу и конфигурации соединения.
Попросите поставщиков продемонстрировать качество сварки на представительных образцах. Успешная демонстрация должна включать фактическую марку стали, реалистичные зазоры при сборке, требуемый размер шва и критерии контроля.
Рассчитывайте ROI не только на основе экономии труда
Сокращение затрат на труд важно, но это не единственное преимущество роботизированной сварки балок. Наиболее убедительное экономическое обоснование включает более высокое время горения дуги, предсказуемый выпуск, сокращение переделок и повышение надёжности поставок.
Результаты ручной сварки различаются в зависимости от смены, доступности операторов, усталости и условий доступа. Роботы обеспечивают повторяемую скорость движения и ориентацию горелки, что помогает стабилизировать качество сварки и производственное планирование.
Рассчитывайте текущие затраты на основе фактического времени цикла, перемещений крана, трудозатрат на сборку, ремонта сварных швов, расхода материалов, задержек контроля и перерывов производства. Избегайте оценок, основанных только на почасовой оплате труда сварщиков.
Затем смоделируйте реалистичную загрузку робота. Учитывайте время загрузки, изменения программ, профилактическое обслуживание, регулировку оснастки, контроль со стороны оператора и смену изделий, а не предполагайте непрерывную работу сварки.
Высокопроизводительная система может быть неоправданной для мастерской, выпускающей лишь отдельные длинные балки. И наоборот, недостаточная производительность системы может создать новое узкое место при расширении клиентского спроса.
При необходимости рассмотрите поэтапные инвестиции. Робот на рельсовом ходу, модульные конвейеры и расширяемая архитектура управления могут обеспечить практичный путь к более крупному автоматизированному производству балок в дальнейшем.
Планируйте безопасность, установку и сервисное обслуживание
Роботизированные сварочные системы для длинных балок требуют чёткой концепции безопасности. Риски включают движущиеся порталы, перемещение робота, подвешенные грузы, вращающиеся позиционеры, воздействие сварочной дуги, дым и горячие готовые компоненты.
Установите защитные ограждения по периметру, точки доступа с блокировкой, устройства аварийной остановки, предупреждающие индикаторы и безопасные зоны загрузки. Планировка должна по возможности разделять крановые операции и автоматические сварочные перемещения.
Система удаления дыма должна проектироваться с учётом процесса сварки и размера рабочей станции. Эффективная вытяжка защищает персонал, улучшает видимость и предотвращает загрязнение, которое может влиять на датчики и механические компоненты.
Доступ для обслуживания имеет значение в течение всего жизненного цикла оборудования. Рельсы, кабельные цепи, горелки, механизмы подачи проволоки, датчики, редукторы и источники сварочного тока должны оставаться доступными для осмотра и замены.
До подписания договора купли-продажи подтвердите местные электротехнические стандарты, требования CE, где они применимы, потребность в сжатом воздухе, условия фундамента и обязанности по монтажу. Эти детали влияют на сроки проекта и общую стоимость.
Компетентный поставщик должен предоставить чертежи компоновки, технические спецификации, обучение операторов, поддержку при вводе в эксплуатацию, планирование запасных частей и чёткие критерии приёмки, основанные на фактических производственных требованиях покупателя.
Принимайте решение о конфигурации с помощью практической матрицы
Выбирайте портального робота на рельсовом ходу, если размеры балок различаются, распространены разные схемы сварки и предприятию требуется гибкая автоматизация для протяжённых конструкционных компонентов.
Выбирайте специализированную линию сварки H-балок, если объём выпуска высок, размеры изделий относительно стандартизированы, а длинные швы между стенкой и полкой ежедневно составляют основную часть работ.
Выбирайте обычную роботизированную ячейку, если основная возможность заключается в небольших подсборках, навесных элементах и повторяющихся изготовленных деталях, а не в комплектных длинных балках.
Выбирайте двух роботов, когда моделирование и производственные данные показывают, что время сварки остаётся основным ограничением после надлежащей организации обработки материалов, сборки, зажима и последующего контроля.
В каждом случае указывайте робота вместе с рельсами, оснасткой, конвейерами, датчиками, источниками сварочного тока, оборудованием безопасности и программным обеспечением. Фактический результат определяется интегрированной системой.
Следовательно, лучшая конфигурация сварочного робота для длинных стальных балок — это та, которая соответствует реальной геометрии деталей и производственному потоку, а не просто система с самым крупным роботом или самым длинным перечнем характеристик.
Заключение
Для большинства производителей, сваривающих длинные стальные балки, портальный робот на рельсовом ходу предлагает наилучшее сочетание рабочего радиуса, гибкости, стабильности сварки и возможностей дальнейшего масштабирования.
Для стандартизированного крупносерийного производства сварных H-балок специализированная сборочно-сварочная линия с возможностью сварки под флюсом может обеспечить более высокую производительность и лучшие показатели себестоимости единицы продукции.
Принимайте решение на основе реальных данных о балках, фактических этапов обработки, ожидаемого объёма выпуска, требований к сварке и возможностей сервисного обслуживания. Правильно спроектированная автоматизированная система может повысить как качество, так и управляемость производственных операций.






