




¿Qué configuración de robot de soldadura es la mejor para vigas de acero largas?
¿Qué configuración de robot de soldadura es la mejor para vigas de acero largas? En la mayoría de las plantas de fabricación estructural de alto volumen, un robot de pórtico montado sobre rieles o una línea dedicada de soldadura de vigas H ofrece el mejor equilibrio entre alcance, consistencia y productividad.
La respuesta adecuada cambia cuando difieren los perfiles de las vigas, los tipos de juntas, el tonelaje diario, el espacio de fábrica y los equipos de manipulación. Un brazo robótico por sí solo rara vez resuelve todo el desafío de producción de componentes pesados y largos.
Para los responsables de producción, la decisión clave no consiste simplemente en elegir una marca de robot. Consiste en seleccionar un sistema completo que posicione, sujete, suelde, rastree y descargue las vigas de manera fiable.
Esta guía explica las configuraciones prácticas disponibles, dónde se adapta cada una y cómo evaluar la productividad esperada antes de invertir en equipos de soldadura automatizada para vigas de acero largas.
Comience con los requisitos reales de producción
Las vigas de acero largas generan exigencias de automatización diferentes a las de piezas fabricadas pequeñas. Su longitud, peso, deflexión y variación de juntas requieren una manipulación coordinada del material y un desplazamiento preciso del robot a lo largo de distancias extensas.
Antes de comparar configuraciones, defina la longitud máxima de la viga, el ancho del ala, la altura del alma, el espesor del material y el peso del componente. Estas dimensiones determinan el eje de desplazamiento necesario, la capacidad de la fijación y el perímetro de seguridad.
La variedad de producción es igualmente importante. Un fabricante que produce vigas H estándar todos los días necesita una solución diferente a la de un taller que fabrica diversos componentes de puentes, vigas de grúa o conjuntos estructurales personalizados.
Identifique también las soldaduras que consumen más tiempo. La soldadura continua de filete entre alma y ala, la soldadura de rigidizadores, la soldadura de placas de extremo y el trabajo con placas de cubierta pueden requerir enfoques de automatización independientes.
Una primera pregunta útil es si la viga debe desplazarse a través de la estación o permanecer fija mientras se mueve el robot. Para piezas muy largas y pesadas, mover el robot suele ser más sencillo.
Mejor opción general: robots de soldadura de pórtico montados sobre rieles
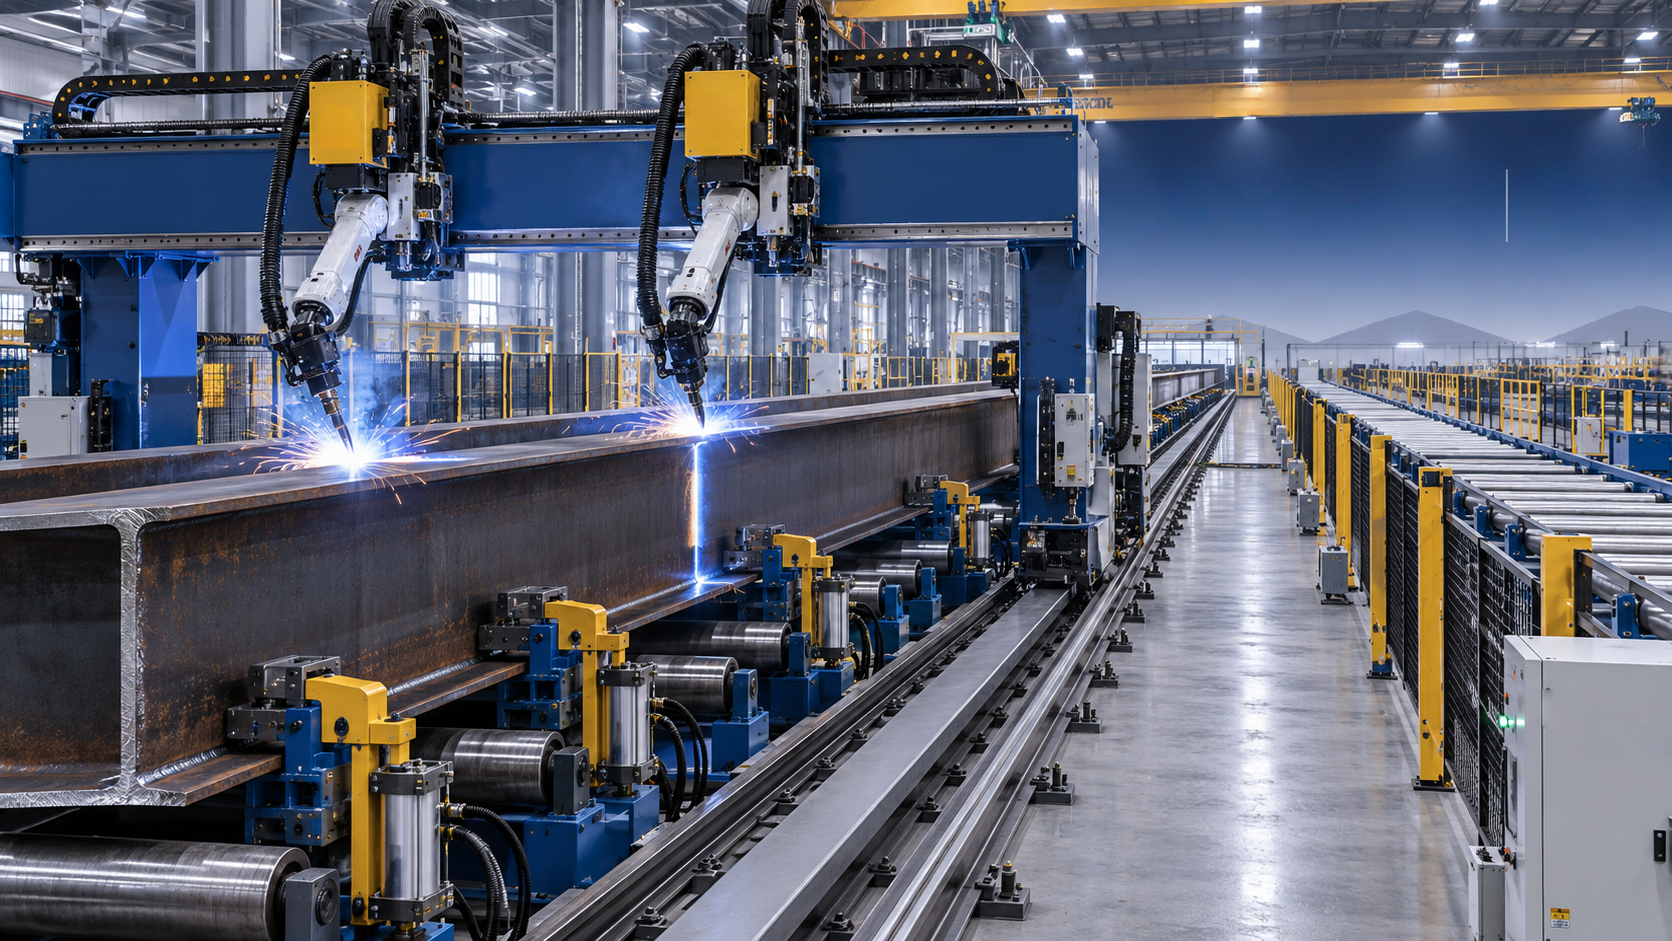
Para vigas de acero largas con tamaños variables y trayectorias de soldadura repetidas, un robot de soldadura de pórtico montado sobre rieles suele ser la configuración más versátil. El robot se desplaza junto a la viga o por encima de ella.
El sistema combina un robot de soldadura de seis ejes con una larga vía lineal. Este séptimo eje amplía el alcance de trabajo sin exigir a los operarios reposicionar repetidamente vigas pesadas.
Una estructura de pórtico puede soportar un robot, dos robots sincronizados o robots que trabajan en lados opuestos. Esto permite la soldadura simultánea de cordones emparejados y mejora sustancialmente el rendimiento del tiempo de ciclo.
Para vigas H, los robots pueden desplazarse a lo largo de la unión entre alma y ala manteniendo el ángulo de la antorcha, la extensión del electrodo y la velocidad de avance. Los parámetros consistentes son especialmente valiosos en soldaduras continuas de filete largas.
La principal ventaja es la flexibilidad. La longitud de la viga puede aumentarse extendiendo el riel, mientras que los programas pueden ajustarse para distintos perfiles, rigidizadores, soportes y programas de producción.
Esta configuración es especialmente adecuada para fabricantes que manipulan vigas de seis a veinte metros o más, siempre que la instalación disponga de longitud de piso suficiente y medios de carga fiables.
Cuándo es mejor una línea dedicada de soldadura de vigas H
Una línea dedicada de producción de vigas H suele ser la mejor opción cuando la fábrica fabrica principalmente vigas H soldadas estándar en alto volumen, con dimensiones y diseños de juntas relativamente previsibles.
Estos sistemas suelen combinar el ensamblaje de alma y ala, la sujeción hidráulica, el centrado automático, la soldadura por punteo, la soldadura por arco sumergido, el enderezado y el transporte en un flujo de producción organizado.
En lugar de tratar la soldadura como una tarea aislada, la línea gestiona todo el proceso de fabricación de vigas. Esto reduce los puntos de transferencia manual y evita errores de alineación entre las operaciones anteriores y posteriores.
La soldadura por arco sumergido es particularmente eficiente para cordones rectos largos en secciones estructurales gruesas. Ofrece altas tasas de deposición y resulta muy adecuada para la fabricación repetitiva de vigas H.
Sin embargo, las líneas dedicadas son menos flexibles que las celdas robóticas de uso general. Son más económicas cuando el diseño del producto, los rangos de secciones y los requisitos de producción justifican utillajes y espacio de planta dedicados.
Las empresas que fabrican vigas estándar de construcción, columnas de almacenes, elementos de edificios industriales y secciones repetidas de estructuras de acero deben evaluar esta opción antes de comprar un sistema robótico independiente.
Cuándo puede seguir funcionando una celda robótica convencional
Una celda de soldadura robótica convencional de base fija puede funcionar para segmentos de vigas más cortos, accesorios, placas de extremo y subconjuntos. Por lo general, no es la solución principal para vigas pesadas de longitud completa.
Su envolvente de trabajo está limitada por el alcance del robot. Ampliar la cobertura con un posicionador puede ser práctico para piezas compactas, pero girar una viga larga y pesada requiere costosos equipos de manipulación especializados.
Las celdas fijas son valiosas cuando la carga principal de soldadura incluye soportes repetitivos, placas de conexión, cartelas o módulos de rigidizadores que posteriormente se unen a conjuntos estructurales más grandes.
También pueden respaldar un plan de automatización gradual. Una empresa puede automatizar primero el trabajo recurrente de componentes y después añadir un robot de riel largo o una línea de vigas a medida que aumente la demanda.
La limitación es el flujo de materiales. Si los operarios deben mover repetidamente la viga con grúa a múltiples posiciones, el ahorro previsto de mano de obra y las mejoras del tiempo de ciclo pueden desaparecer rápidamente.
Por este motivo, las celdas robóticas fijas deben evaluarse como parte de una estrategia de fabricación más amplia, en lugar de asumir que son la mejor configuración de robot de soldadura para vigas de acero largas.
Elija cuidadosamente configuraciones de un robot o dos robots
Un solo robot sobre riel suele ser suficiente para una producción moderada, acceso por un lado o producción mixta. Tiene menor coste de inversión y requisitos más sencillos de programación, mantenimiento y puesta en marcha.
Un pórtico de dos robots resulta atractivo cuando ambos lados de una viga necesitan soldaduras similares o cuando la soldadura de cordones largos crea un cuello de botella importante en el programa de producción.
Dos robots pueden soldar simultáneamente juntas opuestas entre alma y ala, siempre que se controlen el aporte térmico y la sujeción. Esto puede reducir casi a la mitad el tiempo de desplazamiento de soldadura para conjuntos simétricos adecuados.
Los sistemas dobles no duplican automáticamente la producción. La velocidad de carga, la precisión de las fijaciones, la calidad del ajuste previo aguas arriba, la capacidad de potencia de soldadura y la inspección posterior todavía pueden limitar la productividad total.
También requieren una prevención de colisiones más rigurosa, programación coordinada y planificación del mantenimiento. El retorno de la inversión es mayor cuando el segundo robot se utiliza productivamente durante la mayoría de los turnos.
Para la fabricación personalizada de bajo volumen, un robot con un desplazamiento sobre riel bien diseñado y una manipulación eficiente suele ser más rentable que un sistema mayor que opera por debajo de su capacidad prevista.
El posicionamiento de la viga es tan importante como el alcance del robot
La calidad de la soldadura robótica depende en gran medida de la consistencia con la que se presenta la viga. Incluso el seguimiento avanzado de cordones no puede compensar totalmente un mal ajuste previo, apoyos inestables o una deformación incontrolada de la viga.
Las vigas largas deben apoyarse a intervalos calculados para reducir el pandeo. Los puntos de apoyo deben admitir diferentes tamaños de sección y mantener la junta de soldadura dentro del rango de trabajo programado del robot.
La sujeción hidráulica o servocontrolada mejora la repetibilidad durante el ensamblaje y la soldadura. Una sujeción adecuada mantiene estable la alineación entre alma y ala mientras controla los efectos del calor de soldadura.
Los transportadores de rodillos motorizados son útiles para desplazar vigas estándar a través de una línea automatizada. Para estructuras pesadas variadas, las fijaciones estacionarias con desplazamiento del robot pueden ofrecer un mejor control y menor complejidad de manipulación.
Los dispositivos de volteo pueden mejorar el acceso a múltiples caras, pero deben dimensionarse para la pieza de mayor tamaño e instalarse con protecciones, enclavamientos y sistemas de seguridad con capacidad de carga adecuada.
Al evaluar propuestas de proveedores, solicite una secuencia completa de manipulación. Un robot rápido no puede recuperar el tiempo perdido por esperas de grúa, alineación manual o volteo difícil de piezas.
Utilice tecnología de detección para condiciones reales de taller
Las dimensiones nominales de CAD rara vez coinciden perfectamente con cada viga fabricada. La variación de las placas, los puntos de soldadura, la deformación térmica y el ensamblaje inconsistente pueden desplazar la junta de soldadura respecto a su ubicación programada.
La detección por contacto es un punto de partida práctico para localizar los bordes de la pieza y confirmar la posición de la junta antes de soldar. Suele ser suficiente para conjuntos de vigas repetibles con ajuste previo controlado.
El seguimiento de cordones por láser proporciona un control más adaptativo para ubicaciones de juntas variables. Puede detectar la posición del cordón durante la soldadura y ajustar la trayectoria de la antorcha, ayudando a mantener la colocación de la soldadura a lo largo de grandes distancias.
El seguimiento por arco también puede corregir pequeñas desviaciones mediante la lectura de señales eléctricas de soldadura. Su idoneidad depende del tipo de junta, el proceso de soldadura, el estado de la superficie y la precisión de corrección deseada.
La visión y la detección deben respaldar una buena disciplina de fabricación, no sustituirla. Una mejor preparación de las placas, fijaciones de ensamblaje y consistencia de la soldadura por punteo suelen proporcionar la mejora de calidad más rentable.
Para los productores de acero estructural, la mejor especificación normalmente combina un posicionamiento mecánico robusto con sensores seleccionados según la variabilidad real encontrada en la producción diaria.
Seleccione el proceso de soldadura en función de la junta
La configuración del robot y el proceso de soldadura deben elegirse conjuntamente. Un sistema optimizado para la soldadura por arco metálico con gas puede no proporcionar la tasa de deposición requerida para cordones gruesos de vigas H.
La soldadura robótica MIG o MAG es flexible y adecuada para muchas soldaduras de filete, rigidizadores, soportes y componentes estructurales de espesor moderado. Admite cambios frecuentes de programa y conjuntos variados.
La soldadura por arco sumergido suele preferirse para soldaduras rectas largas en vigas H pesadas. Su alta tasa de deposición puede mejorar significativamente la productividad en operaciones estandarizadas de fabricación de vigas.
Para placas gruesas, aún puede ser necesaria la soldadura multipasada. El sistema debe gestionar las secuencias de pasadas, los requisitos de limpieza entre pasadas, el aporte térmico y el control de deformaciones a lo largo de la viga.
Las fuentes de potencia de soldadura deben proporcionar una comunicación estable con el controlador del robot. Las recetas de parámetros deben guardarse por grado de material, espesor, diámetro del alambre, gas de protección y configuración de junta.
Pida a los proveedores que demuestren la calidad de la soldadura en muestras representativas. Una demostración satisfactoria debe incluir el grado de acero real, separaciones de ajuste realistas, el tamaño de soldadura requerido y los criterios de inspección.
Calcule el ROI más allá del ahorro de mano de obra
La reducción de mano de obra es importante, pero no es el único beneficio de la soldadura robótica de vigas. El argumento comercial más sólido incluye mayor tiempo de arco activo, producción predecible, menor retrabajo y mayor fiabilidad de entrega.
El rendimiento de la soldadura manual varía según el turno, la disponibilidad de operarios, la fatiga y las condiciones de acceso. Los robots aplican una velocidad de avance y una orientación de antorcha repetibles, lo que ayuda a estabilizar la calidad de la soldadura y la planificación de la producción.
Calcule los costes actuales utilizando tiempos de ciclo reales, movimientos de grúa, mano de obra de ajuste, reparaciones de soldadura, consumo de consumibles, retrasos de inspección e interrupciones de producción. Evite estimaciones basadas únicamente en los salarios por hora de los soldadores.
Después, modele una utilización realista del robot. Incluya el tiempo de carga, los cambios de programación, el mantenimiento preventivo, el ajuste de fijaciones, la supervisión del operario y los cambios de producto, en lugar de asumir una operación de soldadura ininterrumpida.
Un sistema de alta producción puede no estar justificado para un taller que solo fabrica vigas largas ocasionalmente. Por el contrario, dimensionar un sistema por debajo de las necesidades puede crear otro cuello de botella a medida que se amplía la demanda de los clientes.
Considere una inversión por fases cuando sea apropiado. Un robot montado sobre rieles, transportadores modulares y una arquitectura de control ampliable pueden proporcionar una vía práctica hacia una mayor producción automatizada de vigas posteriormente.
Planifique la seguridad, la instalación y el servicio
Los sistemas robóticos de soldadura de vigas largas necesitan un concepto de seguridad claro. Los riesgos incluyen pórticos en movimiento, desplazamiento del robot, cargas suspendidas, posicionadores giratorios, exposición al arco de soldadura, humos y componentes terminados calientes.
Instale protecciones perimetrales, puntos de acceso con enclavamiento, paradas de emergencia, indicadores de advertencia y zonas de carga seguras. Siempre que sea posible, la disposición debe separar las operaciones de grúa de los movimientos automáticos de soldadura.
La extracción de humos debe diseñarse para el proceso de soldadura y el tamaño de la estación. Una extracción eficaz protege al personal, mejora la visibilidad y evita que la contaminación afecte a los sensores y componentes mecánicos.
El acceso para mantenimiento es importante durante todo el ciclo de vida del equipo. Los rieles, portacables, antorchas, alimentadores de alambre, sensores, reductores y fuentes de potencia de soldadura deben seguir siendo accesibles para inspección y sustitución.
Confirme las normas eléctricas locales, los requisitos CE cuando correspondan, las necesidades de aire comprimido, las condiciones de cimentación y las responsabilidades de instalación antes de firmar un contrato de compra. Estos detalles afectan al plazo del proyecto y al coste total.
Un proveedor competente debe proporcionar planos de distribución, especificaciones técnicas, formación para operarios, apoyo para la puesta en marcha, planificación de repuestos y criterios claros de aceptación basados en los requisitos reales de producción del comprador.
Tome la decisión de configuración con una matriz práctica
Elija un robot de pórtico montado sobre rieles cuando los tamaños de las vigas varíen, sean habituales distintos patrones de soldadura y la fábrica necesite automatización flexible para componentes estructurales largos.
Elija una línea dedicada de soldadura de vigas H cuando la producción sea alta, las dimensiones del producto estén relativamente estandarizadas y los cordones largos entre alma y ala dominen la carga de trabajo diaria.
Elija una celda robótica convencional cuando la principal oportunidad se encuentre en subconjuntos pequeños, accesorios y piezas fabricadas repetitivas, en lugar de vigas largas completas.
Elija dos robots cuando la simulación y los datos de producción muestren que el tiempo de soldadura sigue siendo la principal limitación después de organizar correctamente la manipulación de materiales, el ajuste previo, la sujeción y la inspección posterior.
En todos los casos, especifique el robot junto con rieles, fijaciones, transportadores, sensores, fuentes de potencia de soldadura, equipos de seguridad y software. El sistema integrado determina el resultado real.
Por lo tanto, la mejor configuración de robot de soldadura para vigas de acero largas es la que se adapta a la geometría real de las piezas y al flujo de producción, no simplemente el sistema con el robot más grande o la lista de especificaciones más larga.
Conclusión
Para la mayoría de los fabricantes que sueldan vigas de acero largas, un robot de pórtico montado sobre rieles ofrece la mejor combinación de alcance, flexibilidad, consistencia de soldadura y escalabilidad futura.
Para la producción estandarizada y de gran volumen de vigas H soldadas, una línea dedicada de ensamblaje y soldadura con capacidad de arco sumergido puede proporcionar mayor productividad y un mejor rendimiento de coste unitario.
Tome la decisión utilizando datos reales de las vigas, pasos de manipulación reales, producción esperada, requisitos de soldadura y capacidad de servicio. Un sistema automatizado diseñado adecuadamente puede mejorar tanto la calidad como el control operativo.






