




¿Por qué se desvía una sierra de cinta al cortar barras de acero macizo?
¿Por qué se desvía una sierra de cinta al cortar barras de acero macizo?
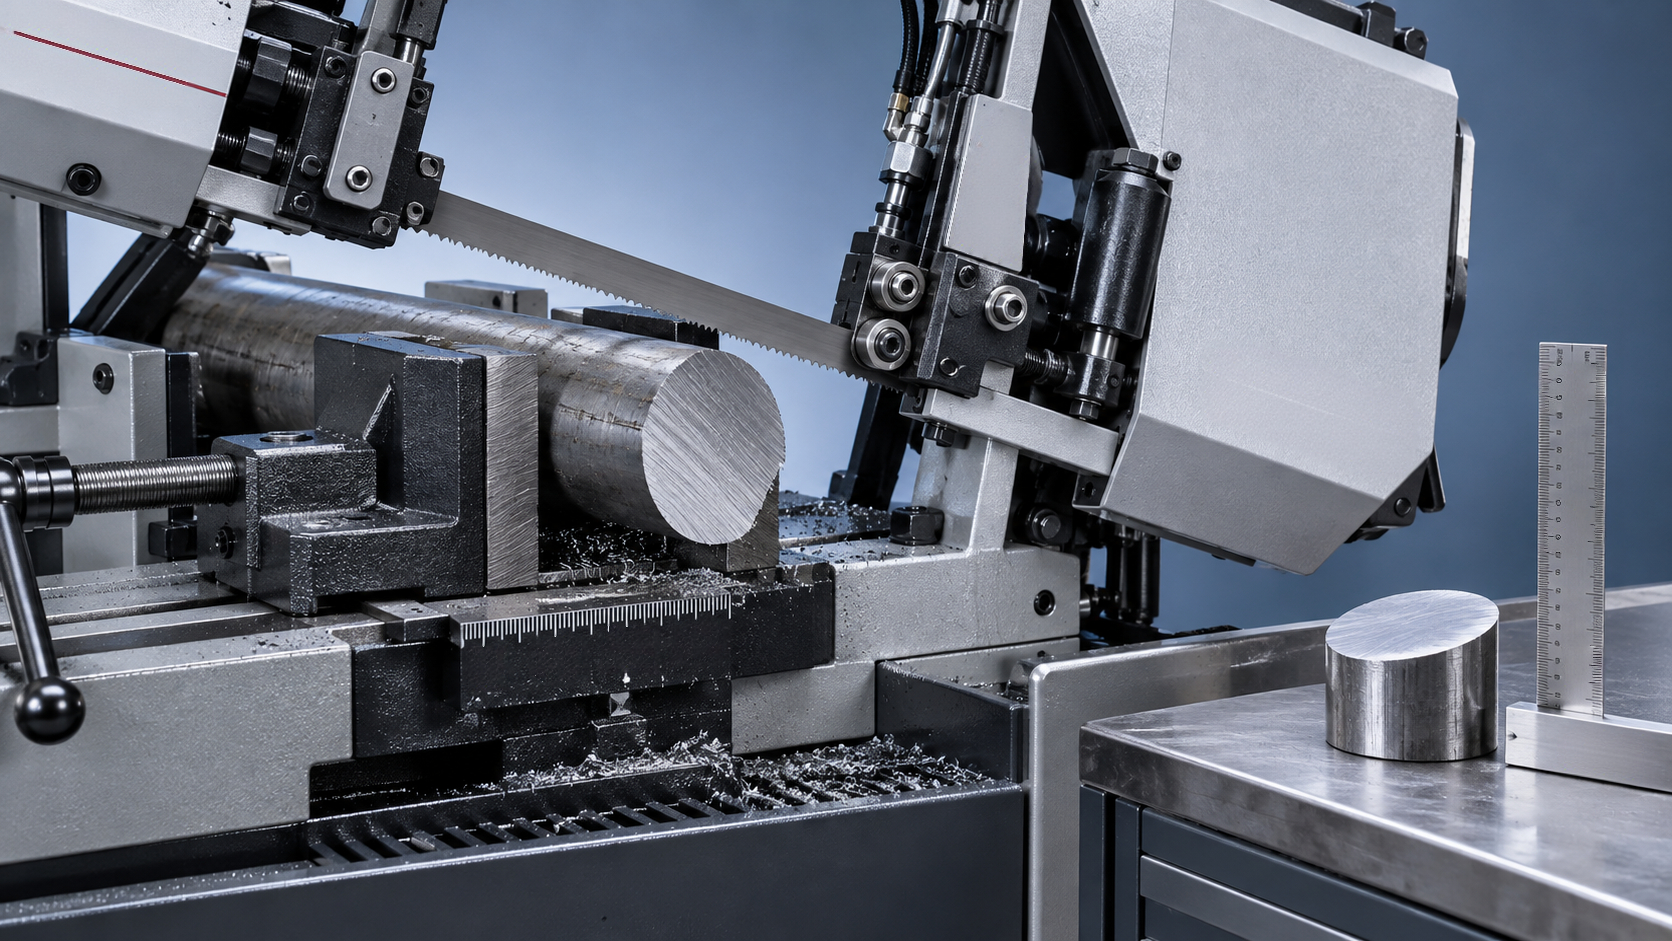
Un corte que empieza en escuadra y termina torcido resulta frustrante, sobre todo cuando la siguiente operación depende de una pieza en bruto precisa. Cuando una sierra de cinta se desvía al cortar barras de acero macizo, las causas habituales son un corte desigual de los dientes, un soporte insuficiente de la hoja, una fuerza de avance excesiva o el movimiento de la pieza. Varios de estos problemas pueden darse al mismo tiempo.
Una sierra de cinta necesita que la hoja, las guías, el sistema de sujeción y los parámetros de corte funcionen como un conjunto equilibrado. Simplemente reducir la velocidad de la máquina puede mejorar un corte sin resolver la causa subyacente. Lo más conveniente es identificar cuándo empieza la desviación, inspeccionar los componentes más probables y verificar cada ajuste con un corte de prueba controlado.
Analice el corte antes de cambiar los ajustes de la máquina
«Desviación» puede describir dos problemas distintos. La hoja puede desviarse al atravesar la barra y dejar una cara de corte curva, o puede producir una cara relativamente plana que queda sistemáticamente fuera de escuadra. Esta distinción ayuda a diferenciar la inestabilidad durante el corte de los errores de alineación.
Estos patrones son indicios, no diagnósticos definitivos. Retire las virutas sueltas y las rebabas antes de comprobar la cara de corte con una escuadra. Si el acabado es irregular, compare las mediciones en varios puntos en lugar de confiar en un único punto de contacto.
Antes de inspeccionar la hoja, las guías, las ruedas o el tornillo de banco, detenga y aísle la máquina siguiendo el procedimiento de bloqueo y etiquetado. Asegure el cabezal de sierra elevado según las instrucciones del fabricante. Nunca ajuste las guías ni retire virutas compactadas junto a una hoja en movimiento.
Por qué las barras de acero macizo ponen de manifiesto pequeños problemas de ajuste
El material macizo genera una resistencia de corte sostenida. A diferencia de los tubos, no hay una sección hueca que reduzca la cantidad de metal que se debe retirar. En una barra redonda, el ancho de contacto de corte también cambia a medida que la hoja avanza desde la parte superior estrecha hacia el centro y luego hacia la parte inferior.
Este cambio de contacto afecta a la carga de corte y al volumen de viruta. Un avance que parece adecuado al inicio puede sobrecargar los dientes en la sección central, más ancha. Si la hoja no puede evacuar las virutas ni resistir la fuerza resultante, puede curvarse o torcerse y apartarse del plano de corte previsto.
El tipo de acero también importa. El acero al carbono, el acero aleado y el acero inoxidable no requieren las mismas condiciones de corte. La dureza, la cascarilla superficial y la tendencia al endurecimiento por deformación pueden afectar al rendimiento de la hoja. Utilice las recomendaciones del proveedor de la hoja para el material y las dimensiones reales de la pieza, no un ajuste que recuerde de otro trabajo.
Compruebe la hoja antes de compensar con los ajustes de avance
El desgaste desigual de los dientes puede desviar una máquina que, por lo demás, está en buen estado
Los dientes de la sierra de cinta generan una ranura más ancha que el cuerpo de la hoja mediante el triscado o la geometría de corte. Si los dientes de un lado se dañan o desgastan de forma diferente, las fuerzas de corte quedan desequilibradas. La hoja puede entonces desviarse lateralmente aunque la alineación de la máquina parezca correcta.
Busque dientes mellados o rotos, grupos de dientes ausentes, desgaste desigual y metal soldado a los filos de corte. Entre las posibles causas se encuentran el contacto intermitente, un rodaje inicial deficiente, la cascarilla superficial dura, un avance excesivo y el recorte de virutas atrapadas en la ranura.
Una hoja puede seguir cortando acero sin producir ya un corte recto aceptable. Si los dientes están claramente dañados, cambiar el avance no puede restablecer su geometría. Después de comprobar si hay averías en la máquina que puedan dañar la hoja de repuesto, haga una prueba con una hoja adecuada y en buen estado conocido.
El paso de los dientes debe ser adecuado para la sección en contacto
Un paso demasiado fino puede dejar un espacio insuficiente en las gargantas para evacuar las virutas durante un corte profundo en acero macizo. La acumulación de virutas en las gargantas aumenta la resistencia y el calor. Un paso demasiado grueso puede dejar muy pocos dientes en contacto cerca de la parte superior de una barra redonda, lo que aumenta el riesgo de impacto y arrancamiento de dientes.
Seleccione el paso según la tabla del fabricante de la hoja para el material y la sección de corte. Las hojas de paso variable pueden ayudar a controlar las vibraciones, pero no compensan un avance incorrecto, una sujeción deficiente ni unas guías desgastadas.
Compruebe también que el ancho, el espesor y la construcción de la hoja sean los autorizados para la máquina. Una hoja más ancha no supone automáticamente una mejora si las ruedas y las guías están diseñadas para otro tamaño.
La tensión debe verificarse, no calcularse a ojo
Una tensión insuficiente permite que la hoja se desvíe bajo la presión de corte. Una tensión excesiva puede sobrecargar la hoja, los rodamientos y otros componentes de la máquina. Ninguna de estas condiciones debe corregirse estimando lo tensa que «se siente» la hoja.
Utilice las especificaciones de la máquina y las indicaciones del proveedor de la hoja; cuando sea necesario, use un tensiómetro adecuado. Compruebe si el valor indicado corresponde a la tensión de la hoja, a la presión hidráulica o a otra medición; no son magnitudes intercambiables. Si la tensión se pierde de forma persistente, investigue posibles fallos hidráulicos, desgaste del mecanismo tensor u otras causas.
Soporte de la hoja: la comprobación más olvidada de una sierra de cinta
La zona de corte necesita suficiente soporte para resistir la torsión, pero las guías no deben aprisionar la hoja ni dañar sus dientes. Coloque los brazos de guía móviles lo más cerca posible de la pieza, dentro de lo permitido por las instrucciones de la máquina, dejando espacio libre para el tornillo de banco y para todo el recorrido de corte.
Los tramos largos sin apoyo aumentan la probabilidad de desviación lateral. Esto se nota especialmente cuando la máquina está configurada para piezas grandes, pero se utiliza para cortar barras mucho más pequeñas.
- Guías laterales: Compruebe si las pastillas de carburo o los rodillos están desgastados o contaminados, y verifique la holgura o precarga y la alineación correctas.
- Rodamientos de apoyo: Inspeccione que giren libremente y que no estén dañados, incluido el desgaste asociado a una carga de avance excesiva.
- Brazos de guía: Compruebe si están flojos o se mueven en los puntos de montaje.
- Asentamiento de la hoja: Confirme que la hoja siga el recorrido especificado por el fabricante a través del conjunto de guías.
No apriete todas las guías hasta forzar la hoja a su posición. Una presión incorrecta de las guías puede generar calor, acelerar el desgaste y provocar la torsión que se intenta eliminar. Siga el procedimiento de ajuste específico del modelo.
Si una hoja en buen estado y unas guías correctamente ajustadas siguen produciendo un corte con un ángulo constante, compruebe la geometría de la máquina. El plano de corte de la hoja, la cara de referencia del tornillo de banco y el movimiento del cabezal deben mantener la relación prevista durante todo el recorrido. Un pivote desgastado o un montaje de guía flojo pueden causar errores que no se detectan con una simple comprobación estática con escuadra.
Ajuste la carga de corte sin crear otro problema
A menudo, los operarios aumentan el avance cuando la producción se retrasa. En el acero macizo, esto puede llevar la hoja más allá de su capacidad para cortar y evacuar virutas. La hoja se dobla en lugar de avanzar limpiamente, sobre todo al atravesar la sección más ancha de una barra redonda.
Reduzca el avance de forma controlada, dentro del intervalo de funcionamiento recomendado, y observe si mejora la rectitud. Si mejora, es probable que una carga de corte excesiva esté contribuyendo al problema; aun así, compruebe si una hoja desafilada o un soporte deficiente hacen que el ajuste original no sea adecuado.
Un avance muy bajo no es una solución universal. Si los dientes rozan en vez de cortar, pueden generar calor y acelerar el desgaste. Esto es especialmente indeseable con materiales propensos al endurecimiento por deformación. La velocidad de la hoja y el avance deben seleccionarse conjuntamente.
Utilice el aspecto de las virutas como indicio complementario. Las virutas pulverulentas pueden sugerir rozamiento, mientras que unas virutas inusualmente grandes pueden indicar una carga excesiva. La forma de las virutas varía según el material y la geometría de los dientes; por tanto, considere también el sonido de corte, las vibraciones, la carga del motor, el estado de la hoja y la cara obtenida.
Una hoja que traquetea, impactos repetidos de los dientes o un aumento evidente de la resistencia al corte son motivos para detenerse e investigar, no para forzar el corte hasta el final.
La sujeción, el apoyo y el refrigerante pueden cambiar el resultado
Una barra redonda que gira ligeramente en el tornillo de banco puede hacer que una hoja correctamente alineada parezca desviarse. Limpie las mordazas y las superficies de apoyo, compruebe si hay desgaste y confirme que el material esté sujeto de forma segura mediante el sistema de sujeción autorizado de la máquina.
Las barras largas necesitan un apoyo externo adecuado. Un apoyo colocado demasiado alto puede levantar el material e impedir que asiente correctamente; uno colocado demasiado bajo puede permitir que se combe y genere una carga inestable. Compruebe la posición de la barra después de sujetarla, en vez de dar por sentado que la altura del apoyo es correcta.
El recorte también debe manipularse de forma segura. Cerca del final del corte, un recorte que se desplaza puede aprisionar la hoja o dañar los dientes. Utilice el método de apoyo del recorte recomendado por el fabricante, sin provocar atascos.
Los problemas con el refrigerante suelen contribuir indirectamente a la desviación al aumentar el calor, la fricción y el desgaste de los dientes. Compruebe que el refrigerante llegue a la zona de corte, que su concentración coincida con las recomendaciones del proveedor del fluido y que las boquillas y los filtros estén limpios. Inspeccione también el cepillo de virutas: si no las elimina eficazmente, la hoja puede arrastrarlas de vuelta al corte.
Secuencia práctica de pruebas para evitar ajustes innecesarios
Cambiar a la vez la tensión, el avance, la velocidad y la posición de las guías puede mejorar el corte, pero no permite saber cuál era la causa. En su lugar, establezca una condición inicial segura y pruebe una variable cada vez.
- Registre el trabajo: Anote el tipo de acero, las dimensiones de la barra, las especificaciones y la antigüedad de la hoja, la velocidad, el ajuste de avance y el punto en que empieza la desviación.
- Inspeccione la máquina aislada: Compruebe los dientes, la instalación y tensión de la hoja, las guías, la sujeción, los apoyos, el suministro de refrigerante y la evacuación de virutas.
- Corrija los defectos evidentes: Sustituya los consumibles dañados y restablezca los ajustes recomendados por el fabricante antes de realizar pruebas.
- Realice un corte controlado: Mantenga constantes el material y la configuración. Haga el rodaje inicial de una hoja nueva según el procedimiento de su proveedor.
- Mida el resultado: Compruebe tanto la escuadra como la forma de la cara de corte y registre la desviación a lo largo de la sección de la barra.
- Cambie un parámetro: Ajuste el avance u otro parámetro pertinente dentro del intervalo autorizado y compare los resultados.
Si la desviación persiste con una hoja en buen estado y una configuración verificada, el personal de mantenimiento debe revisar los montajes de las guías, los pivotes del cabezal, los rodamientos de las ruedas, el seguimiento de la hoja y el funcionamiento del control de avance. Los ajustes de las ruedas o de la estructura deben ser realizados por personal cualificado para esa máquina.
Mantenga la precisión del aserrado separada de las operaciones posteriores
Los talleres de fabricación suelen combinar corte, mecanizado y soldadura, pero cada operación requiere su propio sistema de sujeción. Wuxi Samgins International Trade Co.,Ltd suministra equipos mecánicos para estos ámbitos, incluidas máquinas de corte CNC, máquinas herramienta y equipos de soldadura. Al solicitar asistencia, facilite el modelo de la sierra, los datos de la hoja, las especificaciones del material y el error de corte medido para que el análisis se base en datos concretos.
Para una operación posterior distinta —sujetar y girar piezas cilíndricas durante la soldadura— puede ser pertinente un posicionador de soldadura autoalineable. La gama suministrada incluye opciones con capacidades nominales de carga de 5 a 200 toneladas y rotación controlada para tuberías, tanques y componentes de recipientes a presión. No corrige la desviación de una sierra ni sustituye el apoyo aprobado para barras; para elegirlo, es necesario comprobar el peso y el diámetro de la pieza y los límites del modelo específico.
La forma más fiable de obtener un corte recto no consiste en hacer un único ajuste drástico. Se necesita una hoja en buen estado, una tensión verificada, guías correctamente alineadas, material bien sujeto y condiciones de corte adecuadas para el acero. Cuando todos estos elementos funcionan conjuntamente, resulta mucho más fácil mantener una calidad de corte constante y la siguiente operación de mecanizado ya no tiene que compensar un error de aserrado evitable.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje