




لماذا تنحرف آلة المنشار الشريطي عند قطع القضبان الفولاذية المصمتة؟
لماذا تنحرف آلة المنشار الشريطي عند قطع القضبان الفولاذية المصمتة؟
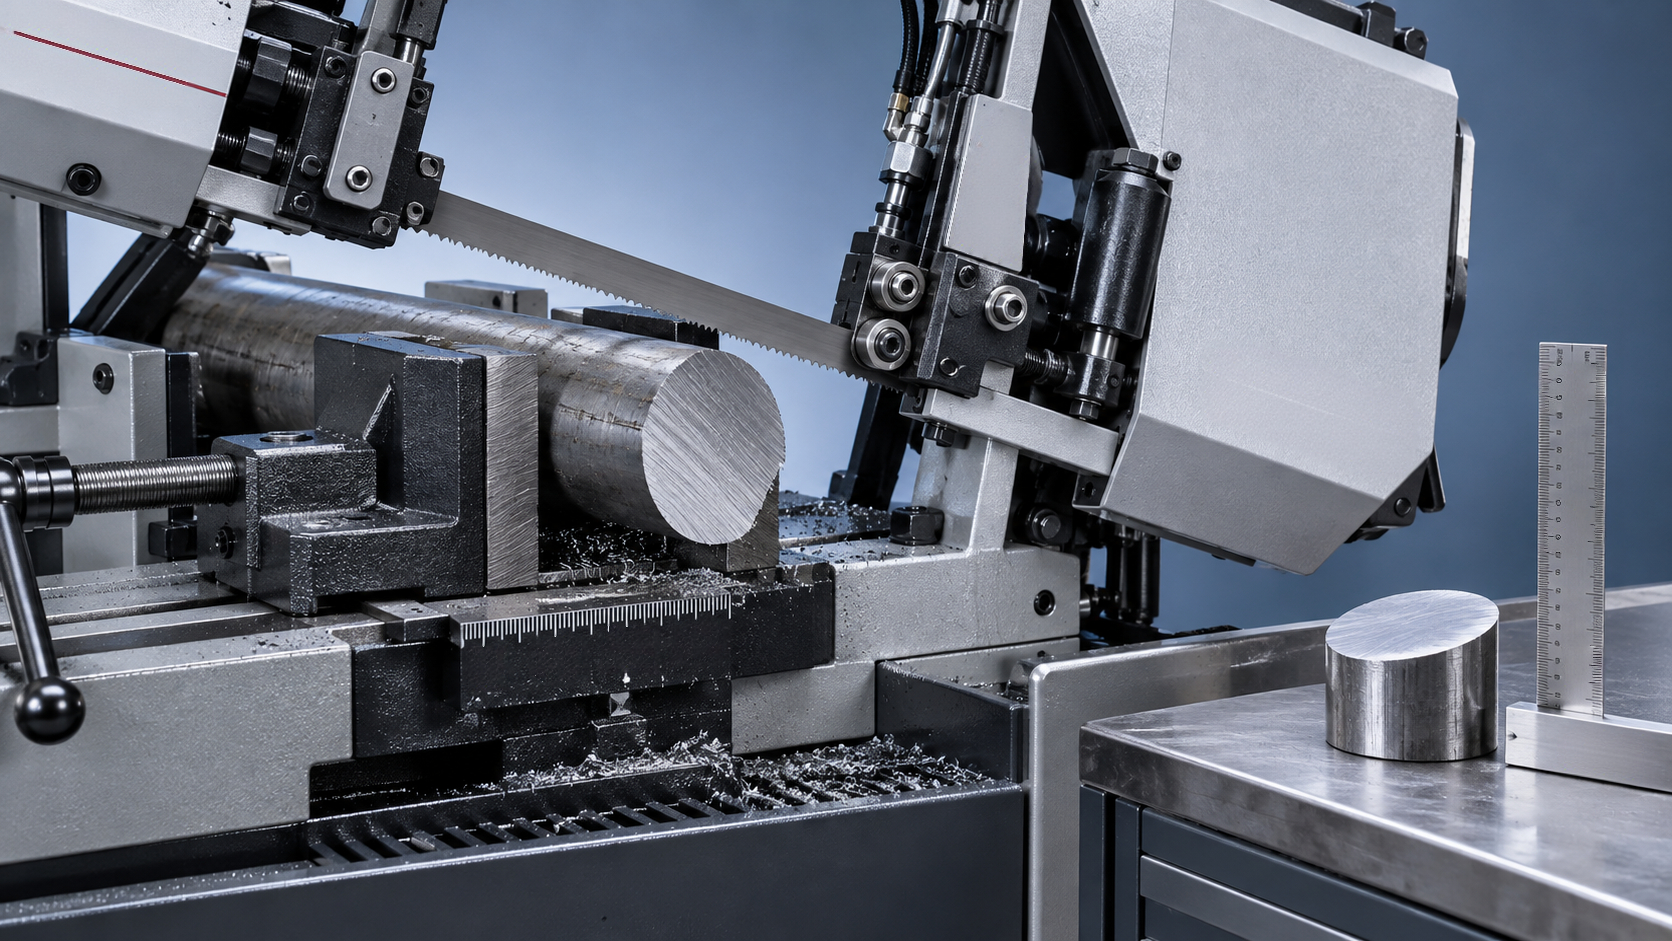
القطع الذي يبدأ بزاوية قائمة وينتهي مائلًا أمر محبط، خاصةً عندما تعتمد العملية التالية على قطعة خام دقيقة. عندما تنحرف آلة المنشار الشريطي أثناء قطع قضبان الفولاذ المصمت، تكون الأسباب المعتادة هي القطع غير المتساوي للأسنان، أو عدم كفاية دعم الشفرة، أو قوة التغذية المفرطة، أو تحرك قطعة العمل. وقد تحدث عدة مشكلات من هذه المشكلات معًا.
تحتاجآلة المنشار الشريطيإلى عمل الشفرة والموجّهات ونظام التثبيت وإعدادات القطع معًا كنظام متكامل. قد يؤدي إبطاء الآلة ببساطة إلى تحسين عملية قطع واحدة من دون معالجة الخلل الأساسي. والأفضل هو تحديد النقطة التي يبدأ عندها الانحراف، وفحص المكونات الأكثر احتمالًا، والتحقق من كل ضبط بإجراء قطع اختباري مضبوط.
افحص القطع قبل تغيير إعدادات الآلة
قد يصف مصطلح «الانحراف» مشكلتين مختلفتين. فقد تحيد الشفرة أثناء مرورها عبر القضيب وتترك سطح قطع منحنيًا، أو قد تنتج سطحًا مستويًا نسبيًا لكنه خارج التربيع باستمرار. يساعد هذا التمييز على الفصل بين عدم استقرار القطع وأخطاء المحاذاة.
هذه الأنماط مؤشرات وليست تشخيصات قاطعة. أزل الرايش والنتوءات السائبة قبل فحص سطح القطع باستخدام زاوية قائمة. إذا كان التشطيب خشنًا، فقارن القياسات في عدة نقاط بدلًا من الاعتماد على نقطة تماس واحدة.
قبل فحص الشفرة أو الموجّهات أو العجلات أو الملزمة، أوقف الآلة واعزلها وفقًا لإجراءات القفل والعزل الخاصة بها. ثبّت رأس المنشار المرفوع وفقًا لتعليمات الشركة المصنّعة. لا تضبط الموجّهات أو تزل الرايش المتراكم بجانب شفرة متحركة أبدًا.
لماذا تكشف قضبان الفولاذ المصمت مشكلات الإعداد البسيطة
تولّد المواد المصمتة مقاومة قطع مستمرة. وعلى خلاف الأنابيب، لا يوجد مقطع مجوف يقلل كمية المعدن المراد إزالتها. وفي القضيب المستدير، يتغير أيضًا عرض القطع المتداخل مع الشفرة أثناء انتقالها من الجزء العلوي الضيق نحو المركز ثم إلى الجزء السفلي.
يؤثر هذا التغير في التداخل على حمل القطع وحجم الرايش. فقد تؤدي إعدادات التغذية التي تبدو مناسبة عند بدء القطع إلى تحميل الأسنان فوق طاقتها في الجزء الأوسط الأعرض. وإذا لم تتمكن الشفرة من إخلاء الرايش أو مقاومة القوة الناتجة، فقد تنحني أو تلتوي مبتعدةً عن مستوى القطع المقصود.
كما تؤثر درجة الفولاذ. فالفولاذ الطري والفولاذ السبائكي والفولاذ المقاوم للصدأ لا تتطلب ظروف قطع متطابقة. وقد تؤثر الصلادة والقشور السطحية وسلوك التصلد بالتشغيل في أداء الشفرة. استخدم توصيات مورّد الشفرة الخاصة بالمادة الفعلية ومقاس المادة، ولا تعتمد على إعداد تتذكره من مهمة مختلفة.
افحص الشفرة قبل التعويض بإعدادات التغذية
قد يؤدي تآكل الأسنان غير المتساوي إلى انحراف آلة سليمة من نواحٍ أخرى
تُنشئ أسنان المنشار الشريطي شقًا أعرض من جسم الشفرة بفضل تفليج الأسنان أو هندسة القطع. وإذا تعرضت الأسنان على أحد الجانبين للتلف أو التآكل بشكل مختلف، تصبح قوى القطع غير متوازنة. وقد تسحب الشفرة عندها إلى الجانب حتى عندما تبدو محاذاة الآلة صحيحة.
ابحث عن الأسنان المتكسرة، ومجموعات الأسنان المفقودة، والتآكل غير المتساوي، والمعدن الملتحم بحواف القطع. ومن الأسباب المحتملة تعاقب التلامس والانقطاع، أو عدم تهيئة الشفرة على نحو صحيح، أو القشور السطحية الصلبة، أو التغذية المفرطة، أو إعادة قطع الرايش العالق في شق القطع.
قد تظل الشفرة تزيل الفولاذ مع أنها لم تعد تنتج قطعًا مستقيمًا مقبولًا. إذا كانت الأسنان تالفة بوضوح، فلن يعيد تغيير التغذية هندستها. بعد التحقق من عدم وجود أعطال في الآلة قد تتسبب في تلف الشفرة البديلة، أجرِ اختبارًا باستخدام شفرة مناسبة ومعلومة السلامة.
يجب أن تتناسب خطوة الأسنان مع المقطع المتداخل
قد لا تتيح خطوة الأسنان الدقيقة أكثر من اللازم مساحة كافية في تجاويف الأسنان للرايش أثناء القطع العميق في الفولاذ المصمت. ويزيد تراكم الرايش في التجاويف المقاومة والحرارة. أما خطوة الأسنان الخشنة أكثر من اللازم فقد تترك عددًا قليلًا جدًا من الأسنان متداخلًا قرب أعلى القضيب المستدير، مما يزيد خطر صدمات الأسنان وانخلاعها.
اختر خطوة الأسنان بالاستناد إلى جدول الشركة المصنّعة للشفرة، وفقًا للمادة ومقطع القطع. وقد تساعد الشفرات ذات الخطوة المتغيرة على التحكم في الاهتزاز، لكنها لا تعوّض عن التغذية غير الصحيحة أو التثبيت السيئ أو الموجّهات المتآكلة.
تأكد أيضًا من أن عرض الشفرة وسُمكها وتركيبها معتمدة للاستخدام مع الآلة. فالشفرة الأعرض ليست بالضرورة ترقية إذا كانت العجلات والموجّهات مصممة لمقاس مختلف.
يجب التحقق من الشد، لا تخمينه
يسمح الشد غير الكافي بانحراف الشفرة تحت ضغط القطع. وقد يؤدي الشد المفرط إلى تحميل الشفرة والمحامل ومكونات الآلة الأخرى فوق طاقتها. ولا ينبغي تصحيح أي من الحالتين بالتقدير بناءً على مدى إحساسك بأن الشفرة «مشدودة».
استخدم مواصفات الآلة وإرشادات مورّد الشفرة، واستعن بمقياس شد مناسب عند الحاجة. تحقق مما إذا كانت القيمة المعروضة تمثل إجهاد الشفرة أو الضغط الهيدروليكي أو قياسًا آخر، فهذه القياسات غير قابلة للاستبدال بعضها ببعض. ويستدعي فقدان الشد المستمر التحقق من وجود أعطال هيدروليكية أو تآكل في آلية الشد أو أسباب أخرى.
دعم الشفرة: الفحص الأكثر إغفالًا في آلة المنشار الشريطي
يحتاج مقطع القطع إلى دعم كافٍ لمقاومة الالتواء، لكن يجب ألا تضغط الموجّهات على الشفرة أو تتلف أسنانها. ضع أذرع الموجّهات المتحركة على أقرب مسافة ممكنة من قطعة العمل وفقًا لتعليمات الآلة، مع ترك خلوص للملزمة ولمشوار القطع الكامل.
تزيد المسافات الطويلة غير المدعومة احتمال الانحراف الجانبي. ويبرز ذلك خصوصًا عندما تبقى الآلة مضبوطة لقطع مواد كبيرة بينما تُستخدم لقطع قضبان أصغر بكثير.
- الموجّهات الجانبية: افحص وسادات الكربيد أو البكرات بحثًا عن التآكل والتلوث والخلوص أو التحميل المسبق الصحيح والمحاذاة.
- محامل الإسناد الخلفية: افحص حرية حركتها وخلوها من التلف، بما في ذلك التآكل المرتبط بحمل التغذية المفرط.
- أذرع الموجّهات: تحقّق من وجود ارتخاء أو حركة عند نقاط التثبيت.
- استقرار الشفرة: تأكد من أن الشفرة تسلك المسار المحدد من الشركة المصنّعة عبر مجموعة الموجّهات.
لا تشد كل موجّه حتى تُجبر الشفرة على اتخاذ موضعها. فقد يؤدي الضغط غير الصحيح على الموجّهات إلى توليد الحرارة وتسريع التآكل وإحداث الالتواء الذي تحاول التخلص منه. اتبع إجراء الضبط الخاص بطراز الآلة.
إذا كانت الشفرة سليمة والموجّهات مضبوطة بشكل صحيح، ومع ذلك ينتج قطع مائل باستمرار، فتحقق من هندسة الآلة. يجب أن تحافظ مستوى قطع الشفرة وسطح مرجع الملزمة وحركة الرأس على العلاقة المقصودة طوال المشوار. وقد يتسبب محور ارتكاز متآكل أو تثبيت مرتخٍ للموجّه في أخطاء لا يكشفها فحص بسيط للزاوية القائمة والآلة ساكنة.
اضبط حمل القطع دون التسبب في مشكلة جديدة
غالبًا ما يزيد المشغّلون التغذية عند التأخر عن وتيرة الإنتاج. لكن ذلك قد يدفع الشفرة إلى ما يتجاوز قدرتها على القطع وإخلاء الرايش عند التعامل مع الفولاذ المصمت. عندها تنثني الشفرة بدلًا من التقدم بسلاسة، ولا سيما عبر الجزء الأعرض من القضيب المستدير.
خفّض التغذية تدريجيًا ضمن نطاق التشغيل الموصى به، ولاحظ ما إذا كان استقامة القطع تتحسن. إذا تحسنت، فمن المرجح أن حمل القطع المفرط يسهم في المشكلة، لكن تحقق أيضًا مما إذا كانت الشفرة غير الحادة أو محدودية الدعم تجعل الإعداد الأصلي غير مناسب.
التغذية المنخفضة جدًا ليست حلًا شاملًا. فالأسنان التي تحتك بدلًا من أن تقطع قد تولّد الحرارة وتسرّع التآكل. وهذا غير مرغوب فيه خصوصًا مع المواد المعرضة للتصلد بالتشغيل. لذا ينبغي اختيار سرعة الشفرة والتغذية معًا.
استخدم مظهر الرايش كدليل مساعد. فقد يشير الرايش المسحوق إلى الاحتكاك، بينما قد يدل الرايش الأثقل من المعتاد على حمل مفرط. يختلف شكل الرايش بحسب المادة وهندسة الأسنان، لذا ضع في اعتبارك أيضًا صوت القطع والاهتزاز وحمل المحرك وحالة الشفرة والسطح النهائي.
يستدعي اهتزاز الشفرة أو تكرر صدمات الأسنان أو الزيادة الواضحة في مقاومة القطع إيقاف الآلة والتحقق من المشكلة، لا إجبار الشفرة على إكمال القطع.
قد يؤثر التثبيت والدعم وسائل التبريد في النتيجة
قد يؤدي تدحرج القضيب المستدير قليلًا داخل الملزمة إلى جعل الشفرة ذات المحاذاة الصحيحة تبدو وكأنها تنحرف. نظّف الفكوك وأسطح الارتكاز، وافحصها بحثًا عن التآكل، وتأكد من تثبيت المادة بإحكام باستخدام ترتيب التثبيت المعتمد للآلة.
تحتاج القضبان الطويلة إلى دعم خارجي مناسب. فقد يرفع الدعم الموضوع على ارتفاع كبير المادة عن موضع ارتكازها المقصود، بينما قد يسمح الدعم المنخفض جدًا بالترهل وعدم استقرار الحمل. تحقق من موضع القضيب بعد تثبيته بدلًا من افتراض أن ارتفاع الدعم صحيح.
تحتاج القطعة المقطوعة أيضًا إلى مناولة آمنة. فعند الاقتراب من اختراق القطع، قد تتحرك القطعة المنفصلة فتضغط على الشفرة أو تتلف الأسنان. استخدم طريقة دعم القطعة المقطوعة التي توصي بها الشركة المصنّعة، دون التسبب في حالة انحشار.
عادةً ما تسهم مشكلات سائل التبريد في الانحراف بصورة غير مباشرة من خلال زيادة الحرارة والاحتكاك وتآكل الأسنان. تحقق من وصول سائل التبريد إلى منطقة القطع، ومن مطابقة التركيز لتوصية مورّد السائل، ومن خلو الفوهات والمرشحات من الانسداد. وافحص فرشاة إزالة الرايش أيضًا؛ فإذا لم تكن تزيله بفاعلية، فقد تحمله الشفرة معها إلى داخل القطع.
تسلسل اختبار عملي لتجنب التعديلات المهدرة
قد يؤدي تغيير الشد والتغذية والسرعة وموضع الموجّهات معًا إلى تحسين القطع، لكنه لن يوضح لك سبب المشكلة. بدلًا من ذلك، حدّد إعدادًا أساسيًا آمنًا واختبر متغيرًا واحدًا في كل مرة.
- سجّل بيانات المهمة: دوّن درجة الفولاذ ومقاس القضيب ومواصفات الشفرة وعمرها والسرعة وإعداد التغذية والنقطة التي يبدأ عندها الانحراف.
- افحص الآلة بعد عزلها: تحقق من الأسنان وتركيب الشفرة وشدها والموجّهات والتثبيت والدعامات وإمداد سائل التبريد وإزالة الرايش.
- صحح الأعطال الواضحة: استبدل المواد الاستهلاكية التالفة وأعد الإعدادات إلى توصيات الشركة المصنّعة قبل الاختبار.
- أجرِ قطعًا مضبوطًا: حافظ على ثبات المادة والإعداد. هيّئ الشفرة الجديدة وفقًا لإجراء مورّدها.
- قِس النتيجة: افحص التربيع وشكل السطح، وسجّل مقدار الانحراف عبر مقطع القضيب.
- غيّر معلمة واحدة: اضبط التغذية أو إعدادًا آخر ذا صلة ضمن النطاق المعتمد، ثم قارن النتائج.
إذا استمر الانحراف باستخدام شفرة سليمة ومعلومة السلامة وبعد التحقق من الإعداد، فينبغي أن يفحص فريق الصيانة قواعد الموجّهات ومحاور ارتكاز الرأس ومحامل العجلات ومسار الشفرة وسلوك التحكم في التغذية. ويجب أن يتولى الموظفون المؤهلون لهذا النوع من الآلات ضبط العجلات أو الهيكل.
افصل دقة النشر عن المناولة في العمليات اللاحقة
غالبًا ما تجمع ورش التصنيع بين القطع والتشغيل الآلي واللحام، لكن كل عملية تحتاج إلى حل تثبيت خاص بها. توفر Wuxi Samgins International Trade Co.,Ltd معدات ميكانيكية لهذه المجالات، بما فيها آلات القطع CNC وأدوات الآلات ومعدات اللحام. عند طلب المساعدة، قدّم طراز المنشار وتفاصيل الشفرة ومواصفات المادة وخطأ القطع المقاس حتى يبدأ النقاش بالاستناد إلى بيانات فعلية.
ولمهمة لاحقة منفصلة، تتمثل في إسناد المشغولات الأسطوانية أثناء اللحام وتدويرها، قد يكون مدوّر لحام ذاتي المحاذاة مناسبًا. تشمل المجموعة خيارات لأحمال مقدرة من 5 إلى 200 طن وتدويرًا مضبوطًا للأنابيب والخزانات ومكونات أوعية الضغط. وهو ليس حلًا لانحراف المنشار ولا بديلًا عن الدعم المعتمد للقضبان؛ ويتطلب الاختيار التحقق من وزن قطعة العمل وقطرها وحدود الطراز المحدد.
الطريقة الأوثق للحصول على قطع مستقيم ليست إجراء تعديل جذري واحد، بل استخدام شفرة سليمة وشد متحقق منه وموجّهات محاذاة بشكل صحيح ومادة مثبتة بإحكام وظروف قطع ملائمة للفولاذ. وعندما تعمل هذه العناصر معًا، يصبح الحفاظ على جودة قطع متكررة أسهل بكثير، ولا تعود عملية التشغيل التالية بحاجة إلى التعويض عن خطأ نشر كان من الممكن تجنبه.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة