




كيفية تحديد مقاس ماكينة المنشار الشريطي لقطع رزم الصلب الكبيرة
كيفية تحديد مقاس ماكينة المنشار الشريطي لقطع رزم الصلب الكبيرة
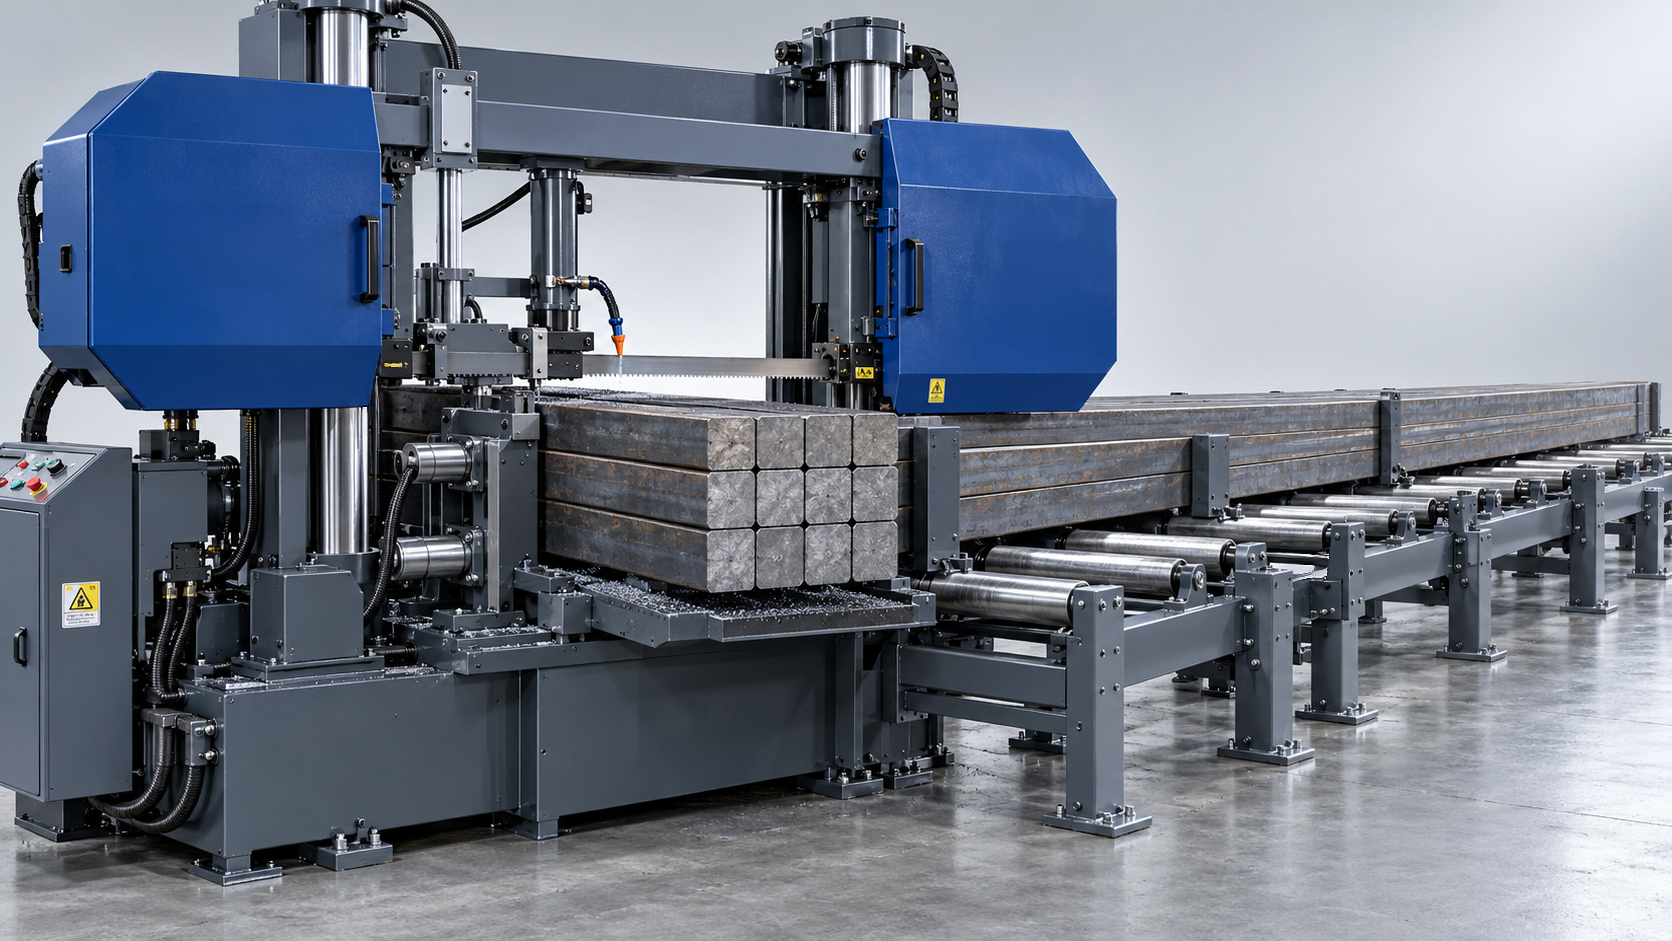
قد لا تكون المنشار الشريطي، حتى إذا كان حجمه مناسبًا للأبعاد الخارجية لحزمة فولاذية فقط، ملائمة للعمل. فقد تستوعب مساحة القطع الخام، في حين لا يستطيع نظام التثبيت إحكام تقييد القضبان المنفردة، أو لا تتمكن الشفرة من الحفاظ على استقامة القطع، أو لا تستطيع معدات مناولة المواد دعم الحمولة. يبدأ تحديد الحجم الموثوق به من الحزمة ودورة الإنتاج بالكامل، وليس من رقم أقصى قدرة قطع في الكتالوج.
الماكينة المناسبة هي أصغر تكوين يمكنه تثبيت الحزمة المطلوبة وتغذيتها وقطعها بأمان، مع تلبية جودة القطع المحددة ومعدل الإنتاج المستمر. لذلك، يجب تقييم قدرة القطع ونظام الشفرة والصلابة الهيكلية وأداء نظام الدفع ومناولة الحمولة معًا.
حدّد الحزمة باعتبارها حمولة تشغيلية
إن وصف الحزمة بأنها «حزمة فولاذية كبيرة» لا يكفي لتحديد المواصفات. فالحزمة المكدسة بإحكام من قضبان مربعة مصمتة تختلف في سلوكها عن حزمة القضبان المستديرة أو الأنابيب رقيقة الجدار أو المقاطع الإنشائية المختلطة، حتى عندما تتطابق أبعادها الخارجية.
قبل مقارنة الماكينات، حدّد ما يلي:
- أقصى عرض وارتفاع للحزمة والعرض والارتفاع المعتادان، بما في ذلك التكديس غير المستوي والأجزاء البارزة.
- أبعاد كل مقطع على حدة، وعدد القطع، وترتيب توضيبها.
- درجة الفولاذ وحالته عند التسليم وأي تفاوت ملحوظ في الصلادة.
- طول المخزون الوارد والكتلة الإجمالية للحزمة وأطوال القطع المطلوبة.
- التفاوت المسموح به في الطول، وخطأ التعامد، وحالة النتوءات، وتلف السطح.
- عدد القطع السليمة المطلوب إنتاجها في كل وردية، وحجم الدفعات، وتكرار تغيير المواد.
ميّز بين ثلاث حالات مختلفة لتحديد الحجم: أكبر حيز هندسي، وأثقل حمولة للمناولة، وظروف القطع الأكثر تطلبًا. فقد تنطبق كل حالة على منتجات مختلفة. فالحزمة العريضة من الأنابيب رقيقة الجدار قد تحدد متطلبات التثبيت واختيار الأسنان، بينما تحدد حزمة أصغر من الفولاذ السبائكي المصمت زمن القطع وحمل الشفرة.
لا ينبغي اعتبار أربطة الشحن بديلًا عن نظام تثبيت الشغلة في الماكينة. يجب أن يتبع إبقاء هذه الأربطة أو إزالتها إجراءً متفقًا عليه للتحميل والقطع. ويجب أن تظل القطع مثبتة بإحكام عند اختراق الشفرة، بما في ذلك جهة التفريغ.
تحقق من السعة القابلة للاستخدام، لا من العرض والارتفاع الاسميين فقط
لا تعني سعة القطع المستطيلة المنشورة تلقائيًا أنها السعة القابلة للاستخدام لحزمة كاملة. فقد تقلل المشابك العلوية وهندسة الفكوك والتجهيزات ومواضع أدلة الشفرة ومسار التحميل من الحيز المتاح. كما أن استخدام أرقام سعة القطع الدائرية اختصارًا لتحديد حجم الحزم المستطيلة غير مناسب على وجه الخصوص.
اطلب رسمًا يوضح موضع الحزمة داخل ترتيب التثبيت الفعلي. وينبغي أن يبيّن أقصى عرض وارتفاع مسموح بهما عند تركيب ملحق تثبيت الحزمة، والحد الأدنى للحجم الذي يمكن تثبيته بإحكام، والخلوص المتاح للشفرة على امتداد حركتها.
على سبيل التوضيح، تتكون رصة من ثمانية صفوف وثمانية أعمدة من قضبان مربعة مصمتة مقاسها 75 mm من حيز اسمي أبعاده 600 × 600 mm. ولا تترك الماكينة المصنفة عند 600 × 600 mm بالضبط أي هامش للتكديس غير المتقن أو تفاوت الأبعاد أو تداخل التجهيزات. ينبغي تحديد الخلوص اللازم استنادًا إلى حيز التحميل المقاس وتصميم الماكينة، لا بإضافة نسبة اعتباطية إلى سعة الكتالوج.
يجب أيضًا التحقق من السعة عند زاوية القطع المطلوبة. فإذا تطلب العمل قطعًا مائلًا، يتغير كل من الحيز المتاح وطول تعشيق الشفرة. ولا يمكن اعتماد سعة القطع المستقيم كما هي للقطع المائل.
وهذا أيضًا حد فاصل بين فئات المعدات. إذ إن مقص العوارض المتأرجحة الهيدروليكي مخصص لقص الصفائح المعدنية؛ ولا تثبت مواصفات سماكة الصفائح أو موضع المصد الخلفي ملاءمته لقطع حزم القضبان أو الأنابيب أو المقاطع الإنشائية.
قد تحسم كتلة الحزمة متطلبات التركيب قبل قدرة القطع
احسب كتلة الفولاذ استنادًا إلى مساحة المقطع العرضي الفعلية للمعدن، لا إلى المستطيل الخارجي للحزمة:
كتلة الحزمة = إجمالي مساحة المقاطع العرضية للمعدن × طول المخزون × كثافة المادة.
باستخدام قيمة تقارب 7,850 kg/m³ لكثافة الفولاذ، تبلغ مساحة المعدن في مثال القضبان الـ64 مقدار 0.36 m². وعند طول وارد يبلغ 6 m، تكون الكتلة المحسوبة نحو 16,956 kg، أي 17 tonnes. وهذا حساب هندسي توضيحي، وليس تصنيفًا لحمولة الماكينة.
قد تظل المنشار ذات سعة القطع الكافية غير متوافقة مع هذه الحمولة. تحقق من الحمولة المسموح بها للشغلة على سرير المنشار، وسعة عربة التغذية، وتصنيفات كل مقطع من طاولة البكرات. ويجب تقييم هذه التصنيفات وفقًا لمسافات الدعم الفعلية وتوزيع الحمولة، لا بجمعها حسابيًا فحسب.
ينبغي أن يشمل تقييم المناولة ما يلي:
- الأحمال الموضعية عند استناد الحزمة إلى بكرات منفردة.
- توزيع الحمولة غير المتساوي بسبب تقوس المخزون أو عدم استواء نهاياته.
- مقاومة الحركة أثناء الفهرسة، بما في ذلك التسارع واحتكاك البكرات.
- دعم المخزون المتبقي والحزمة المفصولة بعد اختراق الشفرة.
- حمولة الأرضية والتثبيت وإمكانية وصول الرافعة وخلوص التحميل الآمن.
تطرح أطوال القطع القصيرة مشكلة منفصلة: فقد تفقد القطع المفرغة استقرارها رغم دعم الحزمة الواردة جيدًا. ويجب أن يمنع ترتيب التفريغ الانقلاب أو الانفصال أو الحركة غير المنضبطة من دون إعاقة الشفرة.
طابق نظام الشفرة مع تغير التعشيق
لا يقتصر تحديد الشفرة على اختيار عرضها. إذ يعمل عرض الشفرة وسماكتها وخطوة الأسنان وشكلها ومادتها وشدها والمسافة بين الأدلة معًا.
يمكن للشفرة الأعرض أن توفر مقاومة أكبر للانحراف، ولكن ضمن حدود تصميم الماكينة لذلك. إذ يجب أن تدعم هندسة العجلات وقدرة الشد وتصميم الأدلة وصلابة الهيكل الشفرة المحددة. ولا يؤدي تركيب شفرة أثقل إلى تصحيح ضعف هيكل المنشار أو سوء دعم الشغلة.
تتمثل الهندسة الحاسمة في مقدار المعدن الذي تصادفه الشفرة على امتداد مسارها. ففي صف محكم من القضبان المربعة المصمتة، قد يقارب طول التعشيق عرض الحزمة بالكامل. أما في حزم القضبان المستديرة، فيتغير طول التلامس مع هبوط الشفرة. وفي حزم الأنابيب، تدخل الشفرة جدران القطع الفردية وتخرج منها مرارًا.
وهذا الاختلاف مهم لأن الأسنان تحتاج إلى دعم كافٍ وسعة كافية في مجاريها لنقل الرايش خارج القطع. وقد تؤدي خطوة الأسنان الدقيقة جدًا إلى امتلاء المجاري عند التعشيق الطويل في المواد المصمتة. أما خطوة الأسنان الخشنة جدًا، فقد تجعل عدد الأسنان المتعشقة في الجدران الرقيقة قليلًا أكثر من اللازم، ما يزيد خطر صدمة الأسنان وانكسارها.
اطلب توصية بالشفرة لكل حزمة نموذجية، لا لدرجة الفولاذ وحدها. وينبغي أن تحدد التوصية أبعاد الشفرة ومادتها وشكل الأسنان ونطاق الخطوة وحدود التشغيل. ويمكن للشفرة ذات الخطوة المتغيرة أن تساعد على الحد من الاهتزاز، لكنها لا تلغي ضرورة مطابقة هندسة الأسنان لترتيب المقاطع.
ينبغي اختيار مادة الشفرة وفقًا لحالة المادة ومتطلبات الإنتاج. فالشفرة ثنائية المعدن والشفرة ذات الأسنان المصنوعة من الكربيد تفرضان متطلبات مختلفة على نطاق السرعة والصلابة والانضباط التشغيلي. وينبغي تقييم خيار الكربيد باعتباره نظام قطع متوافقًا، لا افتراض أنه يحقق زيادة تلقائية في الإنتاجية.
قيّم الصلابة والتثبيت قبل الاعتماد على قدرة المحرك
تكشف الحزم الكبيرة نقاط الضعف في مسار القوى بالكامل: الشفرة والأدلة ورأس المنشار وتثبيت الشغلة وقاعدة الماكينة. ولا يستطيع المحرك عالي القدرة تعويض الحركة داخل هذا النظام.
في القطوع المستقيمة المتطلبة عبر الحزم العريضة، يستحق الرأس الموجه الصلب تقييمًا دقيقًا. ويمكن لتصميم العمود المزدوج توفير دعم متماثل، بينما تختلف هندسة الحركة في تصميم الرأس المحوري. ولا يضمن أي من الوصفين الأداء؛ إذ تظل المسافة بين الأدلة وحالة المحامل وصلابة الرأس وجودة التحكم في التغذية عوامل حاسمة.
يجب أن يمنع التثبيت تحرك الحزمة وتحرك الأجزاء داخلها على حد سواء. وقد لا يكفي الضغط الجانبي وحده لإمساك الصفوف العلوية. وقد يتطلب الترتيب المناسب تثبيتًا علويًا أو فكوكًا مُشكّلة أو تجهيزًا يتوافق مع هندسة المقاطع.
زيادة ضغط التثبيت ليست دائمًا أفضل. فقد تتشوه الأنابيب رقيقة الجدار قبل إحكام تثبيت الحزمة. اسأل عن كيفية تنظيم الضغط، وكيفية ملامسة المشابك للتكديس غير المستوي، وما إذا كانت وسائل التثبيت تظل فعالة طوال مرحلتي الفهرسة والفصل.
ينبغي أيضًا تقليل امتداد الشفرة غير المدعوم إلى أدنى حد ضمن إعداد الماكينة المسموح به. ويجب أن تقترب الأدلة القابلة للضبط من الشغلة من دون الاصطدام بالمشابك أو بالمخزون البارز. ولا تخبرنا سعة الكتالوج المقاسة مع تباعد الأدلة كثيرًا عن استقامة القطع الممكن تحقيقها تحت الحمل.
حدّد القدرة والتحكم في التغذية باعتبارهما مجموعة تشغيلية
لا تُعد قدرة المحرك بالكيلوواط وحدها مؤشرًا جيدًا على أداء قطع الحزم. إذ تعتمد القدرة المطلوبة على حالة الفولاذ وسرعة القطع وهندسة الأسنان والتغذية وطول التعشيق وحالة الشفرة. قارن عزم الدوران القابل للاستخدام ونطاق السرعة وخصائص ناقل الحركة وقدرة التشغيل المستمر، لا تصنيف لوحة البيانات فقط.
يكتسب التحكم في التغذية أهمية لأن تعشيق الشفرة يتغير أثناء القطع. فقد ينجح معدل هبوط ثابت في جزء من حزمة قضبان مستديرة، لكنه قد يحمّل الأسنان فوق طاقتها عندما يزداد التلامس في جزء آخر. وينبغي أن توفر الماكينة قوة قطع مضبوطة وإمكانية تعديل التغذية بما يلائم تغير هذا الحمل.
اطلب من المورّد توضيح ما الذي يقيسه نظام التحكم فعليًا. فضغط النظام الهيدروليكي وتيار المحرك واستشعار انحراف الشفرة توفر معلومات مختلفة. ولا يكفي وصف «تغذية آلية» لتحديد كيفية استجابة الماكينة للحمل الزائد على الأسنان أو الاهتزاز أو اختلاف المواد.
ينبغي أيضًا أن يكون توصيل سائل التبريد وإزالة الرايش جزءًا من قرار تحديد الحجم. فالرايش المتراكم في مجاري الأسنان أو العائد إلى منطقة القطع قد يزيد الحرارة ويتلف الأسنان ويعطل عملية القطع. تحقق من وصول سائل التبريد إلى منطقة القطع، وضبط فرشاة الشفرة، والترشيح، وسعة الناقل بما يتناسب مع ظروف التشغيل المقترحة.
حوّل هدف الإنتاج إلى زمن دورة مسموح به
تنتج الحزمة عدة قطع في الشوط الواحد، لكن الطاقة الإنتاجية تعتمد على الدورة كاملة. احسب زمن القطع وإرجاع الشفرة وفك التثبيت والفهرسة وإعادة التثبيت والتفريغ. كما يجب احتساب التحميل وتغيير الشفرات والتعديلات المخططة من دون تكرار احتسابها.
دورات القطع المطلوبة = عدد القطع السليمة المطلوبة ÷ عدد القطع القابلة للاستخدام الناتجة في الدورة الواحدة.
أقصى متوسط لزمن الدورة = صافي وقت الإنتاج المتاح ÷ دورات القطع المطلوبة.
لنفترض أن المطلوب إنتاج 1,280 قطعة سليمة من حزمة تضم 64 قضيبًا. ويتطلب ذلك 20 دورة قطع ناجحة، بافتراض أن كل قطعة تنتج عنصرًا مقبولًا. وإذا كان صافي وقت الإنتاج المتاح 336 minutes، فيجب ألا يتجاوز متوسط زمن الدورة كاملة 16.8 minutes.
إذا استغرقت الفهرسة والتثبيت والإرجاع والتفريغ 4.8 minutes، يتبقى 12 minutes لعملية القطع. وبالنسبة إلى حزمة القضبان المصمتة التوضيحية، يعادل ذلك متوسط معدل قطع عبر المقطع العرضي يبلغ 360,000 mm² ÷ 12 minutes، أي 30,000 mm²/min.
هذا حد أداء مطلوب، وليس دليلًا على قدرة ماكينة أو شفرة بعينها على تحقيقه. ويجب على المورّد إثبات هذا المعدل للفولاذ المحدد وترتيب الحزمة والشفرة وحدود الجودة. ولا يمكن نقل معدلات القطع المقتبسة للقضبان المنفردة أو لظروف مواد مختلفة مباشرةً إلى هذه الحالة.
يمكن أن تؤثر مسافات الفهرسة الطويلة وأشواط التغذية المتكررة تأثيرًا كبيرًا في النتيجة. تحقق مما إذا كان طول القطع المطلوب يمكن تقديمه في شوط واحد، وكيف تؤثر الأشواط المتكررة في تحديد الموضع واستقرار الحزمة وزمن الدورة.
اجعل قطع الاختبار يثبت ملاءمة الحجم المقترح
ينتهي الاختيار المستند إلى أسس واضحة لمنشار شريطي باختبار أداء متفق عليه، لا بمقارنة الحدود القصوى في الكتالوج. وينبغي أن تمثل مادة الاختبار الظروف التي تحكم قرار الشراء: هندسة الحزمة ودرجة الفولاذ وصلادته وطول المخزون الوارد وطول القطع المطلوب.
حدّد معايير قبول قابلة للقياس قبل الاختبار:
- زمن الدورة كاملة في ظروف المناولة المتفق عليها.
- تفاوت طول القطع بين أعضاء الحزمة الفردية.
- التعامد في كلا المستويين ذوي الصلة، بما يشمل القضبان من مواضع مختلفة في الرصة.
- النتوءات وآثار المشابك والتشوه وأي دليل على تحرك الأجزاء.
- حمل الشفرة وإخلاء الرايش والاستقرار عبر القطوع المتتالية.
لا يمكن لقطع واحد سريع باستخدام شفرة جديدة إثبات الإنتاجية المستمرة أو عمر الشفرة. اتفق على مدة اختبار تتيح إثبات قابلية تكرار النتائج، واطلب ذكر الافتراضات الخاصة بأي تقدير لعمر الشفرة بصورة منفصلة عن النتائج المقاسة.
ينبغي أن تربط المواصفات النهائية الحيز المضمون للحزمة بكتلتها وترتيب مقاطعها وحالة مادتها وتكوين الشفرة ومتطلبات الجودة. ويكون اختيار ماكينة أكبر مبررًا عندما يوفر الخلوص أو الصلابة أو قدرة المناولة اللازمة أو احتياطي إنتاج تم التحقق منه. أما زيادة سعة القطع وحدها فليست سببًا لشراء ماكينة أكبر، ولا تغني عن إثبات ملاءمتها لمتطلبات قطع الحزم المقصودة.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة