




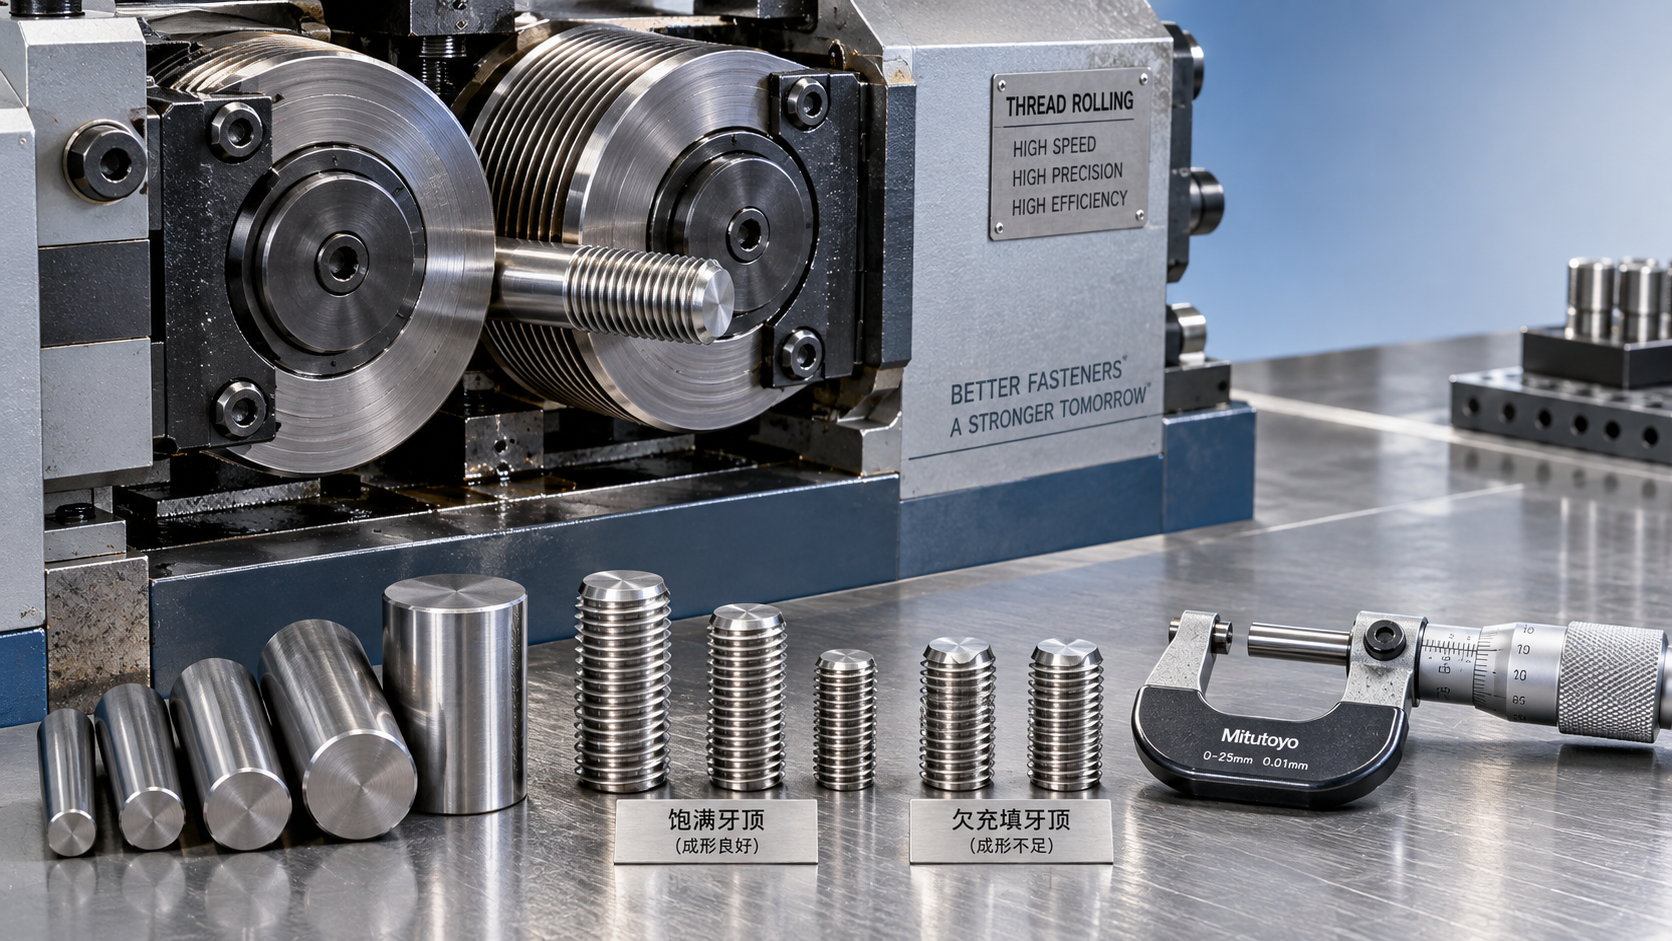
Cómo afecta el diámetro del tocho a una roscadora de alta velocidad
El diámetro del tocho es una dimensión pequeña que influye notablemente en la calidad de la rosca, la fuerza de laminado y la vida útil de las matrices. Su intervalo aceptable debe validarse mediante pruebas del proceso.
En una roscadora de alta velocidad, un tocho sobredimensionado puede aumentar las cargas de conformado y favorecer el sobrellenado, mientras que uno subdimensionado puede producir crestas incompletas.
Para los evaluadores técnicos, el reto consiste en definir un diámetro y una tolerancia del tocho adecuados para la geometría de la rosca, el material y el proceso de laminado, teniendo en cuenta las variaciones normales de producción.
La evidencia más sólida para la aprobación combina mediciones de las dimensiones del tocho, inspección de la rosca terminada y pruebas a velocidad de producción. El diámetro de paso nominal por sí solo no permite establecer una especificación fiable para el tocho.
Por qué el diámetro del tocho importa más de lo que su pequeño tamaño sugiere
El laminado de roscas forma roscas exteriores desplazando el material en lugar de eliminarlo. Por lo tanto, el diámetro inicial determina cuánto metal entra en la zona de conformado.
Durante el contacto, las matrices empujan el material desde los fondos de la rosca hacia las crestas. Un volumen de material adecuado ayuda a que el perfil terminado se forme dentro de los límites especificados.
Si entra demasiado material en el perfil de la matriz, la resistencia al conformado puede aumentar bruscamente. Según la configuración, el exceso de metal puede generar dimensiones sobredimensionadas o superficies plegadas.
Si no hay suficiente material, una penetración adicional no necesariamente puede crear el volumen de cresta que falta. En cambio, el ajuste puede deformar otras dimensiones de la rosca o aumentar innecesariamente la carga.
El diámetro también afecta el contacto inicial y la rotación de la pieza. Las variaciones pueden cambiar la forma en que los tochos entran en las matrices, sobre todo cuando la alimentación y el contacto se producen en ciclos cortos.
Por lo tanto, la evaluación técnica debe relacionar el diámetro del tocho con la capacidad dimensional, la carga de la máquina, la integridad de la superficie y la fiabilidad de la alimentación. Comprobar únicamente el tamaño de la rosca terminada deja importantes incertidumbres.
¿Debe el diámetro del tocho ser igual al diámetro de paso de la rosca?
Para muchas roscas exteriores convencionales, un diámetro cercano al diámetro de paso es una estimación inicial útil. Debe considerarse una estimación hasta que las pruebas confirmen su idoneidad.
El requisito final depende del perfil de la rosca, la geometría de las crestas y los fondos, la respuesta del material, el diseño de las matrices y la configuración del proceso. La decisión debe guiarse por los requisitos aplicables del plano.
La redistribución del material no queda perfectamente limitada a una sola sección transversal. Algunos procesos producen desplazamiento axial o alargamiento, lo que puede cambiar la relación entre las dimensiones iniciales y las finales.
A modo de ejemplo, el diámetro de paso básico de una rosca métrica ISO M10 × 1.5 es de aproximadamente 9.026 mm. Ese valor describe únicamente la geometría teórica de la rosca.
No es un diámetro ni una tolerancia aprobados para el tocho de laminado. Los requisitos reales de preparación deben confirmarse en función de la clase de tolerancia seleccionada, las herramientas, el material y los resultados de inspección.
Solicite al proveedor de herramientas un intervalo inicial recomendado y las hipótesis en que se basa. Confirme si la recomendación se aplica a la longitud de rosca, el estado del material y la configuración de la máquina de su aplicación.
Efectos de los tochos sobredimensionados y subdimensionados en la calidad de la rosca
Un tocho sobredimensionado aporta más material del que el perfil previsto puede admitir. Entre las señales de advertencia habituales se encuentran el aumento de la carga, un diámetro exterior excesivo y una formación irregular de las crestas.
El sobrellenado puede favorecer solapas o pliegues cuando el material desplazado fluye de forma desfavorable. Su aparición también depende de la geometría de las matrices, la penetración, la lubricación y el comportamiento de conformado del material.
Un tocho subdimensionado suele dejar las crestas incompletas o producir un diámetro exterior insuficiente. El diámetro de paso también puede resultar inaceptable, según los ajustes realizados.
Estos defectos no deben diagnosticarse basándose únicamente en el diámetro. Las matrices desgastadas, la desalineación, las inconsistencias del material y los problemas de lubricación pueden producir síntomas similares durante las pruebas de producción.
Para investigarlos, utilice mediciones pareadas: registre el diámetro y la redondez de cada tocho y, a continuación, inspeccione su rosca terminada. Así se relaciona la variación del material entrante con los resultados reales del conformado.
Los calibres funcionales proporcionan información esencial para la aceptación, pero no caracterizan todos los defectos. Añada mediciones dimensionales y exámenes de superficie adecuados al plano y a la aplicación.
Cómo afecta la variación del diámetro a la fuerza, la estabilidad y la vida útil de las matrices
Un aumento del diámetro del tocho puede elevar la demanda de conformado, sobre todo cuando el perfil disponible de la matriz se aproxima a su llenado completo. La respuesta de la carga no tiene por qué ser lineal.
Un ajuste que funciona bien con el diámetro promedio puede volverse inestable en el límite superior. Las pruebas deben incluir deliberadamente tochos cercanos a ambos límites de la especificación.
Cuando la instrumentación lo permita, supervise la fuerza de conformado. La presión hidráulica, la corriente del motor o las señales de carga de la máquina pueden ayudar a realizar comparaciones, pero deben interpretarse en función del equipo específico.
Tanto la carga máxima como la variación entre ciclos son datos útiles. Un promedio estable puede ocultar sobrecargas ocasionales asociadas a tochos sobredimensionados, una entrada deficiente o un estado irregular del material.
Las cargas excesivas repetidas pueden contribuir al desgaste o daño de las matrices. Su vida útil real también depende del material de las herramientas, la lubricación, la alineación, la contaminación y el material laminado.
No acepte una promesa de mejora de la vida útil de las herramientas basada únicamente en un control más estricto de los tochos. Solicite datos comparativos de funcionamiento con herramientas, lotes de material y condiciones de producción equivalentes.
Por qué una prueba satisfactoria a baja velocidad puede fallar a velocidad de producción
A mayor rendimiento, la alimentación, el contacto, el conformado y la liberación deben permanecer coordinados en ciclos más cortos. Las pequeñas inconsistencias pueden hacerse más visibles en forma de paradas o piezas rechazadas.
Una prueba más lenta puede ofrecer condiciones de manipulación más tolerantes o un ciclo de conformado diferente. No permite demostrar automáticamente la capacidad a la velocidad de producción prevista.
Los cambios de velocidad pueden alterar el comportamiento de la lubricación, la temperatura y la respuesta del material. Sus efectos dependen del diseño de la máquina, el suministro de lubricante y la operación de laminado específica.
Tras verificar la configuración, haga funcionar la roscadora de alta velocidad propuesta al ritmo previsto. Incluya un período continuo suficiente para observar las tendencias de temperatura y carga.
Mida los tochos y las roscas terminadas en condiciones de temperatura definidas. De lo contrario, la expansión térmica puede ocultar si un cambio dimensional aparente se debe al conformado o al método de medición.
Registre las interrupciones junto con los resultados dimensionales. Un proceso que produce muestras aceptables, pero requiere correcciones frecuentes de alimentación, puede incumplir los objetivos previstos de capacidad y uniformidad.
Cómo especificar la tolerancia del tocho sin incurrir en costes de mecanizado innecesarios
Una tolerancia útil para el tocho es el intervalo más amplio que produce roscas conformes de manera uniforme en condiciones validadas. Los límites arbitrariamente estrictos pueden aumentar los costes de preparación sin aportar beneficios demostrados.
Empiece estableciendo un diámetro objetivo práctico con el proveedor de herramientas. A continuación, pruebe niveles de diámetro controlados alrededor de ese objetivo, utilizando materiales y métodos de preparación representativos de la producción.
Incluya el límite inferior propuesto, el objetivo y el límite superior. Registre el diámetro real medido de cada grupo de prueba, en lugar de confiar únicamente en los ajustes de mecanizado.
Mantenga las demás variables suficientemente constantes para poder interpretar los resultados. Documente el estado del material, los ajustes de las matrices, la lubricación, la velocidad y la longitud de rosca antes de comparar los grupos de diámetros.
Relacione los resultados aceptables de la rosca con la carga y el estado de la superficie. Establezca los límites de especificación dentro de la ventana de funcionamiento demostrada, dejando un margen adecuado para las variaciones de producción y medición.
Especifique también los requisitos pertinentes de redondez, conicidad y superficie. Un tocho puede cumplir una medición de diámetro y, aun así, presentar condiciones de contacto sustancialmente diferentes alrededor de su circunferencia.
¿Qué mediciones de recepción deben exigir los evaluadores?
Mida el diámetro en varias posiciones axiales de la zona de laminado y en múltiples orientaciones angulares. Esto ayuda a identificar la conicidad, la ovalidad y los defectos localizados de preparación.
Utilice equipos calibrados con resolución suficiente y un método de medición adecuado. La incertidumbre de medición debe ser lo bastante baja como para tomar decisiones cerca de los límites de tolerancia propuestos.
Compruebe el estado de la superficie antes del laminado, incluidos rebabas, cascarilla y marcas de mecanizado. Su importancia depende de la profundidad, la ubicación, el estado del material y los requisitos finales de integridad de la rosca.
Confirme el grado del material y el estado en que se entrega a la máquina. Las variaciones de dureza o las diferencias en el procesamiento previo pueden cambiar el comportamiento de conformado incluso cuando los diámetros coinciden.
Revise los chaflanes de entrada y la transición hacia las características adyacentes. Su geometría puede influir en el contacto, la salida de la rosca y la regularidad con que el tocho se posiciona durante la carga.
Mantenga la trazabilidad de las mediciones de los tochos con respecto a los lotes de producción y los resultados finales. Esto facilita distinguir un problema de preparación de una desviación de la máquina o del desgaste de las herramientas.
Qué debe demostrar una prueba convincente de aceptación de la máquina
La prueba de aceptación debe utilizar la especificación real de la rosca, materiales representativos y la configuración de producción prevista. Las piezas de muestra elegidas por conveniencia pueden ocultar las condiciones más exigentes de la aplicación.
Acuerde los métodos de inspección antes de empezar las pruebas. Defina las dimensiones requeridas de la rosca, la verificación funcional con calibres, las comprobaciones de superficie y cualquier ensayo mecánico especificado para el componente terminado.
Tome muestras durante toda la producción, incluidos el arranque y el funcionamiento estable. Repita las comprobaciones pertinentes después de un ajuste de herramientas o un reinicio cuando estos eventos se produzcan durante la producción normal.
Evalúe tochos próximos a ambos límites de diámetro a la velocidad de producción prevista. Confirme que los resultados aceptables no requieren ajustes independientes no documentados para cada grupo de diámetros.
Si se solicitan índices de capacidad, establezca primero la estabilidad del proceso y la idoneidad de la medición. Una demostración breve con muestras seleccionadas no basta por sí sola para acreditar la capacidad de producción a largo plazo.
El informe de la prueba debe relacionar la calidad del producto con la variación medida de los insumos y la carga. Incluya rechazos, paradas, ajustes y condiciones de funcionamiento para que las conclusiones puedan revisarse.
Dónde ayuda la manipulación automatizada y qué no puede demostrar
Una carga uniforme ayuda a mantener las condiciones establecidas durante las pruebas. La manipulación automatizada puede favorecer una presentación repetible, siempre que la pinza, los elementos de posicionamiento y la interfaz de la máquina sean adecuados.
Para la planificación de la célula, elrobot de manipulación multipropósito BR20iB-20 ofrece movimiento de seis ejes, un radio de trabajo máximo de 2102 mm y una carga útil de muñeca especificada de 20 kg.
La repetibilidad especificada es de ±0.08 mm. Este dato describe el rendimiento de posicionamiento del robot en condiciones específicas; no demuestra la precisión dimensional del tocho ni la capacidad de la rosca terminada.
Evalúe la carga útil incluyendo la pinza y la pieza de trabajo, y compruebe los momentos y la inercia permitidos en la muñeca. El alcance por sí solo no confirma el acceso a lo largo de toda la trayectoria de manipulación necesaria.
Valide el ciclo completo de carga en función del rendimiento de la máquina, los espacios libres y los enclavamientos. La ubicación del dispositivo y la flexibilidad de la pinza también influyen en la regularidad con que las piezas llegan a la posición de laminado.
La automatización no puede aportar el material que falta a un tocho subdimensionado ni evitar el sobrellenado de uno sobredimensionado. El control dimensional de entrada sigue siendo necesario en una célula automatizada.
Cómo convertir los resultados en una decisión sobre el equipo
Al evaluar proveedores, solicite una propuesta específica para la aplicación que relacione la preparación de los tochos, las herramientas, la capacidad de la máquina y la inspección. Esto proporciona pruebas más sólidas que una especificación aislada de velocidad máxima.
Wuxi Samgins International Trade Co., Ltd. suministra roscadoras junto con otros equipos para el trabajo de metales. Los compradores deben solicitar recomendaciones basadas en sus planos y materiales representativos.
Para una roscadora de alta velocidad, dé prioridad a una ventana de funcionamiento demostrada que cubra la variación prevista de los tochos. Confirme que la carga se mantiene dentro de los límites aplicables de la máquina.
Compare las repercusiones totales en la producción, incluidos los costes de preparación de los tochos, la tasa de rechazo, el consumo de herramientas y las interrupciones. Un mayor rendimiento nominal ofrece poco valor si la sensibilidad al diámetro perjudica la producción aprovechable.
Apruebe conjuntamente la especificación de los tochos y los ajustes de la máquina después de realizar pruebas representativas. Registre el estado del material, los límites de diámetro, las herramientas, la lubricación, la velocidad y los requisitos de inspección aceptados.
El diámetro del tocho se puede controlar cuando sus efectos se miden y gestionan. Una ventana de funcionamiento validada proporciona a los evaluadores técnicos una base defendible para aprobar el equipo y la producción.






