




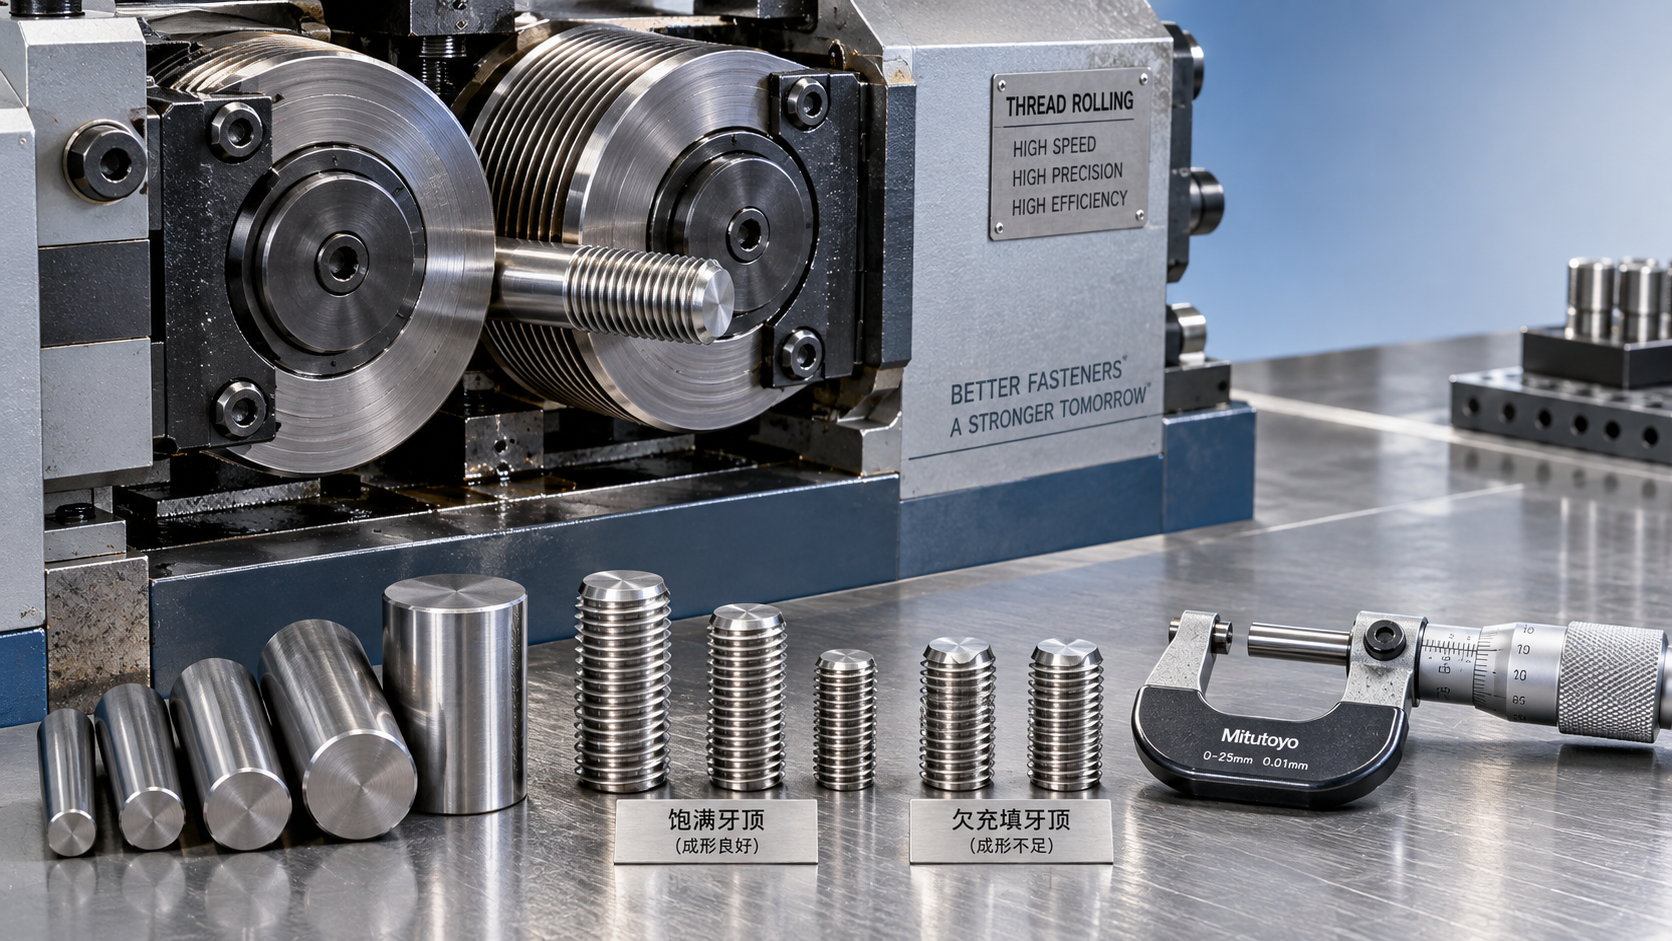
Как диаметр заготовки влияет на высокоскоростной резьбонакатный станок
Диаметр заготовки — небольшой по величине параметр, который существенно влияет на качество резьбы, усилие накатывания и срок службы плашек. Допустимый диапазон необходимо подтвердить испытаниями процесса.
На высокоскоростном резьбонакатном станке заготовка увеличенного диаметра может повысить усилие формообразования и привести к переполнению профиля, тогда как заготовка уменьшенного диаметра может иметь неполностью сформированные вершины резьбы.
Для технических специалистов задача состоит в том, чтобы определить диаметр и допуск заготовки, подходящие для геометрии резьбы, материала и процесса накатывания с учетом обычных колебаний в производстве.
Наиболее убедительное подтверждение соответствия включает измерения размеров заготовок, контроль готовой резьбы и испытания на производственной скорости. Одного номинального среднего диаметра резьбы недостаточно, чтобы установить надежные требования к заготовке.
Почему диаметр заготовки важнее, чем может показаться
При накатке резьбы наружная резьба формируется за счет вытеснения материала, а не его удаления. Поэтому исходный диаметр определяет, сколько металла попадет в зону формообразования.
Во время зацепления плашки вытесняют материал от впадин резьбы к ее вершинам. Правильный объем материала способствует формированию готового профиля в установленных пределах.
Если в профиль плашки поступает слишком много материала, сопротивление формообразованию может резко возрасти. В зависимости от настройки избыток металла может привести к увеличению размеров или образованию складок на поверхности.
Если материала недостаточно, дополнительное внедрение плашек не обязательно позволит сформировать недостающий объем вершин резьбы. Вместо этого регулировка может исказить другие размеры резьбы или вызвать излишнюю нагрузку.
Диаметр также влияет на первоначальный контакт и вращение заготовки. Его вариации могут изменить подачу заготовок в плашки, особенно когда подача и зацепление происходят за короткие циклы.
Поэтому техническая оценка должна связывать диаметр заготовки с точностью размеров, нагрузкой на станок, целостностью поверхности и надежностью подачи. Проверка только размера готовой резьбы оставляет важные вопросы без ответа.
Должен ли диаметр заготовки быть равен среднему диаметру резьбы?
Для многих стандартных наружных резьб диаметр, близкий к среднему диаметру резьбы, служит полезной отправной оценкой. До подтверждения испытаниями его следует считать лишь предварительной оценкой.
Окончательное требование зависит от профиля резьбы, геометрии вершин и впадин, поведения материала, конструкции плашек и конфигурации процесса. При принятии решения необходимо руководствоваться требованиями чертежа.
Перераспределение материала не ограничивается одной поперечной плоскостью. При некоторых процессах происходит осевое перемещение или удлинение, что может изменить соотношение между исходными и конечными размерами.
Для примера: основной средний диаметр метрической резьбы ISO M10 × 1.5 составляет приблизительно 9.026 мм. Это значение описывает только теоретическую геометрию резьбы.
Это не утвержденный диаметр заготовки для накатывания и не допуск. Фактические требования к подготовке необходимо подтвердить с учетом выбранного класса допуска, оснастки, материала и результатов контроля.
Запросите у поставщика оснастки рекомендуемый исходный диапазон и условия, на которых основана рекомендация. Уточните, применима ли она к вашей длине резьбы, состоянию материала и конфигурации станка.
Как заготовки увеличенного и уменьшенного диаметра влияют на качество резьбы
Заготовка увеличенного диаметра содержит больше материала, чем может вместить предусмотренный профиль. Типичные признаки — повышенная нагрузка, чрезмерный наружный диаметр и нарушение формирования вершин резьбы.
Переполнение профиля может способствовать образованию нахлестов или складок в местах неблагоприятного течения вытесняемого материала. Их появление также зависит от геометрии плашек, глубины внедрения, смазки и деформационного поведения материала.
На заготовке уменьшенного диаметра вершины резьбы часто формируются не полностью или наружный диаметр получается недостаточным. В зависимости от настройки может оказаться неприемлемым и средний диаметр.
Эти дефекты нельзя диагностировать только по диаметру. Изношенные плашки, несоосность, неоднородность материала и проблемы со смазкой могут вызывать похожие признаки при производственных испытаниях.
Для анализа используйте парные измерения: регистрируйте диаметр и круглость каждой заготовки, а затем проверяйте готовую резьбу. Это позволяет связать входные отклонения с фактическими результатами формообразования.
Проходные калибры дают важную информацию о приемке, но не выявляют все дефекты. В соответствии с чертежом и требованиями применения дополните контроль измерением размеров и осмотром поверхности.
Как колебания диаметра влияют на усилие, стабильность и срок службы плашек
Увеличение диаметра заготовки может повысить требуемое усилие формообразования, особенно когда профиль плашек почти полностью заполняется. Зависимость нагрузки при этом не обязательно остается линейной.
Настройка, хорошо работающая при среднем диаметре, может стать нестабильной при верхнем предельном значении. При испытаниях следует специально использовать заготовки, близкие к обеим границам спецификации.
Если оборудование позволяет, контролируйте усилие формообразования. Гидравлическое давление, ток двигателя или сигналы нагрузки станка могут помочь при сравнении, но их необходимо интерпретировать с учетом конкретного оборудования.
Полезно отслеживать как пиковую нагрузку, так и колебания от цикла к циклу. Стабильное среднее значение может скрывать периодические перегрузки из-за заготовок увеличенного диаметра, неправильного входа или нестабильного состояния материала.
Повторяющиеся чрезмерные нагрузки могут ускорить износ или привести к повреждению плашек. На их фактический срок службы также влияют материал оснастки, смазка, соосность, загрязнения и прокатываемый материал.
Не следует принимать обещания об увеличении срока службы оснастки, основанные только на более жестком контроле заготовок. Запрашивайте сравнительные эксплуатационные данные при сопоставимых оснастке, партиях материала и условиях производства.
Почему успешное испытание на низкой скорости может не дать результата на производственной скорости
При повышении производительности подача, зацепление, формообразование и выход детали должны быть согласованы в рамках более коротких циклов. Небольшие несоответствия могут стать заметнее и привести к остановкам или браку.
При испытании на низкой скорости условия обращения с заготовками могут быть менее требовательными, а график формообразования — другим. Такое испытание автоматически не подтверждает работоспособность на предусмотренной производственной скорости.
Изменение скорости может повлиять на поведение смазки, температуру и реакцию материала. Эффект зависит от конструкции станка, подачи смазки и конкретной операции накатывания.
После проверки настройки запустите предлагаемый высокоскоростной резьбонакатный станок на предусмотренной скорости. Продолжительность непрерывной работы должна быть достаточной для наблюдения за изменением температуры и нагрузки.
Измеряйте заготовки и готовую резьбу при заданных температурных условиях. Иначе тепловое расширение может затруднить определение того, вызвано ли кажущееся изменение размеров процессом формообразования или методикой измерений.
Регистрируйте остановки вместе с результатами измерений. Процесс, обеспечивающий приемлемые результаты на образцах, но требующий частой корректировки подачи, все еще может не соответствовать целевым показателям производительности и стабильности.
Как установить допуск на заготовку без излишних затрат на обработку
Практичный допуск на заготовку — это максимально широкий диапазон, в котором при подтвержденных условиях стабильно получается резьба, соответствующая требованиям. Необоснованно жесткие пределы могут увеличить затраты на подготовку без доказанной пользы.
Сначала определите практический целевой диаметр вместе с поставщиком оснастки. Затем испытайте контролируемые уровни диаметра вокруг этого значения на типичном производственном материале и с использованием стандартных методов подготовки.
Включите предлагаемые нижний предел, целевое значение и верхний предел. Для каждой группы испытаний регистрируйте фактически измеренный диаметр, а не только настройки обработки.
Сохраняйте остальные переменные достаточно постоянными, чтобы результаты можно было интерпретировать. Перед сравнением групп по диаметру задокументируйте состояние материала, настройки плашек, смазку, скорость и длину резьбы.
Сопоставьте результаты контроля резьбы с нагрузкой и состоянием поверхности. Установите пределы спецификации внутри подтвержденного рабочего диапазона, предусмотрев достаточный запас на производственные и измерительные отклонения.
Также задайте соответствующие требования к круглости, конусности и состоянию поверхности. Заготовка может соответствовать результату одного измерения диаметра, но при этом иметь существенно отличающиеся условия контакта по окружности.
Какие входные измерения следует требовать при оценке?
Измеряйте диаметр в нескольких осевых точках по всей зоне накатывания и в нескольких угловых положениях. Это поможет выявить конусность, овальность и локальные дефекты подготовки.
Используйте калиброванное оборудование с достаточным разрешением и подходящую методику измерений. Неопределенность измерений должна быть достаточно малой для принятия решений вблизи предлагаемых пределов допуска.
Перед накатыванием проверяйте состояние поверхности, включая заусенцы, окалину и следы обработки. Их значимость зависит от глубины, расположения, состояния материала и требований к целостности готовой резьбы.
Подтвердите марку материала и его состояние при подаче на станок. Вариации твердости или различия в предшествующей обработке могут изменить поведение при формообразовании даже при совпадающих диаметрах.
Проверьте заходные фаски и переход к соседним элементам. Их геометрия может влиять на зацепление, сбег резьбы и стабильность установки заготовки при загрузке.
Обеспечьте прослеживаемость измерений заготовок по производственным партиям и результатам контроля готовых изделий. Это поможет отличить проблему подготовки от отклонений станка или износа оснастки.
Что должно подтверждать убедительное приемочное испытание станка
Приемочное испытание следует проводить с фактической спецификацией резьбы, типичным материалом и предусмотренной производственной конфигурацией. Испытание на удобных образцах может не выявить наиболее требовательные условия применения.
Согласуйте методы контроля до начала испытаний. Определите требуемые размеры резьбы, функциональный контроль калибрами, проверки поверхности и любые механические испытания, предусмотренные для готовой детали.
Отбирайте образцы на протяжении всего запуска, включая начало и установившийся режим работы. Если в обычном производстве выполняются регулировка оснастки или перезапуск, повторяйте соответствующие проверки и после этих событий.
Проверяйте заготовки, диаметр которых близок к обоим предельным значениям, на предусмотренной производительности. Убедитесь, что для получения приемлемых результатов не требуются отдельные незадокументированные настройки для каждой группы диаметров.
Если запрашиваются индексы возможностей процесса, сначала подтвердите его стабильность и пригодность измерений. Короткая демонстрация на отобранных образцах сама по себе не подтверждает долгосрочную производственную способность.
Отчет об испытаниях должен связывать качество продукции с измеренными отклонениями входных параметров и нагрузкой. Укажите брак, остановки, корректировки и условия работы, чтобы выводы можно было проверить.
В чем помогают автоматизированные системы обработки деталей — и чего они не могут подтвердить
Стабильная загрузка помогает поддерживать условия, подтвержденные испытаниями. Автоматизированные системы обработки деталей могут обеспечить повторяемую подачу при условии, что захват, элементы позиционирования и интерфейс станка подходят для этой задачи.
Для планирования производственной ячейки робот BR20iB-20 для широкого спектра задач обеспечивает шестикоординатное перемещение, максимальный рабочий радиус 2102 mm и указанную грузоподъемность запястья 20 kg.
Заявленная повторяемость составляет ±0.08 mm. Этот показатель описывает точность позиционирования робота в заданных условиях; он не подтверждает точность размеров заготовки или способность процесса обеспечить заданное качество резьбы.
Оценивайте грузоподъемность с учетом захвата и заготовки, а также проверяйте допустимые моменты и инерцию на запястье. Одного радиуса досягаемости недостаточно, чтобы подтвердить доступ во всех точках необходимой траектории перемещения.
Проверьте полный цикл загрузки с учетом производительности станка, зазоров и блокировок. Расположение приспособления и податливость захвата также влияют на стабильность подачи деталей в положение накатывания.
Автоматизация не может добавить материал в заготовку уменьшенного диаметра или предотвратить переполнение профиля заготовкой увеличенного диаметра. Контроль входных размеров по-прежнему необходим в автоматизированной ячейке.
Как использовать результаты для принятия решения об оборудовании
При оценке поставщиков запросите предложение для конкретного применения, связывающее подготовку заготовок, оснастку, производительность станка и контроль. Это дает более убедительные подтверждения, чем отдельное указание максимальной скорости.
Компания Wuxi Samgins International Trade Co., Ltd. поставляет резьбонакатные станки и другое металлообрабатывающее оборудование. Покупателям следует запрашивать рекомендации, основанные на их чертежах и типичных материалах.
При выборе высокоскоростного резьбонакатного станка отдавайте приоритет подтвержденному рабочему диапазону, учитывающему ожидаемые колебания размеров заготовки. Убедитесь, что нагрузка остается в пределах, установленных для станка.
Сравните общие производственные последствия, включая затраты на подготовку заготовок, долю брака, расход оснастки и простои. Высокая номинальная производительность имеет ограниченную ценность, если чувствительность к диаметру снижает фактический выпуск годной продукции.
Утвердите спецификацию заготовки и настройки станка совместно, после проведения испытаний на типичных условиях. Зафиксируйте утвержденное состояние материала, пределы диаметра, оснастку, смазку, скорость и требования к контролю.
С управлением диаметром заготовки можно справиться, если измерять и контролировать его влияние. Подтвержденный рабочий диапазон дает техническим специалистам обоснованную базу для утверждения оборудования и производства.






