




Когда двусторонние станки для снятия заусенцев с листового металла оправдывают затраты?
Когда двусторонние станки для снятия заусенцев с листового металла оправдывают затраты?
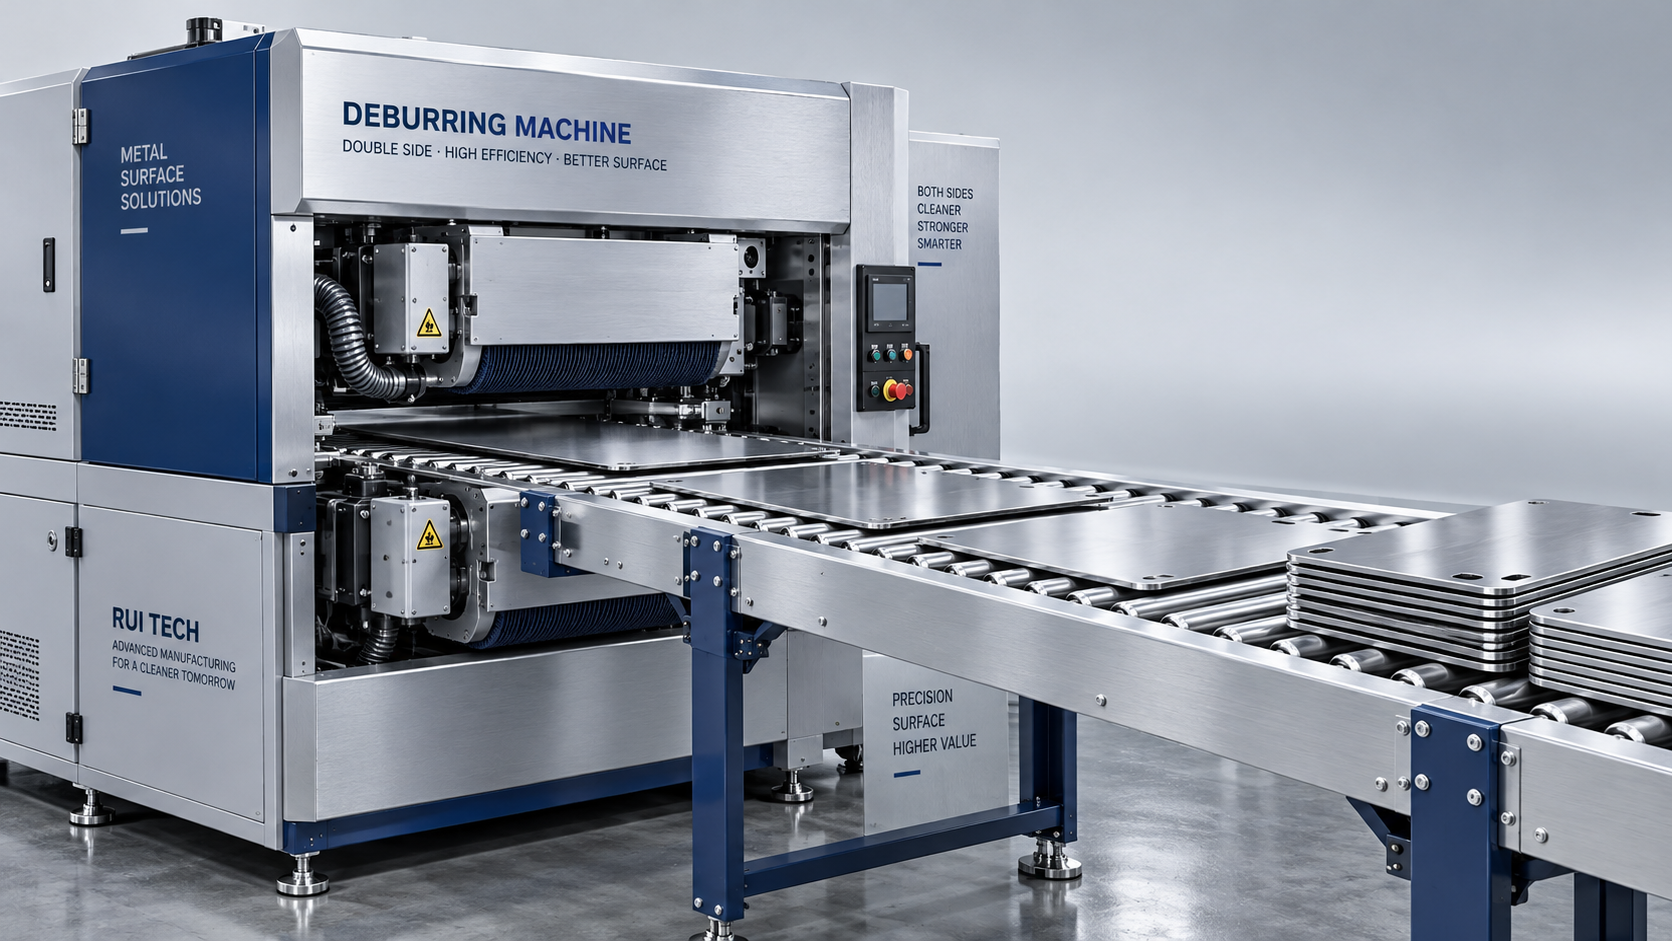
Двусторонние станки для снятия заусенцев с листового металла оправдывают дополнительные затраты, если исключение повторного прохода обеспечивает измеримую экономию, превышающую дополнительные расходы на владение оборудованием. Наиболее веский аргумент в пользу такой покупки — стабильная загрузка, при которой необходимо обрабатывать обе стороны деталей, а их переворачивание, повторная подача и контроль требуют оплачиваемого труда или ограничивают производство. Само по себе увеличение объёма резки недостаточно для обоснования инвестиций.
Типичная ситуация для принятия такого решения возникает, когда перед гибкой или сборкой накапливаются вырезанные детали, а операторы постоянно переворачивают листы для повторного прохода. Такая очередь может привести к сверхурочной работе, задержкам заказов и повреждению деталей при перемещении. Прежде чем одобрить покупку двустороннего станка, выясните, позволит ли он устранить эти затраты или лишь переместит очередь на другой участок. Сравните его с подходящим односторонним вариантом, учитывая годные детали, фактические трудозатраты и одинаковые требования к качеству обработки.
Начните с работ, для которых действительно необходима обработка с двух сторон
Экономическая выгода одновременной обработки зависит от того, какая доля производственной номенклатуры действительно выигрывает от неё. Станок может обрабатывать обе стороны, однако такое преимущество мало что даёт, если большинство деталей нужно обработать только с одной стороны. На решение влияют расположение заусенцев, требования к кромкам и внешнему виду поверхности, а также последующие операции с деталями.
Разделите номенклатуру на детали, требующие снятия заусенцев с одной стороны, детали, требующие обработки обеих сторон, и детали, которым нужна дополнительная обработка, которую ни один из рассматриваемых станков не может выполнить самостоятельно. Ориентируйтесь на чертежи, требования контроля и типовые образцы, а не исходите из предположения, что каждый компонент, вырезанный лазером или пробитый штампом, относится к категории двусторонней обработки.
Снятие заусенцев, скругление кромок, удаление окалины и финишная обработка поверхности — это разные операции. Конфигурация, подходящая для снятия небольших заусенцев, может не обеспечить требуемый радиус кромки или не удалить прочно приставший материал. Двусторонняя обработка также не гарантирует одинаковый результат на каждом внутреннем отверстии или контуре. Прежде чем учитывать экономию, подтвердите фактический объём обработки.
- Наиболее подходящие детали: регулярно обрабатываемые детали, требующие обработки обеих сторон, частое переворачивание и повторная подача которых, а также операция финишной обработки ограничивают сроки поставки или приводят к сверхурочной работе.
- Менее подходящие детали: преимущественно односторонняя обработка, нерегулярные партии или значительные незадействованные мощности существующего процесса.
- Детали, пригодность которых нужно проверить испытанием: мелкие детали, тонкие или деформированные листы, детали с защитной плёнкой или деликатной поверхностью, а также смешанные толщины, требующие частой переналадки.
Учитывайте годовой объём деталей, которые станок действительно может успешно обработать, а не общий объём резки. Исключите несовместимые детали, а ручную доработку, сортировку и альтернативную маршрутизацию оставьте в расчёте затрат.
Сравнивайте полные рабочие процессы, а не скорость конвейера
Односторонний станок иногда позволяет выполнить требования к двусторонней обработке за два прохода. Его цена покупки может быть ниже, но второй проход требует переворачивания, размещения в зоне ожидания и повторной подачи, а иногда и дополнительного контроля. Двусторонний вариант может устранить часть этих операций, однако загрузка, выгрузка, смена инструмента и очистка всё равно остаются необходимыми.
Измеряйте рабочий цикл от поступления партии до её передачи на следующую операцию. Отдельно фиксируйте занятость оператора и время работы станка. Если оператор параллельно обслуживает другой процесс, пока детали проходят через станок, экономия труда будет не такой, как при непрерывной занятости оператора переворачиванием и подачей листов.
Применяйте одинаковые критерии приёмки для обоих вариантов. Сравнение более медленного процесса, обеспечивающего требуемое состояние кромки, с более быстрым процессом, после которого нужна доработка, завысит выгоду от инвестиций.
Обосновывайте покупку на основе приростного денежного потока
При выборе между двумя новыми станками оценивайте дополнительные инвестиции в двусторонний вариант, а не только его полную цену покупки. При замене существующего оборудования сравнивайте предлагаемую покупку с продолжением эксплуатации имеющегося станка, учитывая расходы на ремонт, которых удастся избежать, и реалистичную выручку от его продажи.
Дополнительные затраты на установку = стоимость установленного двустороннего станка − стоимость установленного альтернативного станка.
В стоимость установленного оборудования следует включить доставку, монтаж, электромонтажные работы, систему вытяжки при необходимости, средства перемещения, начальный комплект оснастки, обучение и ввод в эксплуатацию. Учтите перерыв в производстве на время установки и квалификации оборудования. Коммерческое предложение, включающее только цену станка, не является полноценной заявкой на капитальные вложения.
Годовой чистый денежный эффект = затраты на труд, которых удастся избежать + затраты на качество, которых удастся избежать + затраты на внешнюю обработку, которых удастся избежать + реализуемый вклад от высвобождённых мощностей − дополнительные годовые эксплуатационные расходы.
Простой срок окупаемости = дополнительные затраты на установку ÷ годовой чистый денежный эффект.
Простой срок окупаемости полезен для предварительной оценки, но он не учитывает сроки денежных потоков и выгоды, полученные после истечения периода окупаемости. Для окончательного одобрения используйте горизонт инвестиций и ставку дисконтирования компании, чтобы рассчитать чистую приведённую стоимость. Учитывайте финансирование, налоги, эффект амортизации и остаточную стоимость только в применимых случаях, используя одинаковые допущения для всех альтернатив.
Не путайте высвобождение рабочего времени с денежной экономией
Рассчитайте потенциальное сокращение трудозатрат по фактическому времени на перемещение и обработку одной годной детали, умноженному на допустимый годовой объём. Затем определите, как эти часы принесут экономическую выгоду. Обоснованием денежной экономии могут служить сокращение сверхурочных работ, временного персонала, внешнего заказа или отказ от найма, который в противном случае был бы необходим.
Перевод действующего оператора на другие задачи может быть полезен, но сам по себе не сокращает фонд оплаты труда. Учитывайте высвобождённые часы отдельно, если только они не позволяют избежать других расходов или обеспечить дополнительный прибыльный выпуск продукции. Такой же подход применяйте к улучшению качества: учитывайте только устранимый брак, затраты на доработку и документально подтверждённые расходы на замену, а не произвольную оценку «повышения качества».
Не учитывайте одну и ту же выгоду дважды. Ускорение обработки может сократить сверхурочные работы или помочь увеличить продажи, однако нельзя приписывать полную стоимость обоих результатов одним и тем же высвобождённым часам, не доказав, что оба результата достижимы одновременно.
Мощности приносят пользу, только если влияют на результаты бизнеса
Участок финишной обработки может стать узким местом, если оборудование для резки выпускает детали быстрее, чем их успевают очищать от заусенцев. Исключение второго прохода может сократить очередь и ускорить передачу деталей на последующие операции. Однако ускорение финишной обработки даёт ограниченную финансовую выгоду, если общий объём выпуска уже определяется гибкой, сваркой или сборкой.
Проследите типичный маршрут производства и определите ограничивающую операцию. Проверьте, вызвана ли очередь недостаточной мощностью, неудовлетворительным планированием, порядком выпуска партий или нехваткой операторов. Новый станок не решит все четыре проблемы одинаково эффективно.
Если дополнительный выпуск товарной продукции обоснован, оценивайте его по приростной маржинальной прибыли, а не по выручке. Вычтите переменные затраты, необходимые для производства и поставки дополнительных заказов. Определяйте объём с учётом спроса, мощностей последующих операций, численности персонала и потребности в оборотном капитале, а не исходя из теоретической максимальной производительности станка.
Расставляя приоритеты капитальных вложений, используйте одинаковую логику для всех участков мастерской. На участке, где обрабатывают листовой металл и трубы, отдельная инвестиция, например гидравлический трубогибочный станок с ЧПУ, предназначена для гибки труб, а не для снятия заусенцев с листового металла. Его программирование PLC и функции гидравлической гибки относятся к оценке другого производственного процесса. Не объединяйте выгоды от несвязанных видов оборудования, чтобы искусственно увеличить расчётную окупаемость станка для снятия заусенцев; финансируйте инвестицию, устраняющую подтверждённое узкое место.
Учитывайте затраты, связанные со второй стороной обработки
Двустороннее оборудование позволяет сократить перемещение деталей, но может потребовать дополнительной оснастки и обслуживания. Сравнивайте расход абразивных материалов и щёток на одну годную деталь при заданных режимах. Одной цены инструмента недостаточно: необходимо также учитывать частоту замены, срок службы, время переналадки и расходы на утилизацию.
Учитывайте затраты на электроэнергию, вытяжку, фильтры, очистку, профилактическое обслуживание, доступ к сервисному обслуживанию и наличие запасных частей. Уточните, какие компоненты нужно периодически заменять и останавливает ли обслуживание любой из сторон обработки работу всего станка. Для используемых материалов проверьте требования к коммуникациям и оборудованию для сбора отходов; не предполагайте, что существующая система вытяжки подходит для этой задачи.
Требования к производственной площади не ограничиваются габаритами станка. На планировку могут влиять зоны загрузки и выгрузки, доступ для обслуживания, размещение материала и вытяжное оборудование. Сохраняемые посты ручной обработки по-прежнему занимают место и требуют труда, даже после установки нового станка.
Разнородная номенклатура может снизить ожидаемую загрузку. Изменение толщины, материала, требований к отделке или геометрии деталей может потребовать регулировки, очистки или обработки отдельными партиями. Учитывайте эти простои и реалистичный период освоения, а не исходите из полной производительной загрузки сразу после установки.
Проводите производственные испытания, подтверждающие финансовую модель
Демонстрации на простых плоских образцах недостаточно для принятия важного решения о покупке. Передайте представительную номенклатуру реальных деталей, включая сочетания, которые с наибольшей вероятностью вызовут проблемы при перемещении, нестабильность качества обработки или необходимость повторных проходов. Зафиксируйте исходное состояние заусенцев, чтобы сравнение было объективным.
- Согласуйте критерии приёмки. Определите требования к снятию заусенцев, состоянию кромок, допустимым следам на поверхности, размерным характеристикам и последующим операциям.
- Проверьте совместимость с процессом. Убедитесь в соответствии минимальных размеров деталей, диапазона толщин, способа поддержки или фиксации и пригодности оборудования для используемых материалов.
- Замерьте время обработки всей партии. Включите в расчёт наладку, загрузку, выгрузку, регулировки, переворачивание при необходимости, контроль, очистку и доработку.
- Проверьте обе стороны. Оцените внешние кромки, соответствующие отверстия, состояние поверхности и стабильность качества в пределах партии.
- Зафиксируйте исключения. Отметьте детали, для которых требуется повторный проход, которые нельзя обрабатывать безопасно или которые необходимо направить по другому маршруту.
Попросите поставщика указать в коммерческом предложении конфигурацию, оснастку, настройки и ограничения по материалам, использованные при испытаниях. Подтверждение производительности должно относиться к приобретаемому оборудованию. Уточните, какие меры будут приняты, если при приёмочных испытаниях выяснится, что согласованную номенклатуру нельзя обработать с требуемым качеством или производительностью.
Для оценки срока службы расходных материалов может потребоваться более длительное наблюдение, чем допускает краткая демонстрация. Считайте предварительные оценки условными, пока они не подтверждены соответствующими эксплуатационными данными или чётко указанными условиями в коммерческом предложении.
Установите порог одобрения, приемлемый и при снижении загрузки
Рассчитайте базовый и пессимистичный сценарии. В пессимистичном сценарии следует учесть меньший объём подходящих деталей, более низкую загрузку, повышенные расходы на расходные материалы и меньшее количество трудочасов, которые можно высвободить. Используйте реалистичные производственные допущения, основанные на данных предприятия, а не произвольные оптимистичные проценты.
Полезный расчёт безубыточности:
Необходимое годовое количество подходящих деталей = [(дополнительные инвестиции ÷ целевой срок окупаемости в годах) + дополнительные постоянные годовые эксплуатационные расходы] ÷ чистая экономия на одной подходящей детали.
При этом расчёте чистая экономия на деталь должна включать устранимые переменные затраты за вычетом дополнительных переменных эксплуатационных расходов. Если между семействами деталей есть существенные различия, используйте взвешенное значение экономии. Не смешивайте постоянные затраты с переменными, чтобы избежать двойного учёта, а вклад, связанный с увеличением мощностей, оценивайте отдельно, если его нельзя надёжно рассчитать на одну деталь.
Обоснование покупки наиболее убедительно, если представительное испытание подтверждает соответствие требованиям к качеству обработки, фактический объём подходящих деталей превышает расчётный порог, а пессимистичный сценарий остаётся приемлемым согласно политике компании в отношении капитальных вложений. Если окупаемость в основном зависит от ещё не подтверждённых заказов или сокращения фонда оплаты труда, которое невозможно реализовать, учитывайте эти выгоды как потенциальные, но не используйте их в качестве основания для покупки станка.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение