




¿Las máquinas de perforación 3D para vigas H requieren utillajes separados para alas cónicas o las procesan de forma nativa?
¿Las máquinas de perforación 3D para vigas H requieren utillajes separados para alas cónicas o las procesan de forma nativa?
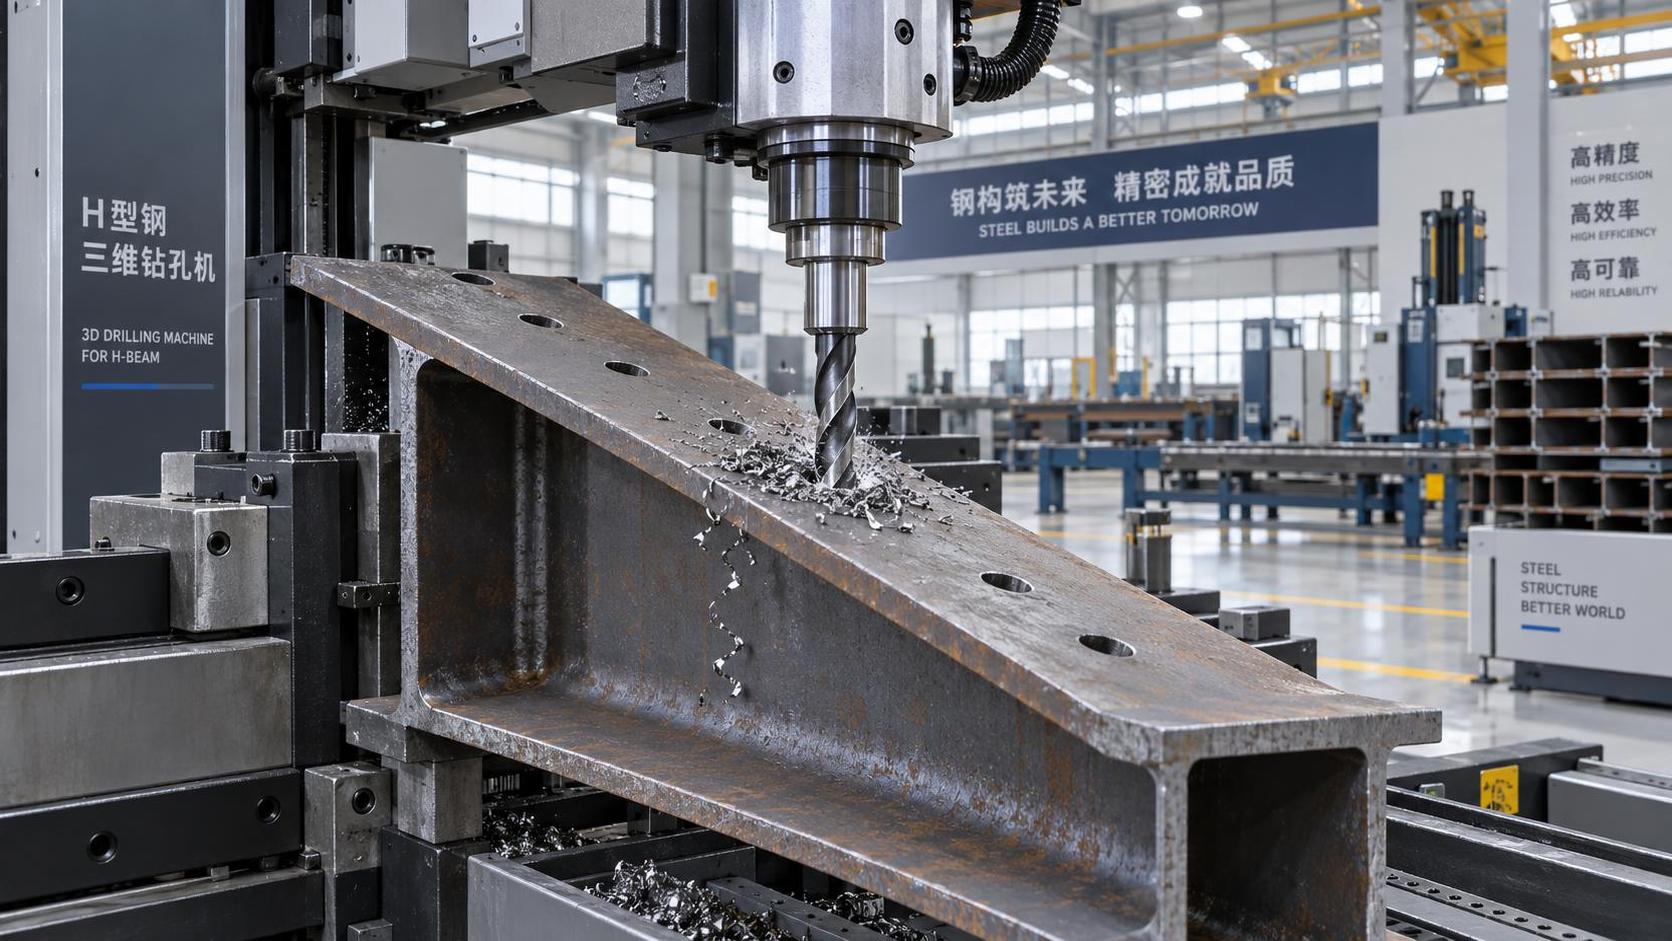
¿Las máquinas de perforación 3D para vigas H requieren utillajes separados para alas cónicas o las manejan de forma nativa?
Si opera una línea de fabricación de vigas H, o está especificando equipos para una, probablemente se haya encontrado con esta pregunta durante la planificación de la disposición o la revisión previa a la producción: «¿Necesito utillajes personalizados cada vez que perforo un ala cónica?». La respuesta corta es no, no con las modernas máquinas de perforación 3D para vigas H diseñadas específicamente para ello. Pero la respuesta real depende de cuán profundamente integren la arquitectura de control y el diseño mecánico de la máquina el movimiento basado en la geometría.
Las alas cónicas no son casos atípicos poco frecuentes. Aparecen en carriles de grúas, pórticos y arriostramientos sísmicos, donde la resistencia a momentos variables requiere alas más gruesas en los apoyos y más delgadas en el centro del vano. Perforar orificios en esas conicidades, especialmente para pernos de alta resistencia o placas de conexión, exige una perpendicularidad constante respecto a la superficie local del ala, no solo alineación con el sistema de coordenadas global de la viga. Ahí es donde muchos sistemas de perforación CNC antiguos o genéricos encuentran sus limitaciones.
Las configuraciones convencionales suelen depender del ajuste manual de fijaciones o de juegos de utillajes dedicados para conicidades. Cada nuevo ángulo de conicidad implica reposicionar abrazaderas, verificar desfases angulares, recalibrar puntos de palpado y asumir el riesgo de errores acumulativos en múltiples orificios. En talleres de alta variedad, esto consume tiempo de preparación, aumenta la dependencia del operario e introduce inconsistencias entre turnos. Peor aún, vuelve frágiles los flujos de trabajo automatizados de TEKLA a máquina: si su modelo incluye una conicidad de 5° pero su utillaje asume 0°, el patrón de orificios se desvía.
El manejo nativo de conicidades no es marketing: se trata de la arquitectura de ejes
El verdadero soporte nativo de conicidades proviene de máquinas construidas con cinemática coordinada de múltiples ejes, no de parches de software añadidos. Piénselo así: un cabezal de perforación estándar de 3 ejes se mueve en X/Y/Z. Un sistema capaz de trabajar alas cónicas añade compensación de inclinación en tiempo real, ya sea mediante un husillo de herramienta giratorio (eje C), un carro de perforación inclinable (eje B), o ambos, controlados por el mismo planificador de movimiento que interpreta la geometría real de la sección transversal de la viga.
No se trata simplemente de «inclinar la broca». Se trata de sincronizar el ángulo de inclinación con la posición X exacta a lo largo del borde del ala, compensar la curvatura del alma y mantener la uniformidad de la velocidad de avance mientras la broca entra en ángulos variables. Ese nivel de coordinación solo funciona cuando el firmware de la máquina lee el perfil 3D completo, no solo las dimensiones nominales, y ajusta la trayectoria sobre la marcha. Las máquinas certificadas conforme a ISO 9001 y las normas CE de la UE, como las suministradas por Wuxi Samgins, incorporan esta lógica directamente en sus controladores de movimiento, no como un módulo opcional, sino como comportamiento básico.
Dónde surgen los problemas: supuestos frente a realidad
Algunos compradores asumen que «perforación 3D» equivale automáticamente a estar preparada para conicidades. No es así. Muchos sistemas de nivel básico se denominan «3D» porque se desplazan en tres ejes lineales, pero carecen de los grados de libertad rotacionales necesarios para la perforación angular. Otros ofrecen capacidad de inclinación, pero la limitan a ángulos preestablecidos, por ejemplo, 0°, ±5° y ±10°, lo que obliga a los operarios a asignar manualmente las zonas cónicas y cambiar de modo durante el trabajo. Eso anula el propósito de la automatización.
También tenga cuidado con el «manejo simulado de conicidades»: software que rota todo el sistema de coordenadas de la pieza antes de perforar. Esto solo funciona si la conicidad es uniforme y está perfectamente alineada con el eje longitudinal de la viga, y falla por completo en secciones laminadas o vigas con conicidades compuestas. La fabricación real rara vez ofrece una geometría perfecta.
Lo que realmente importa en el taller
Dos comprobaciones prácticas importan más que las afirmaciones de una ficha técnica:
- ¿Puede perforar una conicidad continua sin detenerse? Pruebe una pieza de ensayo con una conicidad lineal de 0° a 8° a lo largo de 2 metros. Si la máquina se detiene, vuelve a la posición de referencia o requiere intervención manual en los puntos de transición, no es verdaderamente nativa.
- ¿Acepta la exportación directa de geometría de TEKLA o SDS/2, incluidos los gradientes de espesor del ala? Si debe convertir los datos de conicidad en segmentos discretos o sobrescribir ángulos en el posprocesador, estará añadiendo puntos de fallo.
El enfoque de Wuxi Samgins refleja años de comentarios recibidos en el campo: sus soluciones de perforación 3D para vigas H tratan la conicidad como un elemento intrínseco del modelo de pieza, no como una excepción que debe resolverse. Por ello, sus sistemas con certificación ISO 9001 se suministran con perfilado láser integrado e inclinación adaptativa del husillo, verificados durante las pruebas de aceptación en fábrica mediante galgas de conicidad calibradas, no con referencias teóricas.
Una nota sobre la integración del flujo de trabajo
El manejo nativo de conicidades resulta más rentable cuando se combina con una automatización más amplia, como células de soldadura robotizada que comparten el mismo marco de referencia geométrico. Por ejemplo, elBR-2010A Pro/XB12-A8DP MAX Eight-Axle Cantilever Dual-Motor utiliza posicionamiento láser y asignación automática de tareas para alinear las trayectorias de soldadura con las ubicaciones de los orificios perforados, incluso en alas cónicas. Tampoco existe un «utillaje para conicidad» separado para la soldadura. El sistema lee el mismo archivo TEKLA, aplica la misma compensación geométrica y ejecuta tanto la perforación como la soldadura en una única secuencia coherente.
Esta estrecha integración elimina la «brecha de traducción» entre la perforación y los procesos posteriores, una brecha en la que se acumulan discretamente desalineaciones, retrabajos y retrasos de ajuste. En talleres de fabricación de acero que procesan lotes mixtos de componentes estructurales, arquitectónicos y sísmicos, esa consistencia ahorra horas por semana, no solo en preparación, sino también en verificación y retrabajo.
En resumen: no compre «3D», compre «basado en la geometría»
Cuando comercialice soluciones de máquinas de perforación 3D para vigas H, u opere una, no se conforme con «puede realizar conicidades». Pregunte cómo las realiza. ¿Requiere cambios de utillaje? ¿Interpola suavemente entre ángulos variables? ¿Mantiene una repetibilidad posicional de ±0.15 mm en todo el ancho del ala? Y, de forma crítica: ¿transmite esa precisión a la soldadura, el ensamblaje o la inspección?
Las máquinas que responden «sí» a las cuatro preguntas no solo son más rápidas: reducen la dependencia de personal cualificado para la preparación, acortan los ciclos de aprobación de primeras piezas y hacen económicamente viable la producción de alta variedad y bajo volumen. Eso no es una característica. Es la diferencia entre automatizar una etapa y automatizar un proceso.
Para los fabricantes de estructuras en el Sudeste Asiático, Europa o Norteamérica que suministran productos sujetos a estrictos requisitos normativos, ya sea ASCE 7, Eurocódigo 3 o GB 50017, la capacidad de perforar alas cónicas de forma nativa no es una comodidad. Es infraestructura de cumplimiento normativo.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje