




هل تتطلب آلات الثقب ثلاثية الأبعاد للعارضة H تجهيزات تثبيت منفصلة للفلنجات المدببة، أم أنها تتعامل معها بشكل أصلي؟
هل تتطلب آلات الثقب ثلاثية الأبعاد للعارضة H تجهيزات تثبيت منفصلة للفلنجات المدببة، أم أنها تتعامل معها بشكل أصلي؟
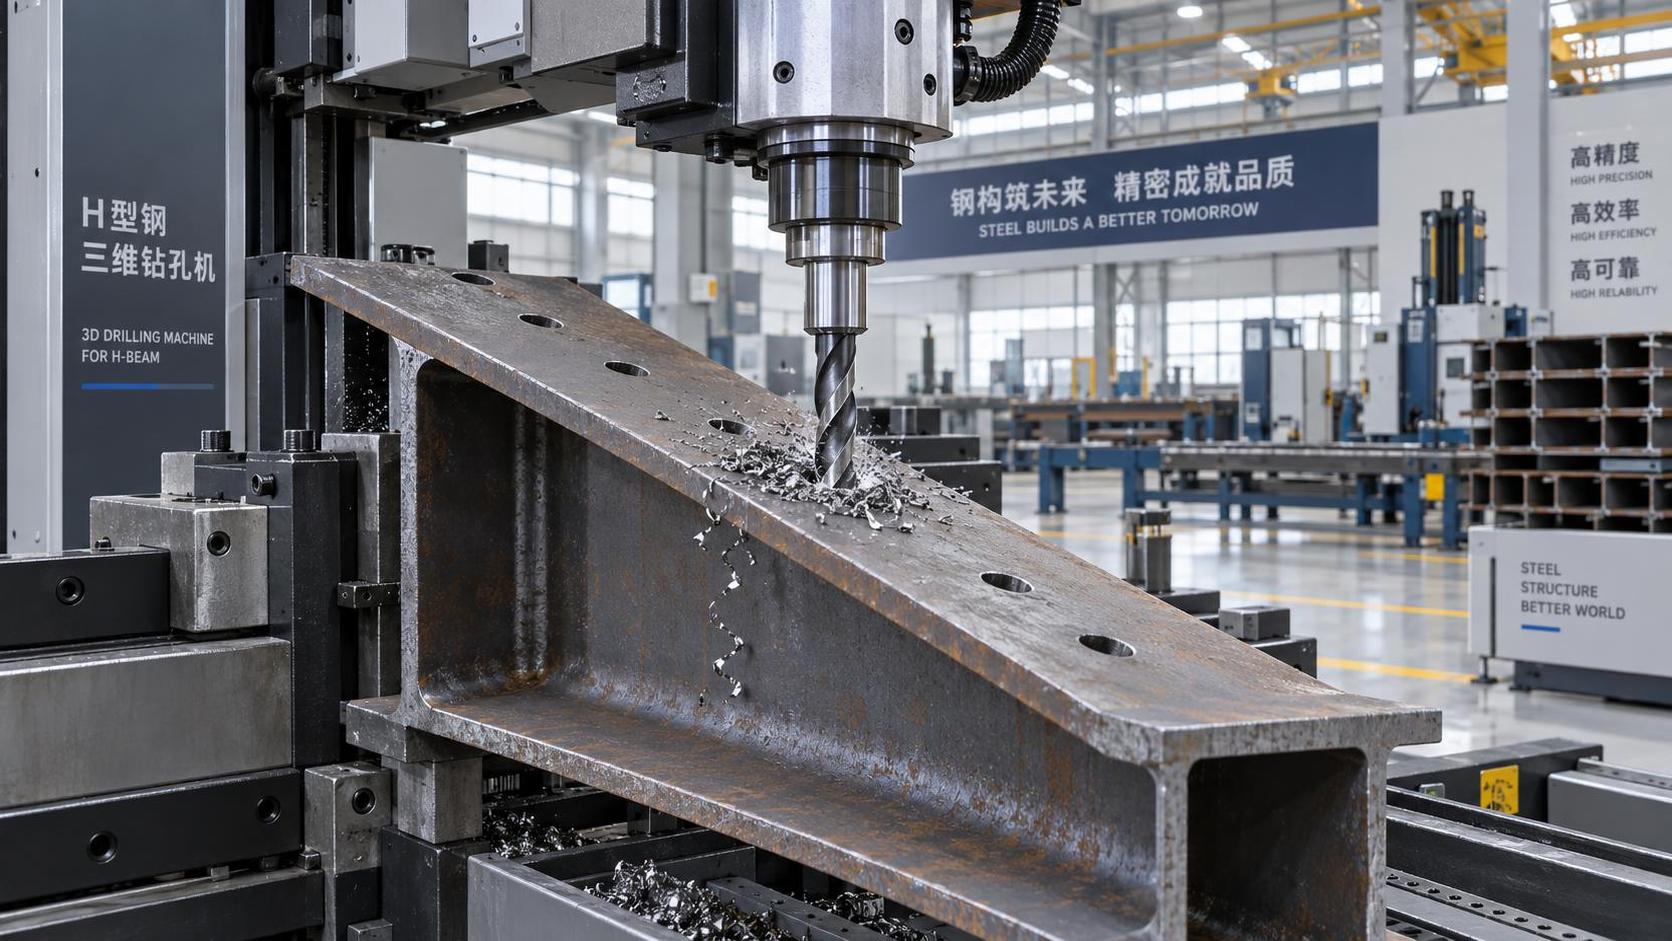
هل تتطلب ماكينات الثقب ثلاثي الأبعاد للعارضات H تجهيزات تثبيت منفصلة للأجنحة المتدرجة، أم أنها تتعامل معها تلقائيًا؟
إذا كنت تدير خط تصنيع عارضات H — أو تقوم بتحديد المعدات اللازمة له — فمن المحتمل أنك واجهت هذا السؤال أثناء تخطيط الترتيب أو مراجعة ما قبل الإنتاج: «هل أحتاج إلى تجهيزات مخصصة في كل مرة أثقب فيها جناحًا متدرجًا؟» الإجابة المختصرة هي لا — ليس مع ماكينات الثقب ثلاثي الأبعاد الحديثة والمصممة خصيصًا للعارضات H. لكن الإجابة الحقيقية تعتمد على مدى تكامل بنية التحكم والتصميم الميكانيكي للماكينة مع الحركة المدركة للهندسة.
الأجنحة المتدرجة ليست حالات استثنائية نادرة. فهي تظهر في قضبان الرافعات، والإطارات البوابية، والتدعيمات المقاومة للزلازل، حيث تتطلب مقاومة العزوم المتغيرة أجنحة أكثر سماكة عند نقاط الارتكاز وأرق في منتصف البحر. يتطلب ثقب الثقوب على هذه التدرجات — خصوصًا للمسامير عالية المقاومة أو ألواح الوصل — الحفاظ على تعامد ثابت مع سطح الجناح المحلي، وليس مجرد المحاذاة مع نظام الإحداثيات العام للعارضة. وهنا تصل العديد من أنظمة الثقب CNC القديمة أو العامة إلى حدودها.
تعتمد التجهيزات التقليدية غالبًا على ضبط يدوي للحوامل أو مجموعات تجهيزات مخصصة للتدرج. وتعني كل زاوية تدرج جديدة إعادة وضع المشابك، والتحقق من الإزاحات الزاوية، وإعادة معايرة نقاط القياس — مع خطر تراكم الأخطاء عبر ثقوب متعددة. وفي الورش التي تتعامل مع تنوع كبير من المنتجات، يستهلك ذلك وقت الإعداد، ويزيد الاعتماد على المشغل، ويؤدي إلى عدم اتساق بين الورديات. والأسوأ من ذلك أنه يجعل تدفقات العمل المؤتمتة من TEKLA إلى الماكينة هشة: فإذا كان نموذجك يتضمن تدرجًا بزاوية 5° بينما يفترض التجهيز زاوية 0°، ينحرف نمط الثقوب.
التعامل الأصلي مع التدرج ليس مجرد تسويق — بل يتعلق ببنية المحاور
ينشأ الدعم الأصلي الحقيقي للتدرج من ماكينات مصممة بحركية متعددة المحاور متناسقة — وليس من ترقيعات برمجية مضافة. فكر في الأمر بهذه الطريقة: يتحرك رأس الثقب القياسي ثلاثي المحاور على X/Y/Z. أما النظام القادر على التعامل مع الأجنحة المتدرجة فيضيف تعويضًا فوريًا للميل — إما عبر مغزل أداة دوار (المحور C)، أو عربة ثقب قابلة للإمالة (المحور B)، أو كليهما — ويتم التحكم به من خلال مخطط الحركة ذاته الذي يفسر هندسة المقطع العرضي الفعلية للعارضة.
الأمر لا يقتصر على «إمالة المثقاب». بل يشمل مزامنة زاوية الميل مع موضع X الدقيق على طول حافة الجناح، والتعويض عن انحناء الجِسر، والحفاظ على اتساق معدل التغذية عند دخول المثقاب بزوايا متغيرة. ولا يعمل هذا المستوى من التنسيق إلا عندما تقرأ البرمجيات الثابتة للماكينة الملف ثلاثي الأبعاد الكامل — وليس الأبعاد الاسمية فقط — وتضبط المسار أثناء التشغيل. وتدمج الماكينات المعتمدة وفق معايير ISO 9001 وEU CE، مثل تلك التي توفرها Wuxi Samgins، هذا المنطق مباشرة في وحدات التحكم بالحركة، ليس كوحدة اختيارية بل كسلوك أساسي.
مواضع الخلل: الافتراضات مقابل الواقع
يفترض بعض المشترين أن «الثقب ثلاثي الأبعاد» يعني تلقائيًا الجاهزية للتدرج. لكنه لا يعني ذلك. فكثير من الأنظمة المبتدئة تصف نفسها بأنها «ثلاثية الأبعاد» لأنها تتحرك في ثلاثة محاور خطية، لكنها تفتقر إلى درجات الحرية الدورانية اللازمة للثقب المائل. وتوفر أنظمة أخرى إمكانية الإمالة لكنها تقصرها على زوايا محددة مسبقًا (مثل 0° و±5° و±10°)، مما يضطر المشغلين إلى تعيين مناطق التدرج يدويًا وتبديل الأوضاع أثناء المهمة. وهذا يلغي الغرض من الأتمتة.
احذر أيضًا من «التعامل المحاكى مع التدرج»: أي برنامج يقوم بتدوير نظام إحداثيات القطعة بالكامل قبل الثقب. لا ينجح ذلك إلا إذا كان التدرج موحدًا ومحاذيًا تمامًا للمحور الطولي للعارضة — ويفشل تمامًا في المقاطع المدرفلة أو العارضات ذات التدرجات المركبة. فنادرًا ما يوفر التصنيع الواقعي هندسة مثالية.
ما الذي يهم فعليًا في أرضية الورشة
هناك فحصان عمليان أهم من ادعاءات ورقة المواصفات:
- هل يمكنها ثقب تدرج مستمر دون توقف؟ جرّب قطعة اختبار بتدرج خطي من 0° إلى 8° على امتداد مترين. إذا توقفت الماكينة، أو أعادت التوجيه للموضع المرجعي، أو تطلبت تدخلًا يدويًا عند نقاط الانتقال، فهي ليست أصلية حقًا.
- هل تقبل تصدير الهندسة مباشرة من TEKLA أو SDS/2، بما في ذلك تدرجات سماكة الجناح؟ إذا كان عليك تسطيح بيانات التدرج إلى مقاطع منفصلة أو تجاوز الزوايا في المعالج اللاحق، فأنت تضيف نقاط فشل جديدة.
يعكس نهج Wuxi Samgins سنوات من الملاحظات الميدانية: إذ تتعامل حلول الثقب ثلاثي الأبعاد للعارضات H الخاصة بها مع التدرج باعتباره جزءًا جوهريًا من نموذج القطعة — وليس استثناءً يجب الالتفاف حوله. ولهذا تُشحن أنظمتها المعتمدة وفق ISO 9001 مزودة بتهيئة ليزرية مدمجة وإمالة تكيفية للمغزل، ويتم التحقق منها أثناء اختبار القبول في المصنع باستخدام مقاييس تدرج معايرة، وليس بالاعتماد على معايير نظرية.
ملاحظة حول تكامل سير العمل
يحقق التعامل الأصلي مع التدرج أفضل عائد عند دمجه مع أتمتة أوسع نطاقًا — مثل خلايا اللحام الروبوتية التي تشترك في الإطار المرجعي الهندسي نفسه. فعلى سبيل المثال، يستخدمBR-2010A Pro/XB12-A8DP MAX ذو الكابولي ثماني المحاور والمحركين المزدوجين التموضع بالليزر والتوزيع التلقائي للمهام لمواءمة مسارات اللحام مع مواقع الثقوب المثقوبة، حتى على الأجنحة المتدرجة. ولا توجد «تجهيزة تدرج» منفصلة للحام أيضًا. يقرأ النظام ملف TEKLA نفسه، ويطبق التعويض الهندسي نفسه، وينفذ عمليتي الثقب واللحام في تسلسل واحد متماسك.
يزيل هذا الربط الوثيق «فجوة الترجمة» بين الثقب والعمليات اللاحقة — وهي فجوة تتراكم فيها بصمت مشكلات عدم المحاذاة وإعادة العمل وتأخيرات التجميع. وفي ورش تصنيع الهياكل الفولاذية التي تعمل بدفعات مختلطة من المكونات الإنشائية والمعمارية والمقاومة للزلازل، يوفر هذا الاتساق ساعات أسبوعيًا، ليس فقط في الإعداد، بل أيضًا في التحقق وإعادة العمل.
الخلاصة: لا تشترِ «ثلاثي الأبعاد» — اشترِ «مدركًا للهندسة»
عندما تبيع حلول ماكينات الثقب ثلاثي الأبعاد للعارضات H — أو تشغل إحداها — فلا تكتفِ بعبارة «يمكنها التعامل مع التدرجات». اسأل كيف تفعل ذلك. هل تتطلب تغيير التجهيزات؟ هل تستوفي الاستيفاء بسلاسة عبر الزوايا المتغيرة؟ هل تحافظ على قابلية تكرار التموضع ضمن ±0.15 mm عبر العرض الكامل للجناح؟ والأهم: هل تنقل هذه الدقة إلى عمليات اللحام أو التجميع أو الفحص؟
إن الماكينات التي تجيب بـ«نعم» على الأسئلة الأربعة ليست أسرع فحسب، بل تقلل الاعتماد على موظفي الإعداد ذوي المهارات العالية، وتختصر دورات اعتماد القطعة الأولى، وتجعل الإنتاج عالي التنوع ومنخفض الحجم مجديًا اقتصاديًا. هذه ليست ميزة. إنها الفرق بين أتمتة خطوة وأتمتة عملية.
بالنسبة للمصنعين في جنوب شرق آسيا أو أوروبا أو أمريكا الشمالية الذين يشحنون وفق متطلبات صارمة للمعايير — سواء ASCE 7 أو Eurocode 3 أو GB 50017 — فإن القدرة على ثقب الأجنحة المتدرجة بصورة أصلية ليست مجرد ميزة عملية، بل هي بنية تحتية للامتثال.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة