




Требуют ли 3D-сверлильные станки для двутавровых балок отдельной оснастки для конических полок или обрабатывают их напрямую?
Требуют ли 3D-сверлильные станки для двутавровых балок отдельной оснастки для конических полок или обрабатывают их напрямую?
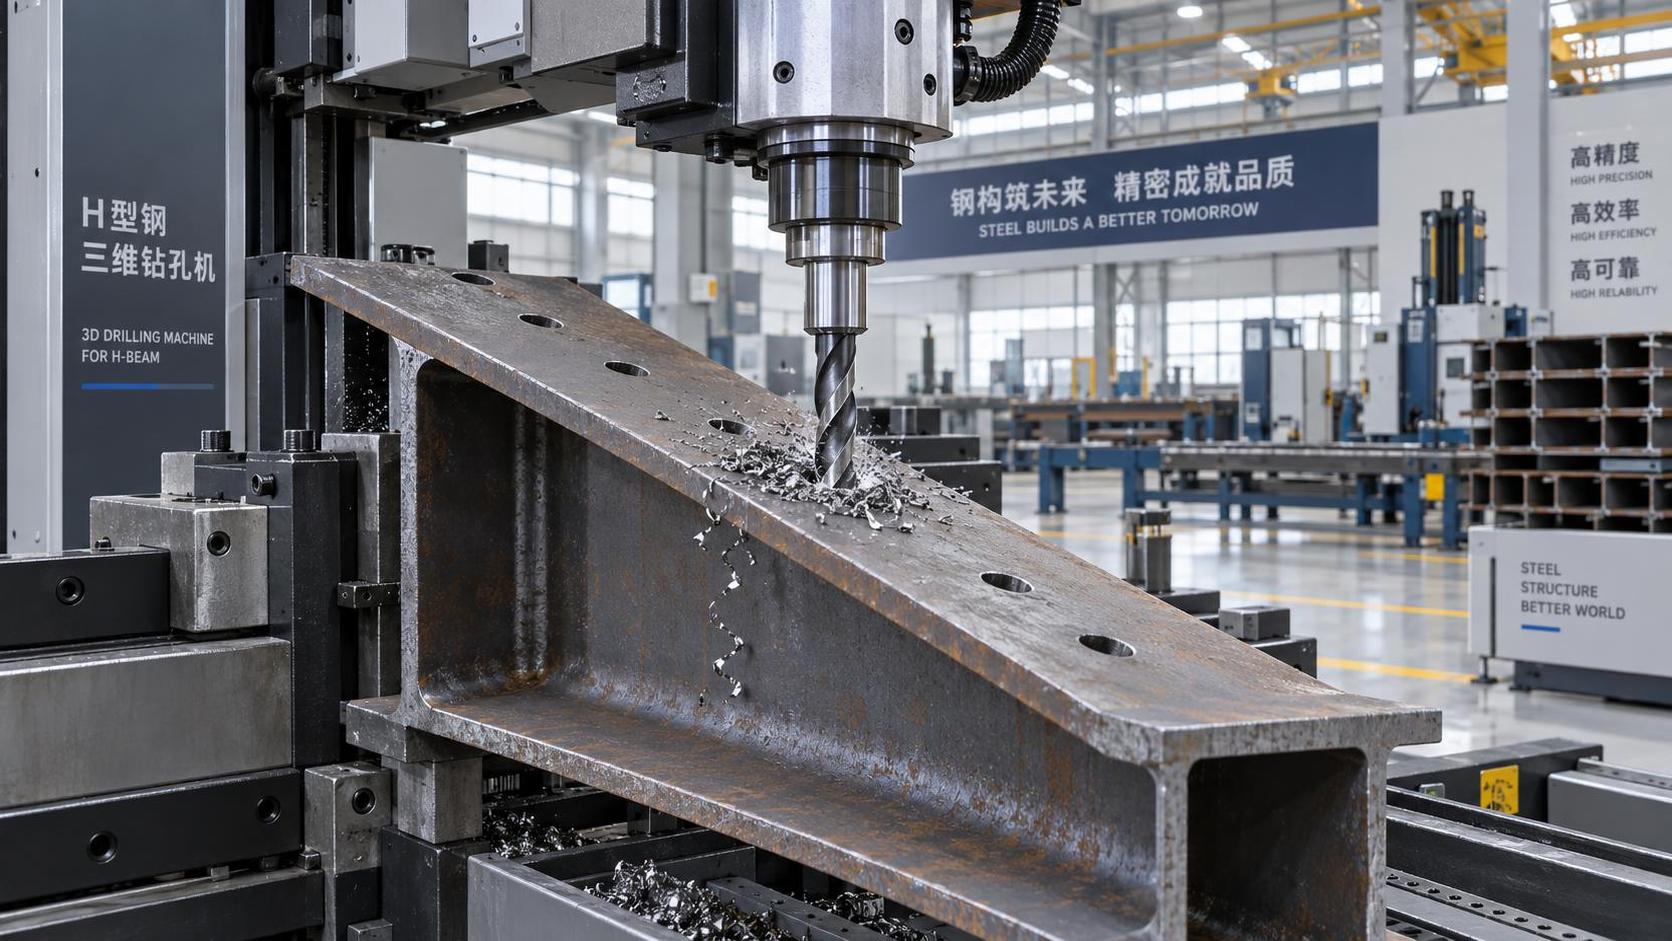
Требуют ли станки для 3D-сверления двутавров отдельных приспособлений для конических полок — или они обрабатывают их напрямую?
Если вы эксплуатируете линию изготовления двутавровых балок или подбираете для нее оборудование, то, вероятно, сталкивались с этим вопросом при планировании компоновки или предпроизводственной проверке: «Нужны ли мне специальные приспособления каждый раз, когда требуется сверлить коническую полку?» Краткий ответ — нет, если речь идет о современных специализированных станках для 3D-сверления двутавров. Однако полный ответ зависит от того, насколько глубоко архитектура управления и механическая конструкция станка интегрируют движения с учетом геометрии детали.
Конические полки — не редкое исключение. Они встречаются в крановых рельсах, портальных рамах и сейсмических связях, где переменное сопротивление изгибающим моментам требует более толстых полок у опор и более тонких в середине пролета. Сверление отверстий на таких конических поверхностях, особенно под высокопрочные болты или соединительные пластины, требует стабильной перпендикулярности к локальной поверхности полки, а не только выравнивания относительно глобальной системы координат балки. Именно здесь многие старые или универсальные системы ЧПУ для сверления сталкиваются с ограничениями.
Традиционные решения часто требуют ручной регулировки оснастки или специальных комплектов конических приспособлений. Каждый новый угол конусности означает перестановку зажимов, проверку угловых смещений, повторную калибровку точек щупа — и риск накопления ошибок при обработке нескольких отверстий. На производствах с широким ассортиментом это увеличивает время наладки, усиливает зависимость от оператора и приводит к нестабильности результатов между сменами. Более того, это делает автоматизированные процессы передачи данных из TEKLA в станок уязвимыми: если модель содержит конусность 5°, а приспособление рассчитано на 0°, схема отверстий сместится.
Встроенная обработка конусности — это не маркетинг, а архитектура осей
Настоящая встроенная поддержка конусности обеспечивается станками с согласованной многоосевой кинематикой, а не программными дополнениями. Стандартная 3-осевая сверлильная головка перемещается по осям X/Y/Z. Система, способная обрабатывать конические полки, добавляет компенсацию наклона в реальном времени — либо за счет поворотного шпинделя инструмента (ось C), наклоняемой сверлильной каретки (ось B), либо обоих решений — под управлением того же планировщика движения, который интерпретирует фактическую геометрию поперечного сечения балки.
Речь идет не просто о «наклоне сверла». Необходимо синхронизировать угол наклона с точным положением X вдоль кромки полки, компенсировать кривизну стенки и поддерживать постоянную подачу при входе сверла под разными углами. Такой уровень координации возможен только тогда, когда встроенное ПО станка считывает полный 3D-профиль, а не только номинальные размеры, и корректирует траекторию в процессе обработки. Станки, сертифицированные по ISO 9001 и стандартам EU CE, такие как поставляемые Wuxi Samgins, встраивают эту логику непосредственно в контроллеры движения — не в качестве дополнительного модуля, а как базовую функцию.
Где возникают проблемы: предположения и реальность
Некоторые покупатели полагают, что «3D-сверление» автоматически означает готовность к обработке конусностей. Это не так. Многие системы начального уровня называют себя «3D», поскольку перемещаются по трем линейным осям, но не имеют степеней свободы вращения, необходимых для сверления под углом. Другие предлагают возможность наклона, но ограничивают ее предустановленными углами, например 0°, ±5°, ±10°, заставляя операторов вручную определять зоны конусности и переключать режимы во время обработки. Это сводит на нет смысл автоматизации.
Также следует обратить внимание на «имитацию обработки конусности»: программное обеспечение, которое перед сверлением поворачивает всю систему координат детали. Это работает только при равномерной конусности, идеально совпадающей с продольной осью балки, и полностью не работает на прокатных профилях или балках со сложной конусностью. В реальном производстве идеальная геометрия встречается редко.
Что действительно важно в цеховых условиях
Две практические проверки важнее заявлений в спецификации:
- Может ли станок сверлить непрерывную конусность без остановки? Попробуйте тестовую заготовку с линейной конусностью 0°–8° на длине 2 метров. Если станок останавливается, возвращается в исходное положение или требует ручного вмешательства в точках перехода, значит обработка не является по-настоящему встроенной.
- Принимает ли он прямой экспорт геометрии из TEKLA или SDS/2, включая градиенты толщины полки? Если необходимо преобразовывать данные конусности в дискретные сегменты или переопределять углы в постпроцессоре, вы создаете дополнительные точки отказа.
Подход Wuxi Samgins отражает многолетний опыт эксплуатации: их решения для 3D-сверления двутавров рассматривают конусность как неотъемлемую часть модели детали, а не как исключение, которое нужно обходить. Поэтому их системы, сертифицированные по ISO 9001, поставляются со встроенным лазерным профилированием и адаптивным наклоном шпинделя, проверенными во время заводских приемочных испытаний с использованием калиброванных шаблонов конусности, а не теоретических эталонов.
Примечание по интеграции рабочего процесса
Встроенная обработка конусности дает наибольший эффект при сочетании с более широкой автоматизацией, например с роботизированными сварочными ячейками, использующими ту же систему геометрических координат. Например, BR-2010A Pro/XB12-A8DP MAX Eight-Axle Cantilever Dual-Motor использует лазерное позиционирование и автоматическое распределение задач для совмещения сварочных траекторий с расположением просверленных отверстий даже на конических полках. Для сварки также не требуется отдельное «коническое приспособление». Система считывает тот же файл TEKLA, применяет ту же геометрическую компенсацию и выполняет сверление и сварку в единой согласованной последовательности.
Такая тесная взаимосвязь устраняет «разрыв передачи данных» между сверлением и последующими процессами — разрыв, в котором незаметно накапливаются несоосность, доработки и задержки при сборке. На предприятиях металлоконструкций, выпускающих смешанные партии конструкционных, архитектурных и сейсмостойких компонентов, такая стабильность экономит часы каждую неделю — не только на наладке, но и на проверке и доработке.
Итог: покупайте не «3D», а «оборудование с учетом геометрии»
Продавая решения для 3D-сверления двутавровых балок или эксплуатируя такое оборудование, не ограничивайтесь утверждением «оно может обрабатывать конусность». Спросите, как именно это выполняется. Требуется ли замена приспособлений? Выполняется ли плавная интерполяция при изменяющихся углах? Сохраняется ли повторяемость позиционирования в пределах ±0.15 mm по всей ширине полки? И главное: передается ли эта точность на этапы сварки, сборки или контроля?
Станки, которые отвечают «да» на все четыре вопроса, не просто работают быстрее: они снижают зависимость от квалифицированного персонала по наладке, сокращают циклы утверждения первого изделия и делают экономически целесообразным производство с широким ассортиментом и малыми объемами. Это не просто функция. Это разница между автоматизацией отдельной операции и автоматизацией процесса.
Для производителей металлоконструкций в Юго-Восточной Азии, Европе или Северной Америке, поставляющих продукцию в соответствии со строгими нормативными требованиями — будь то ASCE 7, Eurocode 3 или GB 50017, — возможность встроенного сверления конических полок является не удобством. Это инфраструктура для обеспечения соответствия требованиям.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение