




Почему планировка завода по производству сварочных машин для пространственных рам влияет на длительность цикла больше, чем одна лишь скорость робота
Почему планировка завода по производству сварочных машин для пространственных рам влияет на длительность цикла больше, чем одна лишь скорость робота
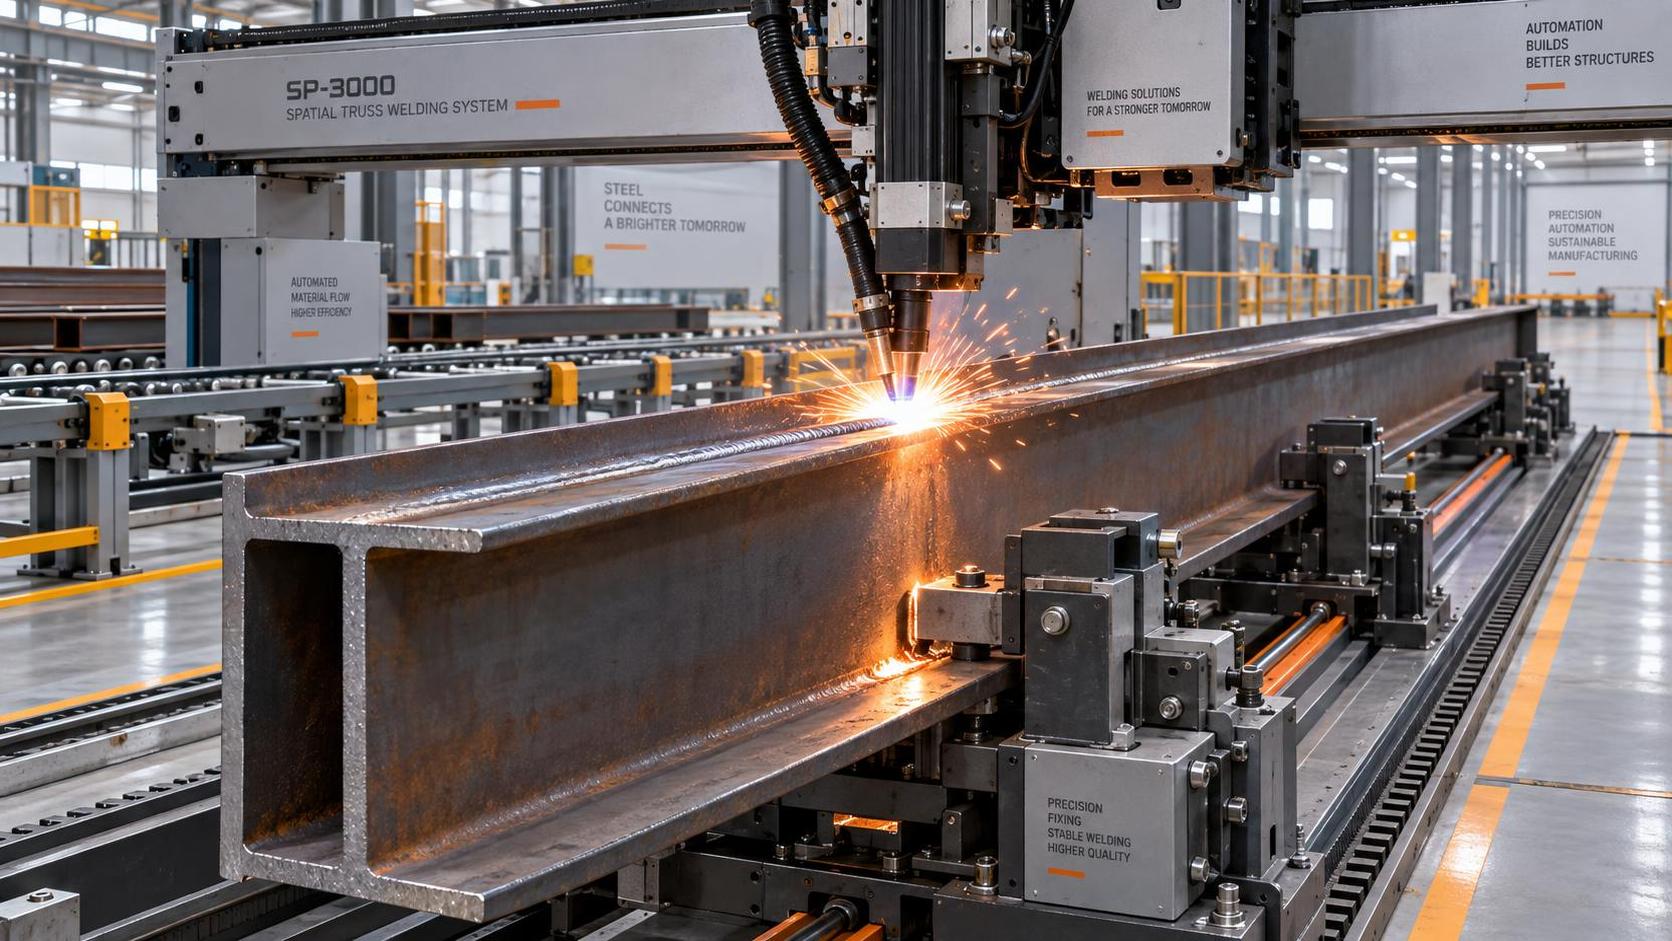
Когда руководитель предприятия оценивает новый завод по производству сварочных машин для пространственных рам, первым побуждением часто становится сравнение скоростей роботов: 1.2 м/мин против 1.5 м/мин, времени горения дуги или характеристик повторяемости. Но в реальных условиях сварки металлоконструкций — особенно крупногабаритных компонентов с высокими допусками, таких как мостовые балки, судовые рамы или опоры высокоскоростных железных дорог, — планировка всего производственного цеха является не просто фоновым фактором. Она служит главным определяющим фактором длительности производственного цикла. Не второстепенным. Не незначительным. Решающим.
Почему одна лишь «скорость робота» является вводящим в заблуждение показателем
Скорость робота, измеряемая скоростью перемещения или подачи при сварке, — лишь одна переменная в тесно взаимосвязанной цепочке: поступление материала → позиционирование → зажим → отслеживание шва → сварка → рекуперация флюса → снятие детали → загрузка следующей детали. Если любое звено замедляется или останавливается, даже самый быстрый робот простаивает. Что ещё хуже: это создаёт очереди, требует вмешательства оператора и приводит к переделкам. По нашему практическому опыту поддержки производителей металлоконструкций в Юго-Восточной Азии, Европе и Америке, мы наблюдали случаи, когда переход от робота со скоростью 1.2 м/мин к установке со скоростью 1.8 м/мин сокращал общее время цикла менее чем на 7% — потому что узким местом была не сварочная головка. Им было 4.2-минутное ожидание выравнивания следующей двутавровой балки на приспособлении или 3-минутная ручная очистка флюса, прерывавшая автоматизированную последовательность операций.
Это не теория. Так работают заводы по производству сварочных машин для пространственных рам: не как изолированные ячейки, а как интегрированные экосистемы обработки материалов. Робот не сваривает в вакууме — он работает *между* портальными конструкциями, *вокруг* приспособлений, *через* зоны передачи и *в рамках* ограничений, обусловленных путями перемещения кранов, проходами для операторов и защитными блокировками. Прирост скорости на 0.3 м/мин ничего не значит, если горелке необходимо отвести 2.5 метра, перепозиционироваться и повторно отследить шов перед началом следующего прохода — просто потому, что компоновка приспособления требует чрезмерного поворота детали.
Четыре пространственных фактора, которые действительно сокращают время цикла
Планировка влияет на время цикла через четыре взаимозависимых физических параметра, а не через настройки программного обеспечения или технические характеристики оборудования:
- Непрерывность потока материалов: Могут ли необработанные двутавровые балки поступать, подготавливаться, позиционироваться, свариваться, проверяться и выводиться без возвратных перемещений, пересечения маршрутов или ожидания в зоне накопления? Линейная U-образная планировка потока с выделенными входящими/исходящими маршрутами сокращает среднее время обработки на 22–30% по сравнению с традиционными островными схемами — даже при использовании одинаковых роботов.
- Доступность приспособления для робота: Доступны ли все сварные швы в пределах оптимальной рабочей зоны робота, а не на максимальном вылете? Работа на предельном вылете ухудшает стабильность угла горелки, увеличивает время перемещения и требует более частой повторной калибровки. Приспособления, установленные под фиксированными углами, а не на поворотных столах, уменьшают вариативность позиционирования и позволяют более точно оптимизировать траекторию горелки.
- Возможность одновременного выполнения операций: Можно ли параллельно загружать, отслеживать и сваривать две заготовки, пока одна охлаждается или разгружается? Планировки, предусматривающие двухпозиционные приспособления или автоматическое индексирование деталей, превращают последовательные циклы в перекрывающиеся. Именно здесь пространственное планирование обеспечивает совокупный эффект, с которым не сравнится модернизация одного робота.
- Проектирование буферов рабочего процесса: Предусмотрены ли между этапами целенаправленные буферы заданного размера, например зоны охлаждения после сварки, станции рекуперации флюса и зоны проверки размеров? Без них задержка на одном этапе мгновенно распространяется на всю линию. При их наличии предшествующие процессы продолжают работать, пока устраняются проблемы на последующих этапах, сохраняя общую производительность.
Практические компромиссы — и почему индивидуальная настройка важнее каталожных характеристик
Распространённое заблуждение состоит в том, что для заводов по производству сварочных машин для пространственных рам существуют «стандартные» планировки. Их не существует. Изготовление мостов требует иных расстояний, чем сборка корпусов судов; линии компонентов для высокоскоростных железных дорог отдают приоритет быстрой переналадке, а не размеру массовой партии; цехам строительных каркасов нужна гибкость для работы с разной шириной полок и высотой стенок. Поэтому жёсткие стандартные конструкции ячеек стабильно уступают планировкам, разработанным под конкретную задачу, даже при использовании идентичных роботов.
РассмотримСтандартный портальный сварочный аппарат для двутавровых балок. Его модель LHA-4000 имеет ширину колеи 4000 мм и поддерживает высоту стенки от 200–1800 мм, то есть подходит для всего спектра — от лёгких архитектурных профилей до тяжёлых морских балок. Однако его реальная ценность проявляется только тогда, когда планировка предприятия учитывает этот диапазон: достаточно широкие зазоры для крупногабаритных деталей, усиленные фундаменты для динамических нагрузок при движении двухконсольной конструкции и позиционирование с ЧПУ, исключающее задержки ручного выравнивания. Возможность сваривать две заготовки одновременно — это не просто функция, а пространственная возможность. Она обеспечивает окупаемость инвестиций только в том случае, если планировка позволяет загружать, отслеживать и обслуживать обе станции без взаимных помех.
Мы наблюдали, что предприятия, пропускающие интеграцию планировки и выбирающие вместо этого роботов в «закреплённых» ячейках, тратят 3–6 месяцев на оптимизацию времени цикла методом проб и ошибок в программировании и с помощью операторских обходных решений. Те, кто начинает с проектирования планировки, сокращают время ввода в эксплуатацию вдвое и достигают стабильного времени цикла в течение 3 недель — не потому, что их роботы быстрее, а потому, что каждый метр производственной площади служит функциональной цели рабочего процесса.
Что следует проверить перед утверждением плана планировки
Не оценивайте планировку завода по производству сварочных машин для пространственных рам только по чертежам. Задайте эти три производственных вопроса:
- Где происходит самое продолжительное перемещение, не создающее добавленной стоимости? Проследите полный путь одной двутавровой балки — от крюка разгрузочного крана до станции окончательного контроля. Засеките время каждой передачи, операции выравнивания и транспортировки. Если >35% общего времени цикла приходится на операции вне зоны сварки, то ваша наибольшая возможность для улучшения заключается в планировке, а не в скорости робота.
- Сколько ручных вмешательств происходит за смену? Подсчитайте случаи, требующие участия оператора: разравнивание флюса, очистка горелки, повторное отслеживание шва, регулировка приспособления. Каждый из них указывает на пространственный разрыв — недостаточную интеграцию автоматизации или неудобное эргономическое размещение относительно рабочей зоны робота.
- Какой наименьший размер детали всё ещё обеспечивает полную производительность? Проведите испытание с самой короткой и узкой двутавровой балкой, которую должна обрабатывать линия, например с полкой 4000 мм × 200 мм. Если время цикла резко увеличивается или качество снижается, планировка, вероятно, рассчитана на минимальный размер детали и не была испытана на изменчивость параметров.
Это не абстрактные проверки. Они являются прямыми показателями пространственной эффективности. И они объясняют, почему решения, соответствующие ISO9001 и CE, такие как внедряемые Wuxi Samgins International Trade Co., Ltd., отдают приоритет интегрированному проектированию планировки, а не автономным характеристикам оборудования. Наш подход начинается с вашего ассортимента материалов, производственного ритма и ограничений объекта, а не со спецификации робота.
Окончательный вывод: скорость локальна. Производительность системна.
Скорость робота имеет значение — но только там, где она является ограничивающим фактором. В сварке металлоконструкций это бывает редко. Время цикла определяется самым медленным и наиболее ограниченным элементом системы, и этот элемент почти всегда пространственный: приспособление, расположенное слишком далеко от зоны загрузки, путь крана, пересекающий зону безопасности, или станция рекуперации флюса, размещённая там, где она блокирует вывод детали. Инвестиции в более быстрого робота без устранения этих ограничений подобны установке двигателя спортивного автомобиля в грузовой фургон: впечатляет на бумаге, но неэффективно на практике.
Наиболее эффективные заводы по производству сварочных машин для пространственных рам, которые мы поддерживали, добивались успеха не за счёт стремления к максимальной скорости робота. Они устраняли лишние перемещения, сокращали расстояния передачи, обеспечивали параллельную обработку и проектировали каждый квадратный метр для обслуживания сварки, а не наоборот. Это не планирование инфраструктуры. Это инженерия производительности.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение