




Как интервалы технического обслуживания стандартного листоправильного станка влияют на долгосрочное время безотказной работы в цехах с крупносерийным производством
Как интервалы технического обслуживания стандартного листоправильного станка влияют на долгосрочное время безотказной работы в цехах с крупносерийным производством
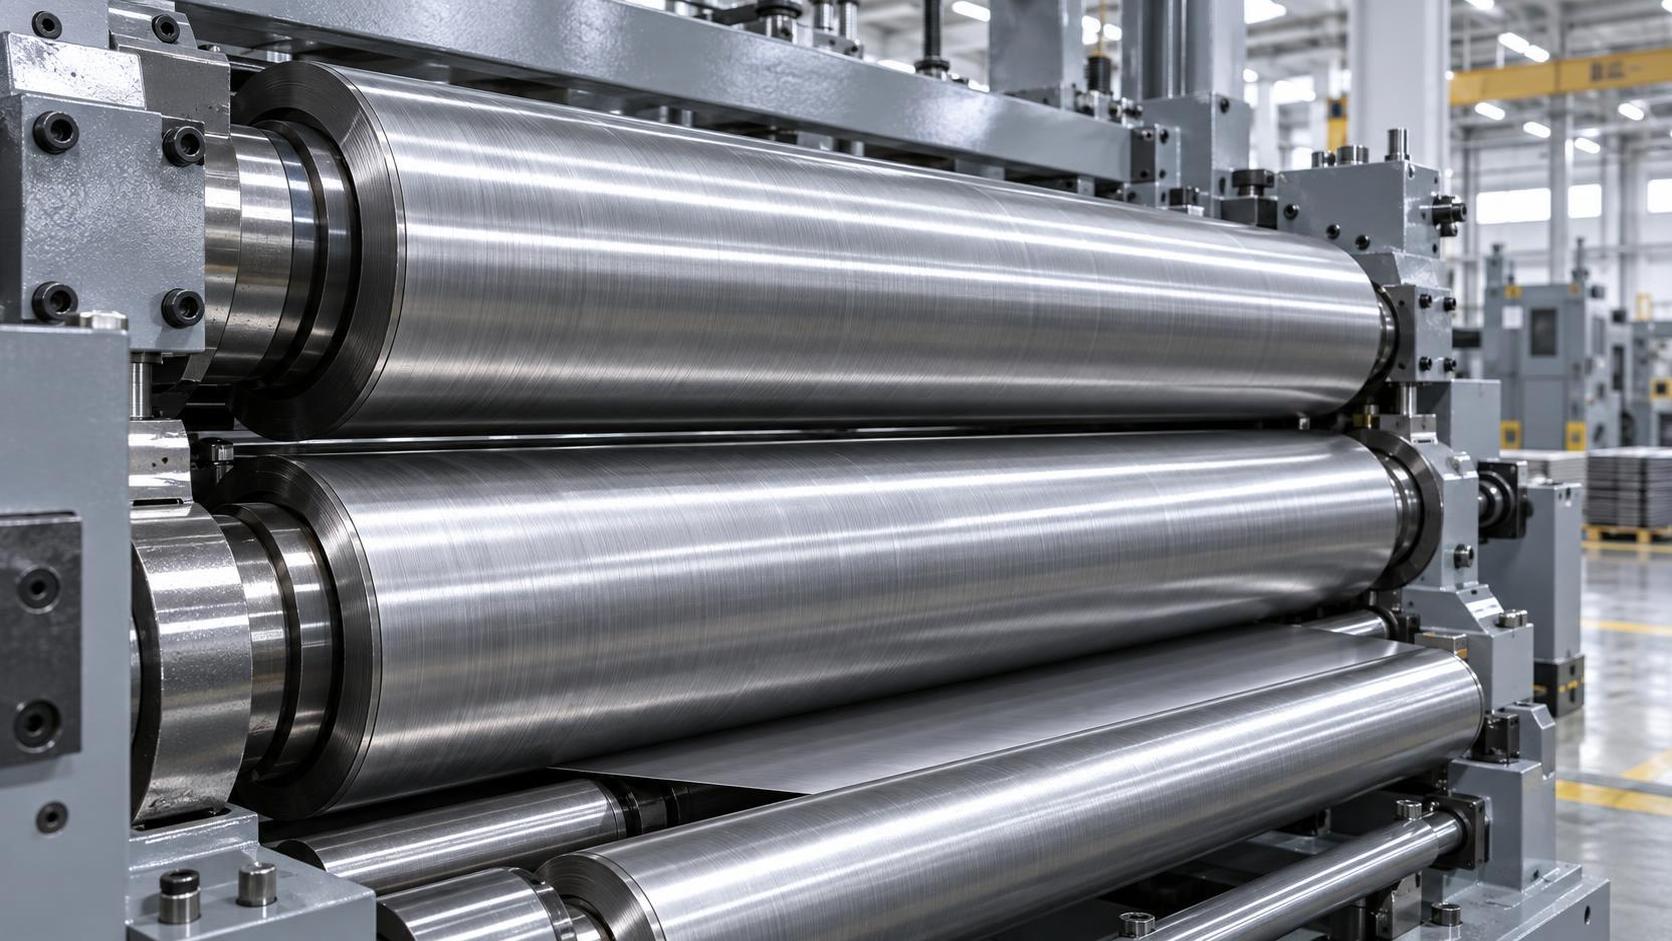
Почему пропуск регламентных интервалов обслуживания стандартной листоправильной машины многократно увеличивает скрытые затраты
В цехах с большими объемами производства незапланированные простои снижают прибыльность, особенно если они вызваны пренебрежением обслуживанием стандартной листоправильной машины. Для руководителей проектов, контролирующих сжатые сроки и рабочие процессы с несколькими машинами, соблюдение рекомендованных производителем интервалов обслуживания — не просто рутина, а стратегическая защита времени безотказной работы. В этой статье рассматривается, как нерегулярное или несвоевременное обслуживание стандартных листоправильных машин напрямую влияет на долгосрочную эксплуатационную надежность, качество деталей и совокупную стоимость владения — на основе реальных данных об оборудовании, соответствующем ISO 9001 и CE, поставляемом Wuxi Samgins International Trade Co., Ltd.
Иллюзия бесперебойной работы: когда «работает» не означает «готова к работе»
Стандартная листоправильная машина может запускаться каждое утро и подавать материал без сигналов тревоги — но это не означает, что она работает в пределах допуска. Со временем износ роликов, деградация гидравлической жидкости, потеря преднатяга подшипников и несоосность незаметно накапливаются. Незначительное отклонение плоскостности (±0.15 mm) на листах из низкоуглеродистой стали толщиной 6 mm может увеличиться до ±0.4 mm после 1,200 часов работы без повторной калибровки или проверки роликов. Этого достаточно, чтобы вызвать доработку в прецизионных сварочных приспособлениях или проблемы при сборке на последующих роботизированных ячейках.
В Wuxi Samgins мы наблюдали эту закономерность на десятках установок в Юго-Восточной Азии и Европе: цеха, работающие в три смены, часто откладывают обслуживание до усиления вибрации или появления видимой волнистости поверхности. К тому времени корректирующие меры занимают 2–3 смены, а не 2–3 часа, и нередко требуют замены роликов вместо их восстановления. Это уже не обслуживание. Это устранение последствий.
Как выглядят реальные интервалы обслуживания
Рекомендации производителя важны, но это отправные точки, а не абсолютные правила. Цех, обрабатывающий листы из нержавеющей стали толщиной 8 mm со скоростью 12 m/min, 22 часа в день, сталкивается с иной нагрузкой, чем цех, работающий с алюминием толщиной 3 mm при 6 m/min в одну смену. Вот что показывают систематические наблюдения в реальных условиях:
- Ежедневно: Визуальная проверка поверхностей роликов, точек смазки и уровня в гидравлическом резервуаре. Удаляйте загрязнения с входных и выходных направляющих.
- Каждые 200 часов работы: Проверка момента затяжки болтов регулировки роликов, осмотр приводных ремней и очистка сетки фильтрации охлаждающей жидкости (при наличии).
- Каждые 800–1,000 часов: Измерение поверхности роликов профилометром, проверка люфта подшипников, замена гидравлического масла и фильтров. Именно на этом этапе большинство цехов с большими объемами производства отстают от графика — и именно здесь листоправильные машины Wuxi Samgins, сертифицированные CE, демонстрируют измеримое преимущество в стабильности срока службы подшипников.
- Ежегодно: Полная проверка выравнивания с использованием лазерного трекера или прецизионной линейки, а также ультразвуковой контроль критических конструкционных сварных швов на рамах для тяжелых условий эксплуатации.
Именно в разрыве между «запланировано» и «выполнено» начинаются потери времени безотказной работы. Один европейский поставщик железнодорожных компонентов сократил внеплановые остановки на 68%, просто назначив выделенного технического специалиста, а не общий ресурс службы технического обслуживания, для выполнения проверок через каждые 800 часов на двух основных линиях правки.
Когда сбои в обслуживании выходят за пределы самой машины
Заманчиво рассматривать стандартную листоправильную машину как отдельный актив. Но в интегрированных производственных линиях ее продукция поступает на CNC-столы плазменной резки, роботизированные сварочные комплексы и автоматизированные гибочные ячейки. Разница толщины 0.3 mm по листу шириной 2,500 mm влияет не только на плоскостность — она изменяет настройки компенсации ширины реза, корректирует смещения траектории робота и вносит накопленную погрешность в раскроенные детали. Мы наблюдали случаи, когда проверки качества на поздних этапах выявляли первопричину в листоправильной машине, последнее измерение роликов которой проводилось 1,400 часов назад.
Следует учитывать и вторичную финишную обработку. Детали, требующие удаления заусенцев или полировки перед окончательной сборкой, часто сохраняют остаточные напряжения или микрозаусенцы, возникающие из-за нестабильного давления при правке. Именно поэтому некоторые цеха дополняют свою линию правки стандартным магнитным полировальным станком — не ради эстетики, а для компенсации нестабильности на предшествующих операциях. Его способность обрабатывать сложные геометрии, такие как детали токарных станков с CNC или аэрокосмические пружины, за 3–20 минут позволяет компенсировать нестабильность без снижения производительности.
ISO 9001 и CE — не просто наклейки: они формируют подход к обслуживанию
Wuxi Samgins проектирует и сертифицирует все свои листоправильные машины в соответствии с ISO 9001 и стандартами EU CE — не как формальные пункты соответствия, а потому, что эти системы требуют четкой сервисной документации. Каждая спецификация ролика включает допуски по твердости, прослеживаемые до журналов термообработки. Для каждого гидравлического клапана приведена документированная кривая срока службы, а не только общее указание «заменять каждые 2 года». Такая прозрачность помогает руководителям проектов различать «рекомендуемые» и «обязательные» интервалы.
Например, листоправильные машины, соответствующие CE и продаваемые на рынках EU, должны сохранять полную крутящую способность во всем диапазоне рабочих температур (−10°C to +45°C). Цеха в Гуандуне или Сан-Паулу не сталкиваются с такими же температурными циклами, но при регулярной влажности окружающей среды выше 85% коррозионная стойкость открытых валов роликов становится фактором обслуживания, о котором не упоминается ни одно руководство. Именно здесь местный опыт важнее глобальных спецификаций.
Три практических корректировки, которые можно внести уже на этой неделе
Вам не нужно завтра полностью пересматривать график планового технического обслуживания. Начните с этого:
- Сопоставьте одно критически важное семейство деталей — например, конструкционные кронштейны толщиной 12 mm для проектов железнодорожного транспорта — с журналами листоправильной машины. Сколько раз плоскостность превышала ±0.2 mm за последние 90 дней? Сопоставьте эти случаи с отметками времени обслуживания.
- Проверьте запас запасных частей. Если у вас имеется только один комплект роликов, но эксплуатируются две одинаковые листоправильные машины, вы уже создаете дополнительный риск. Сертифицированные CE агрегаты Wuxi Samgins комплектуются серийными наборами роликов с откалиброванными данными преднатяга, поэтому замена не требует догадок.
- Назначьте ответственность, а не только задачи. Вместо «обслуживание требуется каждые 800 часов» используйте формулировку «Измерение поверхности роликов и представление отчета должны быть выполнены до [date] для производственно-технического отдела». Ответственность меняет поведение.
Заключительная мысль: интервалы обслуживания — это фактически договоры о производительности
Каждый отложенный интервал обслуживания — это негласное соглашение с вашим заказчиком: «Мы согласны на немного меньшую стабильность размеров, немного больше брака, немного более длительное время окончательной проверки». В цехах с большими объемами производства последствия таких соглашений накапливаются быстрее, чем многие предполагают. Стандартная листоправильная машина — не узкое место, а основа. И основы обслуживаются не по календарю. Их обслуживают на основании фактических данных: измеренного износа роликов, подтвержденного выравнивания, документированного анализа жидкости.
Если ваш следующий запрос на модернизацию листоправильной машины или техническую поддержку связан с конкретными условиями применения — сочетанием материалов, диапазоном толщин, условиями окружающей среды или интеграцией с другим оборудованием, таким как CNC-резка или роботизированная сварка, — мы можем согласовать рекомендации с вашим фактическим рабочим процессом, а не только со спецификациями каталога.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение