




Какое оборудование для выравнивания листового металла обеспечивает стабильную плоскостность листов из низкоуглеродистой стали толщиной 6–40 мм?
Какое оборудование для выравнивания листового металла обеспечивает стабильную плоскостность листов из низкоуглеродистой стали толщиной 6–40 мм?
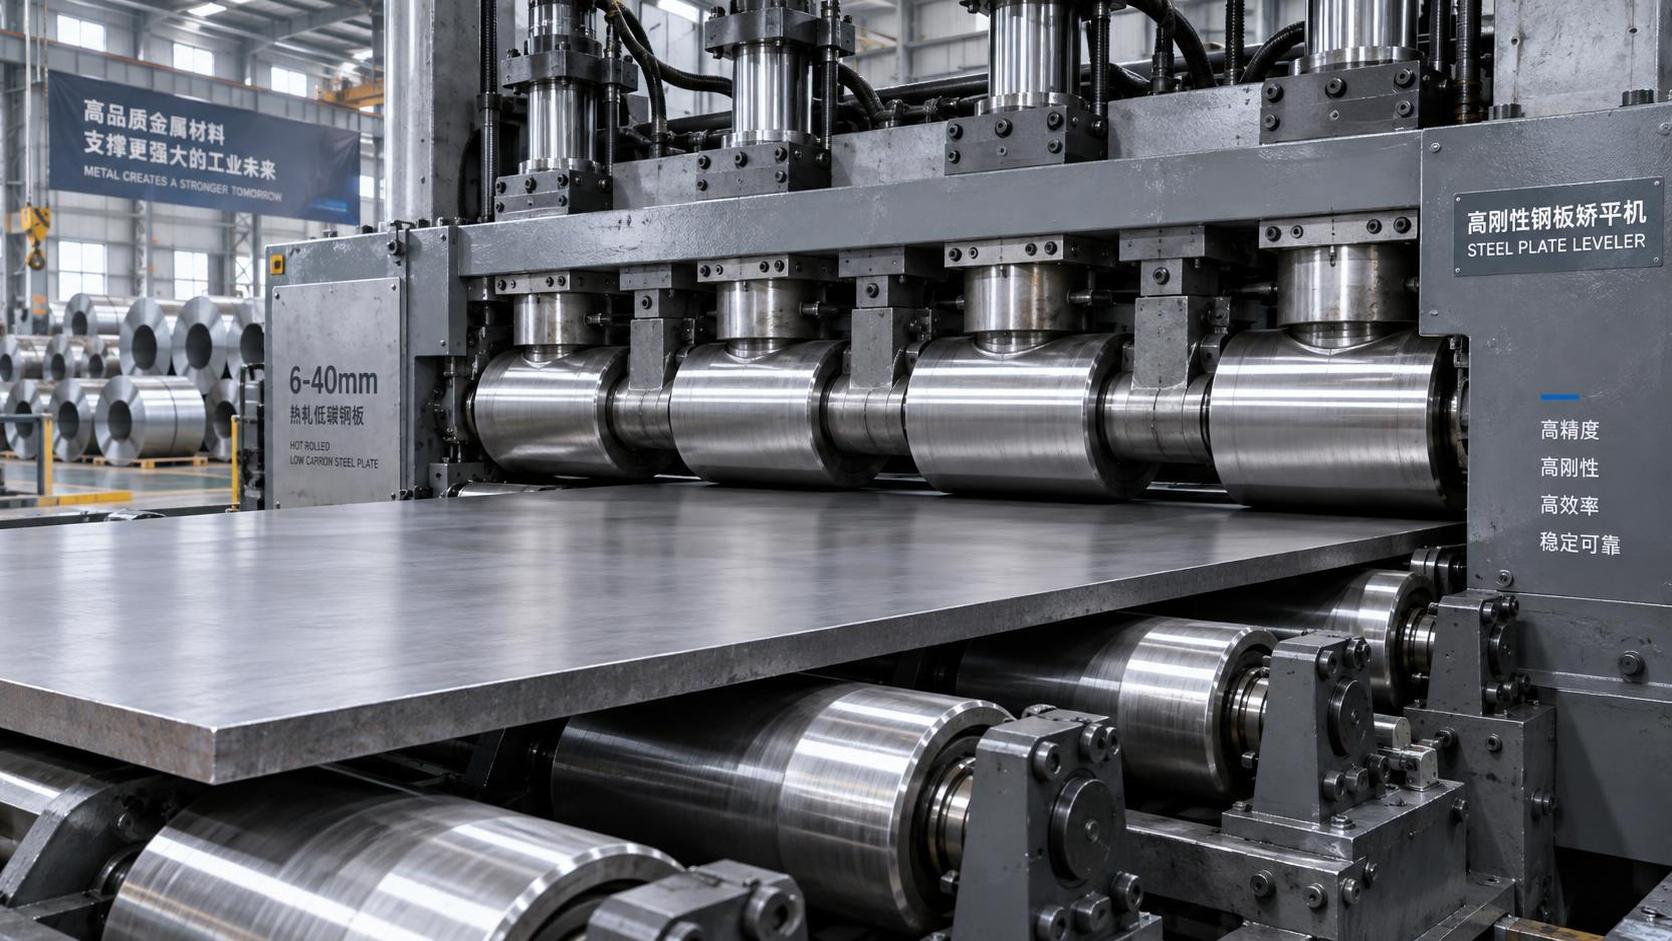
Плоскостность — это не просто спецификация, а первый этап вашего процесса обработки листового металла
Если вы оцениваете оборудование для правки листового проката из низкоуглеродистой стали толщиной от 6mm до 40mm, вероятно, вы стремитесь не просто достичь показателя в таблице допусков. Вы пытаетесь предотвратить последующие проблемы: деформацию при резке на CNC, смещение сварных соединений, зазоры при сборке, отнимающие часы ручной шлифовки, или, что еще хуже, бракованные сборочные узлы после окончательной проверки. Показатель плоскостности 0.3mm/m выглядит убедительно на бумаге, пока деталь после лазерной резки не деформируется под воздействием тепла или шов роботизированной сварки не смещается, потому что базовая плита не была действительно плоской при загрузке.
Почему «стандартные» правильные машины не справляются в этом диапазоне толщин
Большинство начальных или универсальных правильных машин оптимизированы либо для тонкого листа (<6mm), либо для тяжелых конструкционных плит (>50mm). Диапазон 6–40mm находится в непростой промежуточной зоне: материал достаточно толстый, чтобы сопротивляться изгибу, но при этом достаточно тонкий, чтобы сохранять остаточные напряжения после горячей прокатки, охлаждения или даже транспортировки. Машина, рассчитанная только на высокое усилие, может чрезмерно изгибать более тонкие листы (6–12mm), тогда как оборудование, предназначенное для точной легкой обработки, зачастую не обладает достаточной жесткостью для устранения прогиба или волнистости кромок на заготовках толщиной 30–40mm без избыточного количества проходов или прогиба роликов.
Мы видели, как цеха используют многоступенчатую обработку на старых машинах: вручную регулируют зазоры между роликами после каждого прохода, проверяют линейками, а затем запускают материал повторно. Это работает, но увеличивает длительность цикла, зависимость от оператора и нестабильность результатов между сменами. Хуже того, повторная чрезмерная коррекция может создавать новые напряжения или следы на поверхности, особенно если ролики не закалены или неправильно выровнены.
Что действительно обеспечивает стабильность, а не только производительность
Стабильная плоскостность начинается с механической целостности, а не только с мощности двигателя. Для низкоуглеродистой стали толщиной 6–40mm три фактора важнее заявленного усилия:
- Жесткость рамы и конструкции опор роликов — прогиб под нагрузкой напрямую приводит к неравномерному распределению давления по ширине;
- Гидравлическая регулировка предварительного изгиба верхнего ролика — критически важна для компенсации естественной выпуклости длинных листов и предотвращения профилей с завышенным центром или кромками;
- Интеграция обратной связи в реальном времени — не полная поточная метрология, но как минимум воспроизводимое, откалиброванное позиционирование зазора между роликами и контроль нагрузки на каждом проходе.
В Wuxi Samgins наши промышленные правильные машины разработаны с учетом этих принципов — не как дополнительных опций, а как основополагающих конструктивных решений. Изготовленные и испытанные в соответствии со стандартами ISO9001 и CE, они подобраны по размерам и усилены специально для этого среднего диапазона толщин, а конфигурации роликов подтверждены на реальных производственных партиях, а не только в лабораторных испытаниях.
Интеграция важнее изолированного применения
Правильная машина не работает в вакууме. Она является частью процессов резки, сварки или сборки — и именно эти процессы выявляют дефекты, не устраненные при правке. Если ваш стол CNC для плазменной резки обрабатывает детали, которые слегка изгибаются после разгрузки, или вашСварочный роликовый вращатель с регулировкой болтом вращается неравномерно из-за незначительной кривизны листа, первопричина часто находится выше по технологической цепочке — не в резаке или вращателе, а в недостаточной или нестабильной правке.
Именно поэтому мы разрабатываем наши решения для правки так, чтобы они легко интегрировались в распространенные последовательности процессов: прямая конвейерная передача к столам CNC, совместимость с автоматизированными загрузочными манипуляторами и допуски на выравнивание, соответствующие типичной повторяемости оснастки в сварочных кондукторах. Нет смысла достигать плоскостности ±0.2mm, если следующая станция вносит позиционное отклонение ±0.5mm до зажима.
Как опыт меняет критерии оценки
Технические специалисты часто начинают со спецификаций: диаметр роликов, количество роликов, максимальное усилие, диапазон скорости. Это важно, но только после ответа на практические вопросы:
- Какова наиболее распространенная ширина ваших листов? Правильная машина шириной 2500mm не лучше машины шириной 2000mm, если ширина вашего материала редко превышает 1800mm, — а более широкая рама может снизить жесткость, если ее конструкция не будет значительно усилена.
- Обрабатываете ли вы партии смешанной толщины? Если да, гидравлический предварительный изгиб и быстро сменяемые комплекты роликов становятся необходимостью, а не просто удобными функциями.
- Работает ли ваш цех в две или три смены? Тогда доступность технического обслуживания, интервалы смазки и простота интерфейса оператора важнее пикового теоретического объема выпуска.
Наша команда поддерживала производственные цеха по обработке металла в Юго-Восточной Азии и Европе, где время безотказной работы и повторяемость важнее предельной скорости. В таких условиях машина, обеспечивающая одинаковый результат смена за сменой при минимальной повторной калибровке, стабильно превосходит оборудование с более высокими показателями на бумаге, но чувствительное к колебаниям температуры окружающей среды или технике оператора.
Заключение: не упускайте из виду человеческий фактор
Лучшее оборудование для правки листового проката не компенсирует неправильное обращение с материалом. Листы хранятся горизонтально? Укладываются с надлежащими прокладками? Загружаются без скручивания? Это кажется очевидным, но мы видели, как улучшение плоскостности сводилось на нет простым перетаскиванием листа толщиной 30mm вбок по неровному полу перед загрузкой. Аналогично, подача в правильную машину листа со значительной кривизной кромки без предварительного выпрямления может перегрузить передние ролики и исказить результат.
Поэтому при оценке технических параметров также спросите: как на практике выполняется загрузка в вашем пролете? Предусматривает ли ваш текущий процесс визуальную предварительную проверку на явный прогиб или скручивание? Обучены ли операторы определять, когда листу требуется предварительный проход перед окончательной правкой?
Именно этот контекст, а не только спецификация машины, определяет, обеспечит ли ваша инвестиция стабильную плоскостность или станет лишь еще одним источником вариативности в технологической цепочке.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение