




¿Qué equipo de nivelación de placas proporciona una planitud uniforme para placas de acero dulce de 6 mm a 40 mm?
¿Qué equipo de nivelación de placas proporciona una planitud uniforme para placas de acero dulce de 6 mm a 40 mm?
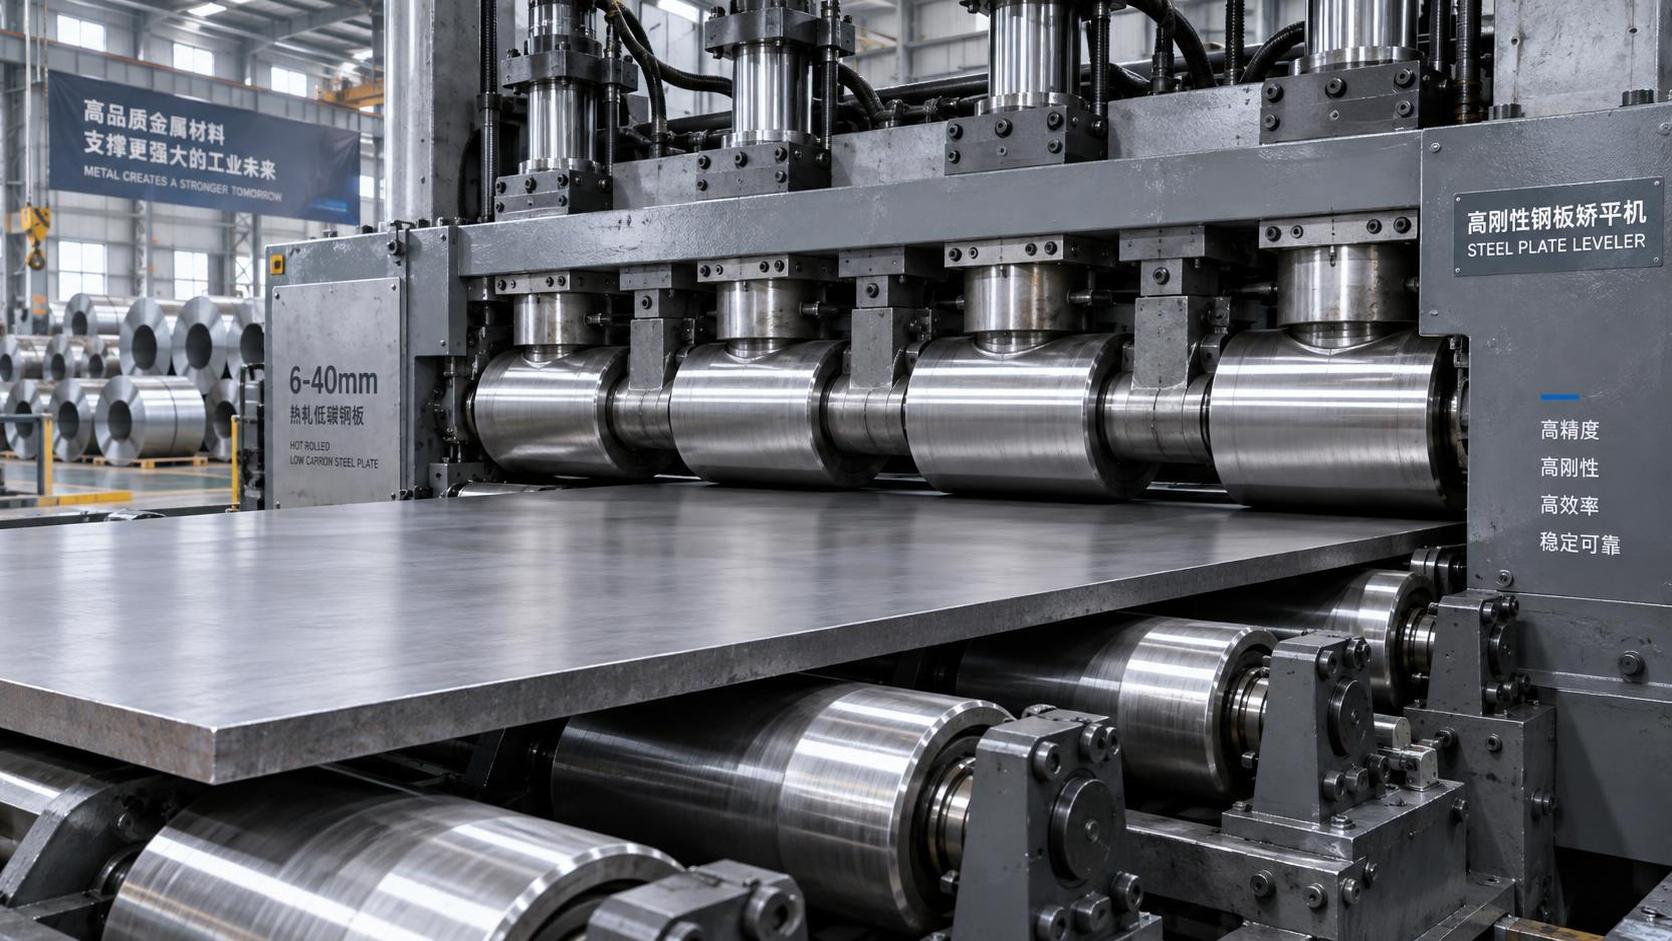
La planitud no es solo una especificación: es el primer paso de su flujo de trabajo de fabricación de placas
Si está evaluando equipos de nivelación de placas para acero dulce de entre 6 mm y 40 mm, probablemente no solo busca una cifra en una hoja de tolerancias. Está intentando evitar problemas posteriores: distorsión en el corte CNC, desalineación de soldaduras, holguras de ajuste que consumen horas de rectificado manual o, peor aún, conjuntos desechados tras la inspección final. Esa especificación de planitud de 0,3 mm/m se ve bien sobre el papel hasta que su pieza cortada por láser se deforma durante la aportación de calor, o su cordón de soldadura robotizada se desvía porque la placa base no era realmente plana al cargarla.
Por qué las niveladoras «estándar» tienen dificultades en este rango de espesores
La mayoría de las niveladoras básicas o de uso general están optimizadas para chapa fina (<6 mm) o placa estructural pesada (>50 mm). El rango de 6–40 mm se encuentra en un punto intermedio complejo: es lo bastante grueso como para resistir fácilmente la flexión, pero lo bastante fino como para conservar tensiones residuales del laminado en caliente, el enfriamiento o incluso la manipulación. Una máquina diseñada únicamente para alto tonelaje puede sobreflexionar placas más finas (6–12 mm), mientras que una diseñada para precisión de trabajo ligero suele carecer de la rigidez necesaria para corregir el arqueamiento o las ondulaciones en los bordes de material de 30–40 mm sin un número excesivo de pasadas o deflexión de los rodillos.
Hemos visto talleres recurrir a configuraciones de múltiples pasadas en máquinas antiguas: ajustan manualmente las separaciones entre rodillos entre pasadas, verifican con reglas rectas y luego vuelven a procesar la placa. Esto funciona, pero aumenta el tiempo de ciclo, la dependencia del operario y la inconsistencia entre turnos. Peor aún, la sobrecorrección repetida puede introducir nuevas tensiones o marcas en la superficie, especialmente cuando los rodillos no están endurecidos o correctamente alineados.
Qué aporta realmente consistencia, no solo capacidad
Una planitud consistente comienza con la integridad mecánica, no solo con la potencia del motor. Para acero dulce de 6–40 mm, hay tres aspectos que importan más que el tonelaje anunciado:
- Rigidez del bastidor y de la estructura de soporte de los rodillos — la flexión bajo carga se traduce directamente en una distribución de presión inconsistente a lo ancho;
- Ajuste hidráulico de preflexión del rodillo superior — fundamental para compensar la curvatura natural de placas largas y evitar perfiles elevados en el centro o en los bordes;
- Integración de retroalimentación en tiempo real — no metrología en línea completa, pero al menos posicionamiento repetible y calibrado de las separaciones entre rodillos y supervisión de carga en cada pasada.
En Wuxi Samgins, nuestras máquinas niveladoras de grado industrial están diseñadas en torno a estos aspectos, no como complementos, sino como decisiones de diseño fundamentales. Fabricadas y probadas conforme a las normas ISO9001 y CE, están dimensionadas y reforzadas específicamente para este rango medio de espesores, con configuraciones de rodillos validadas en lotes de producción reales, no solo en pruebas de laboratorio.
La integración importa más que el funcionamiento aislado
Una máquina niveladora no opera de forma aislada. Alimenta procesos de corte, soldadura o ensamblaje, y estos procesos revelan los defectos que la niveladora no detectó. Si su mesa de plasma CNC corta piezas que se curvan ligeramente tras la descarga, o suposicionador rotativo de soldadura con ajuste por pernos muestra una rotación irregular debido a una ligera curvatura de la placa, la causa raíz suele encontrarse aguas arriba, no en la cortadora ni en el posicionador, sino en una nivelación insuficiente o inconsistente.
Por eso diseñamos nuestras soluciones de nivelación para que se integren correctamente con secuencias de trabajo habituales: transferencia directa mediante transportador a mesas CNC, compatibilidad con brazos de carga automatizados y tolerancias de alineación que se ajustan a la repetibilidad típica de los dispositivos de sujeción en plantillas de soldadura. No tiene sentido alcanzar una planitud de ±0,2 mm si su siguiente estación introduce una variación posicional de ±0,5 mm antes de la sujeción.
Dónde la experiencia cambia los criterios de evaluación
Los evaluadores técnicos suelen comenzar por las especificaciones: diámetro de los rodillos, número de rodillos, fuerza máxima y rango de velocidad. Estos aspectos importan, pero solo después de responder primero a preguntas prácticas:
- ¿Cuál es el ancho de placa más habitual? Una niveladora de 2500 mm de ancho no es mejor que una de 2000 mm si su material rara vez supera los 1800 mm, y el bastidor más ancho puede comprometer la rigidez a menos que esté considerablemente sobredimensionado.
- ¿Procesa lotes con espesores mixtos? Si la respuesta es sí, la preflexión hidráulica y los juegos de rodillos de cambio rápido se vuelven indispensables, no simples funciones de comodidad.
- ¿Su taller trabaja en dos o tres turnos? Entonces el acceso para mantenimiento, los intervalos de lubricación y la simplicidad de la interfaz del operario importan más que el rendimiento teórico máximo.
Nuestro equipo ha prestado apoyo a talleres de fabricación en el Sudeste Asiático y Europa, donde el tiempo de actividad y la repetibilidad priman sobre la velocidad bruta. En esos entornos, una máquina que ofrece el mismo resultado turno tras turno, con una recalibración mínima, supera sistemáticamente a otra con una clasificación superior sobre el papel pero sensible a las variaciones de temperatura ambiente o a la técnica del operario.
Nota final: no pase por alto el factor humano
El mejor equipo de nivelación de placas no compensará una manipulación deficiente del material. ¿Las placas se almacenan en posición plana? ¿Se apilan con el espaciado adecuado? ¿Se cargan sin torsión? Esto parece básico, pero hemos visto cómo se eliminaban las mejoras de planitud simplemente arrastrando lateralmente una placa de 30 mm sobre un suelo rugoso antes de cargarla. Del mismo modo, introducir una placa con una curvatura significativa en los bordes en una niveladora sin enderezarla previamente puede sobrecargar los rodillos delanteros y sesgar los resultados.
Por lo tanto, mientras evalúa los parámetros técnicos, pregunte también: ¿cuál es la práctica real de carga en su área de trabajo? ¿Su proceso actual incluye comprobaciones visuales previas para detectar deformaciones o torsiones evidentes? ¿Los operarios están capacitados para reconocer cuándo una placa necesita una pasada preliminar antes de la nivelación final?
Ese contexto, no solo la hoja de especificaciones de la máquina, determina si su inversión proporciona una planitud consistente o simplemente otro punto de variabilidad en la cadena.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje