




ما هي معدات تسوية الصفائح التي توفر استواءً ثابتًا لصفائح الفولاذ الطري بسماكة 6 مم–40 مم؟
ما هي معدات تسوية الصفائح التي توفر استواءً ثابتًا لصفائح الفولاذ الطري بسماكة 6 مم–40 مم؟
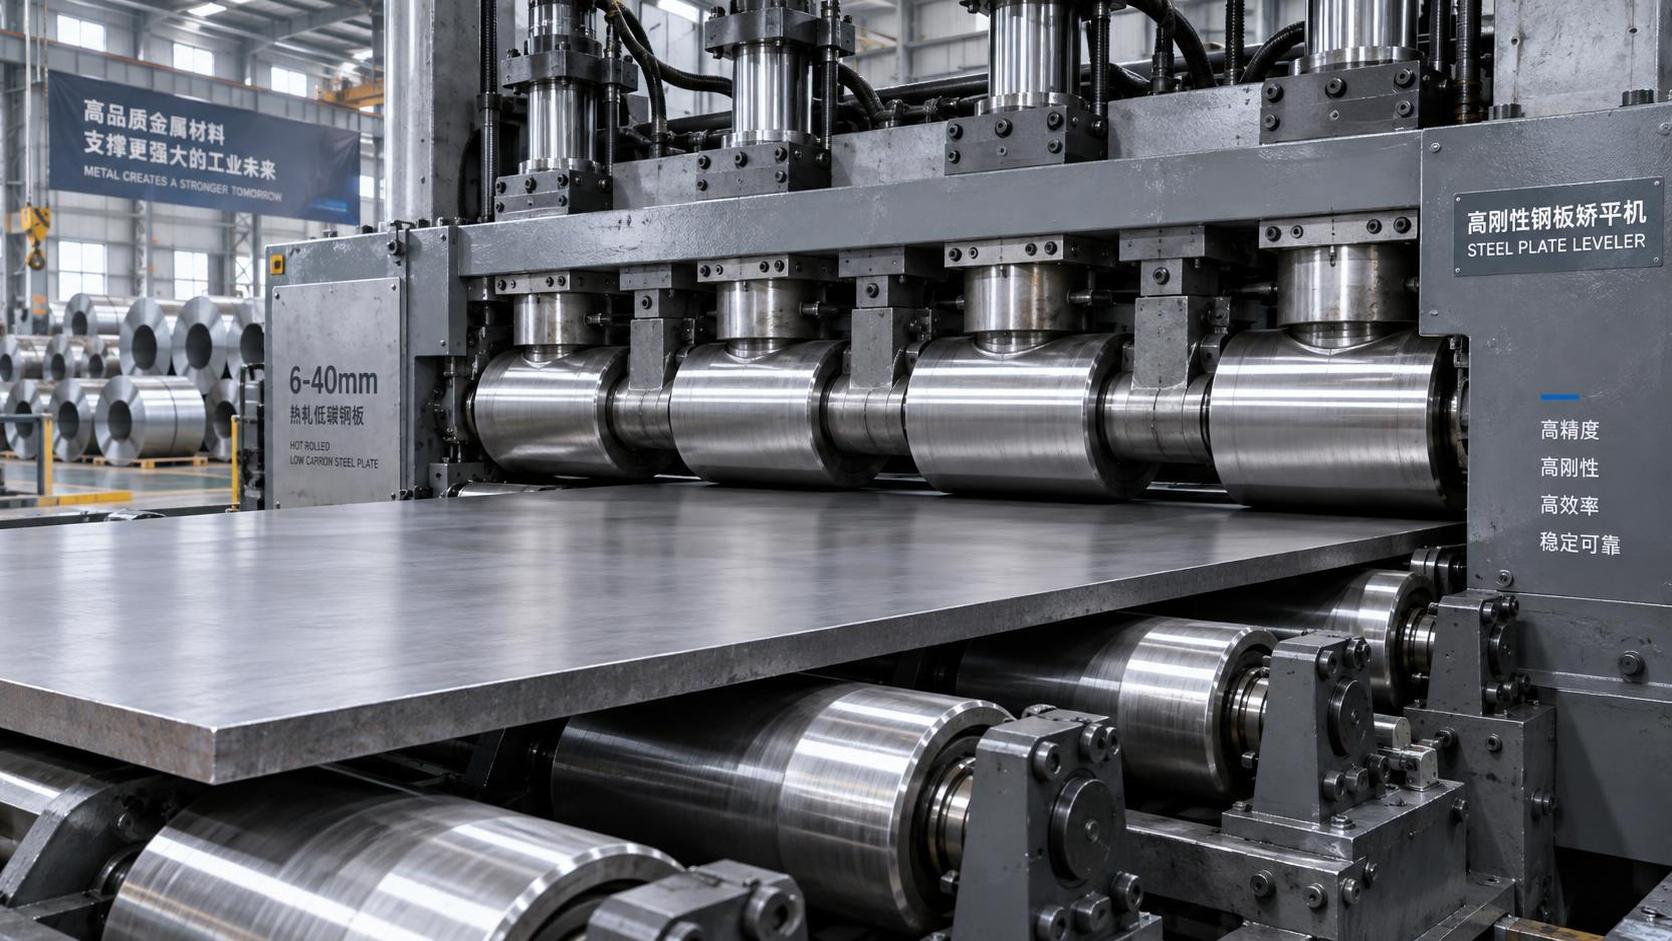
الاستواء ليس مجرد مواصفة — بل هو الخطوة الأولى في سير عمل تصنيع الصفائح لديك
إذا كنت تقيّم معدات تسوية الصفائح للصلب الطري بسماكات تتراوح بين 6mm و40mm، فمن المحتمل أنك لا تسعى فقط وراء رقم في جدول التفاوتات. بل تحاول منع المشكلات اللاحقة: تشوهات القطع CNC، وعدم محاذاة اللحام، وفجوات التجميع التي تستهلك ساعات من الجلخ اليدوي، أو ما هو أسوأ — تجميعات مرفوضة بعد الفحص النهائي. تبدو مواصفة الاستواء 0.3mm/m جيدة على الورق، إلى أن يلتوي الجزء المقطوع بالليزر أثناء إدخال الحرارة، أو ينحرف مسار خط اللحام الروبوتي لأن اللوح الأساسي لم يكن مستويًا تمامًا عند التحميل.
لماذا تواجه آلات التسوية «القياسية» صعوبة ضمن نطاق السماكات هذا
تُحسَّن معظم آلات التسوية الأساسية أو متعددة الأغراض إما للصفائح الرقيقة (<6mm) أو للألواح الإنشائية الثقيلة (>50mm). ويقع نطاق 6–40mm في منطقة وسطية صعبة: فهو سميك بما يكفي لمقاومة الانحناء بسهولة، لكنه رقيق بما يكفي للاحتفاظ بالإجهادات المتبقية الناتجة عن الدرفلة الساخنة أو التبريد أو حتى المناولة. قد تؤدي آلة مصممة فقط للأحمال العالية إلى ثني الألواح الرقيقة (6–12mm) بشكل مفرط، بينما تفتقر الآلة المصممة للدقة في الأعمال الخفيفة غالبًا إلى الصلابة اللازمة لتصحيح التقوس أو التموجات عند الحواف في المواد بسماكة 30–40mm دون تمريرات مفرطة أو انحراف البكرات.
لقد رأينا ورشًا تعتمد إعدادات متعددة التمريرات على الآلات القديمة — فتضبط فجوات البكرات يدويًا بين كل تمريرة وأخرى، وتفحص باستخدام المساطر المستقيمة، ثم تعيد التشغيل. ينجح ذلك، لكنه يضيف وقتًا إلى دورة التشغيل، ويزيد الاعتماد على المشغّل، ويؤدي إلى عدم الاتساق بين الورديات. والأسوأ من ذلك أن التصحيح المفرط المتكرر قد يولّد إجهادات جديدة أو علامات سطحية — خاصةً عندما لا تكون البكرات مقسّاة أو محاذاة بشكل صحيح.
ما الذي يحقق الاتساق فعليًا — وليس السعة فقط
يبدأ الاستواء المتسق بالسلامة الميكانيكية، وليس بقوة المحرك فقط. بالنسبة للصلب الطري بسماكة 6–40mm، هناك ثلاثة أمور أهم من سعة الحمولة المعلنة:
- صلابة الهيكل وإطار دعم البكرات — فالانثناء تحت الحمل ينعكس مباشرةً في توزيع غير متسق للضغط عبر العرض؛
- ضبط البكرة العلوية بالثني المسبق هيدروليكيًا — وهو ضروري لتعويض التحدب الطبيعي في الألواح الطويلة وتجنب الأشكال المرتفعة في المركز أو عند الحواف؛
- تكامل التغذية الراجعة في الوقت الفعلي — ليس قياسًا متريًا كاملًا ضمن الخط، ولكن على الأقل تحديدًا متكررًا ومُعايرًا لفجوات البكرات ومراقبة الحمل في كل تمريرة.
في Wuxi Samgins، صُممت آلات التسوية الصناعية لدينا وفقًا لهذه النقاط — ليس كإضافات، بل كخيارات تصميم أساسية. وهي مصنّعة ومختبرة وفقًا لمعايير ISO9001 وCE، ومحددة الحجم ومدعمة بالصلابة خصيصًا لنطاق السماكات المتوسط هذا، مع تكوينات بكرات تم التحقق منها عبر دفعات إنتاج فعلية — وليس فقط عبر اختبارات المختبر.
التكامل أهم من التشغيل المنعزل
لا تعمل آلة التسوية في فراغ. فهي تغذي عمليات القطع أو اللحام أو التجميع — وهذه العمليات تكشف العيوب التي لم تلتقطها آلة التسوية. إذا كانت طاولة البلازما CNC لديك تقطع أجزاءً تلتف قليلًا بعد التفريغ، أو إذا كانموضّع اللحام الدوار لضبط البراغي يُظهر دورانًا غير متساوٍ بسبب تقوس طفيف في اللوح، فإن السبب الجذري غالبًا ما يعود إلى مرحلة سابقة — ليس إلى آلة القطع أو الموضع الدوار، بل إلى تسوية غير كافية أو غير متسقة.
ولهذا نصمم حلول التسوية لدينا لتتكامل بسلاسة مع تسلسلات سير العمل الشائعة: النقل المباشر عبر الناقل إلى طاولات CNC، والتوافق مع أذرع التحميل الآلية، وتفاوتات المحاذاة التي تتطابق مع قابلية التكرار المعتادة للتركيبات في قوالب اللحام. فلا جدوى من تحقيق استواء ±0.2mm إذا كانت محطتك التالية تُدخل تفاوتًا موضعيًا قدره ±0.5mm قبل التثبيت.
حيث تغيّر الخبرة معايير التقييم
غالبًا ما يبدأ المقيّمون الفنيون بالمواصفات: قطر البكرات، وعدد البكرات، والقوة القصوى، ونطاق السرعة. وهذه الأمور مهمة — ولكن فقط بعد الإجابة أولًا عن الأسئلة العملية التالية:
- ما هو عرض اللوح الأكثر شيوعًا لديك؟ آلة تسوية بعرض 2500mm ليست أفضل من آلة بعرض 2000mm إذا كانت المواد لديك نادرًا ما تتجاوز 1800mm — وقد يؤثر الإطار الأعرض في الصلابة ما لم يُصمم بهامش هندسي كبير.
- هل تشغّل دفعات بسماكات مختلطة؟ إذا كانت الإجابة نعم، فإن الثني المسبق الهيدروليكي ومجموعات البكرات سريعة التبديل يصبحان أمرين لا غنى عنهما — وليسا مجرد ميزات للراحة.
- هل تعمل ورشتك بورديتين أو ثلاث ورديات؟ عندها تكون سهولة الوصول للصيانة، وفترات التشحيم، وبساطة واجهة المشغّل أهم من أعلى إنتاجية نظرية.
دعم فريقنا ورش تصنيع في جميع أنحاء جنوب شرق آسيا وأوروبا، حيث يتفوق وقت التشغيل وقابلية التكرار على السرعة الخام. في هذه البيئات، تتفوق باستمرار الآلة التي تقدم النتيجة نفسها وردية بعد وردية — مع الحد الأدنى من إعادة المعايرة — على آلة ذات تصنيف أعلى على الورق لكنها حساسة لانحرافات درجة الحرارة المحيطة أو أسلوب المشغّل.
ملاحظة أخيرة: لا تتجاهل العامل البشري
لن تعوض أفضل معدات تسوية الصفائح سوء مناولة المواد. هل تُخزَّن الألواح بشكل مسطح؟ هل تُرص مع تباعد مناسب؟ هل تُحمّل دون التواء؟ قد تبدو هذه أمورًا أساسية — لكننا رأينا تحسن الاستواء يختفي لمجرد سحب لوح بسماكة 30mm جانبيًا فوق أرضية خشنة قبل التحميل. وبالمثل، فإن تغذية آلة التسوية بلوح ذي تقوس ملحوظ عند الحواف دون تقويم مسبق قد يحمّل البكرات الأمامية فوق طاقتها ويؤدي إلى نتائج منحرفة.
لذا، أثناء تقييم المعلمات الفنية، اسأل أيضًا: ما هي ممارسات التحميل الفعلية في منطقة العمل لديك؟ هل تتضمن عمليتك الحالية فحوصات بصرية مسبقة للالتواء أو الانحناء الواضح؟ هل المشغّلون مدربون على معرفة متى يحتاج اللوح إلى تمريرة أولية قبل التسوية النهائية؟
هذا السياق — وليس مجرد ورقة مواصفات الآلة — هو ما يحدد ما إذا كان استثمارك سيحقق استواءً متسقًا، أم مجرد نقطة أخرى من التباين في السلسلة.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة