




كيف تؤثر فترات صيانة آلة تسوية الألواح القياسية على زمن التشغيل طويل الأمد في ورش التصنيع ذات الإنتاجية العالية
كيف تؤثر فترات صيانة آلة تسوية الألواح القياسية على زمن التشغيل طويل الأمد في ورش التصنيع ذات الإنتاجية العالية
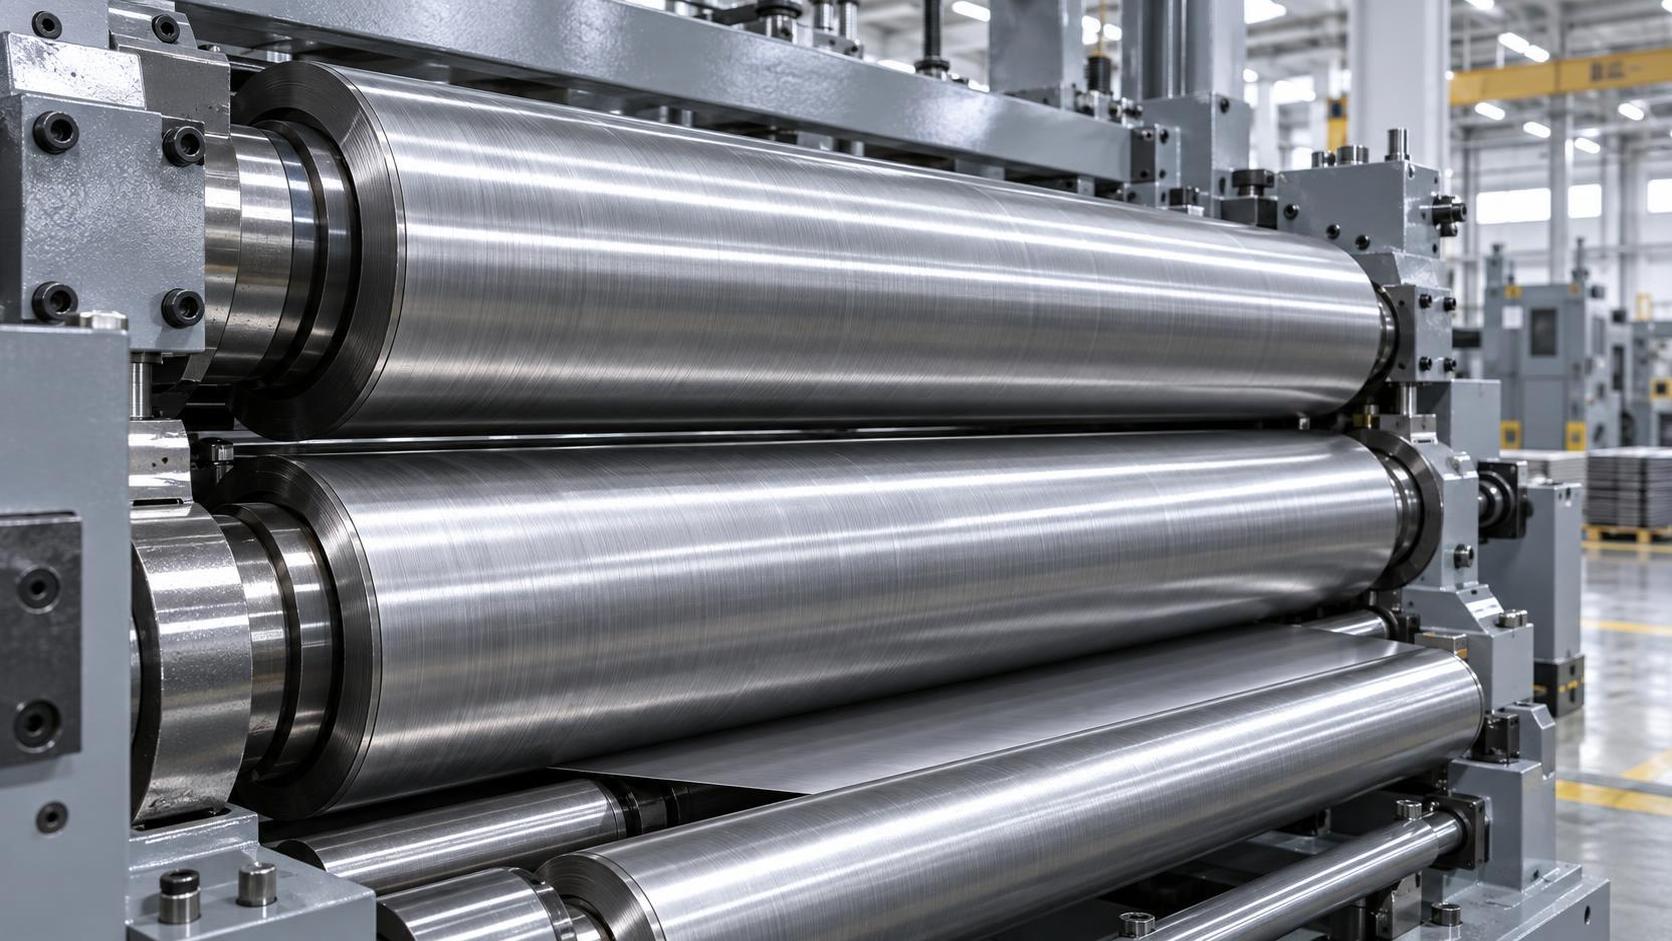
لماذا يُعدّ تجاوز فترات الصيانة القياسية لآلة تسوية الألواح مضاعفًا خفيًا للتكاليف
في ورش التصنيع ذات الإنتاجية العالية، يؤدي التوقف غير المخطط له إلى تآكل الربحية، لا سيما عندما ينجم عن إهمال صيانة آلة تسوية الألواح القياسية. وبالنسبة لمديري المشاريع الذين يشرفون على مواعيد نهائية ضيقة وسير عمل متعدد الآلات، فإن الالتزام بفترات الصيانة التي توصي بها الشركة المصنعة ليس مجرد إجراء روتيني، بل هو ضمان استراتيجي لاستمرارية التشغيل. تستعرض هذه المقالة كيف تؤثر الصيانة غير المنتظمة أو المتأخرة لآلات تسوية الألواح القياسية مباشرةً في موثوقية التشغيل على المدى الطويل وجودة الأجزاء وإجمالي تكلفة الملكية، مدعومة ببيانات واقعية من معدات متوافقة مع ISO 9001 وCE توفرها شركة Wuxi Samgins International Trade Co., Ltd.
وهم الجاهزية التشغيلية: عندما لا تعني «تعمل» أنها «جاهزة»
قد تبدأ آلة تسوية الألواح القياسية بالدوران كل صباح وتغذي المواد دون إنذار، لكن هذا لا يعني أنها تعمل ضمن حدود التفاوت. مع مرور الوقت، يتراكم تآكل البكرات وتدهور السائل الهيدروليكي وفقدان التحميل المسبق للمحامل وعدم المحاذاة بصمت. ما يبدأ بانحراف طفيف في الاستواء (±0.15 mm) في ألواح الفولاذ الطري بسمك 6-mm يمكن أن يتسع إلى ±0.4 mm بعد 1,200 ساعة تشغيل دون إعادة معايرة أو فحص للبكرات. وهذا كافٍ للتسبب في إعادة العمل في تجهيزات اللحام الدقيقة أو حدوث مشكلات في التركيب لاحقًا داخل خلايا التجميع الروبوتية.
في Wuxi Samgins، لاحظنا هذا النمط في عشرات التركيبات في جنوب شرق آسيا وأوروبا: إذ تؤخر الورش التي تعمل بنظام ثلاث ورديات الصيانة غالبًا إلى أن يزداد الاهتزاز أو يصبح تموج السطح مرئيًا. عندها، يستغرق الإجراء التصحيحي 2–3 ورديات، وليس 2–3 ساعات، وغالبًا ما يتضمن استبدال البكرات بدلًا من إعادة صقلها. هذه ليست صيانة، بل استعادة.
كيف تبدو الفترات الفعلية في الواقع
إرشادات الشركة المصنعة مهمة، لكنها نقاط بداية وليست قواعد مطلقة. فالورشة التي تعالج ألواحًا من الفولاذ المقاوم للصدأ بسمك 8-mm بسرعة 12 m/min ولمدة 22 hours/day تواجه إجهادات مختلفة عن ورشة تتعامل مع ألمنيوم بسمك 3-mm بسرعة 6 m/min في وردية واحدة. إليك ما تُظهره الملاحظات الميدانية المنتظمة:
- يوميًا: فحص بصري لأسطح البكرات ونقاط التشحيم ومستوى الخزان الهيدروليكي. إزالة المخلفات من أدلة الإدخال/الإخراج.
- كل 200 ساعة تشغيل: التحقق من عزم ربط مسامير ضبط البكرات، وفحص سيور التشغيل، وتنظيف شبكة ترشيح سائل التبريد (إن كانت مجهزة).
- كل 800–1,000 ساعة: قياس سطح البكرات باستخدام جهاز قياس المقطع السطحي، واختبار خلوص المحامل، واستبدال الزيت الهيدروليكي والمرشحات. وهنا تتأخر معظم الورش ذات الإنتاجية العالية، وهنا تُظهر آلات التسوية المعتمدة من CE من Wuxi Samgins ميزة قابلة للقياس في اتساق عمر المحامل.
- سنويًا: تحقق كامل من المحاذاة باستخدام جهاز تتبع ليزري أو مسطرة مستقيمة دقيقة، بالإضافة إلى اختبار بالموجات فوق الصوتية للحامات الهيكلية الحرجة في الهياكل الثقيلة.
الفجوة بين «المجدول» و«المنفذ» هي حيث تبدأ خسائر الجاهزية التشغيلية. خفّض أحد موردي مكونات السكك الحديدية في أوروبا التوقفات غير المجدولة بنسبة 68% بمجرد تعيين فني متخصص، بدلًا من مورد صيانة مشترك، لإجراء فحوصات الـ800 ساعة على خطي التسوية الرئيسيين لديه.
عندما تمتد آثار انقطاع الصيانة إلى ما بعد الآلة
من السهل التعامل مع آلة تسوية الألواح القياسية باعتبارها أصلًا مستقلًا. ولكن في خطوط التصنيع المتكاملة، تغذي مخرجاتها طاولات البلازما CNC، وروبوتات اللحام، وخلايا الثني المؤتمتة. إن تفاوتًا في السماكة بمقدار 0.3-mm عبر لوح بطول 2,500-mm لا يؤثر في الاستواء فقط، بل يغير إعدادات تعويض عرض القطع، ويعدل إزاحات مسار الروبوت، ويُدخل أخطاءً تراكمية في الأجزاء المتداخلة. لقد رأينا حالات تتبعت فيها عمليات تدقيق الجودة في المراحل المتأخرة السبب الجذري إلى آلة تسوية كان آخر قياس لبكراتها قبل 1,400 ساعة.
وتأمل التشطيب الثانوي أيضًا. فالأجزاء التي تتطلب إزالة الزوائد أو التلميع قبل التجميع النهائي غالبًا ما تحمل إجهادات متبقية أو زوائد دقيقة ناتجة عن ضغط تسوية غير متسق. لهذا السبب تقرن بعض الورش خط التسوية لديها مع آلة تلميع مغناطيسية قياسية، ليس لأغراض جمالية، بل لتعويض التباين في العمليات السابقة. إن قدرتها على التعامل مع الأشكال الهندسية المعقدة، مثل أجزاء مخارط CNC أو النوابض الفضائية، خلال 3–20 minutes تعني أنها تستوعب عدم الاتساق دون إبطاء الإنتاجية.
لا تقتصر ISO 9001 وCE على كونها ملصقات، بل تشكلان سلوك الخدمة
تصمم Wuxi Samgins جميع آلات التسوية الخاصة بها وتعتمدها وفق معايير ISO 9001 وCE الأوروبية، ليس باعتبارها مجرد بنود امتثال، بل لأن هذه الأطر تفرض توثيقًا صريحًا للخدمة. يتضمن كل مواصفة للبكرات حدود تفاوت للصلادة قابلة للتتبع إلى سجلات المعالجة الحرارية. ولكل صمام هيدروليكي منحنى موثق لعمر الخدمة، وليس مجرد عبارة عامة مثل «استبداله كل 2 years». تساعد هذه الشفافية مديري المشاريع على التمييز بين الفترات «الموصى بها» والفترات «غير القابلة للتفاوض».
على سبيل المثال: يجب أن تحافظ آلات التسوية المتوافقة مع CE والمباعة في أسواق الاتحاد الأوروبي على سعة العزم الكاملة عبر نطاق درجة حرارة التشغيل بالكامل (−10°C to +45°C). لا تواجه الورش في غوانغدونغ أو ساو باولو الدورات الحرارية نفسها، ولكن إذا تجاوزت الرطوبة المحيطة 85% بانتظام، فإن مقاومة التآكل لأعمدة البكرات المكشوفة تصبح عاملًا مؤثرًا في الصيانة لا يذكره أي دليل. وهنا تكون الخبرة المحلية أهم من المواصفات العالمية.
ثلاثة تعديلات عملية يمكنك إجراؤها هذا الأسبوع
لا تحتاج إلى إعادة هيكلة جدول الصيانة الوقائية لديك غدًا. ابدأ من هنا:
- اربط عائلة واحدة من الأجزاء الحرجة، مثل الدعامات الهيكلية بسمك 12-mm لمشاريع النقل بالسكك الحديدية، بسجلات آلة التسوية. كم مرة تجاوز الاستواء ±0.2 mm خلال آخر 90 days؟ اربط هذه الحالات بالطوابع الزمنية للصيانة.
- راجع مخزون قطع الغيار لديك. إذا كنت تحتفظ بمجموعة واحدة فقط من البكرات بينما تشغل آلتين متماثلتين للتسوية، فأنت بالفعل تُنشئ مخاطرة. تتضمن الوحدات المعتمدة من CE من Wuxi Samgins مجموعات بكرات مرقمة تسلسليًا مع بيانات تحميل مسبق معايرة، لذلك لا يكون التبديل قائمًا على التخمين.
- عيّن المساءلة، وليس المهام فقط. بدلًا من «الصيانة مستحقة كل 800 ساعة»، جرّب «قياس سطح البكرات وتقديم التقرير مستحقان بحلول [date] إلى هندسة الإنتاج». المسؤولية تغير السلوك.
فكرة أخيرة: فترات الصيانة هي في الواقع عقود للإنتاجية
كل فترة صيانة تؤجلها هي اتفاق صامت مع عميلك: «سنقبل استقرارًا أبعاديًا أقل قليلًا، وهدرًا أعلى قليلًا، ووقتًا أطول قليلًا للفحص النهائي». في الورش ذات الإنتاجية العالية، تتراكم هذه الاتفاقات أسرع مما يدركه معظم الناس. آلة تسوية الألواح القياسية ليست عنق زجاجة، بل هي الأساس. والأسس لا تُصان وفق التقويم، بل وفق الأدلة: تآكل البكرات المقاس، والمحاذاة المتحقق منها، وتحليل السوائل الموثق.
إذا كان تحديث آلة التسوية التالي لديك أو طلب الدعم يتعلق بظروف تطبيق محددة، مثل مزيج المواد أو نطاق السماكات أو البيئة المحيطة أو التكامل مع معدات أخرى مثل القطع CNC أو اللحام الروبوتي، فيمكننا مواءمة التوصيات مع سير عملك الفعلي، وليس فقط مع مواصفات الكتالوج.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة