




Какие интервалы технического обслуживания требуются для систем сервоприводного позиционирования на автоматическом сварочном станке для пространственных ферм?
Какие интервалы технического обслуживания требуются для систем сервоприводного позиционирования на автоматическом сварочном станке для пространственных ферм?
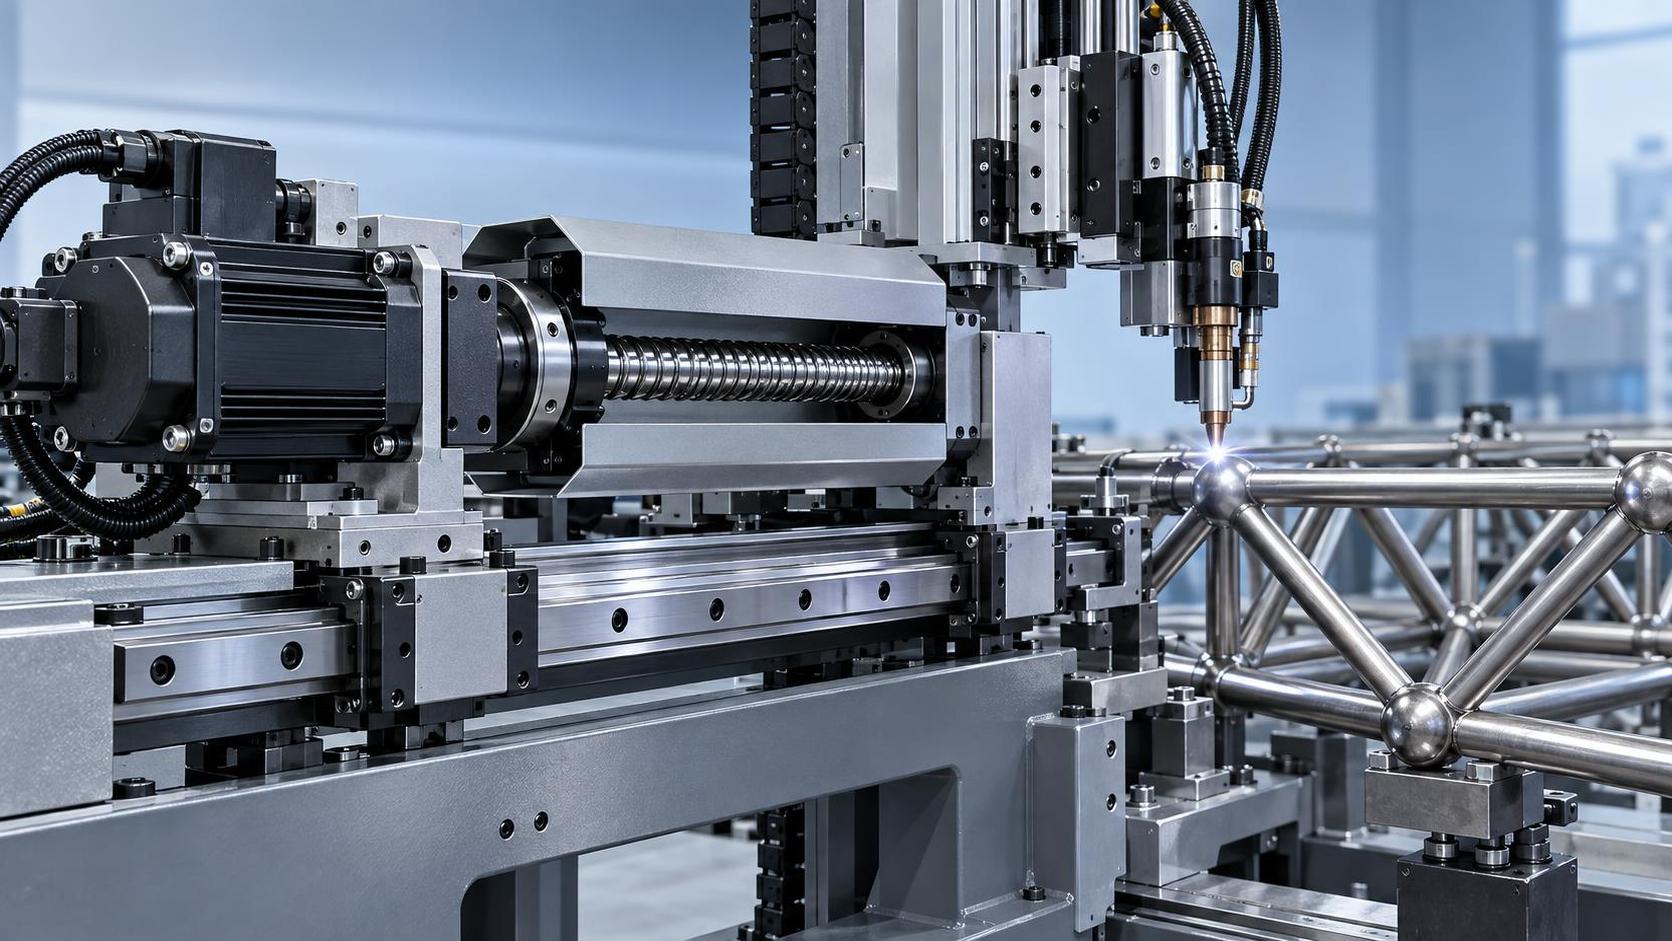
Поддержание оптимальной производительности и долговечности автоматического станка для сварки пространственных рам зависит от точного и своевременного обслуживания его позиционирующих систем с сервоприводом. Эти системы, включающие серводвигатели, прецизионные редукторы, шарико-винтовые передачи, линейные направляющие, энкодеры и контроллеры движения, работают в условиях высоких динамических нагрузок, быстрых циклов ускорения/замедления и температурных колебаний, характерных для роботизированной сварки. В отличие от сервосистем общего назначения, сварка пространственных рам требует повторяемости на микронном уровне при согласованном многоосевом движении, когда даже незначительное накопление люфта или дрейф энкодера напрямую ухудшает геометрию соединений, стабильность проплавления сварных швов и конструкционную целостность несущих компонентов шасси.
Ежедневные визуальные и функциональные проверки
Каждая рабочая смена должна начинаться с визуальной и функциональной проверки — не как формальная процедура, а как средство раннего выявления аномалий. Проверяйте наличие аномальных вибраций вблизи креплений двигателя или корпусов редукторов; прислушивайтесь к высокочастотному гулу или периодическим щелчкам при базировании осей, которые могут указывать на потерю преднатяга подшипников или пропадание сигнала энкодера. Убедитесь, что все цепи аварийной остановки остаются работоспособными и что тормоз срабатывает немедленно при отключении питания. Подтвердите стабильность вакуумной фиксации на технологической оснастке, поскольку нестабильное базирование детали вызывает компенсирующие корректировки сервопривода, ускоряющие износ позиционирующих приводов. Одна пропущенная ежедневная проверка может скрыть развивающиеся проблемы, такие как микротрещины в эластомерных муфтах или незначительная несоосность между валами двигателя и ходовыми винтами, которые в течение 72 часов работы приводят к ошибке позиционирования свыше ±0.15 mm.
Еженедельная смазка и проверка крепежа
Интервалы смазки определяются не календарем, а условиями эксплуатации: частота пополнения смазки напрямую зависит от уровня окружающих твердых частиц и интенсивности рабочего цикла. На предприятиях, где металлическая пыль от смежных процессов (например, лазерной резки или плазменной обработки кромок) проникает внутрь станка, еженедельное повторное смазывание рельсов линейных направляющих и гаек ШВП является обязательным, даже если спецификации производителя предусматривают двухнедельные интервалы. Используйте только синтетическую смазку ISO VG 68 с EP-присадками и консистенцией NLGI #2; избыточное смазывание удерживает абразивные частицы, ускоряя образование раковин на направляющих. Одновременно проверяйте момент затяжки всех крепежных болтов, фиксирующих фланцы серводвигателей, корпуса редукторов и муфты энкодеров, с использованием калиброванного инструмента, а не приблизительной ручной затяжки. Ослабленный крепеж вызывает фазовое запаздывание между заданным и фактическим положением, активируя коды аварий сервопривода, которые ошибочно выглядят как неисправности контроллера, а не механическое проскальзывание.
Ежеквартальная калибровка энкодеров и компенсация люфта
Калибровку энкодеров необходимо выполнять каждые 90 дней либо после любого механического вмешательства, влияющего на кинематику оси, например после замены узла ШВП или повторной выверки портальной балки. Этот процесс включает выполнение последовательности двунаправленного позиционирования по полной длине оси как минимум в пяти контрольных точках на каждом диапазоне хода, регистрацию фактических и заданных положений, а также обновление таблицы компенсации люфта в контроллере движения. Важный нюанс: данные калибровки недействительны, если перед измерением не было подтверждено тепловое равновесие, то есть станок должен проработать не менее 45 минут при номинальной нагрузке. Пропуск этого этапа вносит зависящие от температуры ошибки смещения, проявляющиеся как непостоянное отклонение сварного шва на узлах большого сечения. Также проверяйте целостность экранирования кабелей энкодеров: поврежденная оплетка или нарушенные заземляющие соединения создают электромагнитные помехи, искажающие квадратурные сигналы и вызывающие хаотичные скачки положения, неотличимые от нестабильности настройки сервопривода.
Полугодовой анализ масла в редукторе и проверка обмоток двигателя
Для серворедукторов с номинальным выходным крутящим моментом свыше 10 N·m анализ масла каждые шесть месяцев обязателен. Отберите пробу объемом 5 mL из сливного отверстия после не менее чем 30-минутной работы при рабочей температуре. Лабораторные испытания должны включать феррографию для выявления усталостного выкрашивания зубьев шестерен на ранней стадии и оценку изменения вязкости. Снижение вязкости на 15% указывает на термическую деградацию, ухудшающую формирование гидродинамической пленки, что приводит к микропиттингу, который перерастает в катастрофический отказ редуктора в течение последующих 200–300 часов работы. Одновременно выполняйте испытание сопротивления изоляции обмоток серводвигателя мегаомметром постоянного тока 500 V. Значения ниже 5 MΩ требуют немедленной разборки: проникновение влаги или истирание обмоток часто возникают там, где кабельные каналы многократно изгибаются вблизи шарниров робота, а не в самом корпусе двигателя.
Ежегодное механическое восстановление
Ежегодное восстановление выходит за рамки смазки — оно устраняет накопленный механический гистерезис. Разберите и осмотрите возвратные трубки ШВП на предмет пластической деформации, вызванной повторными ударными нагрузками при быстром замедлении. Заменяйте каретки линейных направляющих с радиальным люфтом >0.02 mm в каналах циркуляции шариков, даже если они все еще находятся в пределах допусков OEM: такой люфт допускает кратковременное отклонение оси во время импульсов возбуждения сварочной дуги с высоким током, ухудшая ее стабильность. Повторно калибруйте все датчики приближения, используемые для обнаружения программных ограничений хода; ослабление их магнитного поля со временем смещает точки срабатывания до 1.2 mm, создавая риск непреднамеренного реагирования на столкновение. Критически важно проверить, что коэффициенты усиления токового контура сервоприводов остаются согласованными между осями: отклонение более ±3% между усилителями X/Y/Z создает неравномерное распределение крутящего момента при синхронизированном движении, ускоряя износ определенных подшипников и одновременно скрывая основной дисбаланс посредством алгоритмов адаптивного управления.
Эти интервалы основаны на подтвержденных практикой пороговых значениях, а не на теоретических пределах. Например, в многономенклатурном производстве, где геометрия пространственных рам значительно различается, например при переходе между автомобильными подрамниками и архитектурными фермами, частота повторной калибровки энкодеров увеличивается до одного раза в 60 дней из-за различий коэффициентов теплового расширения разнородных материалов. Аналогично, при обработке алюминиевых сплавов с высокой теплопроводностью интервалы замены масла в редукторе сокращаются на 30% по сравнению с операциями только со сталью, поскольку локальный нагрев ускоряет окисление. Точное удаление заусенцев перед сваркой также влияет на срок службы позиционирующей системы: неправильное базирование детали, вызванное заусенцами, вынуждает сервопривод непрерывно корректировать положение, повышая тепловыделение в обмотках двигателя до 18% относительно базовых условий. Такое оборудование, как станок для удаления заусенцев с листового металла RNS 800, способный удалять заусенцы после лазерной и плазменной резки с одновременным формированием стабильных R-радиусов, непосредственно снижает эту корректирующую нагрузку, обеспечивая точность размеров перед зажимом. В конечном итоге сроки обслуживания должны определяться измеряемыми параметрами, а не фиксированными графиками, поскольку позиционирующие системы с сервоприводом деградируют по нескольким одновременным направлениям: механическому, тепловому, электрическому и экологическому. Игнорирование любого из этих направлений делает всю систему интервалов недействительной.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение