




Cómo la soldadura robótica y la automatización mejoran la repetibilidad en la producción por lotes
Cómo la soldadura robótica y la automatización mejoran la repetibilidad en la producción por lotes
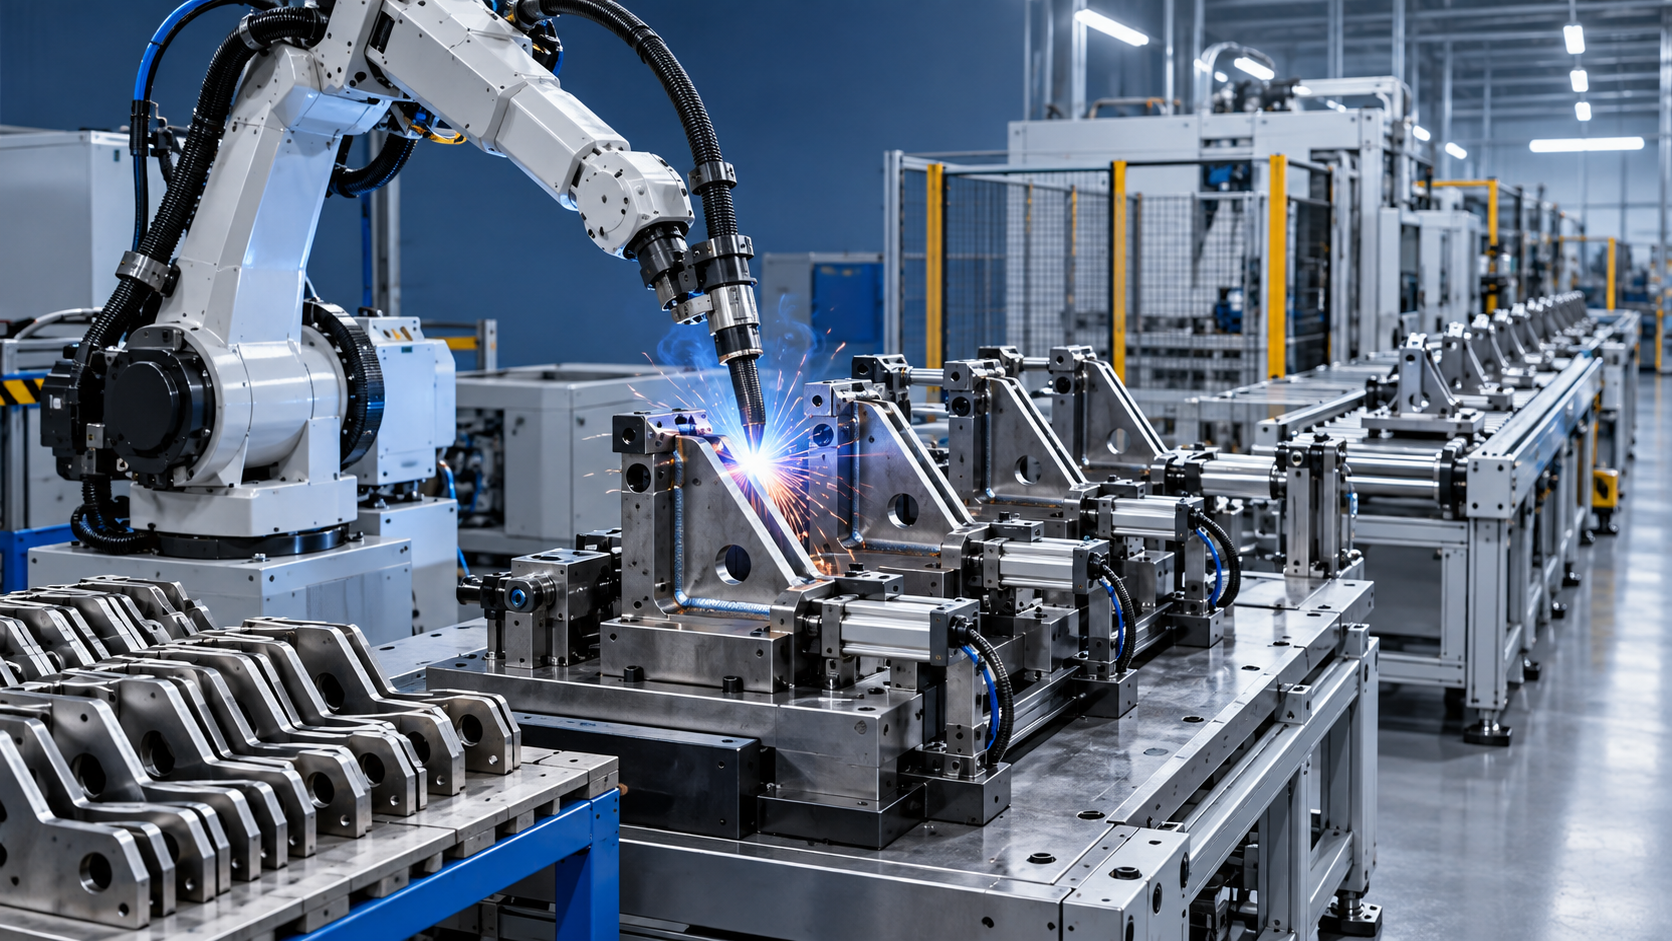
Cómo la soldadura robótica y la automatización mejoran la repetibilidad en la producción por lotes
En la producción por lotes, el coste real de la inconsistencia rara vez se manifiesta en un único fallo grave. Se evidencia en pequeñas interrupciones: un utillaje ajustado entre turnos, un cordón de soldadura que requiere un rectificado adicional, un componente que encaja durante una serie pero genera tensión de montaje en la siguiente. Con el tiempo, estas variaciones consumen capacidad de mano de obra, complican el control de calidad y hacen que la planificación de entregas sea menos fiable.
Para los responsables de la toma de decisiones, la soldadura robótica y la automatización no son simplemente formas de sustituir la soldadura manual. Su mayor valor reside en hacer repetible un proceso ya probado. Una vez que se controlan los parámetros de soldadura, la ubicación de la pieza, la trayectoria de la antorcha y la preparación del material, la operación puede producir el mismo resultado previsto en cientos o miles de piezas. Esa consistencia contribuye a reducir las tasas de reproceso, lograr una producción más predecible y contar con un sistema de producción que puede crecer sin depender por completo de la disponibilidad de unos pocos soldadores altamente experimentados.
La distinción importante es la siguiente: la automatización no genera calidad automáticamente. Hace repetible el proceso existente. Si el ajuste entre piezas es deficiente, los planos no son claros o la variación del material no se gestiona, un robot repetirá esos problemas con gran eficiencia. Por tanto, los proyectos de automatización más sólidos comienzan con disciplina de proceso, y no únicamente con la selección de equipos.
Por qué la repetibilidad se vuelve difícil a medida que crecen los lotes
Un soldador cualificado puede realizar ajustes fundamentados que son difíciles de documentar: cambiar la velocidad de avance tras detectar una separación, modificar el ángulo de la antorcha alrededor de una esquina o compensar una ligera deformación en una pieza fabricada. Estas decisiones son valiosas en trabajos de bajo volumen y alta variabilidad. Sin embargo, en lotes repetidos, pueden introducir variaciones entre operadores, turnos y días.
Los fabricantes por lotes suelen encontrarse con el mismo patrón. Se aprueba una primera pieza, la producción comienza sin problemas y luego se acumulan pequeñas diferencias. Los consumibles se desgastan. Los bordes de las placas varían. Los componentes llegan con ligeros cambios dimensionales. Un nuevo operador interpreta la instrucción de trabajo de forma diferente. La inspección detecta un defecto solo después de que varias piezas ya hayan pasado a la siguiente etapa.
Estos problemas resultan especialmente costosos en estructuras fabricadas, bastidores, soportes, bases de maquinaria, equipos agrícolas y conjuntos de chapa metálica, donde la precisión de la soldadura afecta al mecanizado, la pintura o el montaje final posteriores. Una soldadura puede ser aceptable visualmente y, aun así, generar una deformación que dificulte la alineación de los orificios o la instalación de componentes.
La soldadura robótica aborda este reto convirtiendo los conocimientos críticos de soldadura en una secuencia controlada y repetible. El robot sigue coordenadas programadas y parámetros de soldadura definidos; una célula correctamente diseñada garantiza que cada pieza entre en el proceso en la misma posición. El papel humano se orienta hacia la preparación, la verificación, la supervisión de la programación, la gestión de excepciones y la mejora continua.
La repetibilidad comienza antes de que el robot inicie el arco
Es tentador evaluar un sistema de soldadura robótica por el brazo del robot, la fuente de potencia o la estimación del tiempo de ciclo. En la práctica, la base de la repetibilidad suele establecerse antes, en el punto en que la materia prima se convierte en un componente listo para soldar.
Una calidad de corte uniforme es importante porque influye en la separación de la junta, el estado del borde y el asentamiento en el utillaje. Si un lote de piezas tiene bordes rugosos, dimensiones desiguales o ubicaciones de orificios inconsistentes, el programa de soldadura no puede ofrecer un resultado estable sin compensación. Para fabricantes que cortan chapas de acero al carbono, acero inoxidable o metales no ferrosos de espesor fino a medio, el corte por plasma CNC puede ser un proceso previo eficaz cuando su precisión y flujo de trabajo de anidado se ajustan a los requisitos de la célula de soldadura.
Por ejemplo, una máquina de corte por plasma CNC de tipo mesa puede facilitar la preparación automatizada de piezas metálicas conductoras antes de la soldadura. Sus capacidades de anidado CAD/CAM ayudan a mantener la geometría de las piezas en series repetidas, mientras que el control sensible de altura de la antorcha ayuda a gestionar las variaciones de superficie durante el corte. Con una precisión de máquina especificada de 0,3 mm y una precisión de corte de 0,5 mm, el equipo puede proporcionar una base práctica para una fabricación repetible cuando se consideran adecuadamente las tolerancias, la planitud del material y los utillajes posteriores.
Esta conexión previa suele subestimarse. Un robot de soldadura puede estar programado perfectamente, pero si las piezas cortadas no se posicionan de forma consistente en el utillaje, el tiempo de ciclo aumenta mientras los operadores realizan correcciones. Un mejor corte, desbarbado, preparación de bordes e identificación de piezas a menudo aportan tanto valor al proyecto de automatización como el propio robot.
Qué controla realmente una célula de soldadura robótica repetible
Una célula fiable no depende de una única tecnología. Integra varios controles que reducen el número de decisiones que se toman durante cada ciclo.
Ubicación de las piezas y diseño del utillaje
Los utillajes definen dónde se encuentra la pieza de trabajo en el sistema de coordenadas del robot. Siempre que sea posible, deben posicionar las piezas a partir de superficies de referencia estables y significativas, en lugar de bordes de corte irregulares. Un buen utillaje equilibra rigidez y accesibilidad: evita el movimiento durante la soldadura, pero permite al operador cargar las piezas de forma segura y eficiente.
Para la producción por lotes, una sujeción repetible suele ser más importante que una sujeción compleja. Las abrazaderas neumáticas o hidráulicas pueden reducir la variación dependiente del operador, mientras que las características poka-yoke ayudan a evitar una carga incorrecta. Si los componentes izquierdo y derecho tienen un aspecto similar, el utillaje debe hacer que una orientación incorrecta sea difícil o imposible.
Parámetros de soldadura programados
Los programas de soldadura robótica estandarizan la velocidad de avance, la alimentación de hilo, el voltaje, el ángulo de la antorcha, el patrón de oscilación, las secuencias de inicio y parada y el comportamiento de relleno de cráter. Aquí es donde se incorporan al proceso un aspecto estable del cordón y una penetración uniforme. Una vez cualificado para una condición de junta y material definida, el programa evita que los ajustes rutinarios se desvíen debido a hábitos personales de soldadura.
Dicho esto, el programa no debe considerarse permanentemente fijo. Los consumibles, los lotes de hilo, el suministro de gas protector y el espesor del material pueden afectar a los resultados. Es esencial contar con un proceso estructurado de cambio de parámetros: los cambios deben autorizarse, documentarse, probarse y vincularse a los resultados de inspección, en lugar de realizarse informalmente en el taller.
Monitorización del arco y de la junta
Según la aplicación, la célula puede utilizar detección por contacto, seguimiento de juntas a través del arco, visión láser u otras herramientas adaptativas. Estas tecnologías son útiles cuando la variación normal de las piezas no puede eliminarse de forma económica. No sustituyen unas tolerancias de fabricación razonables. El mejor enfoque suele ser mejorar primero el ajuste entre piezas y, después, utilizar sensores para gestionar la variación restante.
La monitorización también genera un registro de calidad más claro. Cuando se produce un fallo de arco, un problema de alimentación de hilo o una interrupción del ciclo, el sistema puede señalar el evento para su revisión. Esto permite al fabricante aislar las piezas afectadas en lugar de depender de su detección al final de la línea.
Manipulación controlada entre operaciones
En muchas líneas de producción, la soldadura es estable, pero la variación se introduce durante la carga, el giro, el enfriamiento o el traslado a la siguiente estación. Los posicionadores automatizados, los robots coordinados, los transportadores y los dispositivos de manipulación de piezas reducen estas interrupciones. También pueden presentar la junta en un mejor ángulo de soldadura, lo que mejora el acceso y permite una formación más uniforme del cordón.
Las ventajas operativas van más allá del ahorro de mano de obra
La disponibilidad de mano de obra es una razón habitual por la que las empresas estudian la automatización, pero un caso de negocio basado únicamente en la reducción de personal suele ser incompleto. Una célula robótica puede permitir que los soldadores experimentados se concentren en prototipos, conjuntos complejos, trabajos de reparación y desarrollo de procesos, tareas en las que el juicio humano tiene un valor especialmente alto. Mientras tanto, las soldaduras repetitivas estándar pueden avanzar mediante un proceso documentado con menos variables manuales.
La repetibilidad también mejora la confianza en la planificación. Cuando una célula tiene un tiempo de ciclo conocido, una secuencia de carga estandarizada y un suministro de material estable, los responsables de producción pueden programar los lotes con mayor precisión. Esto no significa que cada hora transcurra sin interrupciones. Significa que las paradas, los cambios de formato y las comprobaciones de calidad pueden medirse y mejorarse, en lugar de permanecer ocultos dentro de los estilos de trabajo individuales.
También existe una ventaja de calidad. El movimiento uniforme de la antorcha y el control de parámetros pueden reducir la variación en el perfil del cordón, la ubicación de la soldadura y el aporte térmico. A su vez, esto puede simplificar el rectificado, mecanizado, recubrimiento y montaje posteriores. Los fabricantes deben evaluar estos ahorros a lo largo de toda la ruta de producción, no solo en la estación de soldadura.
Dónde encaja mejor la automatización y dónde se necesita precaución
La soldadura robótica y la automatización suelen ser más eficaces cuando las familias de piezas tienen una geometría repetible, un volumen anual suficiente y soldaduras a las que se puede acceder de forma fiable. Un lote no necesita ser enorme. La cuestión clave es si el mismo proceso se repite con la frecuencia suficiente para que el esfuerzo de diseño de utillajes, programación y validación se recupere mediante una mayor consistencia.
Los candidatos ideales suelen incluir:
- Piezas estructurales con patrones de soldadura recurrentes y planos estables;
- Conjuntos de chapa metálica o placa preparados mediante procesos de corte y conformado controlados;
- Productos con requisitos recurrentes de calidad estética o dimensional de la soldadura;
- Familias de componentes que pueden compartir una plataforma de utillaje o una célula robótica;
- Operaciones en las que la soldadura manual crea un cuello de botella persistente en la producción.
Se requiere precaución cuando cada pieza es única, los componentes entrantes presentan variaciones no controladas o la secuencia de soldadura cambia con frecuencia sin un proceso de ingeniería claro. La automatización aún puede ser posible en estos entornos, pero la flexibilidad, la programación offline, los utillajes modulares y una gestión de datos más sólida adquieren mayor importancia. No se debe esperar que una célula simple diseñada para un producto estable resuelva un problema de producción de alta variedad sin ingeniería adicional.
Una forma práctica de evaluar un proyecto de automatización
Antes de solicitar presupuestos, los equipos directivos deben seleccionar una familia de piezas representativa, en lugar del conjunto más difícil o visualmente más impresionante. Trace su ruta desde la recepción del material hasta la inspección final. Registre los tiempos de ciclo reales, no los supuestos, las causas de reproceso, el tiempo de preparación y las retenciones de calidad. Esta referencia proporciona una visión más realista de dónde puede aportar valor la automatización.
A continuación, examine la pieza en sí. ¿Son accesibles las juntas soldadas? ¿Se pueden posicionar las piezas de forma consistente? ¿El diseño deja suficiente espacio libre para la antorcha y las abrazaderas del utillaje? ¿Podría un pequeño cambio de diseño para la automatización, como un orificio de posicionamiento, una lengüeta o una posición de junta revisada, eliminar un problema persistente de manipulación? Estas preguntas suelen revelar oportunidades menos costosas que añadir posteriormente equipos complejos de detección.
También es recomendable distinguir entre productividad y repetibilidad. Un robot más rápido no garantiza un mejor resultado de producción. Si la carga lleva demasiado tiempo, las piezas requieren corrección manual o la inspección identifica soldaduras inestables, la velocidad teórica del robot no se traducirá en capacidad útil. El objetivo debe ser una célula equilibrada en la que la preparación, la carga, la soldadura, la descarga y la verificación de calidad funcionen con un ritmo estable.
La implementación depende tanto de las personas como de los equipos
Las instalaciones más exitosas involucran desde el inicio del proyecto a operadores, ingenieros de soldadura, personal de mantenimiento y equipos de calidad. Los operadores saben dónde se atascan las piezas, qué juntas se deforman y qué instrucciones de trabajo se interpretan habitualmente de forma diferente. Su experiencia debe orientar el diseño del utillaje y el desarrollo del ciclo, en lugar de incorporarse solo después de la instalación.
La formación debe ir más allá del funcionamiento básico del robot. Los equipos necesitan procedimientos claros para comprobaciones diarias, sustitución de consumibles, limpieza de utillajes, selección de programas, respuesta a fallos y verificación de la primera pieza. Cuando se produce una desviación, el personal debe saber si está autorizado a realizar un ajuste, detener la célula o escalar el problema. Esto evita que un proceso controlado se convierta gradualmente en una colección no documentada de soluciones provisionales.
Para los proyectos internacionales de equipos, también merece atención el soporte del proveedor. Wuxi Samgins International Trade Co., Ltd. suministra equipos de soldadura automática, robots de soldadura, máquinas de corte CNC y maquinaria de fabricación relacionada para clientes de múltiples mercados globales. Su experiencia en selección de equipos y procesos de fabricación integrados puede ser relevante cuando los fabricantes necesitan conectar la preparación de materiales, el corte, la soldadura y las operaciones secundarias en un flujo de producción más coherente. La evaluación debe seguir centrándose en la adecuación entre el sistema propuesto, la familia de piezas, las expectativas de servicio local y los propios requisitos de calidad del fabricante.
Mida el proceso después de la puesta en marcha
Una célula robótica debe gestionarse como un activo de producción en evolución, no como una compra de capital puntual. Las revisiones tempranas de rendimiento deben realizar un seguimiento del rendimiento a la primera pasada, la estabilidad del tiempo de ciclo, el tiempo de arco activo, las paradas relacionadas con el utillaje, el uso de consumibles, la frecuencia de reparaciones y la duración de los cambios de formato. Estas métricas muestran si la célula realmente mejora la repetibilidad o simplemente traslada la variación a otra etapa.
Los datos de calidad son especialmente valiosos cuando se conectan con los registros de lotes y programas. Si surge una tendencia de defectos, el fabricante puede investigar con mayor precisión el estado del material, el desgaste del utillaje, los cambios de parámetros o las revisiones del programa. Con el tiempo, este circuito de retroalimentación refuerza tanto el proceso de soldadura como el diseño del producto.
Para los fabricantes por lotes, la promesa práctica de la automatización no es una fábrica que funcione sin personas. Es una fábrica donde el trabajo crítico depende menos de la improvisación. Con una preparación estable de los componentes, un diseño sólido de utillajes, procedimientos de soldadura cualificados y una monitorización disciplinada, la soldadura robótica puede hacer que cada lote se sienta menos como un nuevo desafío y más como una operación controlada y repetible.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje