




Как роботизированная сварка и автоматизация повышают повторяемость в серийном производстве
Как роботизированная сварка и автоматизация повышают повторяемость в серийном производстве
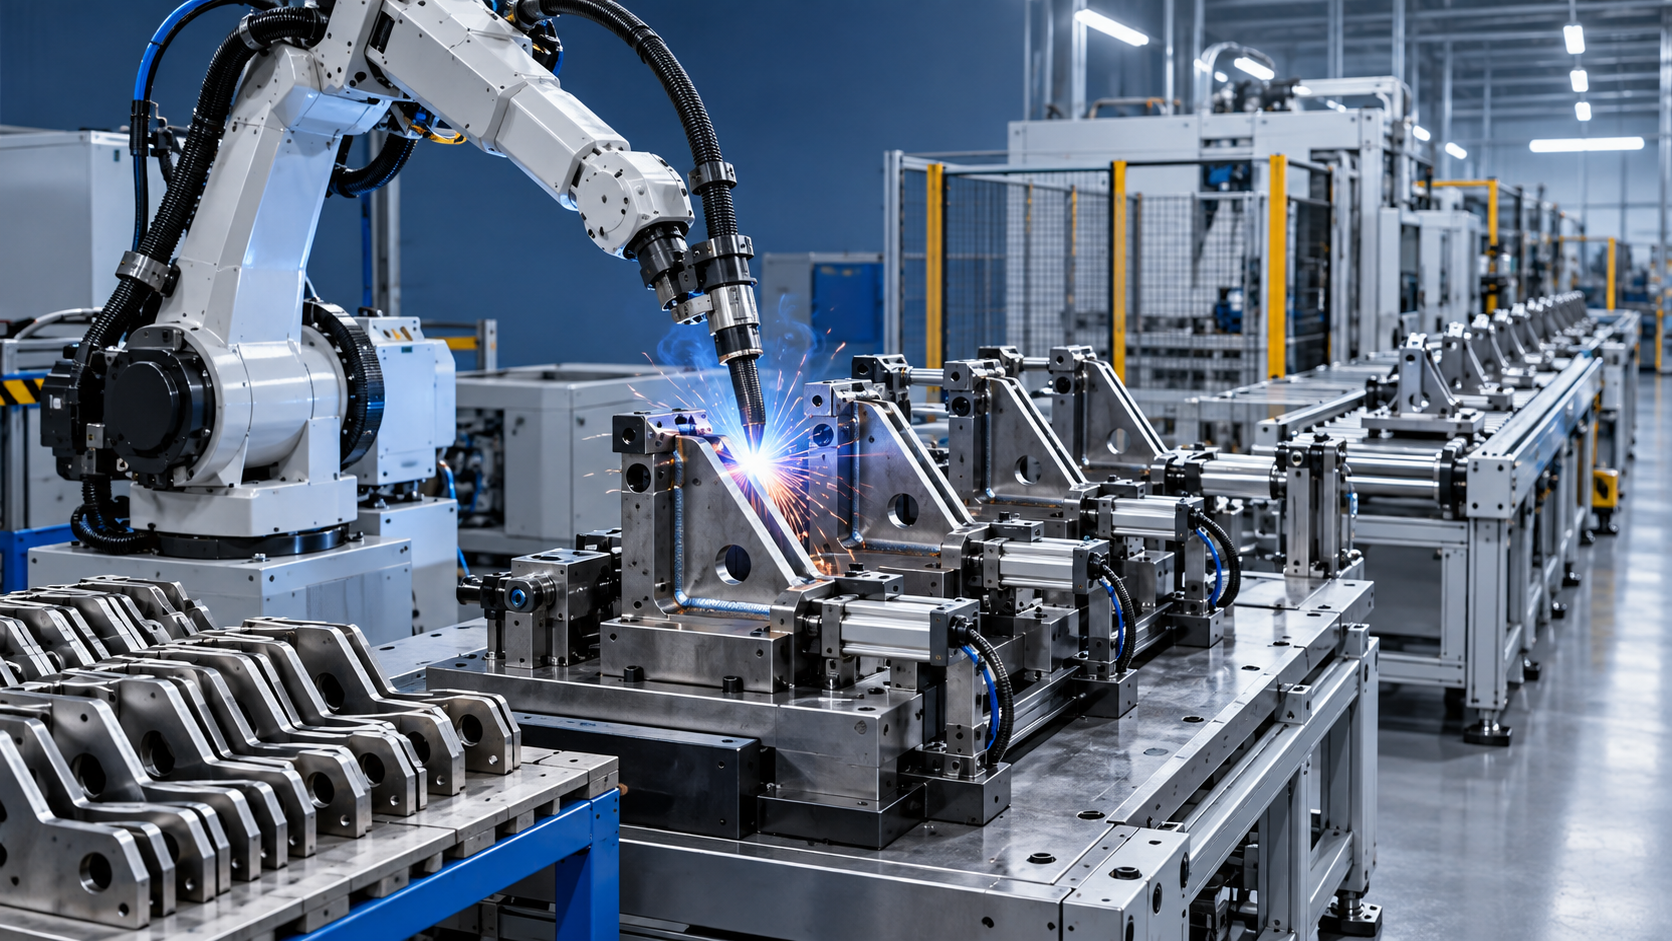
Как роботизированная сварка и автоматизация повышают повторяемость в серийном производстве
В серийном производстве реальная стоимость непостоянства редко проявляется в виде одной крупной аварии. Она выражается в небольших сбоях: оснастка, отрегулированная между сменами, сварной шов, требующий дополнительной шлифовки, компонент, который подходит в одной партии, но создает напряжение при сборке в следующей. Со временем такие отклонения поглощают трудовые ресурсы, усложняют контроль качества и делают планирование поставок менее надежным.
Для лиц, принимающих решения, роботизированная сварка и автоматизация — это не просто способы заменить ручную сварку. Их основная ценность заключается в обеспечении повторяемости проверенного процесса. Когда параметры сварки, положение детали, траектория горелки и подготовка материала контролируются, операция может обеспечивать один и тот же запланированный результат для сотен или тысяч деталей. Такая стабильность способствует снижению объемов переделок, более предсказуемой производительности и развитию производственной системы без полной зависимости от наличия нескольких высококвалифицированных сварщиков.
Важно различать следующее: автоматизация не создает качество автоматически. Она делает существующий процесс повторяемым. Если сборка перед сваркой выполнена плохо, чертежи неясны или вариации материала не контролируются, робот будет очень эффективно воспроизводить эти проблемы. Поэтому наиболее успешные проекты автоматизации начинаются с производственной дисциплины, а не только с выбора оборудования.
Почему повторяемость усложняется с ростом партий
Квалифицированный сварщик может вносить обоснованные корректировки, которые сложно документировать: изменять скорость перемещения после обнаружения зазора, менять угол горелки в углах или компенсировать небольшую деформацию изготовленной детали. Эти решения ценны при мелкосерийных работах с высокой вариативностью. Однако в повторяющихся партиях они могут вносить различия между операторами, сменами и рабочими днями.
Серийные производители часто сталкиваются с одной и той же закономерностью. Первая деталь одобряется, выпуск начинается плавно, а затем накапливаются небольшие различия. Расходные материалы изнашиваются. Кромки листов отличаются. Компоненты поступают с незначительными изменениями размеров. Новый оператор иначе интерпретирует рабочую инструкцию. Контроль выявляет дефект только после того, как несколько деталей уже переместились на следующие этапы.
Эти проблемы особенно затратны при производстве сварных конструкций, рам, кронштейнов, оснований оборудования, сельскохозяйственной техники и сборок из листового металла, где точность сварки влияет на последующую механическую обработку, окраску или окончательную сборку. Сварной шов может выглядеть приемлемо, но все же создавать деформацию, затрудняющую совмещение отверстий или установку компонентов.
Роботизированная сварка решает эту задачу, превращая критически важные знания о сварке в контролируемую, повторяемую последовательность. Робот следует запрограммированным координатам и заданным параметрам сварки, а правильно спроектированная ячейка обеспечивает поступление каждой детали в процесс в одинаковом положении. Роль человека смещается в сторону подготовки, проверки, контроля программирования, обработки исключений и постоянного совершенствования.
Повторяемость начинается до того, как робот зажигает дугу
Соблазнительно оценивать систему роботизированной сварки по манипулятору робота, источнику питания или расчетному времени цикла. На практике основа повторяемости обычно закладывается раньше — в момент, когда исходный материал превращается в компонент, подготовленный к сварке.
Стабильное качество резки имеет значение, поскольку оно влияет на зазор соединения, состояние кромки и посадку в оснастке. Если одна партия деталей имеет грубые кромки, неравномерные размеры или непостоянное расположение отверстий, сварочная программа не сможет обеспечить стабильный результат без компенсации. Для производителей, выполняющих резку тонколистовой и среднетолщинной углеродистой стали, нержавеющей стали или листовых цветных металлов, плазменная резка с ЧПУ может быть эффективным предшествующим процессом, если ее точность и схема раскроя соответствуют требованиям сварочной ячейки.
Например, Плазменный станок для резки с ЧПУ настольного типа может поддерживать автоматизированную подготовку деталей из электропроводящих металлов перед сваркой. Его возможности CAD/CAM-раскроя помогают сохранять геометрию деталей при повторных запусках, а быстродействующее управление высотой горелки помогает учитывать изменения поверхности во время резки. При заявленной точности станка 0,3 мм и точности резки 0,5 мм оборудование может обеспечить практическую основу для повторяемого изготовления при надлежащем учете допусков, плоскостности материала и последующей фиксации в оснастке.
Эта связь с предшествующим процессом часто недооценивается. Сварочный робот может быть запрограммирован безупречно, но если вырезанные детали не позиционируются стабильно в оснастке, время цикла увеличивается, поскольку операторам приходится вносить корректировки. Улучшение резки, удаления заусенцев, подготовки кромок и идентификации деталей часто приносит проекту автоматизации столько же пользы, сколько и сам робот.
Что фактически контролирует повторяемая роботизированная сварочная ячейка
Надежная ячейка не зависит от одной технологии. Она объединяет несколько средств контроля, которые сокращают количество решений, принимаемых в течение каждого цикла.
Позиционирование деталей и проектирование оснастки
Оснастка определяет положение заготовки в системе координат робота. По возможности она должна базироваться на стабильных, значимых базовых поверхностях, а не на неровных обрезных кромках. Хорошая оснастка сочетает жесткость с доступностью: она предотвращает перемещение во время сварки, но при этом позволяет оператору безопасно и эффективно загружать детали.
В серийном производстве повторяемый зажим часто важнее сложной системы зажима. Пневматические или гидравлические зажимы способны уменьшить вариации, зависящие от оператора, а элементы poka-yoke помогают предотвратить неправильную загрузку. Если левые и правые компоненты выглядят похожими, оснастка должна делать неправильную ориентацию сложной или невозможной.
Запрограммированные параметры сварки
Программы роботизированной сварки стандартизируют скорость перемещения, подачу проволоки, напряжение, угол горелки, схему колебаний, последовательность начала и окончания сварки, а также режим заполнения кратера. Именно здесь в процесс закладываются стабильный внешний вид шва и проплавление. После квалификации для определенного соединения и состояния материала программа предотвращает отклонение стандартных настроек из-за индивидуальных привычек сварщиков.
При этом программу не следует считать неизменно фиксированной. На результаты могут влиять расходные материалы, партии проволоки, подача защитного газа и толщина материала. Необходим структурированный процесс изменения параметров: изменения должны быть санкционированы, документированы, испытаны и связаны с результатами контроля, а не вноситься неформально непосредственно в цехе.
Мониторинг дуги и шва
В зависимости от применения ячейка может использовать контактное зондирование, отслеживание шва по дуге, лазерное зрение или другие адаптивные средства. Эти технологии полезны, когда нормальные вариации деталей невозможно устранить экономически оправданным способом. Они не заменяют разумных производственных допусков. Обычно наилучший подход заключается в том, чтобы сначала улучшить сборку перед сваркой, а затем использовать системы контроля для управления оставшимися вариациями.
Мониторинг также формирует более четкую систему отслеживания качества. При возникновении неисправности дуги, проблемы с подачей проволоки или прерывания цикла система может отметить событие для проверки. Это позволяет производителю изолировать затронутые детали, а не полагаться на обнаружение проблемы в конце линии.
Контролируемое перемещение между операциями
На многих производственных линиях сварка стабильна, но вариации возникают во время загрузки, поворота, охлаждения или перемещения на следующую станцию. Автоматизированные позиционеры, координируемые роботы, конвейеры и устройства для перемещения деталей уменьшают такие перебои. Они также могут представлять соединение под более подходящим углом для сварки, что улучшает доступ и обеспечивает более стабильное формирование шва.
Операционные преимущества выходят за рамки экономии труда
Доступность рабочей силы является распространенной причиной, по которой компании рассматривают автоматизацию, однако экономическое обоснование, основанное только на сокращении численности персонала, часто оказывается неполным. Роботизированная ячейка может позволить опытным сварщикам сосредоточиться на прототипах, сложных сборках, ремонтных работах и развитии процессов — задачах, в которых человеческое суждение имеет особенно высокую ценность. В то же время стандартные повторяющиеся сварные швы могут выполняться по документированному процессу с меньшим количеством ручных переменных.
Повторяемость также повышает уверенность при планировании. Когда ячейка имеет известное время цикла, стандартизированную последовательность загрузки и стабильное снабжение материалами, руководители производства могут точнее планировать партии. Это не означает, что каждый час будет проходить без перебоев. Это означает, что простои, переналадка и проверки качества могут измеряться и улучшаться, а не оставаться скрытыми в индивидуальных стилях работы.
Также существует преимущество в качестве. Стабильное движение горелки и управление параметрами могут сократить вариации профиля валика, расположения шва и тепловложения. В свою очередь, это может упростить последующую шлифовку, механическую обработку, нанесение покрытий и сборку. Производителям следует оценивать эту экономию по всему производственному маршруту, а не только на сварочном участке.
Где автоматизация подходит лучше всего и где требуется осторожность
Роботизированная сварка и автоматизация обычно наиболее эффективны, когда семейства деталей имеют повторяемую геометрию, достаточный годовой объем и сварные соединения, к которым можно надежно получить доступ. Партия не должна быть огромной. Ключевой вопрос заключается в том, повторяется ли один и тот же процесс достаточно часто, чтобы затраты на проектирование оснастки, программирование и валидацию окупались за счет повышения стабильности.
Идеальными кандидатами часто являются:
- Конструкционные детали с повторяющимися схемами сварки и стабильными чертежами;
- Сборки из листового металла или плит, подготовленные с помощью контролируемых процессов резки и формовки;
- Изделия с повторяющимися требованиями к внешнему виду или размерам сварных швов;
- Семейства компонентов, которые могут использовать общую платформу оснастки или роботизированную ячейку;
- Операции, при которых ручная сварка создает постоянное узкое место в производстве.
Осторожность необходима, когда каждая деталь уникальна, поступающие компоненты имеют неконтролируемые вариации или последовательность сварки часто меняется без четкого инженерного процесса. Автоматизация в таких условиях все еще возможна, однако возрастает значение гибкости, автономного программирования, модульной оснастки и более эффективного управления данными. Не следует ожидать, что простая ячейка, разработанная для одного стабильного изделия, решит проблему многономенклатурного производства без дополнительного инжиниринга.
Практический способ оценки проекта автоматизации
Перед запросом коммерческих предложений руководящим командам следует выбрать репрезентативное семейство деталей, а не самую сложную или наиболее визуально впечатляющую сборку. Составьте карту его маршрута от приемки материала до окончательного контроля. Зафиксируйте фактические, а не предполагаемые, времена цикла, причины переделок, время наладки и приостановки по качеству. Эта исходная база дает более реалистичное представление о том, где автоматизация может создать ценность.
Затем изучите саму деталь. Доступны ли сварные соединения? Можно ли стабильно позиционировать детали? Предусматривает ли конструкция достаточный зазор для горелки и зажимов оснастки? Может ли небольшое изменение конструкции для автоматизации, например базовое отверстие, язычок или измененное положение шва, устранить постоянную проблему при манипулировании? Эти вопросы часто выявляют возможности, которые обходятся дешевле, чем последующее добавление сложного оборудования для контроля.
Также разумно различать производительность и повторяемость. Более быстрый робот не гарантирует лучшего производственного результата. Если загрузка занимает слишком много времени, детали требуют ручной корректировки или контроль выявляет нестабильные швы, теоретическая скорость робота не превратится в полезную производственную мощность. Целью должна быть сбалансированная ячейка, в которой подготовка, загрузка, сварка, выгрузка и проверка качества работают в стабильном ритме.
Внедрение зависит от людей не меньше, чем от оборудования
Наиболее успешные внедрения с самого начала проекта привлекают операторов, инженеров-сварщиков, обслуживающий персонал и группы качества. Операторы понимают, где детали застревают, какие соединения деформируются и какие рабочие инструкции регулярно интерпретируются по-разному. Их опыт должен учитываться при проектировании оснастки и разработке цикла, а не привлекаться только после установки.
Обучение должно выходить за рамки базовой эксплуатации робота. Командам необходимы четкие процедуры для ежедневных проверок, замены расходных материалов, очистки оснастки, выбора программы, реагирования на неисправности и проверки первой детали. При возникновении отклонения персонал должен знать, уполномочен ли он вносить корректировку, останавливать ячейку или передавать вопрос на более высокий уровень. Это предотвращает постепенное превращение контролируемого процесса в недокументированный набор обходных решений.
Для международных проектов по поставке оборудования также заслуживает внимания поддержка поставщика. Wuxi Samgins International Trade Co., Ltd. поставляет автоматическое сварочное оборудование, сварочных роботов, станки для резки с ЧПУ и сопутствующее оборудование для изготовления металлоконструкций клиентам на нескольких мировых рынках. Ее опыт в выборе оборудования и интегрированных производственных процессах может быть актуален, когда производителям необходимо связать подготовку материала, резку, сварку и вторичные операции в более целостный производственный поток. Оценка по-прежнему должна быть сосредоточена на соответствии предлагаемой системы семейству деталей, ожиданиям в отношении местного сервиса и собственным требованиям производителя к качеству.
Измеряйте процесс после ввода в эксплуатацию
Роботизированной ячейкой следует управлять как развивающимся производственным активом, а не как разовой капитальной покупкой. На ранних обзорах производительности следует отслеживать выход годных изделий с первого прохода, стабильность времени цикла, время горения дуги, остановки, связанные с оснасткой, расход расходных материалов, частоту ремонтов и продолжительность переналадки. Эти показатели демонстрируют, действительно ли ячейка повышает повторяемость или лишь переносит вариации на другой этап.
Данные о качестве особенно ценны, когда они связаны с записями о партиях и программах. При появлении тенденции к дефектам производитель может с большей точностью исследовать состояние материала, износ оснастки, изменения параметров или пересмотры программы. Со временем этот контур обратной связи укрепляет как процесс сварки, так и конструкцию изделия.
Для серийных производителей практическое обещание автоматизации — это не завод, работающий без людей. Это завод, где критически важная работа меньше зависит от импровизации. При стабильной подготовке компонентов, продуманном проектировании оснастки, квалифицированных процедурах сварки и дисциплинированном мониторинге роботизированная сварка может сделать каждую партию менее похожей на новую задачу и более похожей на контролируемую, повторяемую операцию.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение