




كيف يعمل اللحام الروبوتي والأتمتة على تحسين قابلية التكرار في الإنتاج على دفعات
كيف يعمل اللحام الروبوتي والأتمتة على تحسين قابلية التكرار في الإنتاج على دفعات
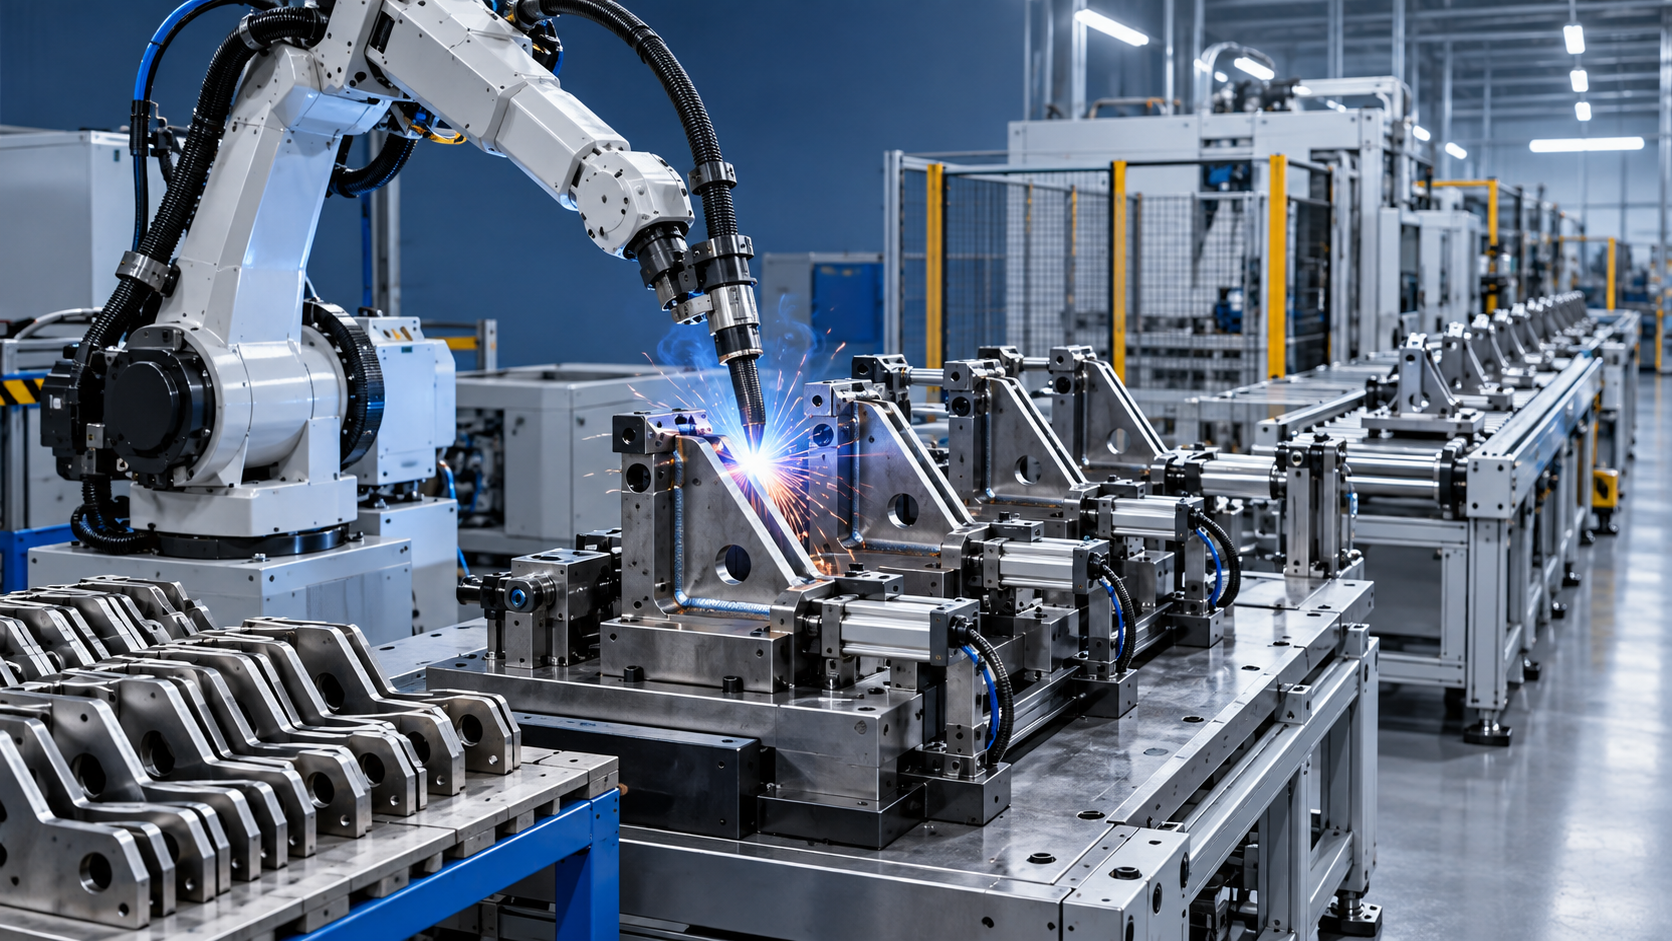
كيف تُحسّن اللحام الروبوتي والأتمتة قابلية التكرار في الإنتاج بالدفعات
في الإنتاج بالدفعات، نادرًا ما تظهر التكلفة الحقيقية لعدم الاتساق في صورة فشل كبير واحد. بل تظهر في انقطاعات صغيرة: تجهيز يتم ضبطه بين الورديات، أو خرزة لحام تتطلب تجليخًا إضافيًا، أو مكوّن يلائم أثناء تشغيل معين لكنه يسبب إجهادًا في التجميع أثناء التشغيل التالي. ومع مرور الوقت، تستهلك هذه الاختلافات طاقة العمل، وتعقّد مراقبة الجودة، وتجعل تخطيط التسليم أقل موثوقية.
بالنسبة لصنّاع القرار، لا يُعد اللحام الروبوتي والأتمتة مجرد وسيلة لاستبدال اللحام اليدوي. فقيمتهما الأكبر تكمن في جعل العملية المثبتة قابلة للتكرار. فعند التحكم في معلمات اللحام، وموضع القطعة، ومسار الشعلة، وإعداد المواد، يمكن للعملية إنتاج النتيجة المقصودة نفسها عبر مئات أو آلاف القطع. ويدعم هذا الاتساق خفض معدلات إعادة العمل، وزيادة قابلية التنبؤ بالإنتاجية، ونظام إنتاج يمكنه النمو دون الاعتماد الكامل على توافر عدد محدود من اللحامين ذوي الخبرة العالية.
والتمييز المهم هنا هو أن الأتمتة لا تُنشئ الجودة تلقائيًا. بل تجعل العملية القائمة قابلة للتكرار. فإذا كان التثبيت ضعيفًا، أو الرسومات غير واضحة، أو تباين المواد غير مُدار، فسوف يكرر الروبوت هذه المشكلات بكفاءة عالية. ولذلك تبدأ أقوى مشاريع الأتمتة بانضباط العملية بدلًا من اختيار المعدات وحده.
لماذا تصبح قابلية التكرار أكثر صعوبة مع زيادة الدفعات
يمكن للحام الماهر إجراء تعديلات مدروسة يصعب توثيقها، مثل تغيير سرعة الحركة بعد ملاحظة فجوة، أو تعديل زاوية الشعلة حول زاوية، أو التعويض عن تشوه طفيف في قطعة مُصنّعة. وتكون هذه القرارات قيّمة في الأعمال منخفضة الحجم وعالية التباين. لكن في الدفعات المتكررة، قد تُدخل تباينًا من مشغل إلى آخر، ومن وردية إلى أخرى، ومن يوم إلى يوم.
غالبًا ما يواجه مصنعو الدفعات النمط نفسه. تتم الموافقة على القطعة الأولى، ويبدأ الإنتاج بسلاسة، ثم تتراكم الفروق الصغيرة. تتآكل المواد الاستهلاكية. تختلف حواف الصفائح. تصل المكونات بتغيرات طفيفة في الأبعاد. يفسر مشغل جديد تعليمات العمل بطريقة مختلفة. ويكتشف الفحص عيبًا بعد أن تكون عدة قطع قد انتقلت بالفعل إلى المراحل اللاحقة.
تكون هذه المشكلات مكلفة بشكل خاص في الهياكل المُصنّعة، والإطارات، والحوامل، وقواعد الآلات، والمعدات الزراعية، وتجميعات الصفائح المعدنية، حيث تؤثر دقة اللحام في التشغيل الآلي أو الطلاء أو التجميع النهائي اللاحق. فقد يكون اللحام مقبولًا من حيث المظهر، لكنه مع ذلك يسبب تشوهًا يجعل محاذاة الثقوب أو تركيب المكونات أكثر صعوبة.
يعالج اللحام الروبوتي هذا التحدي بتحويل المعرفة الحرجة باللحام إلى تسلسل مضبوط وقابل للتكرار. يتبع الروبوت إحداثيات مبرمجة ومعلمات لحام محددة؛ وتضمن الخلية المصممة بشكل صحيح دخول كل قطعة إلى العملية في الموضع نفسه. ويتحول دور الإنسان نحو الإعداد والتحقق والإشراف على البرمجة ومعالجة الاستثناءات والتحسين المستمر.
تبدأ قابلية التكرار قبل أن يشعل الروبوت القوس الكهربائي
من المغري تقييم نظام اللحام الروبوتي بناءً على ذراع الروبوت أو مصدر الطاقة أو تقدير زمن الدورة. لكن عمليًا، يُرسى أساس قابلية التكرار عادةً في وقت أبكر، عند النقطة التي تتحول فيها المادة الخام إلى مكوّن جاهز للحام.
تُعد جودة القطع المتسقة مهمة لأنها تؤثر في فجوة الوصلة وحالة الحافة واستقرار القطعة في التجهيز. فإذا كانت إحدى دفعات القطع ذات حواف خشنة، أو أبعاد غير متساوية، أو مواقع ثقوب غير متسقة، فلن يتمكن برنامج اللحام من تحقيق نتيجة مستقرة دون تعويض. وبالنسبة للمصنعين الذين يقطعون صفائح الفولاذ الكربوني أو الفولاذ المقاوم للصدأ أو المعادن غير الحديدية بسماكات رقيقة إلى متوسطة، يمكن أن يكون القطع بالبلازما CNC عملية فعالة في المراحل السابقة عندما تتوافق دقته وسير عمل التعشيش مع متطلبات خلية اللحام.
على سبيل المثال، يمكن لآلة قطع البلازما CNC من النوع الطاولي دعم الإعداد الآلي للأجزاء المعدنية الموصلة قبل اللحام. وتساعد قدرات التعشيش CAD/CAM الخاصة بها في الحفاظ على هندسة القطعة خلال عمليات التشغيل المتكررة، بينما يساعد التحكم سريع الاستجابة في ارتفاع الشعلة على إدارة تباين السطح أثناء القطع. ومع تحديد دقة الماكينة عند 0.3 mm ودقة القطع عند 0.5 mm، يمكن للمعدات توفير أساس عملي للتصنيع القابل للتكرار عند مراعاة التفاوتات واستواء المواد والتجهيزات اللاحقة على نحو مناسب.
غالبًا ما يتم التقليل من أهمية هذا الترابط في المراحل السابقة. فقد يكون روبوت اللحام مبرمجًا بصورة مثالية، ولكن إذا لم تستقر القطع المقطوعة باستمرار في التجهيز، يزداد زمن الدورة مع قيام المشغلين بإجراء التصحيحات. وغالبًا ما توفر جودة القطع الأفضل، وإزالة النتوءات، وإعداد الحواف، وتعريف القطع قيمة لمشروع الأتمتة بقدر ما يوفره الروبوت نفسه.
ما الذي تتحكم فيه خلية اللحام الروبوتي القابلة للتكرار فعليًا
لا تعتمد الخلية الموثوقة على تقنية واحدة. بل تجمع عدة عناصر تحكم تقلل عدد القرارات التي تُتخذ خلال كل دورة.
تحديد موضع القطعة وتصميم التجهيز
تحدد التجهيزات موضع قطعة العمل ضمن نظام إحداثيات الروبوت. وينبغي أن تعتمد على أسطح مرجعية مستقرة وذات معنى بدلًا من حواف القطع غير المنتظمة كلما أمكن. ويوازن التجهيز الجيد بين الصلابة وسهولة الوصول: فهو يمنع الحركة أثناء اللحام، لكنه يتيح أيضًا للمشغل تحميل القطع بأمان وكفاءة.
في الإنتاج بالدفعات، غالبًا ما يكون التثبيت القابل للتكرار أكثر أهمية من التثبيت المعقد. يمكن للمشابك الهوائية أو الهيدروليكية تقليل التباين المرتبط بالمشغل، بينما تساعد ميزات منع الخطأ على تجنب التحميل غير الصحيح. وإذا كانت المكونات اليمنى واليسرى متشابهة في المظهر، فينبغي أن يجعل التجهيز الاتجاه الخاطئ صعبًا أو مستحيلًا.
معلمات اللحام المبرمجة
تعمل برامج اللحام الروبوتي على توحيد سرعة الحركة، وتغذية السلك، والجهد، وزاوية الشعلة، ونمط التمويج، وتسلسلات البدء والإيقاف، وسلوك ملء الفوهة. وهنا يتم تضمين مظهر اللحام المستقر والاختراق في العملية. وبمجرد تأهيل البرنامج لوصلة محددة وحالة مواد محددة، فإنه يمنع انحراف الإعدادات الروتينية نتيجة لعادات اللحام الشخصية.
ومع ذلك، لا ينبغي التعامل مع البرنامج على أنه ثابت بشكل دائم. إذ يمكن للمواد الاستهلاكية، ودفعات الأسلاك، وإمداد غاز الحماية، وسماكة المادة أن تؤثر جميعها في النتائج. ومن الضروري وجود عملية منظمة لتغيير المعلمات: يجب أن تكون التغييرات معتمدة وموثقة ومجربة ومرتبطة بنتائج الفحص، بدلًا من إجرائها بصورة غير رسمية في أرضية الورشة.
مراقبة القوس والدرزة
وفقًا للتطبيق، قد تستخدم الخلية الاستشعار باللمس، أو تتبع الدرزة عبر القوس، أو الرؤية بالليزر، أو أدوات تكيفية أخرى. وتفيد هذه التقنيات عندما لا يمكن إزالة التباين الطبيعي للقطعة بصورة اقتصادية. لكنها ليست بديلًا عن تفاوتات تصنيع معقولة. وعادةً ما يكون النهج الأفضل هو تحسين التثبيت أولًا، ثم استخدام الاستشعار لإدارة التباين المتبقي.
كما تتيح المراقبة سجلًا أوضح للجودة. فعند حدوث عطل في القوس أو مشكلة في تغذية السلك أو انقطاع في الدورة، يمكن للنظام الإشارة إلى الحدث للمراجعة. وهذا يسمح للمصنع بعزل القطع المتأثرة بدلًا من الاعتماد على اكتشاف المشكلة في نهاية الخط.
المناولة المضبوطة بين العمليات
في العديد من خطوط الإنتاج، يكون اللحام مستقرًا لكن التباين يدخل أثناء التحميل أو التقليب أو التبريد أو النقل إلى المحطة التالية. تقلل أدوات التموضع الآلية والروبوتات المنسقة والناقلات وأجهزة مناولة القطع من هذه الانقطاعات. كما يمكنها تقديم الوصلة بزاوية لحام أفضل، مما يحسن الوصول ويتيح تكوين خرزة أكثر اتساقًا.
المكاسب التشغيلية أوسع من مجرد توفير العمالة
يُعد توافر العمالة سببًا شائعًا يدفع الشركات إلى دراسة الأتمتة، لكن دراسة الجدوى القائمة فقط على خفض عدد العاملين غالبًا ما تكون غير مكتملة. يمكن للخلية الروبوتية أن تتيح للحامين ذوي الخبرة التركيز على النماذج الأولية والتجميعات المعقدة وأعمال الإصلاح وتطوير العمليات، وهي مهام يكون فيها للحكم البشري قيمة عالية بشكل خاص. وفي الوقت نفسه، يمكن أن تمر اللحامات القياسية المتكررة عبر عملية موثقة مع متغيرات يدوية أقل.
كما تحسن قابلية التكرار الثقة في التخطيط. فعندما تكون للخلية مدة دورة معروفة، وتسلسل تحميل موحد، وإمداد مستقر بالمواد، يمكن لمديري الإنتاج جدولة الدفعات بدقة أكبر. ولا يعني هذا أن كل ساعة ستعمل دون انقطاع، بل يعني أن التوقفات وتغيير التجهيزات وفحوصات الجودة يمكن قياسها وتحسينها بدلًا من أن تظل مخفية ضمن أساليب العمل الفردية.
وهناك فائدة للجودة أيضًا. يمكن لحركة الشعلة المتسقة والتحكم في المعلمات أن يقللا التباين في شكل الخرزة وموضع اللحام ومدخلات الحرارة. وقد يؤدي ذلك بدوره إلى تبسيط التجليخ والتشغيل الآلي والطلاء والتجميع في المراحل اللاحقة. وينبغي للمصنعين تقييم هذه الوفورات عبر مسار الإنتاج الكامل، وليس في محطة اللحام فقط.
أين تناسب الأتمتة بشكل أفضل، وأين يلزم الحذر
يكون اللحام الروبوتي والأتمتة عمومًا أكثر فعالية عندما تكون لعائلات القطع هندسة قابلة للتكرار، وحجم سنوي كافٍ، ولحامات يمكن الوصول إليها بشكل موثوق. ولا يلزم أن تكون الدفعة ضخمة. والسؤال الأساسي هو ما إذا كانت العملية نفسها تتكرر بالقدر الكافي لاسترداد جهد تصميم التجهيز والبرمجة والتحقق من خلال اتساق أفضل.
غالبًا ما تشمل المرشحات المثالية ما يلي:
- الأجزاء الهيكلية ذات أنماط اللحام المتكررة والرسومات المستقرة؛
- تجميعات الصفائح المعدنية أو الألواح المُعدة بعمليات قطع وتشكيل مضبوطة؛
- المنتجات ذات متطلبات جودة لحام جمالية أو أبعادية متكررة؛
- عائلات المكونات التي يمكنها مشاركة منصة تجهيز أو خلية روبوت؛
- العمليات التي يسبب فيها اللحام اليدوي عنق زجاجة مستمرًا في الإنتاج.
يلزم الحذر عندما تكون كل قطعة فريدة، أو تصل المكونات الواردة بتباين غير مضبوط، أو يتغير تسلسل اللحام بشكل متكرر دون عملية هندسية واضحة. لا تزال الأتمتة ممكنة في هذه البيئات، لكن المرونة والبرمجة دون اتصال والتجهيزات المعيارية وإدارة البيانات الأقوى تصبح أكثر أهمية. ولا ينبغي توقع أن تحل خلية بسيطة مصممة لمنتج مستقر واحد مشكلة إنتاج عالي التنوع دون هندسة إضافية.
طريقة عملية لتقييم مشروع الأتمتة
قبل طلب عروض الأسعار، ينبغي لفرق القيادة اختيار عائلة قطع ممثلة بدلًا من التجميعة الأكثر صعوبة أو الأكثر إثارة للإعجاب بصريًا. يجب رسم مسارها من استلام المواد حتى الفحص النهائي. وسجل أزمنة الدورة الفعلية، لا المفترضة، وأسباب إعادة العمل ووقت الإعداد وحالات تعليق الجودة. يوفر هذا الخط الأساسي رؤية أكثر واقعية للمكان الذي يمكن أن تضيف فيه الأتمتة قيمة.
بعد ذلك، افحص القطعة نفسها. هل يمكن الوصول إلى وصلات اللحام؟ هل يمكن تحديد موضع القطع باستمرار؟ هل يسمح التصميم بخلوص كافٍ للشعلة ومشابك التجهيز؟ هل يمكن لتغيير صغير في التصميم من أجل الأتمتة، مثل ثقب تحديد موضع أو لسان أو موضع درزة معدل، أن يزيل مشكلة مناولة مستمرة؟ غالبًا ما تكشف هذه الأسئلة عن فرص أقل تكلفة من إضافة معدات استشعار معقدة لاحقًا.
ومن الحكمة أيضًا التمييز بين الإنتاجية وقابلية التكرار. فالروبوت الأسرع لا يضمن نتيجة إنتاج أفضل. فإذا استغرق التحميل وقتًا طويلًا جدًا، أو تطلبت القطع تصحيحًا يدويًا، أو كشف الفحص عن لحامات غير مستقرة، فلن تتحول سرعة الروبوت النظرية إلى طاقة إنتاجية قابلة للاستخدام. ينبغي أن يكون الهدف خلية متوازنة تعمل فيها عمليات الإعداد والتحميل واللحام والتفريغ والتحقق من الجودة بإيقاع مستقر.
يعتمد التنفيذ على الأشخاص بقدر اعتماده على المعدات
تشمل أنجح عمليات التركيب المشغلين ومهندسي اللحام وموظفي الصيانة وفرق الجودة في وقت مبكر من المشروع. يفهم المشغلون أماكن تعثر القطع، والوصلات التي تتشوه، وتعليمات العمل التي تُفسر بشكل مختلف بصورة متكررة. وينبغي أن تسهم خبرتهم في تصميم التجهيز وتطوير الدورة بدلًا من إشراكهم فقط بعد التركيب.
ينبغي أن يمتد التدريب إلى ما بعد التشغيل الأساسي للروبوت. تحتاج الفرق إلى إجراءات واضحة للفحوصات اليومية واستبدال المواد الاستهلاكية وتنظيف التجهيز واختيار البرنامج والاستجابة للأعطال والتحقق من القطعة الأولى. وعند حدوث انحراف، ينبغي أن يعرف الموظفون ما إذا كانوا مخولين بإجراء تعديل أو إيقاف الخلية أو تصعيد المشكلة. وهذا يمنع العملية المضبوطة من التحول تدريجيًا إلى مجموعة غير موثقة من الحلول المؤقتة.
بالنسبة لمشاريع المعدات الدولية، يستحق دعم المورد الاهتمام أيضًا. توفر Wuxi Samgins International Trade Co., Ltd. معدات اللحام الأوتوماتيكية وروبوتات اللحام وماكينات القطع CNC وآلات التصنيع ذات الصلة للعملاء في عدة أسواق عالمية. ويمكن أن تكون خبرتها في اختيار المعدات وعمليات التصنيع المتكاملة ذات صلة عندما يحتاج المصنعون إلى ربط إعداد المواد والقطع واللحام والعمليات الثانوية ضمن تدفق إنتاج أكثر تماسكًا. ومع ذلك، ينبغي أن يظل التقييم مركزًا على مدى توافق النظام المقترح مع عائلة القطع وتوقعات الخدمة المحلية ومتطلبات الجودة الخاصة بالمصنع.
قياس العملية بعد بدء التشغيل
ينبغي إدارة الخلية الروبوتية بوصفها أصلًا إنتاجيًا متطورًا، وليس عملية شراء رأسمالية لمرة واحدة. يجب أن تتتبع مراجعات الأداء المبكرة معدل العائد من المرة الأولى، واستقرار زمن الدورة، وزمن تشغيل القوس، والتوقفات المرتبطة بالتجهيز، واستخدام المواد الاستهلاكية، وتكرار الإصلاح، ومدة تغيير التجهيز. وتوضح هذه المقاييس ما إذا كانت الخلية تحسن قابلية التكرار فعليًا أم تنقل التباين إلى مرحلة أخرى فقط.
تكون بيانات الجودة ذات قيمة خاصة عند ربطها بسجلات الدفعات والبرامج. فإذا ظهر اتجاه للعيوب، يمكن للمصنع التحقيق في حالة المواد أو تآكل التجهيز أو تغيرات المعلمات أو مراجعات البرنامج بدقة أكبر. ومع مرور الوقت، تعزز حلقة التغذية الراجعة هذه كلاً من عملية اللحام وتصميم المنتج.
بالنسبة لمصنعي الدفعات، لا يتمثل الوعد العملي للأتمتة في مصنع يعمل دون أشخاص. بل في مصنع يكون فيه العمل الحرج أقل اعتمادًا على الارتجال. ومع إعداد مستقر للمكونات، وتصميم تجهيز سليم، وإجراءات لحام مؤهلة، ومراقبة منضبطة، يمكن للحام الروبوتي أن يجعل كل دفعة تبدو أقل كتحدٍ جديد وأكثر كعملية مضبوطة وقابلة للتكرار.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة