




¿Qué factores determinan las diferencias de precio entre los modelos de fresadoras de bordes?
¿Qué factores determinan las diferencias de precio entre los modelos de fresadoras de bordes?
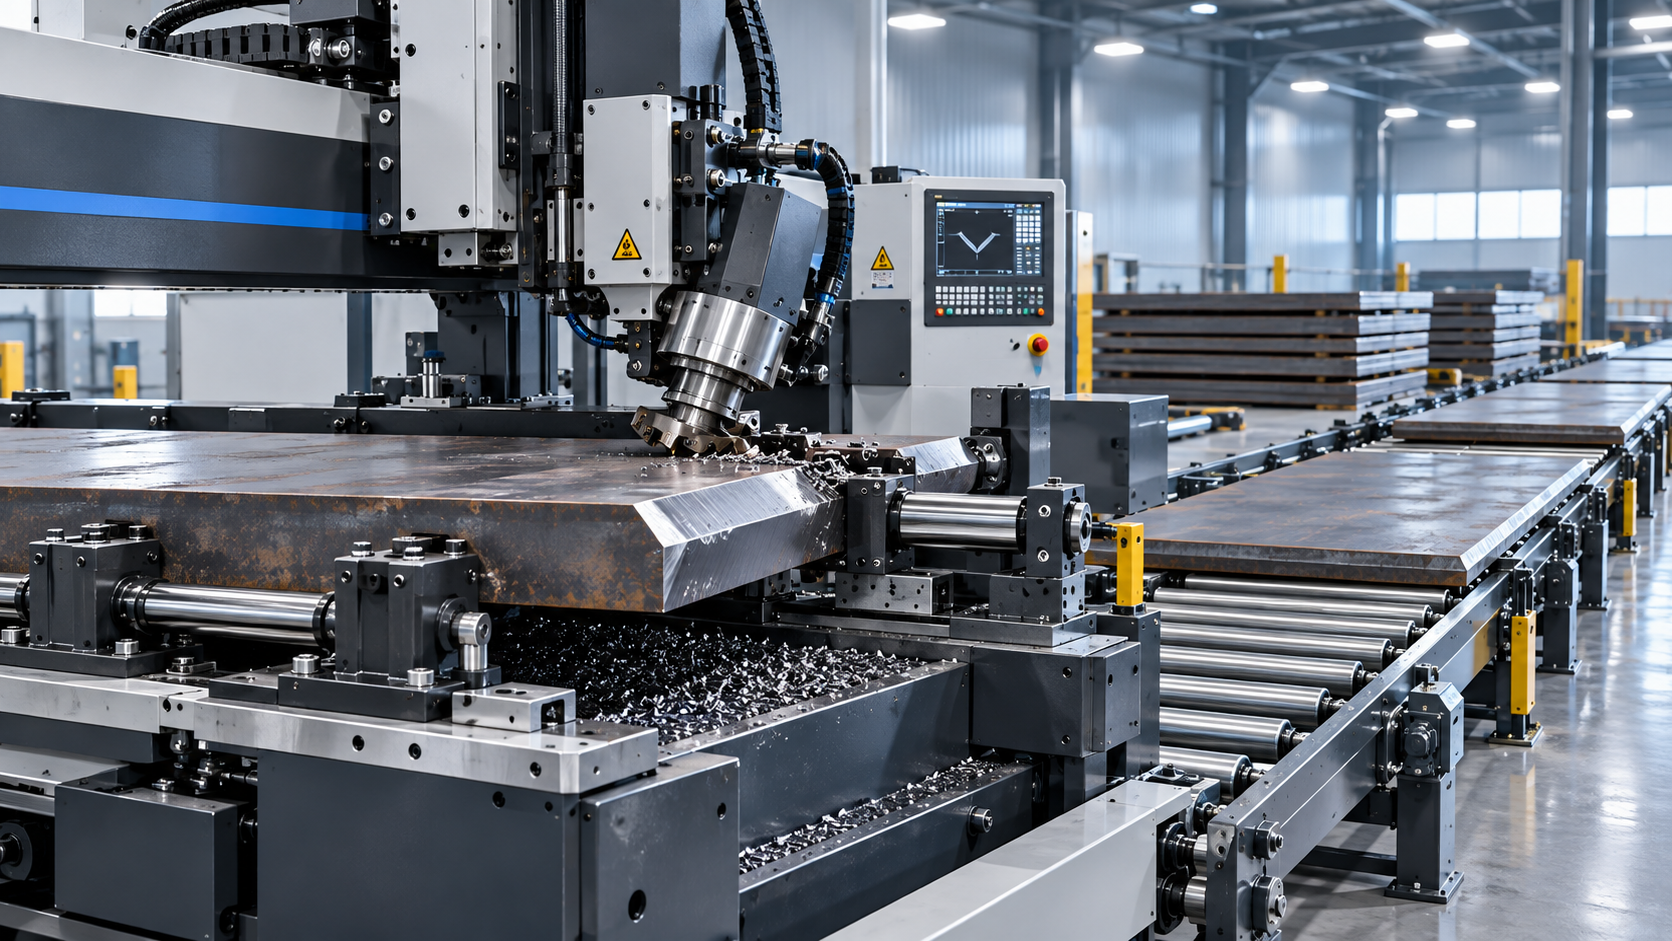
La revisión de una cotización puede resultar confusa cuando dos fresadoras de bordes parecen realizar la misma tarea básica, pero tienen precios muy diferentes. Un modelo puede ser una unidad manual o semiautomática compacta para la preparación de placas, mientras que otro está diseñado para el fresado continuo de servicio pesado, la alimentación automática, el control del bisel y la integración en una línea de producción. La cotización más baja no es necesariamente la mejor compra, y la cotización más alta no está automáticamente sobredimensionada.
La principal razón por la que existen diferencias en el precio de las fresadoras de bordes es que las máquinas se cotizan en función del trabajo que deben realizar de forma fiable: tamaño de placa, grado del material, geometría del bisel, requisito de precisión, ritmo de producción y vida útil esperada. Las decisiones de compra mejoran cuando la cotización se desglosa según sus factores prácticos de coste, en lugar de compararse únicamente por el importe total.
Comience por el requisito real de preparación de bordes
El fresado de bordes suele adquirirse porque el corte por llama, el rectificado o el biselado manual no pueden proporcionar un borde de soldadura suficientemente uniforme. Esto cobra especial importancia cuando las costuras de soldadura largas, las placas gruesas, las tolerancias estrechas de preparación o los ángulos de ranura repetibles afectan al ajuste posterior y a la calidad de la soldadura.
Antes de comparar modelos, defina la pieza en lugar de la categoría de la máquina. Un proveedor necesita más que la indicación «fresado de bordes de placas». Las preguntas útiles son:
- ¿Cuáles son los espesores mínimo y máximo de las placas?
- ¿Cuál es la longitud y anchura típicas de las placas?
- ¿Qué materiales se procesarán: acero al carbono, acero inoxidable, acero aleado o materiales mixtos?
- ¿El perfil requerido es un borde recto, un bisel simple, bisel doble, radio o una geometría personalizada de preparación para soldadura?
- ¿Qué tolerancia angular y condición superficial son aceptables después del fresado?
- ¿Cuántas piezas deben procesarse por turno o por lote?
Una máquina destinada a la preparación ocasional de placas de tamaño moderado puede utilizar una fijación más sencilla, un cabezal de fresado más pequeño y carga manual. Un modelo fabricado para placas anchas y gruesas que se procesan según un programa de producción recurrente necesita mayor rigidez estructural, mayor capacidad del husillo, una sujeción más robusta y un sistema de alimentación que pueda mantener un corte estable a lo largo de todo el borde. Estas diferencias contribuyen en gran medida al precio.
La construcción de la máquina no es una diferencia estética
La bancada, la disposición de las guías, el carro y la estructura de sujeción determinan si una máquina puede mantener un bisel uniforme cuando la pieza de trabajo es grande o la herramienta de corte experimenta una carga variable. Una construcción más ligera puede ser adecuada para trabajos de uso limitado, pero puede no ser apropiada para placas largas, cortes profundos repetidos o materiales que generan mayor resistencia al corte.
Los equipos de compras a veces comparan únicamente el espesor máximo de placa indicado. Esa cifra por sí sola no muestra con qué holgura opera la máquina a ese espesor. Pregunte si la capacidad está prevista para trabajo continuo o solo para funcionamiento intermitente. También es útil confirmar la anchura máxima de fresado, la profundidad máxima de bisel por pasada, la longitud de placa admitida y cualquier requisito de soporte de la pieza fuera del bastidor principal de la máquina.
Un bastidor más pesado, guías reforzadas, rodamientos de mayor calidad y una sujeción más estable normalmente aumentan el coste inicial de compra. Sin embargo, pueden reducir las vibraciones, las dimensiones irregulares del bisel, los reajustes frecuentes y el desgaste acelerado. Para componentes que posteriormente se ensamblarán en fabricaciones sometidas a presión, estructurales o soldadas con precisión, esa estabilidad puede ser más valiosa que un bajo precio de entrada.
La sujeción y la manipulación de piezas afectan tanto al precio como a la mano de obra
La pieza de trabajo debe permanecer segura mientras se desplaza la herramienta de corte. Las máquinas básicas pueden requerir que los operarios posicionen y sujeten las placas manualmente. Los equipos más avanzados pueden incluir sujeción hidráulica, múltiples zonas de sujeción, ajuste automático de presión, soporte de entrada y salida, o sistemas diseñados para reducir el movimiento de las placas durante operaciones de fresado prolongadas.
Estas características añaden coste, pero la decisión debe estar vinculada a la realidad de la manipulación. Un taller que procesa piezas cortas y manejables puede aceptar una configuración manual. Una línea de fabricación que trabaja con placas largas y pesadas puede perder un tiempo considerable cuando los operarios reposicionan repetidamente el material o corrigen movimientos durante el corte. Por lo tanto, la comparación correcta no es solo el precio de la máquina; es el precio de la máquina más el esfuerzo de manipulación, el espacio en planta, los requisitos de elevación y las probables interrupciones de preparación.
El cabezal de fresado, la potencia del husillo y el diseño de la herramienta de corte generan otra diferencia
El conjunto de fresado es donde se forma realmente el borde, por lo que su diseño tiene un efecto directo en la calidad del acabado, la productividad y el coste de los consumibles. Las máquinas de mayor precio pueden utilizar motores más potentes, sistemas de husillo más rígidos, cabezales de fresado ajustables o disposiciones de herramientas adecuadas para mayores tasas de eliminación de material. También pueden admitir múltiples formas de bisel sin cambios mecánicos extensos.
La potencia no debe considerarse como un criterio de compra independiente. Una mayor potencia del motor solo es útil cuando la estructura, la transmisión, el sistema de corte y la disposición de evacuación de virutas de la máquina pueden utilizarla eficazmente. Un motor de alta potencia en una máquina de construcción ligera no mejora automáticamente la calidad del borde. Por el contrario, un sistema de fresado cuidadosamente adaptado puede proporcionar resultados estables con una potencia moderada cuando se controlan el ciclo de trabajo y el rango de materiales.
Pida a los proveedores que expliquen la disposición de las herramientas de corte en términos operativos. Aclare si los insertos son tipos estándar reemplazables, si el cabezal de corte está dedicado a un solo perfil, cómo se realizan los cambios de ángulo y si las herramientas propuestas son adecuadas para los materiales cotizados. El acero inoxidable y las aleaciones más resistentes pueden exigir a las herramientas requisitos distintos de los del acero al carbono común. Una cotización baja de la máquina puede resultar menos atractiva si la sustitución de insertos, el tiempo de preparación o las herramientas especiales generan un gasto recurrente elevado.
La automatización cambia la lógica de la inversión
La automatización es una de las razones más claras por las que dos máquinas con capacidades nominales similares pueden tener precios muy diferentes. La diferencia puede incluir alimentación automática de placas, desplazamiento programable, ajuste motorizado, configuraciones de bisel controladas por servomotor, retorno automático, retroalimentación digital de posición o interfaces para equipos anteriores y posteriores.
Para trabajos de bajo volumen con cambios frecuentes de piezas, una configuración sencilla puede ser más económica porque los operarios pueden ajustarla rápidamente sin pagar por funciones que permanecen sin utilizar. Por el contrario, la producción repetitiva pone de manifiesto el coste de la alineación manual, la medición manual y la manipulación repetida. Una fresadora de bordes más automatizada puede justificarse cuando reduce las variaciones entre piezas y mantiene un ritmo estable antes de la soldadura, el montaje o la inspección.
La automatización también debe adaptarse al proceso siguiente. Por ejemplo, una célula de producción puede utilizar soldadura automatizada, donde una preparación de bisel estable ayuda a mantener las condiciones de ajuste. En tal disposición, la fresadora de bordes debe evaluarse junto con el flujo de material, la preparación de placas, la preparación de juntas de soldadura y los requisitos de inspección. Un robot de soldadura como el Robot de soldadura industrial de 6 ejes con alcance de brazo de 1500 mm está destinado a ejecutar trayectorias de soldadura repetibles, pero su uniformidad no puede compensar por completo una geometría de borde mal controlada o separaciones de junta inconsistentes.
Las especificaciones de precisión necesitan contexto
Es fácil solicitar la «máxima precisión» sin identificar qué precisión importa. Las cotizaciones de fresado de bordes pueden referirse a la precisión del ángulo de bisel, la uniformidad dimensional, la rectitud, el acabado superficial, la repetibilidad de la posición de la herramienta o la precisión de desplazamiento de la máquina. Estas características están relacionadas, pero no son intercambiables.
Un comprador debe relacionar cada solicitud de tolerancia con el requisito posterior. Si las placas se ajustan manualmente antes de soldar y el diseño de la junta permite ajustes, una capacidad de posicionamiento extremadamente precisa puede aportar poco rendimiento práctico. Si el borde de la placa debe acoplarse uniformemente con otro componente preparado, o si la soldadura automatizada posterior depende de una geometría de junta predecible, puede justificarse un control más estricto.
Pregunte a los proveedores cómo se logra y verifica la precisión indicada. Los puntos relevantes incluyen el diseño de las guías, el accionamiento del carro, la retroalimentación mediante codificador o escala, la disposición de sujeción, el método de ajuste del cabezal y la condición en la que se aplica el valor. Una cifra en una cotización es menos útil cuando no indica si se refiere a una posición sin carga, una pieza de prueba corta o un corte completo de producción.
Las afirmaciones de capacidad deben convertirse en una cuestión de ciclo de trabajo
Dos modelos pueden mecanizar el mismo espesor, pero uno puede estar diseñado para la preparación ocasional de bordes y el otro para uso continuo. El segundo generalmente cuesta más porque puede requerir accionamientos más potentes, mayor capacidad de refrigeración, transmisiones más duraderas, mejor gestión de virutas y componentes seleccionados para períodos de funcionamiento más largos.
La pregunta práctica no es «¿Puede esta máquina fresar nuestra placa más gruesa?». Es «¿Puede fresar nuestra carga de trabajo normal con la calidad requerida sin convertirse en el cuello de botella?». Considere el espesor habitual de las placas, el material más pesado previsto, la longitud media de los bordes, el número de pasadas y la frecuencia de funcionamiento de la máquina durante el turno. Comprar en función de la condición máxima poco frecuente puede generar un coste de capital innecesario, pero comprar en función de una condición media ignorando la demanda máxima puede provocar retrasos y presión de mantenimiento.
La tasa de eliminación de material afecta al resto del taller
Las tasas de eliminación más altas pueden acortar el tiempo de fresado, pero también generan más virutas, calor, ruido y carga sobre la herramienta de corte. Un modelo de mayor precio puede incluir una mejor evacuación de virutas o disposición para extracción y recogida. Esto no es un detalle opcional en aplicaciones en las que las virutas pueden interferir con las guías, contaminar el área de trabajo o ralentizar la manipulación de materiales.
Revise si la cotización incluye bandejas de virutas, transportadores, sistemas de refrigerante cuando corresponda, protecciones y acceso para la limpieza. Estos elementos pueden omitirse de una oferta básica y aparecer posteriormente como complementos. Su ausencia puede no impedir el funcionamiento de la máquina, pero puede hacer que la producción rutinaria sea menos eficiente y aumentar los requisitos de limpieza y orden.
Los controles, los sistemas eléctricos y el alcance de seguridad suelen estar ocultos dentro de la cotización
Los sistemas de control influyen tanto en la facilidad de uso como en la mantenibilidad. Un panel eléctrico básico puede ser suficiente para el fresado sencillo de ángulo fijo. Un paquete más avanzado puede incluir parámetros programables, diagnósticos de fallos, pantallas digitales, enclavamientos, control de velocidad y capacidad de integración. El sistema más complejo suele costar más, pero puede reducir la ambigüedad de preparación cuando intervienen varios operarios o productos recurrentes.
Los equipos de seguridad deben compararse en igualdad de condiciones. Las protecciones alrededor de la herramienta de corte, las ubicaciones de parada de emergencia, los puntos de acceso con enclavamiento, la protección eléctrica y los procedimientos seguros para carga y mantenimiento afectan al alcance real del suministro. Si la máquina se instalará en una instalación con requisitos específicos de electricidad, seguridad de maquinaria o importación, confirme las expectativas aplicables antes de finalizar el modelo. La adaptación posterior de protecciones, modificaciones de control o documentación tras el envío suele ser menos eficiente que especificarlas en la etapa de cotización.
Compare las cotizaciones como sistemas entregados, no como cifras principales
Una comparación fiable comienza solicitando a cada proveedor que cotice el mismo requisito de procesamiento e indique claramente las exclusiones. Las diferencias de precio suelen deberse al alcance y no solo a la máquina principal. Una oferta puede incluir herramientas estándar, mientras que otra enumera las herramientas por separado. Una puede incluir asistencia para la puesta en marcha, mientras que otra cubre únicamente la entrega. Una puede asumir que el comprador proporciona elevación, cimentaciones, conexión eléctrica y manipulación de virutas.
Elabore una hoja de comparación en torno a los siguientes puntos comerciales y técnicos:
- Modelo de máquina, capacidad de placa, rango de bisel y condiciones de material admitidas
- Funciones de ajuste manual, hidráulico, por servomotor o CNC
- Cabezales de corte, insertos, piezas de repuesto y consumibles recomendados incluidos
- Método de sujeción y cualquier equipo de alimentación, salida o soporte de placas
- Especificación eléctrica, potencia instalada, componentes de control y dispositivos de seguridad
- Cimentación, instalación, formación, puesta en marcha y condiciones de aceptación
- Alcance de la garantía, documentación, disposición de respuesta de servicio y disponibilidad de piezas de repuesto
Este enfoque evita una comparación engañosa entre una máquina básica y un paquete listo para producción. También revela si una máquina de menor precio necesitará fijaciones, dispositivos de manipulación o herramientas adicionales antes de poder realizar la operación prevista.
Elija el nivel de coste que se ajuste al riesgo del proceso
Una fresadora de bordes de menor coste suele ser apropiada cuando los tamaños de placa son limitados, los volúmenes de producción son moderados, los requisitos de bisel son sencillos y los operarios cualificados pueden gestionar la preparación sin afectar al rendimiento. Puede ser la elección sensata para trabajos de reparación, producción de taller por encargo o aplicaciones en las que la preparación de bordes no constituye un cuello de botella crítico.
Una inversión mayor se justifica más fácilmente cuando se procesan repetidamente placas gruesas o largas, la uniformidad del bisel afecta a la soldadura o el montaje automatizados, la manipulación requiere mucha mano de obra y el tiempo de inactividad interrumpiría una secuencia de fabricación más amplia. En esas condiciones, la medida relevante no es solo el precio inicial de la fresadora de bordes. Es el coste de lograr repetidamente la calidad de borde requerida, incluida la mano de obra, el uso de herramientas de corte, la exposición a retrabajos, el tiempo de manipulación y las interrupciones de producción.
La decisión de compra más útil proviene de ajustar la capacidad estructural, el nivel de automatización y el alcance de soporte de la máquina a la carga de trabajo real, no de seleccionar por defecto la cotización más baja o la configuración más elaborada.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje