




¿Puede una máquina integrada de ensamblaje de vigas H mejorar la alineación de las vigas?
¿Puede una máquina integrada de ensamblaje de vigas H mejorar la alineación de las vigas?
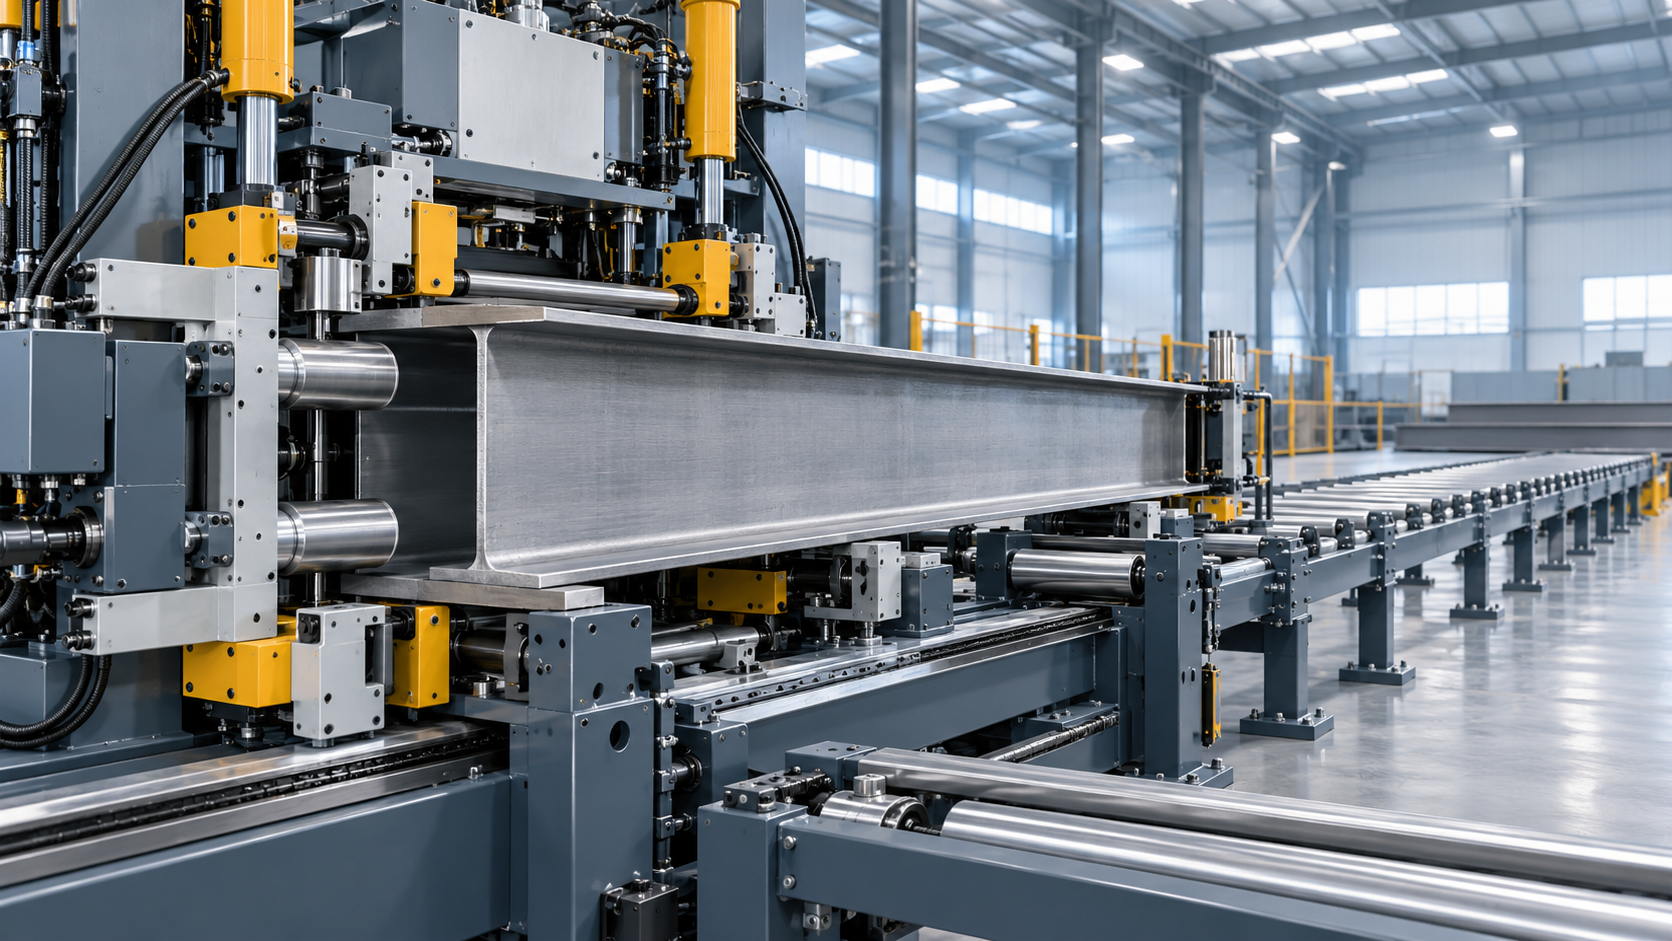
Una máquina integrada de ensamblaje de vigas H puede mejorar la alineación de la viga, pero solo cuando sus referencias mecánicas, la secuencia de sujeción y el estado del material entrante se ajustan a la tolerancia requerida para la viga. La integración no elimina por sí sola el error de alineación. Reduce el número de transferencias no controladas entre el posicionamiento del alma, el posicionamiento de las alas, el centrado, la sujeción, la soldadura por puntos y la transferencia a la etapa de soldadura. Esta reducción es valiosa porque cada punto de ajuste independiente puede introducir variaciones acumulativas.
En las vigas H fabricadas, la alineación no se limita a colocar un alma entre dos alas. Incluye el centrado del alma, el paralelismo de las alas, la perpendicularidad entre el alma y las alas, la rectitud a lo largo de la viga y la uniformidad de la abertura de raíz antes de soldar. Una máquina que mantiene estables estas relaciones durante el ensamblaje proporciona al proceso de soldadura una condición inicial más repetible. Que esto se traduzca en una viga final visiblemente mejor también depende de lo que ocurra antes y después del ensamblaje.
Por qué la alineación durante el ensamblaje afecta más que la apariencia
Una viga puede parecer aceptable después de la soldadura por puntos y, aun así, presentar errores geométricos que se vuelven más difíciles de corregir después de la soldadura por arco sumergido u otros procesos de unión de alto aporte térmico. Si el alma está descentrada, las dos soldaduras de filete pueden tener una geometría desigual. Si las caras de las alas no se mantienen paralelas, los equipos de enderezado posteriores podrían tener que compensar una condición originada antes de la soldadura. Si el ángulo entre el ala y el alma no se aproxima al requisito del plano, puede verse afectado el ajuste de rigidizadores, placas de extremo o componentes de conexión.
La alineación también influye en la estabilidad de la soldadura. El cabezal de soldadura, el mecanismo de guía y el sistema de seguimiento de junta funcionan con mayor uniformidad cuando la unión se encuentra en la posición prevista por la línea de producción. Una posición variable del alma puede causar desplazamientos desiguales de la antorcha o requerir la intervención del operario. En una línea que produce varios tamaños de vigas, un ajuste inconsistente se vuelve especialmente problemático, ya que los ajustes destinados a una sección pueden no transferirse de forma fiable a la siguiente.
Por lo tanto, la pregunta pertinente no es si la automatización es inherentemente más precisa que el ensamblaje manual. La pregunta útil es si la máquina puede establecer, verificar y conservar las relaciones geométricas especificadas dentro del rango real de anchos, espesores, longitudes, condiciones superficiales y velocidades de producción de las placas.
Qué cambia la integración en el proceso de alineación
En una configuración convencional, los operarios pueden colocar los componentes sobre rodillos separados, utilizar topes temporales o herramientas de medición, sujetar las alas, comprobar la posición del alma, aplicar puntos de soldadura y luego enviar la viga a la siguiente etapa. Los operarios cualificados pueden lograr resultados satisfactorios, especialmente con tamaños de sección estables y volúmenes limitados. La limitación es que el posicionamiento, la verificación y el inicio de la soldadura son actividades separadas. Cada movimiento de la viga parcialmente ensamblada puede alterar el ajuste.
Una máquina integrada de ensamblaje de vigas H coordina estas funciones en torno a un sistema común de referencias. Las configuraciones típicas utilizan rodillos guía de alas o guías laterales para establecer la posición de las alas, guías de alma para centrar el alma, dispositivos de sujeción hidráulicos o mecánicos para mantener el contacto y una función de soldadura por puntos o unión inicial que asegura el conjunto antes de liberarlo. La característica de ingeniería importante no es simplemente que estos dispositivos ocupen un mismo bastidor. Es que sus movimientos se referencian a la misma línea central de la máquina y se controlan en una secuencia definida.
Cuando la secuencia está correctamente diseñada, la máquina puede:
- llevar ambas alas a una posición lateral controlada en lugar de depender de una colocación aproximada;
- centrar o desplazar el alma según la geometría programada de la viga;
- aplicar fuerza de sujeción después de establecer las condiciones de contacto, reduciendo la posibilidad de bloquear una pieza desalineada;
- mantener el ajuste mientras se realizan las soldaduras por puntos;
- repetir la misma lógica de referencia en vigas sucesivas sin reconstruir utillajes temporales.
Esta es la vía principal mediante la cual una máquina integrada de ensamblaje de vigas H puede mejorar la alineación: sustituye varias referencias manuales independientes por un sistema coordinado de referencias mecánicas. El beneficio es la repetibilidad, no una garantía de desviación cero.
Los indicadores de alineación que deben definirse antes de la evaluación
La “alta precisión” no es un criterio de aceptación suficiente para una línea de ensamblaje. Una evaluación técnica debe identificar qué mediciones son importantes para la clase de viga prevista y qué punto del proceso es responsable de cada medición. Los requisitos del plano, las especificaciones de fabricación aplicables y el procedimiento de soldadura posterior deben determinar los objetivos.
Centrado del alma suele ser el primer indicador que se considera. Es la diferencia lateral entre la línea central del alma y la línea central prevista de las alas. En las vigas H simétricas, esto afecta a la simetría de la soldadura y a las propiedades de la sección. En secciones ensambladas deliberadamente asimétricas, la cuestión no es el centrado, sino la colocación repetible en el desplazamiento especificado. Las máquinas con una línea central mecánica fija pueden funcionar bien para una familia limitada de secciones simétricas; las gamas de productos más amplias pueden requerir ajuste controlado o posicionamiento servo con una calibración adecuada.
Perpendicularidad entre alma y ala determina si el alma se encuentra en el ángulo requerido respecto al ala. Debe comprobarse en más de un punto a lo largo de la longitud ensamblada, ya que una lectura local cerca del punto de entrada no demuestra que el alma se haya mantenido estable a través de la máquina. Los errores de perpendicularidad pueden deberse al desgaste de las guías, a una carga de sujeción desigual, a una placa torcida o a un borde de alma que no sea recto.
Paralelismo y separación de las alas son relevantes cuando se ensamblan dos alas alrededor de un alma. La máquina debe controlar ambos lados sin permitir que un ala avance o se retrase respecto a la otra. Si los rodillos de alimentación tienen una tracción desigual, o si la superficie de una placa presenta cascarilla, aceite o rebabas, la viga puede desarrollar una distorsión gradual incluso cuando la alineación inicial de entrada es correcta.
Rectitud longitudinal no debe atribuirse únicamente a la máquina de ensamblaje. Se ve afectada por la planitud de las placas entrantes, el soporte de la mesa de rodillos, el aporte térmico de soldadura, la secuencia de soldadura y el enderezado. La unidad de ensamblaje puede evitar un desplazamiento lateral inicial o una desviación local, pero no puede corregir completamente un ala con una curvatura considerable o un alma con un borde irregular.
Uniformidad del ajuste de raíz es especialmente importante cuando la etapa de ensamblaje incluye soldadura por puntos o alimenta directamente una estación de soldadura. Una variación excesiva en el contacto entre el alma y el ala puede afectar la penetración de la soldadura, el perfil del cordón y la estabilidad de los parámetros de soldadura. La evaluación debe distinguir entre el rango nominal de posicionamiento de una máquina y su capacidad para mantener el contacto dentro de las tolerancias reales de las placas.
El diseño mecánico importa más que la pantalla de control
Las pantallas digitales de posición, las recetas programables y el ajuste automático de ancho pueden facilitar la preparación, pero no compensan una rigidez estructural insuficiente ni elementos de guía mal mantenidos. La capacidad de alineación comienza con el bastidor de la máquina, la disposición de las guías, la rigidez de las sujeciones, la configuración de rodillos y la relación entre el lado de entrada y el punto de soldadura por puntos.
Una máquina debe proporcionar referencias positivas y repetibles tanto para el alma como para las alas. Los rodillos flotantes pueden adaptarse a variaciones menores, pero también pueden permitir que un componente se desvíe si la fuerza de contacto es insuficiente. Por el contrario, una fuerza excesiva de las guías laterales puede marcar material delgado, generar resistencia al avance o desplazar un alma flexible de su posición prevista. El diseño adecuado depende del espesor de la placa, el estado de la superficie, el tamaño de la sección y la velocidad de alimentación.
La secuencia de sujeción merece especial atención. Si las guías laterales establecen la posición del alma y se aplican las abrazaderas superiores antes de que el alma se asiente completamente contra el ala, la máquina puede conservar una separación en lugar de eliminarla. Si la presión de sujeción es excesiva sobre un ala delgada, puede introducirse una deformación local antes de soldar. Una evaluación útil consiste en observar lentamente la secuencia de movimientos: entrada del componente, acoplamiento de las guías, centrado, cierre, inicio de la soldadura por puntos, liberación de la sujeción y salida. El proceso debe tener sentido geométrico en cada etapa, no limitarse a producir una muestra aceptable al final.
La holgura, el desgaste de las ruedas guía, la variación de presión hidráulica y la contaminación de las superficies de los rodillos son fuentes prácticas de deriva. Por esta razón, las pruebas de repetibilidad deben incluir múltiples ciclos y cambios de tamaño, no una sola viga ensamblada inmediatamente después de la configuración. Una máquina puede colocar la primera viga con precisión, pero mostrar resultados diferentes después de la carga de los rodillos, la expansión térmica o movimientos repetidos de las abrazaderas.
La calidad de las placas entrantes establece el límite de la precisión de ensamblaje
Un sistema integrado alinea las placas respecto a sus propias referencias; no transforma una placa inadecuada en material dimensionalmente perfecto. La curvatura de las placas, la ondulación de los bordes, las rebabas, el espesor desigual, la tensión residual y la torsión influyen en el ajuste final. Un alma con un borde cortado por llama que varía a lo largo de su longitud puede hacer contacto con el ala de forma intermitente incluso cuando el sistema de centrado funciona correctamente.
La calidad de corte es especialmente relevante cuando los recortes de alma y ala se preparan internamente. El proceso de corte debe producir bordes con una geometría y un efecto térmico compatibles con la ruta de ensamblaje y soldadura. Para la preparación de placas de materiales conductores, unamáquina de corte por plasma CNC de pórtico puede ser relevante cuando su capacidad de corte, control de la ranura de corte y precisión de anidado se ajustan al proceso de fabricación. Su contribución a la alineación de la viga es indirecta: unas dimensiones uniformes de los recortes y una condición controlada de los bordes reducen la variación que la máquina de ensamblaje debe absorber. La precisión en la preparación de los recortes no debe confundirse con la alineación final de la viga, pero ambas están conectadas operativamente.
La manipulación del material también importa. Las alas largas apoyadas en muy pocos puntos pueden combarse antes de entrar en la zona de ensamblaje. Si las mesas de rodillos no están niveladas con la referencia de la máquina de ensamblaje, la pieza de trabajo puede entrar con una ligera inclinación angular. En secciones pesadas, el método de carga debe evitar la torsión causada por una elevación desigual con grúa o una transferencia sin soporte. Estas condiciones pueden hacer que una máquina de ensamblaje bien diseñada parezca imprecisa cuando la causa real se encuentra aguas arriba.
Dónde el ensamblaje integrado tiene límites claros
La integración es más eficaz cuando la geometría de las vigas se repite con suficiente frecuencia para que una lógica de configuración estable sea importante y cuando se controla la variación dimensional del material entrante. Es menos determinante cuando la producción consiste principalmente en secciones únicas con anchos de ala inusuales, alturas de alma muy variables, material recuperado muy deformado o frecuentes accesorios manuales que interrumpen la manipulación continua.
Las placas muy delgadas introducen otra limitación. La fuerza necesaria para guiar y sujetar el material debe equilibrarse con el riesgo de pandeo local. Las placas muy gruesas plantean el problema opuesto: la máquina debe tener suficiente capacidad estructural para posicionar y mantener los componentes sin deflexión ni deslizamiento de rodillos. Por ello, el rango de espesores indicado por un proveedor debe separarse en dos preguntas: qué puede atravesar físicamente la máquina y qué rango puede ensamblar cumpliendo la tolerancia geométrica requerida.
La distorsión por soldadura sigue siendo una fuente independiente de desalineación final. Incluso un ajuste perfecto antes de soldar puede cambiar después de la soldadura debido a la contracción y al desequilibrio térmico. El ensamblaje integrado reduce el error inicial y favorece condiciones de soldadura más uniformes, pero no elimina la necesidad de evaluar la secuencia de soldadura, el aporte térmico, la restricción y el enderezado posterior a la soldadura. Las afirmaciones de que una máquina de ensamblaje por sí sola garantiza la rectitud final deben considerarse con cautela.
Un enfoque práctico de aceptación
La evaluación de equipos es más sólida cuando se basa en piezas representativas que únicamente en demostraciones sin carga. El material de prueba debe reflejar los anchos de ala, alturas de alma, combinaciones de espesores, longitudes y condiciones superficiales previstos. Si el plan de producción incluye secciones tanto estrechas como anchas, deben probarse ambas. Si se requieren secciones asimétricas, probar únicamente vigas simétricas centradas aporta evidencia limitada.
Los criterios de aceptación deben especificar el método de medición, las ubicaciones a lo largo de la viga y el estado de la viga que se mide: antes de la soldadura por puntos, después de la soldadura por puntos, después de la soldadura principal o después del enderezado. Mezclar estas etapas conduce a conclusiones engañosas. La máquina de ensamblaje debe juzgarse principalmente por la geometría antes de soldar y después de la soldadura por puntos, mientras que la geometría final de la viga debe evaluarse como resultado de toda la ruta de producción.
También es útil exigir repetibilidad a lo largo de una secuencia de piezas y después de un cambio de tamaño. Los registros deben mostrar la separación real de las alas, el desplazamiento o centrado del alma, la perpendicularidad y la calidad visible del ajuste. Las referencias de ajuste de la máquina deben ser lo suficientemente comprensibles como para que una configuración posterior pueda reproducirse sin depender de la memoria de un operario individual.
La tecnología de ensamblaje integrado mejora la alineación de las vigas cuando crea referencias estables, mantiene el ajuste durante la soldadura por puntos y opera con condiciones de placa y manipulación dentro de su rango de diseño. Su mayor valor no radica en sustituir la medición, sino en hacer que los resultados de medición sean más repetibles. La evidencia decisiva debe ser la capacidad de la máquina para mantener la geometría requerida con material representativo, ciclos repetidos y toda la gama de secciones que se espera que procese la línea de producción.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje