




Может ли интегрированная машина для сборки H-образных балок улучшить выравнивание балок?
Может ли интегрированная машина для сборки H-образных балок улучшить выравнивание балок?
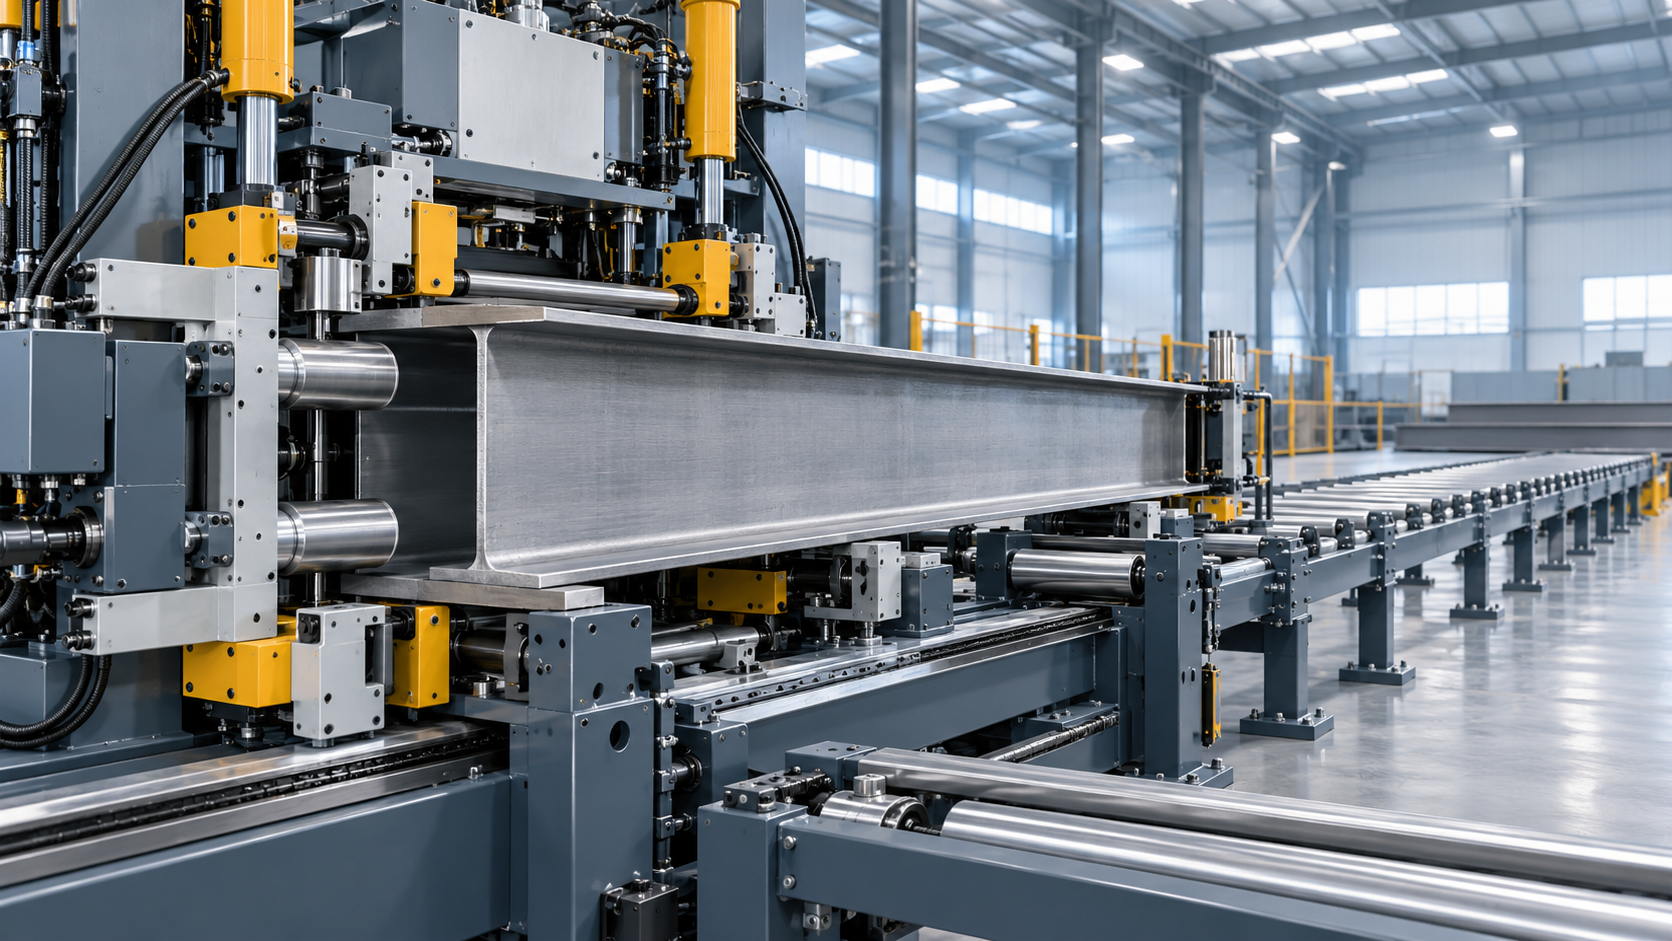
Интегрированная машина для сборки двутавровых балок может повысить точность выравнивания балок, но только если её механические базы, последовательность зажима и состояние поступающего материала соответствуют требуемым допускам балки. Интеграция сама по себе не устраняет ошибки выравнивания. Она сокращает количество неконтролируемых передач между позиционированием стенки, позиционированием полок, центрированием, зажимом, прихваточной сваркой и передачей на этап сварки. Это сокращение ценно, поскольку каждая отдельная точка регулировки может вносить накопленные отклонения.
Для сварных двутавровых балок выравнивание не ограничивается размещением стенки между двумя полками. Оно включает центрирование стенки, параллельность полок, перпендикулярность между стенкой и полкой, прямолинейность по длине балки и постоянство корневого зазора перед сваркой. Машина, обеспечивающая стабильность этих взаимных положений во время сборки, создаёт более повторяемые исходные условия для сварочного процесса. Приведёт ли это к заметно лучшему качеству готовой балки, зависит также от процессов, происходящих до и после сборки.
Почему точность сборки влияет не только на внешний вид
После прихваточной сварки балка может выглядеть приемлемо, но при этом сохранять геометрические ошибки, которые становится сложнее исправить после сварки под флюсом или других высокотемпературных процессов соединения. Если стенка смещена от центра, два угловых сварных шва могут иметь неодинаковую геометрию. Если поверхности полок не удерживаются параллельными, оборудованию для последующей правки может потребоваться компенсировать состояние, возникшее ещё до сварки. Если угол между полкой и стенкой не соответствует требованиям чертежа, это может повлиять на подгонку рёбер жёсткости, торцевых пластин или соединительных элементов.
Выравнивание также влияет на стабильность сварки. Сварочная головка, направляющий механизм и система слежения за швом работают наиболее стабильно, когда соединение расположено там, где его ожидает производственная линия. Изменяющееся положение стенки может вызывать неравномерное смещение горелок или требовать вмешательства оператора. На линии, выпускающей балки нескольких типоразмеров, нестабильная сборка становится особенно проблемной, поскольку регулировки, предназначенные для одного сечения, могут ненадёжно переноситься на следующее.
Поэтому актуальный вопрос заключается не в том, является ли автоматизация по своей сути более точной, чем ручная сборка. Полезный вопрос состоит в том, может ли машина устанавливать, проверять и сохранять заданные геометрические взаимосвязи при фактическом диапазоне ширины, толщины и длины листов, состоянии поверхности и производственных скоростях.
Что меняет интеграция в процессе выравнивания
При традиционной организации операторы могут размещать компоненты на отдельных роликах, использовать временные упоры или измерительные инструменты, зажимать полки, проверять положение стенки, выполнять прихваточные швы, а затем передавать балку дальше. Квалифицированные операторы могут обеспечивать удовлетворительные результаты, особенно при стабильных размерах сечения и ограниченном объёме производства. Ограничение состоит в том, что позиционирование, проверка и начало сварки являются раздельными операциями. Каждое перемещение частично собранной балки может изменить сборку.
Интегрированная машина для сборки двутавровых балок координирует эти функции относительно общей системы базирования. Типовые конфигурации используют направляющие ролики полок или боковые направляющие для задания положения полок, направляющие стенки для её центрирования, гидравлические или механические зажимные устройства для поддержания контакта, а также функцию прихваточной сварки или первоначального соединения, фиксирующую сборку перед освобождением. Важная инженерная особенность заключается не просто в том, что эти устройства размещены на одной раме. Она состоит в том, что их перемещения привязаны к одной осевой линии машины и управляются в определённой последовательности.
При надлежащем проектировании последовательности машина может:
- приводить обе полки в контролируемое поперечное положение, а не полагаться на приблизительное размещение;
- центрировать или смещать стенку в соответствии с запрограммированной геометрией балки;
- прикладывать усилие зажима после установления условий контакта, снижая вероятность фиксации перекошенной детали;
- сохранять сборку во время выполнения прихваточных швов;
- повторять одну и ту же логику базирования для последующих балок без повторного создания временной оснастки.
Это основной путь, благодаря которому интегрированная машина для сборки двутавровых балок может улучшить выравнивание: она заменяет несколько независимых ручных баз согласованной системой механического базирования. Преимущество заключается в повторяемости, а не в гарантии нулевого отклонения.
Показатели выравнивания, которые следует определить до оценки
«Высокая точность» не является достаточным критерием приёмки сборочной линии. Техническая оценка должна определять, какие измерения важны для предполагаемого класса балок и какой этап процесса отвечает за каждое измерение. Требования чертежа, применимые спецификации изготовления и последующая процедура сварки должны определять целевые показатели.
Центрирование стенки часто является первым рассматриваемым показателем. Это поперечная разница между осевой линией стенки и заданной осевой линией полки. Для симметричных двутавровых балок это влияет на симметрию сварных швов и свойства сечения. Для намеренно несимметричных сварных сечений важна не центровка, а повторяемое размещение с заданным смещением. Машины с фиксированной механической осевой линией могут хорошо работать с узким рядом симметричных сечений; для более широкого ассортимента продукции может потребоваться управляемая регулировка или сервопозиционирование с достаточной калибровкой.
Перпендикулярность стенки к полке определяет, установлена ли стенка под требуемым углом к полке. Её следует проверять более чем в одном месте по длине собранной балки, поскольку локальное измерение у входной точки не доказывает, что стенка оставалась стабильной при прохождении через машину. Ошибки перпендикулярности могут возникать из-за износа направляющих, неравномерной нагрузки зажима, скрученного листа или непрямолинейной кромки стенки.
Параллельность и расстояние между полками важны, когда две полки собираются вокруг одной стенки. Машина должна контролировать обе стороны, не допуская опережения или отставания одной полки относительно другой. Если подающие ролики имеют неодинаковое сцепление или поверхность одного листа покрыта окалиной, маслом либо заусенцами, балка может приобрести постепенное искажение даже при правильном первоначальном выравнивании на входе.
Продольную прямолинейность не следует относить исключительно к сборочной машине. На неё влияют плоскостность поступающего листа, опора рольганга, тепловложение при сварке, последовательность сварки и правка. Сборочный агрегат может предотвратить первоначальное поперечное смещение или локальный перекос, но не может полностью исправить полку со значительной продольной кривизной или стенку с нестабильной кромкой.
Постоянство корневой сборки особенно важно, когда этап сборки включает прихваточную сварку или непосредственно подаёт изделие на сварочную станцию. Чрезмерное изменение контакта между стенкой и полкой может влиять на проплавление шва, профиль валика и стабильность параметров сварки. При оценке следует различать номинальный диапазон позиционирования машины и её способность поддерживать контакт при фактических допусках листового материала.
Механическая конструкция важнее экрана управления
Цифровые индикаторы положения, программируемые рецептуры и автоматическая регулировка ширины могут облегчить настройку, однако они не компенсируют недостаточную жёсткость конструкции или плохо обслуживаемые направляющие элементы. Возможность выравнивания начинается с рамы машины, схемы направляющих, жёсткости зажимов, компоновки роликов и взаимного расположения входной стороны и точки прихваточной сварки.
Машина должна обеспечивать жёсткие и повторяемые базы как для стенки, так и для полок. Свободно плавающие ролики могут компенсировать небольшие отклонения, но также могут позволить компоненту смещаться при недостаточном контактном усилии. Напротив, чрезмерное усилие боковых направляющих может оставлять следы на тонком материале, создавать сопротивление движению или отводить гибкую стенку от её заданного положения. Подходящая конструкция зависит от толщины листа, состояния поверхности, размера сечения и скорости подачи.
Последовательность зажима заслуживает особого внимания. Если боковые направляющие задают положение стенки, а верхние зажимы срабатывают до полного прилегания стенки к полке, машина может сохранить зазор вместо его устранения. Если давление зажима чрезмерно для тонкой полки, до сварки может возникнуть локальная деформация. Полезно наблюдать последовательность движения на малой скорости: вход компонентов, взаимодействие с направляющими, центрирование, закрытие, начало прихватки, освобождение зажимов и выход. Процесс должен быть геометрически логичным на каждом этапе, а не просто давать приемлемый образец в конце.
Люфт, износ направляющих колёс, колебания гидравлического давления и загрязнение поверхностей роликов являются практическими источниками дрейфа. По этой причине испытания на повторяемость должны включать несколько циклов и смену размеров, а не одну балку, собранную сразу после настройки. Машина может точно установить первую балку, но показать другие результаты после нагрузки на ролики, теплового расширения или многократного перемещения зажимов.
Качество поступающего листа определяет предел точности сборки
Интегрированная система выравнивает листы относительно собственных баз; она не превращает непригодный лист в идеально точный по размерам материал. Продольная кривизна листа, волнистость кромок, заусенцы, неравномерная толщина, остаточные напряжения и скручивание влияют на конечную сборку. Стенка с кромкой после газовой резки, изменяющейся по длине, может прерывисто контактировать с полкой даже при правильной работе системы центрирования.
Качество резки особенно важно, когда заготовки стенок и полок подготавливаются на предприятии. Процесс резки должен обеспечивать кромки с геометрией и термическим воздействием, совместимыми с маршрутом сборки и сварки. Для подготовки листов из электропроводящих материалов портальная станция плазменной резки с ЧПУ может быть актуальна, если её производительность резки, контроль ширины реза и точность раскроя соответствуют процессу изготовления. Её вклад в выравнивание балки косвенный: стабильные размеры заготовок и контролируемое состояние кромки уменьшают отклонения, которые должна компенсировать сборочная машина. Точность подготовки заготовок не следует путать с окончательным выравниванием балки, однако эти два аспекта операционно связаны.
Погрузочно-разгрузочные операции также имеют значение. Длинные полки, опирающиеся на слишком малое число точек, могут прогибаться до входа в зону сборки. Если рольганги не выровнены по уровню с базой сборочной машины, заготовка может входить с небольшим угловым смещением. Для тяжёлых сечений способ загрузки должен исключать кручение, вызванное неравномерным захватом краном или передачей без опоры. Эти условия могут создать впечатление неточности хорошо спроектированной сборочной машины, хотя фактическая причина находится выше по технологической цепочке.
Где интегрированная сборка имеет чёткие ограничения
Интеграция наиболее эффективна там, где геометрия балок повторяется достаточно часто, чтобы стабильная логика настройки имела значение, и где размерные отклонения поступающего материала контролируются. Она менее определяющая, когда производство состоит преимущественно из единичных сечений с необычной шириной полок, резко изменяющейся высотой стенок, сильно деформированного восстановленного материала или частых ручных операций по установке элементов, прерывающих непрерывную подачу.
Очень тонкий лист создаёт ещё одно ограничение. Усилие, необходимое для направления и зажима материала, должно быть сбалансировано с риском локальной потери устойчивости. Очень толстый лист создаёт противоположную проблему: машина должна иметь достаточную конструктивную мощность для позиционирования и удержания компонентов без прогиба или проскальзывания роликов. Поэтому заявленный поставщиком диапазон толщин следует разделять на два вопроса: какой материал машина может физически пропустить через себя и в каком диапазоне она может собирать изделия при соблюдении требуемого геометрического допуска.
Сварочная деформация остаётся отдельным источником конечного смещения. Даже идеальная сборка перед сваркой может измениться после сварки из-за усадки и теплового дисбаланса. Интегрированная сборка уменьшает начальную ошибку и поддерживает более стабильные условия сварки, но не отменяет необходимости оценивать последовательность сварки, тепловложение, закрепление и правку после сварки. К заявлениям о том, что одна лишь сборочная машина гарантирует конечную прямолинейность, следует относиться с осторожностью.
Практический подход к приёмке
Оценка оборудования является более убедительной, когда основывается на типовых заготовках, а не только на демонстрациях без нагрузки. Испытательный материал должен отражать ожидаемые ширины полок, высоты стенок, сочетания толщин, длины и состояния поверхности. Если производственный план включает как узкие, так и широкие сечения, необходимо испытать оба варианта. Если требуются несимметричные сечения, испытание только центрированных симметричных балок даёт ограниченные доказательства.
Критерии приёмки должны определять метод измерения, точки по длине балки и состояние измеряемой балки: до прихваточной сварки, после прихваточной сварки, после основной сварки или после правки. Смешение этих этапов приводит к вводящим в заблуждение выводам. Сборочную машину следует в первую очередь оценивать по геометрии до сварки и после прихватки, тогда как окончательная геометрия балки должна оцениваться как результат всего производственного маршрута.
Также полезно требовать повторяемость в серии деталей и после изменения размера. Записи должны показывать фактическое расстояние между полками, смещение или центрирование стенки, перпендикулярность и видимое качество сборки. Базы регулировки машины должны быть достаточно понятными, чтобы последующую настройку можно было воспроизвести без опоры на память конкретного оператора.
Интегрированная технология сборки улучшает выравнивание балок, когда создаёт стабильные базы, поддерживает сборку в процессе прихваточной сварки и работает с листом и условиями обращения с материалом в пределах своих проектных возможностей. Её основная ценность заключается не в том, что она заменяет измерения, а в том, что делает результаты измерений более повторяемыми. Решающее доказательство должно состоять в способности машины удерживать требуемую геометрию на типовом материале, в повторных циклах и во всём диапазоне сечений, которые должна обрабатывать производственная линия.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение