




هل يمكن لماكينة تجميع العوارض H المتكاملة تحسين محاذاة العوارض؟
هل يمكن لماكينة تجميع العوارض H المتكاملة تحسين محاذاة العوارض؟
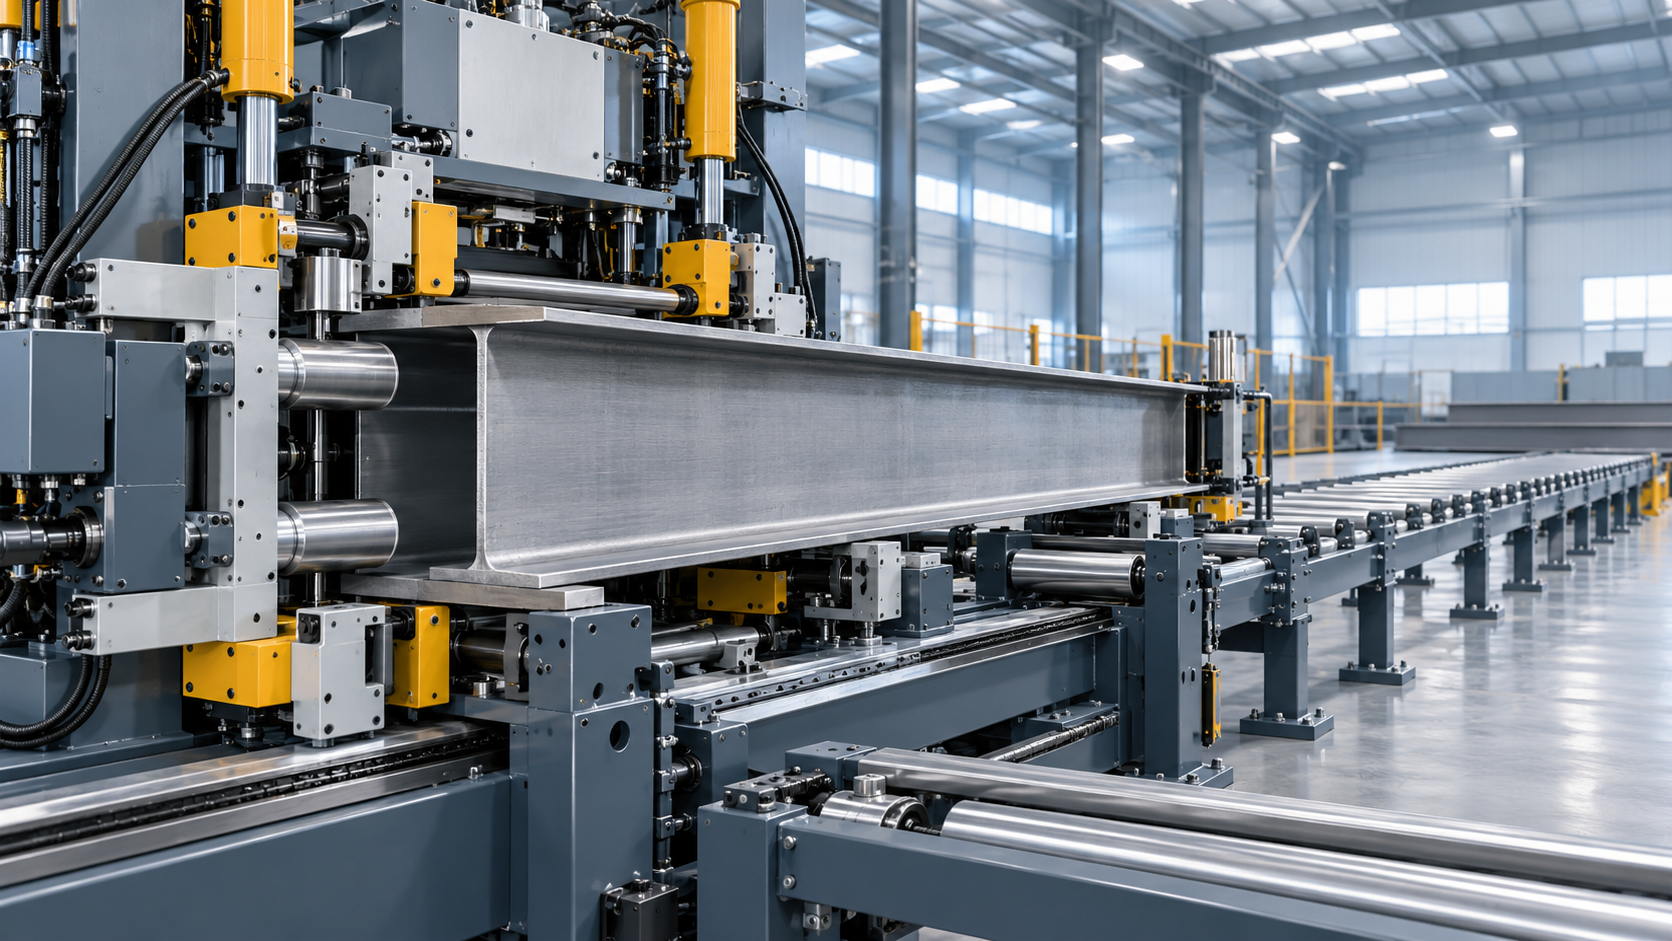
يمكن لآلة تجميع العوارض H المتكاملة تحسين محاذاة العارضة، ولكن فقط عندما تتوافق مراجعها الميكانيكية وتسلسل التثبيت وحالة المواد الواردة مع تفاوتات العارضة المطلوبة. لا يؤدي التكامل بحد ذاته إلى إزالة خطأ المحاذاة. بل يقلل عدد عمليات التسليم غير المنضبطة بين تموضع الجِسر، وتموضع الأجنحة، والتمركز، والتثبيت، واللحام النقطي، والنقل إلى مرحلة اللحام. ويُعد هذا التخفيض ذا قيمة لأن كل نقطة ضبط منفصلة قد تُدخل تفاوتًا تراكميًا.
بالنسبة للعوارض H المُصنّعة، لا تقتصر المحاذاة على وضع جِسر بين جناحين. فهي تشمل تمركز الجِسر، وتوازي الأجنحة، والتعامد بين الجِسر والجناح، والاستقامة على طول العارضة، واتساق فتحة الجذر قبل اللحام. تمنح الآلة التي تحافظ على استقرار هذه العلاقات أثناء التجميع عملية اللحام نقطة بداية أكثر قابلية للتكرار. وتعتمد إمكانية تحقيق عارضة نهائية أفضل بشكل ملحوظ أيضًا على ما يحدث قبل التجميع وبعده.
لماذا تؤثر محاذاة التجميع في أكثر من المظهر
قد تبدو العارضة مقبولة بعد اللحام النقطي، مع استمرار وجود أخطاء هندسية فيها تصبح تصحيحها أكثر صعوبة بعد اللحام بالقوس المغمور أو عمليات الوصل الأخرى ذات الحرارة العالية. إذا كان الجِسر غير متمركز، فقد يكون للحامين الركنيين شكل هندسي غير متساوٍ. وإذا لم تُحفظ أسطح الأجنحة متوازية، فقد تحتاج معدات التقويم اللاحقة إلى تعويض حالة نشأت قبل اللحام. وإذا لم تكن زاوية الجناح إلى الجِسر قريبة من متطلبات الرسم، فقد يتأثر تركيب المقويات أو الألواح الطرفية أو مكونات الوصل.
تؤثر المحاذاة أيضًا في استقرار اللحام. يعمل رأس اللحام وآلية التوجيه وترتيب تتبع خط اللحام بأكبر قدر من الاتساق عندما تكون الوصلة في الموضع الذي يتوقعه خط الإنتاج. وقد يؤدي تغير موضع الجِسر إلى انحرافات غير متساوية في موضع الشعلة أو يتطلب تدخل المشغل. وفي خط ينتج مقاسات متعددة من العوارض، يصبح التركيب غير المتسق معطّلًا بصورة خاصة، لأن الضبط المخصص لمقطع واحد قد لا ينتقل بصورة موثوقة إلى المقطع التالي.
لذلك، لا يتمثل السؤال ذي الصلة في ما إذا كانت الأتمتة أدق بطبيعتها من التجميع اليدوي. والسؤال المفيد هو ما إذا كانت الآلة قادرة على إنشاء العلاقات الهندسية المحددة والتحقق منها والحفاظ عليها ضمن النطاق الفعلي لعرض الألواح وسماكاتها وأطوالها وحالات أسطحها وسرعات الإنتاج.
ما الذي يغيره التكامل في عملية المحاذاة
في الترتيب التقليدي، قد يضع المشغلون المكونات على بكرات منفصلة، ويستخدمون محددات مؤقتة أو أدوات قياس، ويثبتون الأجنحة، ويتحققون من موضع الجِسر، ويجرون لحامات نقطية، ثم يرسلون العارضة إلى المرحلة التالية. ويمكن للمشغلين المهرة تحقيق نتائج مرضية، خاصة مع مقاسات المقاطع المستقرة والكميات المحدودة. لكن القيد هو أن التموضع والتحقق وبدء اللحام أنشطة منفصلة. ويمكن لكل حركة للعارضة المجمعة جزئيًا أن تغير حالة التركيب.
تنسق آلة تجميع العوارض H المتكاملة هذه الوظائف حول نظام مراجع مشترك. تستخدم الترتيبات النموذجية بكرات توجيه الأجنحة أو الموجهات الجانبية لتحديد موضع الجناح، وموجهات الجِسر لتمركزه، وأجهزة تثبيت هيدروليكية أو ميكانيكية للحفاظ على التلامس، ووظيفة لحام نقطي أو وصل أولي تؤمن التجميع قبل التحرير. ولا تتمثل الميزة الهندسية المهمة ببساطة في أن هذه الأجهزة تشغل إطارًا واحدًا، بل في أن حركاتها مرجعية إلى خط مركز الآلة نفسه وتُتحكم بها في تسلسل محدد.
عندما يُصمم التسلسل بصورة صحيحة، يمكن للآلة أن:
- تضع كلا الجناحين في موضع جانبي مضبوط بدلًا من الاعتماد على وضع تقريبي؛
- تُركز الجِسر أو تُزيحه وفقًا للهندسة المبرمجة للعارضة؛
- تطبق قوة التثبيت بعد تحقق شروط التلامس، مما يقلل احتمال تثبيت جزء منحرف؛
- تحافظ على حالة التركيب أثناء تنفيذ اللحامات النقطية؛
- تكرر منطق المراجع نفسه عبر العوارض المتتالية دون إعادة بناء تجهيزات مؤقتة.
هذا هو المسار الرئيسي الذي يمكن من خلاله لآلة تجميع العوارض H المتكاملة تحسين المحاذاة: فهي تستبدل عدة مراجع يدوية مستقلة بنظام مراجع ميكانيكي منسق. وتكمن الفائدة في قابلية التكرار، وليس في ضمان انعدام الانحراف.
مؤشرات المحاذاة التي ينبغي تحديدها قبل التقييم
لا تُعد عبارة «دقة عالية» معيار قبول كافيًا لخط تجميع. ينبغي أن يحدد التقييم الفني القياسات المهمة لفئة العارضة المقصودة والنقطة في العملية المسؤولة عن كل قياس. ويجب أن تحدد متطلبات الرسومات ومواصفات التصنيع المطبقة وإجراء اللحام اللاحق القيم المستهدفة.
تمركز الجِسر غالبًا ما يكون أول مؤشر يُؤخذ في الاعتبار. وهو الفرق الجانبي بين خط مركز الجِسر وخط مركز الجناح المقصود. بالنسبة للعوارض H المتماثلة، يؤثر ذلك في تماثل اللحام وخصائص المقطع. أما بالنسبة للمقاطع المركبة غير المتماثلة عمدًا، فالمسألة ليست التمركز بل التموضع القابل للتكرار عند الإزاحة المحددة. يمكن للآلات ذات خط المركز الميكانيكي الثابت أن تؤدي جيدًا مع عائلة ضيقة من المقاطع المتماثلة؛ وقد تتطلب نطاقات المنتجات الأوسع ضبطًا محكومًا أو تموضعًا مؤازرًا بمعايرة كافية.
تعامد الجِسر مع الجناح يحدد ما إذا كان الجِسر قائمًا بالزاوية المطلوبة بالنسبة إلى الجناح. وينبغي فحصه في أكثر من موضع على طول الطول المجمع، لأن القراءة الموضعية قرب نقطة الدخول لا تثبت أن الجِسر ظل مستقرًا خلال الآلة. ويمكن أن تنشأ أخطاء التعامد من تآكل الموجهات أو عدم تساوي حمل التثبيت أو اللوح الملتوي أو حافة الجِسر غير المستقيمة.
توازي الأجنحة والمسافة بينها مهمان عند تجميع جناحين حول جِسر واحد. يجب أن تتحكم الآلة في الجانبين دون السماح لأحد الجناحين بالتقدم أو التأخر عن الآخر. وإذا كانت بكرات التغذية ذات جر غير متساوٍ، أو إذا كان سطح أحد الألواح يحمل قشورًا أو زيتًا أو نتوءات، فقد تتطور في العارضة تشوهات تدريجية حتى عندما تكون محاذاة الدخول الأولية صحيحة.
الاستقامة الطولية لا ينبغي نسبتها إلى آلة التجميع وحدها. فهي تتأثر باستواء الألواح الواردة، ودعم طاولة البكرات، ومدخلات حرارة اللحام، وتسلسل اللحام، والتقويم. يمكن لوحدة التجميع منع إزاحة جانبية أولية أو انحراف موضعي، لكنها لا تستطيع تصحيح جناح به تقوس كبير أو جِسر ذي حافة غير متسقة تصحيحًا كاملًا.
اتساق تركيب الجذر مهم بصورة خاصة عندما تتضمن مرحلة التجميع لحامًا نقطيًا أو تغذي محطة لحام مباشرة. يمكن أن يؤثر التفاوت المفرط في التلامس بين الجِسر والجناح في اختراق اللحام وشكل خرزة اللحام واستقرار معلمات اللحام. وينبغي أن يميز التقييم بين نطاق التموضع الاسمي للآلة وقدرتها على الحفاظ على التلامس ضمن تفاوتات الألواح الفعلية.
التصميم الميكانيكي أهم من شاشة التحكم
يمكن لشاشات عرض الموضع الرقمية والوصفات القابلة للبرمجة والضبط الآلي للعرض أن تسهّل الإعداد، لكنها لا تعوض ضعف الصلابة الهيكلية أو سوء صيانة عناصر التوجيه. تبدأ قدرة المحاذاة بإطار الآلة وتخطيط الموجهات وصلابة التثبيت وترتيب البكرات والعلاقة بين جانب الدخول ونقطة اللحام النقطي.
ينبغي أن توفر الآلة مراجع إيجابية وقابلة للتكرار لكل من الجِسر والأجنحة. قد تستوعب البكرات الحرة الحركة التفاوتات الطفيفة، لكنها قد تسمح أيضًا بانحراف أحد المكونات إذا كانت قوة التلامس غير كافية. وعلى العكس، قد تؤدي القوة المفرطة للموجهات الجانبية إلى وضع علامات على المواد الرقيقة أو إنشاء مقاومة سحب أو دفع جِسر مرن بعيدًا عن موضعه المقصود. يعتمد التصميم المناسب على سماكة اللوح وحالة السطح وحجم المقطع وسرعة التغذية.
يستحق تسلسل التثبيت اهتمامًا دقيقًا. إذا حددت الموجهات الجانبية موضع الجِسر وطُبقت المشابك العلوية قبل أن يستقر الجِسر بالكامل على الجناح، فقد تحافظ الآلة على فجوة بدلًا من إزالتها. وإذا كان ضغط التثبيت مفرطًا على جناح رقيق، فقد يحدث تشوه موضعي قبل اللحام. ومن المفيد مراقبة تسلسل الحركة ببطء: دخول المكونات، وتعشيق الموجهات، والتمركز، والإغلاق، وبدء اللحام النقطي، وتحرير التثبيت، والخروج. ينبغي أن تكون العملية منطقية هندسيًا في كل مرحلة، لا أن تنتج مجرد عينة مقبولة في النهاية.
يُعد الخلوص العكسي وتآكل عجلات التوجيه وتغير الضغط الهيدروليكي والتلوث على أسطح البكرات مصادر عملية للانجراف. ولهذا السبب، ينبغي أن تشمل اختبارات قابلية التكرار دورات متعددة وتغييرات في المقاسات، وليس عارضة واحدة مجمعة فورًا بعد الإعداد. فقد تضع الآلة العارضة الأولى بدقة، لكنها تُظهر نتائج مختلفة بعد تحميل البكرات أو التمدد الحراري أو تكرار حركة المشابك.
تحدد جودة الألواح الواردة الحد الأقصى لدقة التجميع
يحاذي النظام المتكامل الألواح نسبةً إلى مراجعه الخاصة؛ ولا يحول اللوح غير المناسب إلى مادة مثالية الأبعاد. يؤثر تقوس اللوح وتموج الحواف والنتوءات وعدم تساوي السماكة والإجهاد المتبقي والالتواء جميعها في التركيب النهائي. وقد يلامس جِسر ذو حافة مقطوعة باللهب ومتغيرة على طوله الجناح بشكل متقطع حتى عندما يعمل نظام التمركز بصورة صحيحة.
تكتسب جودة القطع أهمية خاصة عندما تُجهز قطع الجِسر والأجنحة داخل المنشأة. ينبغي أن تنتج عملية القطع حواف ذات هندسة وتأثير حراري متوافقين مع مسار التجميع واللحام. ولتجهيز الألواح عبر المواد الموصلة، يمكن أن تكون آلة قطع البلازما CNC الجسرية مناسبة عندما تتلاءم قدرة القطع والتحكم في عرض الشق ودقة التعشيش مع عملية التصنيع. وتكون مساهمتها في محاذاة العارضة غير مباشرة: إذ إن أبعاد القطع المتسقة وحالة الحافة المضبوطة تقللان التفاوت الذي يجب أن تستوعبه آلة التجميع. ولا ينبغي الخلط بين الدقة في تجهيز القطع ومحاذاة العارضة النهائية، لكنهما مرتبطان تشغيليًا.
تكتسب مناولة المواد أهمية أيضًا. قد تهبط الأجنحة الطويلة المدعومة عند نقاط قليلة جدًا قبل دخول منطقة التجميع. وإذا لم تكن طاولات البكرات مستوية مع مرجع آلة التجميع، فقد تدخل قطعة العمل بانحياز زاوي طفيف. وبالنسبة للمقاطع الثقيلة، يجب أن تتجنب طريقة التحميل الالتواء الناتج عن رفع غير متساوٍ بالرافعة أو نقل غير مدعوم. وقد تجعل هذه الظروف آلة تجميع مصممة جيدًا تبدو غير دقيقة، بينما يكمن السبب الفعلي في مرحلة سابقة.
مواضع الحدود الواضحة للتجميع المتكامل
يكون التكامل أكثر فعالية عندما تتكرر هندسة العارضة بما يكفي لجعل منطق الإعداد المستقر مهمًا، وعندما يكون التفاوت البُعدي في المواد الواردة مضبوطًا. ويكون أقل حسمًا عندما يتكون الإنتاج أساسًا من مقاطع منفردة بعروض أجنحة غير معتادة أو ارتفاعات جِسر متغيرة بشدة أو مواد مستصلحة مشوهة بصورة كبيرة أو ملحقات يدوية متكررة تقطع المناولة المستمرة.
يُدخل اللوح الرقيق جدًا قيدًا آخر. يجب موازنة القوة اللازمة لتوجيه المادة وتثبيتها مقابل خطر الانبعاج الموضعي. وينشأ مع اللوح السميك جدًا التحدي المعاكس: إذ يجب أن تمتلك الآلة قدرة هيكلية كافية لتموضع المكونات وتثبيتها دون انحراف أو انزلاق البكرات. ولذلك ينبغي فصل نطاق السماكة الذي يعلنه المورد إلى سؤالين: ما الذي يمكن للآلة تمريره فعليًا، وما النطاق الذي يمكنها تجميعه مع تلبية التفاوت الهندسي المطلوب.
يبقى تشوه اللحام مصدرًا منفصلًا لعدم المحاذاة النهائية. فحتى التركيب المثالي قبل اللحام يمكن أن يتغير بعد اللحام بسبب الانكماش وعدم توازن الحرارة. يقلل التجميع المتكامل الخطأ الأولي ويدعم ظروف لحام أكثر اتساقًا، لكنه لا يلغي الحاجة إلى تقييم تسلسل اللحام ومدخلات الحرارة والتقييد والتقويم بعد اللحام. وينبغي التعامل بحذر مع الادعاءات بأن آلة التجميع وحدها تضمن الاستقامة النهائية.
نهج عملي للقبول
يكون تقييم المعدات أقوى عندما يستند إلى قطع عمل ممثلة بدلًا من عروض التشغيل دون حمل فقط. ينبغي أن تعكس مواد الاختبار عروض الأجنحة المتوقعة وارتفاعات الجِسر وتركيبات السماكات والأطوال وحالات الأسطح. وإذا كانت خطة الإنتاج تشمل مقاطع ضيقة وعريضة، فيجب اختبار كليهما. وإذا كانت المقاطع غير المتماثلة مطلوبة، فإن اختبار العوارض المتماثلة المتمركزة فقط يقدم دليلًا محدودًا.
ينبغي أن تحدد معايير القبول طريقة القياس والمواقع على طول العارضة وحالة العارضة المقاسة: قبل اللحام النقطي، أو بعده، أو بعد اللحام الرئيسي، أو بعد التقويم. يؤدي خلط هذه المراحل إلى استنتاجات مضللة. وينبغي الحكم على آلة التجميع أساسًا وفق الهندسة قبل اللحام وبعد اللحام النقطي، في حين يجب تقييم هندسة العارضة النهائية كنتيجة لمسار الإنتاج بأكمله.
من المفيد أيضًا اشتراط قابلية التكرار عبر سلسلة من الأجزاء وبعد تغيير المقاس. ينبغي أن تُظهر السجلات المسافة الفعلية بين الأجنحة وإزاحة الجِسر أو تمركزه والتعامد وجودة التركيب المرئية. ويجب أن تكون مراجع ضبط الآلة مفهومة بما يكفي لإعادة إنتاج إعداد لاحق دون الاعتماد على ذاكرة مشغل فردي.
تحسن تقنية التجميع المتكامل محاذاة العارضة عندما تنشئ مراجع ثابتة وتحافظ على حالة التركيب خلال اللحام النقطي وتعمل ضمن ظروف الألواح والمناولة التي يغطيها نطاق تصميمها. ولا تكمن أقوى قيمتها في أنها تستبدل القياس، بل في أنها تجعل نتائج القياس أكثر قابلية للتكرار. وينبغي أن يكون الدليل الحاسم هو قدرة الآلة على الحفاظ على الهندسة المطلوبة عبر مواد ممثلة ودورات متكررة والنطاق الكامل للمقاطع المتوقع أن يعالجها خط الإنتاج.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة