




От чего зависят различия в цене кромкофрезерных станков разных моделей?
От чего зависят различия в цене кромкофрезерных станков разных моделей?
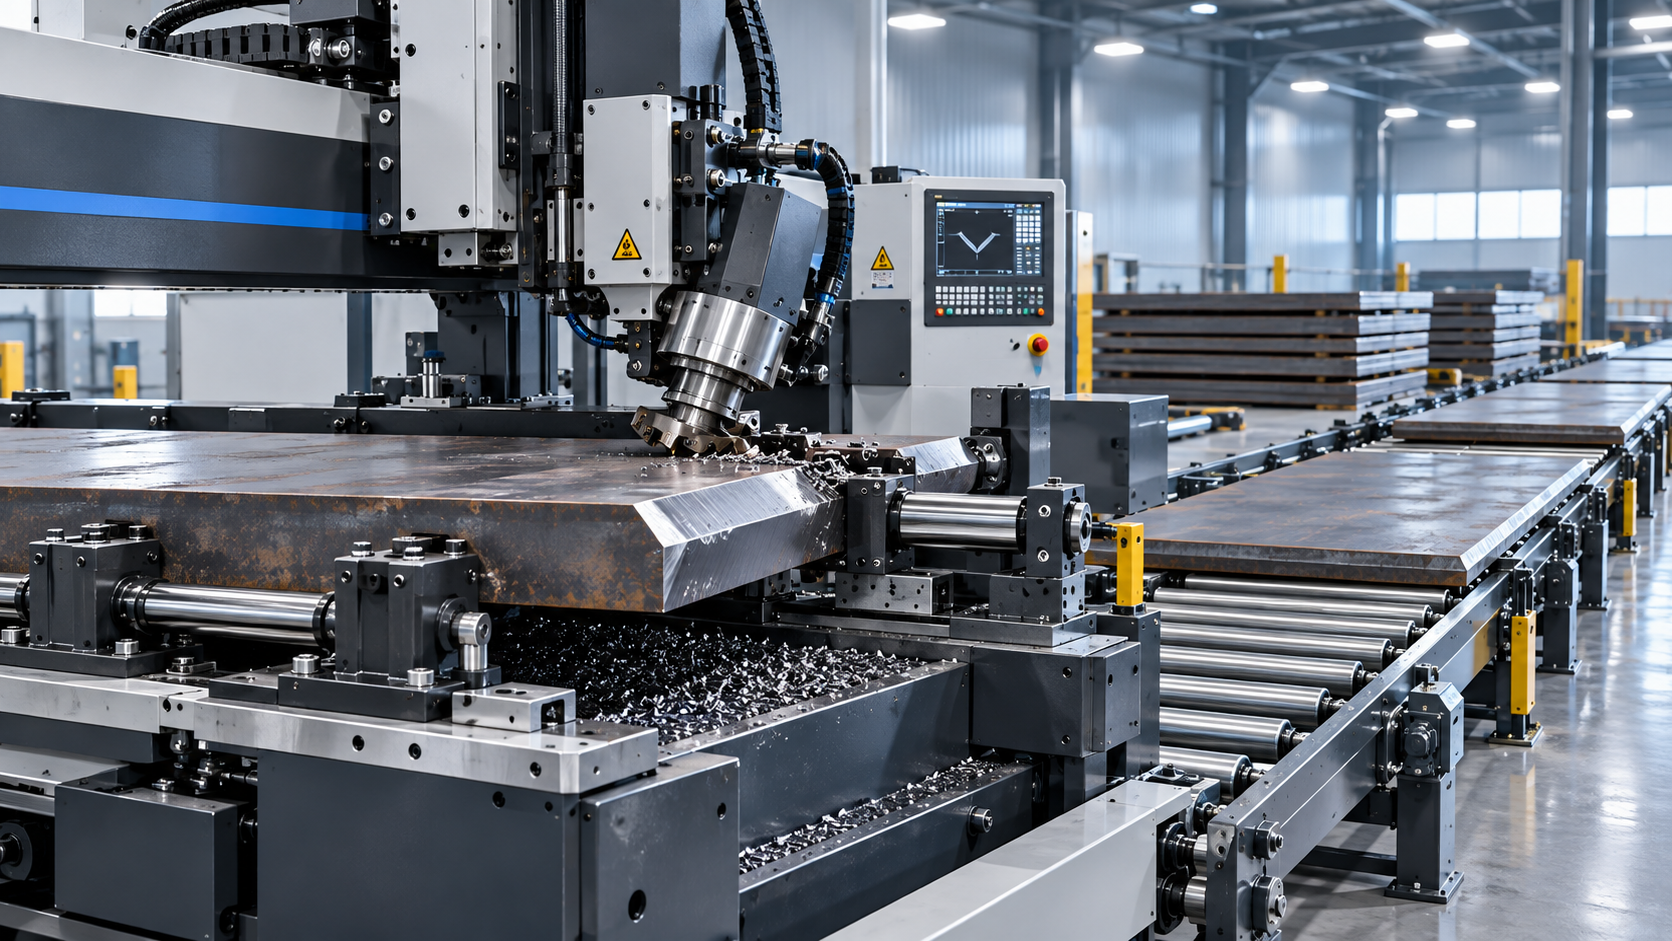
Сравнение коммерческих предложений может оказаться сложным, когда два кромкофрезерных станка, казалось бы, выполняют одну и ту же базовую задачу, но имеют существенно разную цену. Одна модель может быть компактной ручной или полуавтоматической установкой для подготовки листов, тогда как другая предназначена для непрерывного тяжелого фрезерования, автоматической подачи, контроля фаски и интеграции в производственную линию. Более низкая цена не обязательно означает более выгодную покупку, а более высокая цена не означает автоматически избыточную комплектацию.
Основная причина различий в цене кромкофрезерного станка заключается в том, что оборудование оценивается исходя из работы, которую оно должно надежно выполнять: размера листа, марки материала, геометрии фаски, требований к точности, производственного ритма и ожидаемого срока службы. Решения о закупке становятся более обоснованными, когда коммерческое предложение разбирается по его практическим факторам затрат, а не сравнивается только по общей сумме.
Начните с фактических требований к подготовке кромок
Кромкофрезерные станки часто приобретают потому, что газовая резка, шлифование или ручная обработка фаски не позволяют получить достаточно равномерную кромку под сварку. Это особенно важно при длинных сварных швах, толстых листах, узких допусках на подготовку или повторяемых углах разделки, которые влияют на последующую сборку и качество сварки.
Перед сравнением моделей определите параметры детали, а не только категорию станка. Поставщику недостаточно формулировки «фрезерование кромок листа». Полезно уточнить следующие вопросы:
- Какова минимальная и максимальная толщина листа?
- Каковы типичные длина и ширина листа?
- Какие материалы будут обрабатываться: углеродистая сталь, нержавеющая сталь, легированная сталь или смешанные материалы?
- Какой профиль требуется: прямая кромка, одинарная фаска, двойная фаска, радиус или нестандартная геометрия подготовки под сварку?
- Какие допуски по углу и какое состояние поверхности приемлемы после фрезерования?
- Сколько деталей необходимо обрабатывать за смену или за партию?
Станок, предназначенный для периодической подготовки листов средней толщины, может использовать более простую оснастку, меньшую фрезерную головку и ручную загрузку. Модель, рассчитанная на широкие и толстые листы в условиях регулярного производственного графика, требует большей жесткости конструкции, более высокой мощности шпинделя, более надежного зажима и системы подачи, способной поддерживать стабильное резание по всей кромке. Эти различия существенно влияют на цену.
Конструкция станка — это не косметическое отличие
Станина, расположение направляющих, каретка и зажимная конструкция определяют, способен ли станок сохранять стабильную фаску при обработке крупной заготовки или при переменной нагрузке на фрезу. Более легкая конструкция может быть подходящей для работ с ограниченной нагрузкой, но она может не подходить для длинных листов, повторяющихся глубоких проходов или материалов с повышенным сопротивлением резанию.
Отделы закупок иногда сравнивают только заявленную максимальную толщину листа. Однако этот показатель сам по себе не отражает, насколько уверенно станок работает с такой толщиной. Следует уточнить, предназначена ли данная производительность для непрерывной работы или только для периодической эксплуатации. Также полезно подтвердить максимальную ширину фрезерования, максимальную глубину фаски за проход, поддерживаемую длину листа и необходимость дополнительной поддержки заготовки за пределами основной рамы станка.
Более тяжелая рама, усиленные направляющие, подшипники более высокого класса и более стабильный зажим обычно увеличивают первоначальную стоимость приобретения. Однако они могут снизить вибрации, неравномерность размеров фаски, частую переналадку и ускоренный износ. Для компонентов, которые впоследствии будут использоваться в конструкциях, работающих под давлением, металлоконструкциях или изделиях точной сварки, такая стабильность может быть ценнее низкой первоначальной цены.
Зажим и перемещение заготовки влияют и на цену, и на трудозатраты
Заготовка должна оставаться надежно закрепленной во время движения фрезы. Базовые станки могут требовать от оператора ручного позиционирования и зажима листов. Более совершенное оборудование может включать гидравлический зажим, несколько зон зажима, автоматическую регулировку давления, опоры подачи и выхода материала либо системы, предназначенные для уменьшения смещения листа при длительных операциях фрезерования.
Эти функции повышают стоимость, однако решение должно соответствовать реальным условиям работы с материалом. Мастерская, обрабатывающая короткие и удобные в обращении заготовки, может использовать ручную наладку. Производственная линия, работающая с длинными и тяжелыми листами, может терять значительное время, если операторам приходится многократно перемещать материал или корректировать его смещение во время резания. Поэтому правильное сравнение включает не только цену станка, но и затраты на перемещение материала, занимаемую площадь, требования к подъемному оборудованию и вероятность перерывов на наладку.
Фрезерная головка, мощность шпинделя и конструкция фрезы создают еще одну разницу
Именно фрезерный узел формирует кромку, поэтому его конструкция напрямую влияет на качество обработки, производительность и стоимость расходных материалов. Более дорогие станки могут использовать более мощные двигатели, более жесткие шпиндельные системы, регулируемые фрезерные головки или фрезерные системы, подходящие для более высоких объемов съема материала. Они также могут поддерживать несколько форм фаски без значительной механической переналадки.
Мощность не следует рассматривать как самостоятельный критерий покупки. Большая мощность двигателя полезна только тогда, когда конструкция станка, трансмиссия, система фрез и организация удаления стружки способны эффективно ее использовать. Мощный двигатель на станке легкой конструкции не обеспечивает автоматически лучшее качество кромки. И наоборот, тщательно подобранная фрезерная система может обеспечивать стабильный результат при умеренной мощности, если контролируются режим работы и диапазон материалов.
Попросите поставщиков объяснить устройство режущего инструмента с точки зрения эксплуатации. Уточните, используются ли стандартные сменные пластины, предназначена ли фрезерная головка для одного профиля, как изменяется угол и подходит ли предлагаемая оснастка для материалов, указанных в предложении. Нержавеющая сталь и более прочные сплавы могут предъявлять к инструменту иные требования, чем обычная углеродистая сталь. Низкая цена станка может стать менее привлекательной, если замена пластин, время наладки или специальная оснастка создают высокие регулярные расходы.
Автоматизация меняет логику инвестирования
Автоматизация является одной из наиболее очевидных причин, по которым два станка с аналогичными номинальными возможностями могут иметь очень разную цену. Различия могут включать автоматическую подачу листа, программируемое перемещение, моторизованную регулировку, сервоуправляемые настройки фаски, автоматический возврат, цифровую обратную связь по положению или интерфейсы для оборудования до и после станка.
Для малосерийных работ с частой сменой деталей простая настройка может быть более экономичной, поскольку операторы могут быстро ее регулировать, не оплачивая функции, которые не будут использоваться. Напротив, серийное производство выявляет затраты на ручное выравнивание, ручные измерения и многократное перемещение материала. Более автоматизированный кромкофрезерный станок может быть оправдан, если он уменьшает разброс между деталями и поддерживает стабильный ритм перед сваркой, сборкой или контролем.
Автоматизация также должна соответствовать следующему технологическому процессу. Например, производственная ячейка может использовать автоматизированную сварку, где стабильная подготовка фаски помогает поддерживать условия сборки. В такой компоновке кромкофрезерный станок следует оценивать вместе с потоком материалов, размещением листов, подготовкой сварных соединений и требованиями к контролю. Сварочный робот, такой как Промышленный сварочный робот с 6 осями и размахом руки 1500 мм, предназначен для повторяемого выполнения траектории сварки, однако его стабильность не может полностью компенсировать плохо контролируемую геометрию кромок или непостоянные зазоры в соединении.
Характеристики точности требуют контекста
Легко запросить «наивысшую точность», не определив, какая именно точность важна. В предложениях на кромкофрезерные станки могут указываться точность угла фаски, стабильность размеров, прямолинейность, качество поверхности, повторяемость положения фрезы или точность перемещения станка. Эти параметры связаны, но не взаимозаменяемы.
Покупатель должен связать каждый запрос по допуску с требованиями последующего процесса. Если листы перед сваркой собираются вручную и конструкция соединения допускает регулировку, исключительно высокая точность позиционирования может принести мало практической пользы. Если кромка листа должна стабильно сопрягаться с другим подготовленным компонентом или последующая автоматизированная сварка зависит от предсказуемой геометрии соединения, более строгий контроль может быть оправдан.
Уточните у поставщиков, как достигается и проверяется заявленная точность. К важным факторам относятся конструкция направляющих, привод каретки, обратная связь от энкодера или линейки, система зажима, способ регулировки головки и условия, при которых применяется указанное значение. Число в коммерческом предложении менее полезно, если не указано, относится ли оно к положению без нагрузки, короткой тестовой детали или полному производственному резу.
Заявления о производительности следует преобразовать в вопрос о рабочем цикле
Две модели могут обрабатывать лист одинаковой толщины, но одна может быть спроектирована для периодической подготовки кромок, а другая — для продолжительной эксплуатации. Последняя обычно стоит дороже, поскольку может требовать более мощных приводов, большей мощности охлаждения, более долговечных трансмиссий, лучшего управления стружкой и компонентов, выбранных для более длительных периодов работы.
Практический вопрос заключается не в том: «Может ли этот станок фрезеровать наш самый толстый лист?» Вопрос в том: «Может ли он обрабатывать наш обычный объем работы с требуемым качеством, не становясь узким местом?» Учитывайте обычную толщину листа, наиболее тяжелый ожидаемый материал, среднюю длину кромки, количество проходов и частоту работы станка в течение смены. Покупка оборудования с расчетом на редкое максимальное условие может привести к ненужным капитальным затратам, однако покупка с расчетом на среднее условие при игнорировании пикового спроса может вызвать задержки и повысить нагрузку на обслуживание.
Скорость съема материала влияет на работу всего цеха
Более высокая скорость съема материала может сократить время фрезерования, но также создает больше стружки, тепла, шума и нагрузки на фрезу. Более дорогая модель может включать улучшенное удаление стружки или возможность подключения систем вытяжки и сбора. Это не является необязательной деталью в тех случаях, когда стружка может мешать работе направляющих, загрязнять рабочую зону или замедлять перемещение материалов.
Проверьте, включает ли предложение лотки для стружки, конвейеры, при необходимости средства подачи СОЖ, защитные ограждения и доступ для очистки. Эти позиции могут отсутствовать в базовом предложении и позднее добавляться отдельно. Их отсутствие может не препятствовать работе станка, но способно снизить эффективность регулярного производства и повысить требования к поддержанию порядка.
Системы управления, электрооборудование и безопасность часто скрыты в коммерческом предложении
Системы управления влияют как на удобство использования, так и на ремонтопригодность. Базовый электрический шкаф может быть достаточен для простого фрезерования с фиксированным углом. Более продвинутый пакет может включать программируемые параметры, диагностику неисправностей, цифровые дисплеи, блокировки, регулирование скорости и возможности интеграции. Более сложная система обычно стоит дороже, однако она может уменьшить неопределенность при наладке, когда задействованы несколько операторов или повторяющиеся изделия.
Оборудование безопасности необходимо сравнивать на равной основе. Ограждения вокруг фрезы, расположение кнопок аварийной остановки, точки доступа с блокировкой, электрическая защита и безопасные процедуры загрузки и обслуживания влияют на фактический объем поставки. Если станок будет установлен на предприятии с особыми требованиями к электрике, безопасности оборудования или импорту, подтвердите применимые требования до окончательного выбора модели. Дооснащение ограждениями, изменение системы управления или подготовка документации после отгрузки обычно менее эффективны, чем их указание на этапе коммерческого предложения.
Сравнивайте предложения как поставляемые системы, а не по главным цифрам
Надежное сравнение начинается с просьбы к каждому поставщику предоставить предложение на одинаковые требования к обработке и четко указать исключения. Различия в цене часто вызваны объемом поставки, а не только основным станком. Одно предложение может включать стандартную оснастку, тогда как другое указывает оснастку отдельно. Одно может включать поддержку при вводе в эксплуатацию, а другое покрывает только поставку. Одно может предполагать, что покупатель обеспечивает подъемное оборудование, фундамент, электрическое подключение и обработку стружки.
Составьте сравнительную таблицу по следующим коммерческим и техническим пунктам:
- Модель станка, производительность по листу, диапазон фаски и поддерживаемые условия обработки материала
- Функции ручной, гидравлической, сервоприводной или CNC-регулировки
- Включенные фрезерные головки, пластины, запасные части и рекомендуемые расходные материалы
- Способ зажима и любое оборудование для подачи, выхода или поддержки листа
- Электрические характеристики, установленная мощность, компоненты управления и устройства безопасности
- Фундамент, монтаж, обучение, ввод в эксплуатацию и условия приемки
- Объем гарантии, документация, организация сервисного обслуживания и доступность запасных частей
Такой подход предотвращает вводящее в заблуждение сравнение между базовым станком и готовым к производству комплектом. Он также позволяет выявить, потребуются ли для более дешевого станка дополнительная оснастка, устройства перемещения или инструмент, прежде чем он сможет выполнять предусмотренную операцию.
Выберите уровень затрат, соответствующий рискам процесса
Кромкофрезерный станок с более низкой стоимостью часто подходит при ограниченных размерах листа, умеренных объемах производства, несложных требованиях к фаске и наличии квалифицированных операторов, способных выполнять наладку без влияния на производительность. Он может быть разумным выбором для ремонтных работ, мелкосерийного производства или применений, где подготовка кромок не является критическим узким местом.
Более высокие инвестиции легче обосновать, когда толстые или длинные листы регулярно обрабатываются, постоянство фаски влияет на автоматизированную сварку или сборку, перемещение материала требует значительных трудозатрат, а простои нарушат более крупную последовательность изготовления. В этих условиях важна не только первоначальная цена кромкофрезерного станка. Важна стоимость многократного получения требуемого качества кромки, включая трудозатраты, расход фрез, риск переделок, время обработки материала и производственные простои.
Наиболее обоснованное решение о покупке принимается при соответствии конструктивных возможностей станка, уровня автоматизации и объема поддержки реальной нагрузке, а не при выборе по умолчанию самого низкого предложения или наиболее сложной комплектации.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение