




Для каких задач лучше всего подходит трехвалковый листогибочный вальцовочный станок?
Для каких задач лучше всего подходит трехвалковый листогибочный вальцовочный станок?
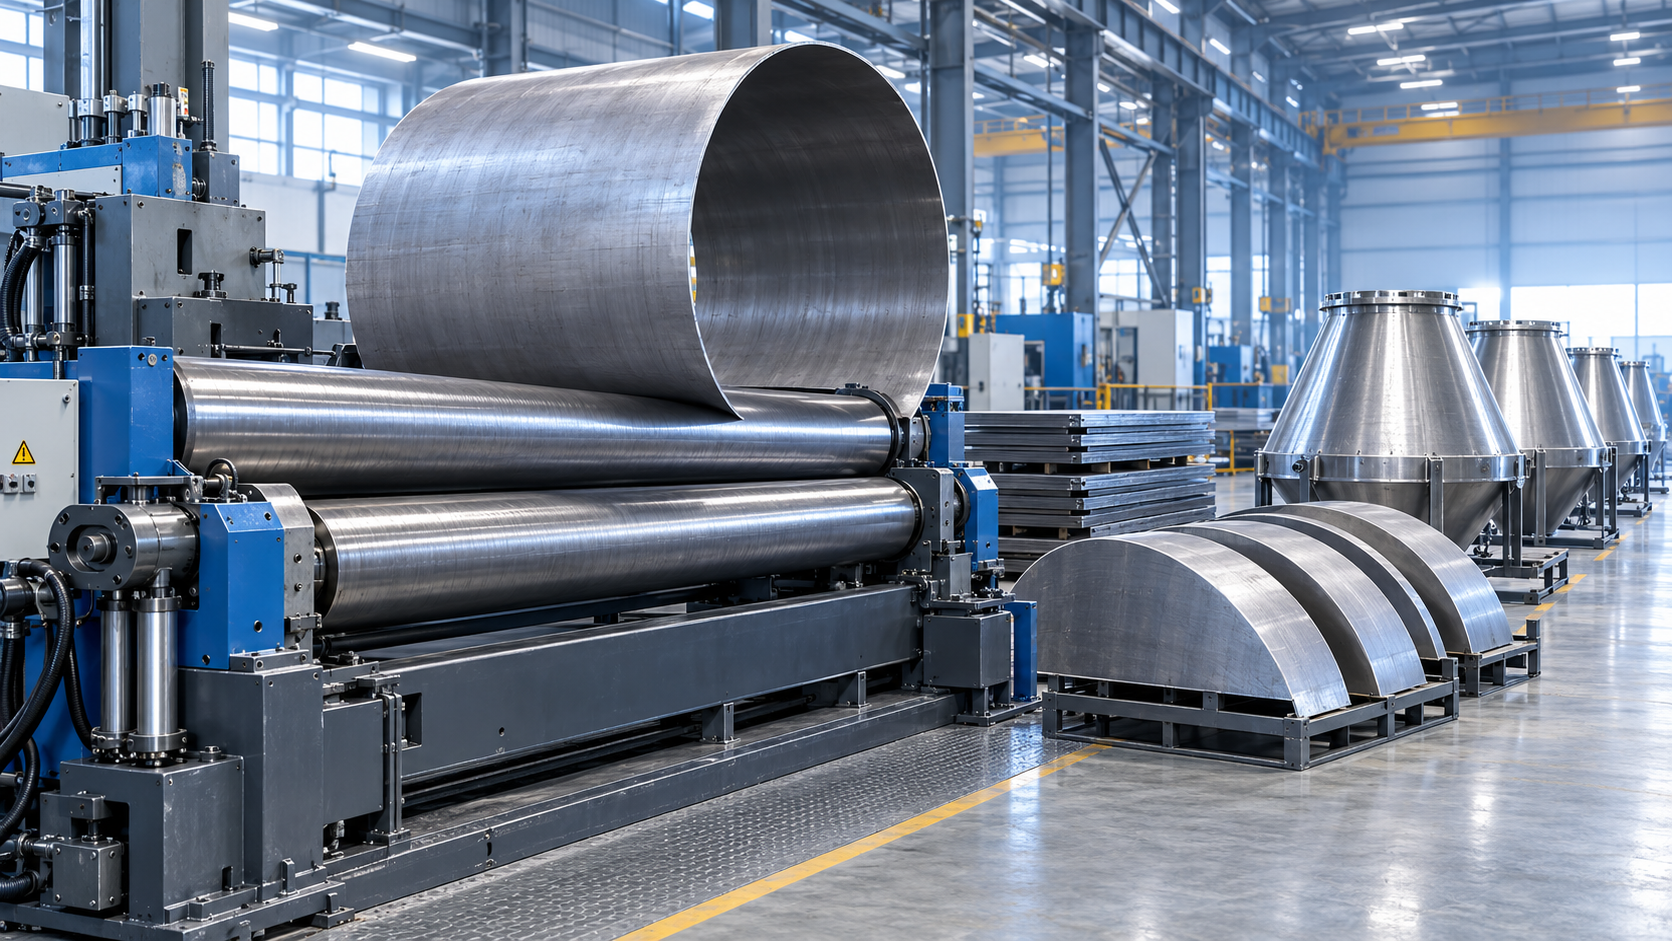
Трехвалковая листогибочная машина лучше всего подходит для задач, в которых листовой металл или плита должны быть сформированы в плавные непрерывные кривые: цилиндры, дуги большого радиуса, конические секции и сегменты обечаек. Она особенно полезна, когда деталь должна сохранять постоянный радиус на значительной длине, например для корпуса резервуара, секции воздуховода, трубной обечайки, конуса бункера или вальцованной крышки.
Для специалиста, изучающего информацию, отправная точка проста: выбирайте этот тип машины, когда требуемая геометрия имеет преимущественно криволинейную и непрерывную форму. Если заготовке необходимы четкие прямые гибы, коробчатые профили, фланцы или близко расположенные угловые сгибы, более подходящим инструментом обычно является листогибочный пресс. Вальцовка листа и гибка на прессе часто применяются в одном и том же производственном цехе, но решают разные задачи формообразования.
Задачи, хорошо подходящие для трехвалковой машины
Наиболее распространенное применение — вальцовка плоского листа в цилиндрическую обечайку. Сюда относятся обечайки сосудов, секции резервуаров для воды, кожухи печей, корпуса фильтров, силосы, дымоходы, корпусные компоненты, работающие под давлением, и секции труб большого диаметра. Лист проходит между валками, при этом положение валков постепенно создает кривизну. Повторные проходы сводят два конца вместе до достижения требуемого диаметра.
Этот процесс ценен, когда изготовителю требуется круглая или почти круглая деталь без образования множества видимых линий гиба. Цилиндр, изготовленный с множеством гибов на листогибочном прессе, может быть приемлем для недорогого защитного ограждения или корпуса, но он останется многогранным, если гибы не расположены чрезвычайно близко друг к другу. Вальцованный цилиндр имеет более гладкий профиль и обычно требует меньшей корректирующей подгонки перед сваркой.
Трехвалковые машины также хорошо подходят для частичных цилиндров и открытых дуг. Типичные примеры включают изогнутые защитные ограждения машин, архитектурные металлические панели, перила, корпуса вентиляторов, крышки конвейеров, изогнутые элементы кровли и секции, используемые в крупных сварных конструкциях. В этих задачах деталь не должна замыкаться в полную трубу, однако постоянство радиуса по-прежнему важно для внешнего вида, подгонки и сборки.
Конические изделия являются еще одной подходящей категорией при условии, что машина и ее оснастка настроены для требуемой геометрии. Конусы используются в бункерах, переходных элементах, оборудовании для пылеулавливания, системах транспортировки материалов, редукторах и технологическом оборудовании. Вальцовка конуса сложнее вальцовки цилиндра, поскольку две стороны заготовки должны перемещаться с разными эффективными скоростями. Оператору также необходимо тщательно контролировать перемещение материала, чтобы избежать скручивания, неровных кромок или непостоянной конусности.
Когда трехвалковая схема является разумным выбором
Трехвалковая листогибочная вальцовочная машина часто выбирается для мастерских, которым необходим практичный баланс между возможностями, простотой эксплуатации и уровнем инвестиций. Ее трехвалковая компоновка хорошо подходит для традиционных вальцовочных работ, при которых оператор может выполнять несколько проходов и допускается некоторая обрезка или финишная обработка концов листа.
Машина особенно эффективна для серийного изготовления стандартных обечаек и изогнутых деталей, когда размеры листа, марка материала, диапазон толщин и целевые диаметры достаточно предсказуемы. Мастерская, выпускающая повторяющиеся секции воздуховодов или корпуса резервуаров, может установить воспроизводимую последовательность вальцовки, записать положения валков и сократить время наладки в последующих партиях.
Для работ малых и средних объемов возможность обрабатывать разные диаметры на одной базовой машине часто ценнее узкоспециализированной конфигурации. Оператор может отрегулировать положение валков для новой работы вместо переналадки на специализированное формовочное оборудование. Такая гибкость полезна в общем металлообрабатывающем производстве, ремонтных работах, производстве оборудования и субподрядной обработке листового металла.
Форма материала имеет значение. Листогибочные вальцовочные машины предназначены для листов и плит, способных выдерживать холодное формование без недопустимого растрескивания, повреждения поверхности или чрезмерного пружинения. Низкоуглеродистая сталь является распространенным материалом, однако нержавеющая сталь, алюминий и другие сплавы также могут вальцеваться с учетом производительности машины, состояния валков, защиты поверхности и свойств при гибке. Одинаковая номинальная толщина не гарантирует одинаковый результат вальцовки для разных материалов. Высокопрочный лист обычно требует большего усилия формования и может сильнее пружинить после выхода из валков.
Цилиндры легко описать, но сложнее качественно изготовить
Основной принцип вальцовки прост, однако конечный результат зависит не только от номинальной толщины листа, указанной для машины. Диаметр, ширина листа, предел текучести, направление вальцовки, состояние кромок и требуемая округлость влияют на реалистичность выполнения работы.
Машина может быть способна согнуть материал определенной толщины в большой диаметр, но испытывать трудности при получении малого диаметра из того же материала. Поэтому производительность не следует обсуждать только как «максимальную толщину». Актуальный вопрос: какова максимальная толщина при какой ширине листа, марке материала и готовом диаметре? Покупатель, сравнивающий машины, должен запрашивать у производителя производительность вальцовки при этих условиях, а не предполагать, что один опубликованный показатель толщины охватывает все работы.
Ширина листа имеет собственное влияние. Широкий лист требует равномерной опоры и точного выравнивания валков. Если валки прогибаются под нагрузкой или лист подается неравномерно, готовая обечайка может стать конической, бочкообразной или некруглой. Эти вопросы особенно важны, когда несколько поясов обечайки должны совмещаться для сварки или когда вальцованная деталь должна сопрягаться с существующим фланцем, торцевой крышкой или опорной конструкцией.
Концы листа также требуют внимания. При базовом процессе вальцовки небольшой плоский или менее изогнутый участок, остающийся на каждом конце, может потребовать предварительной гибки перед окончательными проходами вальцовки. Допустимая остаточная плоскостность зависит от изделия. Декоративная крышка может ее допускать. Обечайка, требующая плотного продольного сварного шва, высокой круглости или точного сопряжения с другим компонентом, — нет.
Некоторые трехвалковые конструкции упрощают предварительную гибку по сравнению с другими, а некоторые изготовители используют листогибочный пресс для этой подготовительной операции. Если компонент сочетает прямые сгибы и широкий вальцованный радиус, производство может включать оба процесса. Например, изготовленный корпус может использовать листогибочный пресс для отогнутых кромок и монтажных фланцев, а затем вальцовочную машину для своей изогнутой части. Такая машина, каксинхронизированный ЧПУ листогибочный пресс с торсионным валом, актуальна для гибочных операций в таком технологическом процессе, особенно для тонколистовых деталей, требующих воспроизводимых прямых гибов до или после вальцовки.
Оптимальные области применения по требованиям к деталям
Задачи, для которых может потребоваться другой метод
Трехвалковая машина не является автоматическим решением всякий раз, когда компонент изготовлен из листового металла. Задачи, в которых преобладают острые углы, лучше выполнять на листогибочном прессе. Электрические шкафы, лотки, кронштейны, швеллеры, дверные рамы и детали с несколькими короткими гибами требуют контролируемых мест гиба, а не непрерывно изменяющегося радиуса.
Работы с очень малыми диаметрами также могут плохо подходить. Каждая машина имеет практический минимальный диаметр вальцовки, определяемый диаметром валков, расстоянием между валками, поведением материала и геометрией машины. Попытка принудительно вальцевать лист ниже этого диапазона может привести к плохой круглости, высокой остаточной плоскостности на концах, повреждению поверхности или чрезмерной нагрузке на машину.
Детали с чрезвычайно жесткими допусками могут нуждаться в дополнительных операциях. Вальцовочная машина может эффективно сформировать обечайку, но точный конечный диаметр, круглость, совмещение шва и состояние торцевой поверхности могут по-прежнему зависеть от калибровки, обрезки, последовательности сварки или калибрования. Для компонента, который должен точно позиционироваться внутри другой сборки, разумно рассматривать весь маршрут производства, а не считать вальцовку конечной операцией.
Очень тонкий материал создает другую проблему. Тонкий лист можно вальцевать, но он может коробиться, телескопироваться или покрываться следами обращения, если не обеспечена надлежащая поддержка. Большие тонкие листы с широкими радиусами часто требуют осторожной подачи и опоры на выходе. Машина, выбранная только по производительности для толстого листа, не обязательно обеспечит контроль, необходимый для деликатных тонколистовых работ.
Как определить, подходит ли планируемая работа
Перед выбором машины или отправкой запроса на вальцовку листа определите готовую деталь, а не только исходный лист. Полезное описание работы включает тип материала, толщину, ширину листа, длину развертки заготовки, требуемый внутренний или наружный диаметр, требуемый радиус, угол конуса, если применимо, и допустимый допуск. В нем также следует указать, будет ли деталь свариваться, важно ли видимое качество поверхности и должна ли обечайка соединяться с фланцами или другими сформованными компонентами.
- Укажите марку материала или хотя бы его свойства при формовании, а не только толщину.
- Укажите наименьший ожидаемый готовый диаметр во всем диапазоне работ.
- Отделите редкие максимальные задачи от обычной производственной нагрузки.
- Определите, требуется ли близкая предварительная гибка обоих концов для сварки.
- Учитывайте требования к перемещению длинных, широких или тяжелых листов.
- Учитывайте пружинение, особенно при работе с высокопрочными материалами и большими радиусами.
- Оцените требуемую повторяемость, когда детали должны быть взаимозаменяемыми.
Различие между единичной ремонтной деталью и серийной обечайкой также меняет решение. Для периодических работ оператор может допустить больше пробных проходов и небольшую корректировку после формования. При повторяющемся производстве время, затрачиваемое на исправление диаметров или устранение зазоров в швах, быстро становится технологическими затратами. Более важными становятся воспроизводимое позиционирование валков, надежное управление, достаточная поддержка листа и метод формования, соответствующий семейству деталей.
Практическое решение
Работы, лучше всего подходящие для трехвалковой листогибочной вальцовочной машины, основаны на непрерывной изогнутой поверхности: цилиндрические обечайки, частичные дуги, изогнутые крышки, секции большого радиуса и многие конические изделия. Она оправдывает свое применение там, где плавная кривизна и гибкость по диаметрам важнее четкого формирования острых гибов.
Ее ограничения также полезны при принятии решения. Малые радиусы, сложная геометрия концов, чувствительные поверхности, сложные гнутые профили и жесткие сборочные допуски могут потребовать дополнительного оборудования или другого маршрута формования. Изготовитель, который определяет готовый диаметр, состояние материала, размеры листа и требования к шву до сравнения машин, сделает гораздо более надежный выбор, чем тот, кто полагается только на производительность по толщине.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение