




ما الأعمال الأنسب لآلة درفلة الصفائح ثلاثية البكرات؟
ما الأعمال الأنسب لآلة درفلة الصفائح ثلاثية البكرات؟
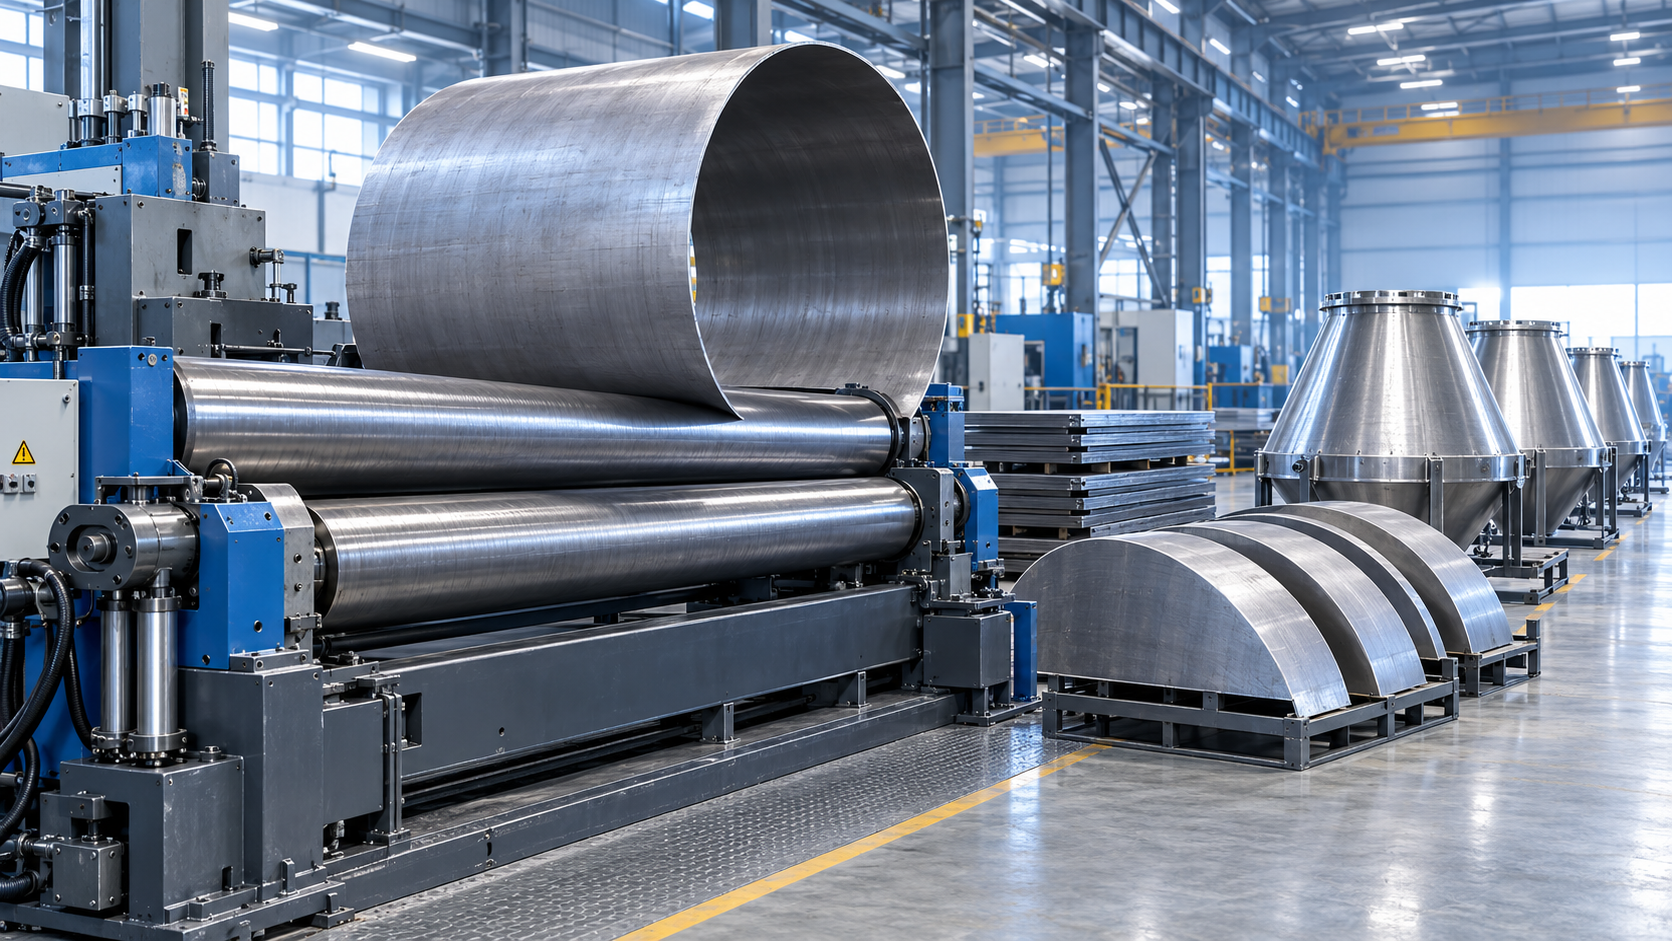
تُعد آلة درفلة الصفائح ذات الثلاث بكرات الأنسب للأعمال التي تتطلب تشكيل الصفائح المعدنية أو الألواح إلى منحنيات ناعمة ومتصلة: أسطوانات، وأقواس كبيرة نصف القطر، وأجزاء مخروطية، وقطاعات أغلفة. وهي مفيدة بشكل خاص عندما يجب أن يحافظ الجزء على نصف قطر ثابت عبر طول كبير، مثل جسم الخزان، أو جزء مجرى الهواء، أو غلاف الأنبوب، أو مخروط القادوس، أو الغطاء المدرفل.
بالنسبة لباحث المعلومات، فإن نقطة البداية المفيدة بسيطة: اختر هذا النوع من الآلات عندما تكون الهندسة المطلوبة منحنية ومتصلة بطبيعتها. وإذا كانت قطعة العمل تحتاج إلى ثنيات مستقيمة حادة، أو مقاطع صندوقية، أو حواف مثنية، أو طيات زاوية متقاربة، فإن مكبس الثني يكون عادةً الأداة الأنسب. وغالباً ما تظهر درفلة الصفائح وثنيها بالمكبس في ورشة تصنيع واحدة، لكنهما يحلان مشكلات تشكيل مختلفة.
الأعمال المناسبة لآلة ذات ثلاث بكرات
التطبيق الأكثر شيوعاً هو درفلة صفيحة مسطحة إلى غلاف أسطواني. ويشمل ذلك أغلفة الأوعية، وأجزاء خزانات المياه، وأغلفة الأفران، وهياكل المرشحات، والصوامع، وقنوات الدخان، ومكونات الأغلفة المرتبطة بالضغط، وأجزاء الأنابيب الكبيرة. تمر الصفيحة بين البكرات بينما يضيف موضع البكرات الانحناء تدريجياً. وتجمع التمريرات المتكررة الطرفين معاً حتى يتم الوصول إلى القطر المطلوب.
تكون هذه العملية ذات قيمة عندما يحتاج المُصنِّع إلى جزء دائري أو شبه دائري من دون إنشاء خطوط ثني مرئية متعددة. قد تكون الأسطوانة المصنوعة باستخدام العديد من ثنيات مكبس الثني مقبولة لواقٍ أو غلاف منخفض التكلفة، لكنها ستظل متعددة الأوجه ما لم تكن الثنيات متقاربة جداً. وتتميز الأسطوانة المدرفلة بمظهر أكثر سلاسة، وعادةً ما تتطلب ضبطاً تصحيحياً أقل قبل اللحام.
كما تتلاءم الآلات ذات الثلاث بكرات جيداً مع الأسطوانات الجزئية والأقواس المفتوحة. وتشمل الأمثلة النموذجية واقيات الآلات المنحنية، وألواح المعادن المعمارية، والدرابزينات، وأغلفة المراوح، وأغطية الناقلات، ومكونات الأسقف المنحنية، والأجزاء المستخدمة في التجميعات الملحومة الكبيرة. وفي هذه الأعمال، لا يحتاج الجزء إلى الإغلاق على شكل أنبوب كامل، لكن اتساق نصف القطر يظل مهماً للمظهر والتركيب والتجميع.
يُعد العمل المخروطي فئة مناسبة أخرى، شريطة أن تكون الآلة وأدواتها مهيأة للهندسة المقصودة. تُستخدم المخاريط في القواديس، وقطع الانتقال، ومعدات تجميع الغبار، وأنظمة مناولة المواد، والمخفضات، ومعدات العمليات. وتكون درفلة المخروط أكثر تطلباً من درفلة الأسطوانة لأن جانبي القطعة المسطحة يجب أن يتحركا بسرعات فعلية مختلفة. كما يحتاج المشغل إلى إدارة حركة المادة بعناية لتجنب الالتواء أو الحواف غير المتساوية أو التدرج المخروطي غير المتسق.
متى يكون ترتيب البكرات الثلاث مناسباً
غالباً ما يتم اختيار آلة درفلة الصفائح ذات 3 بكرات للورش التي تحتاج إلى توازن عملي بين القدرة وبساطة التشغيل ومستوى الاستثمار. ويُعد تصميمها ذي البكرات الثلاث مناسباً لأعمال الدرفلة التقليدية التي يمكن للمشغل فيها إجراء تمريرات متعددة والسماح ببعض التشذيب أو التشطيب عند أطراف الصفيحة.
تكون الآلة فعالة بشكل خاص في تصنيع الدفعات من الأغلفة القياسية والأجزاء المنحنية، حيث يمكن توقع حجم الصفيحة ودرجة المادة ونطاق السماكة والأقطار المستهدفة بشكل معقول. ويمكن للورشة التي تنتج أجزاء متكررة من مجاري الهواء أو أجسام الخزانات أن تحدد تسلسل درفلة قابل للتكرار، وتسجل مواضع البكرات، وتقلل وقت الإعداد في عمليات التشغيل اللاحقة.
بالنسبة للأعمال ذات الحجم المنخفض إلى المتوسط، غالباً ما تكون القدرة على التعامل مع أقطار مختلفة باستخدام الآلة الأساسية نفسها أكثر قيمة من إعداد متخصص للغاية. ويمكن للمشغل ضبط موضع البكرات لمهمة جديدة بدلاً من التحول إلى معدات تشكيل مخصصة. وتكون هذه المرونة مفيدة في التصنيع العام، وأعمال الصيانة، وتصنيع المعدات، ومعالجة الصفائح المعدنية بالتعاقد من الباطن.
شكل المادة مهم. فآلات درفلة الصفائح مخصصة للصفائح والألواح التي يمكنها تحمل التشكيل على البارد من دون تشقق غير مقبول أو تلف سطحي أو ارتداد مرن مفرط. ويُعد الفولاذ الطري مادة شائعة للتطبيق، لكن يمكن أيضاً درفلة الفولاذ المقاوم للصدأ والألومنيوم والسبائك الأخرى عند مراعاة سعة الآلة وحالة البكرات وحماية السطح وخصائص الثني. ولا تضمن السماكة الاسمية نفسها نتيجة الدرفلة نفسها عبر المواد المختلفة. وعادةً ما تحتاج الألواح عالية المقاومة إلى قوة تشكيل أكبر وقد ترتد أكثر بعد مغادرة البكرات.
من السهل وصف الأسطوانات، لكن إنهاءها بجودة عالية أصعب
المبدأ الأساسي للدرفلة واضح، لكن النتيجة النهائية تعتمد على أكثر من سماكة الصفيحة المقننة للآلة. فالقطر، وعرض الصفيحة، وحد الخضوع، واتجاه الدرفلة، وحالة الحافة، والاستدارة المطلوبة، كلها تؤثر في مدى واقعية تنفيذ العمل.
قد تتمكن الآلة من ثني سماكة معينة بقطر كبير، لكنها تواجه صعوبة في تحقيق قطر صغير في المادة نفسها. ولهذا السبب، لا ينبغي مناقشة السعة على أنها «السماكة القصوى» فقط. والسؤال ذو الصلة هو: ما السماكة القصوى عند أي عرض للوحة ودرجة للمادة وقطر نهائي؟ وينبغي للمشتري الذي يقارن بين الآلات أن يطلب سعة الدرفلة من الشركة المصنعة في هذه الظروف بدلاً من افتراض أن رقم سماكة منشوراً واحداً يغطي كل الأعمال.
لعرض الصفيحة تأثيره الخاص أيضاً. فاللوح العريض يتطلب دعماً متساوياً ومحاذاة دقيقة للبكرات. وإذا انحرفت البكرات تحت الحمل أو دخلت الصفيحة بشكل غير متساوٍ، فقد يصبح الغلاف النهائي مخروطياً أو برميلي الشكل أو غير دائري. وتكون هذه المشكلات مهمة بشكل خاص عندما يجب محاذاة عدة مدارات من الغلاف للحام، أو عندما يجب أن يتناسب الجزء المدرفل مع شفة أو غطاء طرفي أو هيكل دعم موجود.
تتطلب أطراف الصفيحة اهتماماً أيضاً. ففي عملية الدرفلة الأساسية، قد تحتاج المنطقة الصغيرة المسطحة أو الأقل انحناءً المتبقية عند كل طرف إلى ثني مسبق قبل تمريرات الدرفلة النهائية. وتعتمد كمية الاستواء المتبقي المقبولة على المنتج. فقد يتحملها غطاء زخرفي، لكن قد لا يتحملها غلاف يتطلب خط لحام طولي محكماً، أو استدارة قريبة، أو تطابقاً دقيقاً مع مكون آخر.
تجعل بعض تصميمات البكرات الثلاث الثني المسبق أسهل من غيرها، ويستخدم بعض المصنّعين مكبس الثني لهذه العملية التحضيرية. وعندما يجمع المكون بين طيات مستقيمة ونصف قطر مدرفل واسع، فقد يشمل الإنتاج كلتا العمليتين. على سبيل المثال، قد يستخدم الغلاف المصنّع مكبس الثني للحواف المطوية وشفات التثبيت، ثم يستخدم آلة درفلة لجزئه المنحني. وتكون آلة مثلمكبس الثني CNC المتزامن بقضيب الالتواء ذات صلة بجانب الثني في سير العمل هذا، خاصةً للأجزاء المصنوعة من الصفائح الرقيقة التي تتطلب ثنيات مستقيمة قابلة للتكرار قبل الدرفلة أو بعدها.
التطبيقات الأنسب حسب متطلبات الجزء
الأعمال التي قد تحتاج إلى طريقة أخرى
ليست الآلة ذات الثلاث بكرات الحل التلقائي كلما كان المكون مصنوعاً من الصفائح المعدنية. فالأعمال التي تهيمن عليها الزوايا الحادة تُعالج بصورة أفضل باستخدام مكبس الثني. وتحتاج الخزائن الكهربائية، والصواني، والحاملات، والقنوات، وإطارات الأبواب، والأجزاء ذات الثنيات القصيرة المتعددة إلى مواضع ثني مضبوطة بدلاً من نصف قطر متغير باستمرار.
قد يكون العمل بأقطار صغيرة جداً غير مناسب أيضاً. فلكل آلة قطر درفلة أدنى عملي تحدده أقطار البكرات، والمسافة بينها، وسلوك المادة، وهندسة الآلة. وقد تؤدي محاولة إجبار صفيحة على قطر أقل من ذلك النطاق إلى ضعف الاستدارة، أو استواء متبقٍ كبير عند الأطراف، أو تلف السطح، أو حمل زائد على الآلة.
قد تحتاج الأجزاء ذات التفاوتات الضيقة للغاية إلى عمليات إضافية. ويمكن لآلة الدرفلة تشكيل غلاف بكفاءة، لكن القطر النهائي الدقيق والاستدارة ومحاذاة الوصلة وحالة الوجه النهائي قد تظل معتمدة على المعايرة أو التشذيب أو تسلسل اللحام أو التحجيم. وبالنسبة لمكون يجب أن يتموضع بدقة داخل تجميعة أخرى، فمن المنطقي النظر في مسار التصنيع الكامل بدلاً من اعتبار الدرفلة العملية النهائية.
تُنشئ المادة الرقيقة جداً تحدياً مختلفاً. يمكن درفلة الصفائح الرقيقة، لكنها قد تتجعد أو تتداخل تلسكوبياً أو تظهر عليها علامات المناولة إذا لم تُدعَم بشكل صحيح. وغالباً ما تتطلب الصفائح الرقيقة الكبيرة ذات أنصاف الأقطار الواسعة تغذية دقيقة ودعماً عند الخروج. وقد لا توفر الآلة المختارة بناءً على سعة الألواح الثقيلة فقط التحكم المطلوب لأعمال الصفائح الحساسة.
كيفية تقييم ما إذا كان العمل المخطط له مناسباً
قبل اختيار آلة أو إرسال استفسار عن درفلة الصفائح، حدّد الجزء النهائي بدلاً من الصفيحة الأولية فقط. يتضمن وصف العمل المفيد نوع المادة، والسماكة، وعرض الصفيحة، وطول القطعة المسطحة المطوّرة، والقطر الداخلي أو الخارجي المستهدف، ونصف القطر المطلوب، وزاوية المخروط عند الاقتضاء، والتفاوت المقبول. كما يجب أن يوضح ما إذا كان الجزء سيُلحم، وما إذا كانت جودة السطح الظاهرة مهمة، وما إذا كان يجب أن يتصل الغلاف بالشفات أو بمكونات مشكّلة أخرى.
- حدد درجة المادة أو على الأقل سلوكها عند التشكيل، بدلاً من إدراج السماكة وحدها.
- اذكر أضيق قطر نهائي متوقع عبر نطاق الأعمال.
- افصل الأعمال القصوى العرضية عن عبء الإنتاج المعتاد.
- حدد ما إذا كان يجب ثني الطرفين مسبقاً بشكل قريب للحام.
- ضع في الاعتبار متطلبات مناولة الألواح الطويلة أو العريضة أو الثقيلة.
- اسمح بالارتداد المرن، خاصةً مع المواد عالية المقاومة والأعمال ذات أنصاف الأقطار الكبيرة.
- قيّم قابلية التكرار المطلوبة عندما يجب أن تكون الأجزاء قابلة للتبادل.
كما أن الفرق بين قطعة إصلاح لمرة واحدة وغلاف إنتاجي يغير القرار. ففي الأعمال العرضية، قد يقبل المشغل تمريرات تجريبية أكثر وقدراً بسيطاً من الضبط بعد التشكيل. أما في التصنيع المتكرر، فإن الوقت المستغرق في تصحيح الأقطار أو سد فجوات الوصلات يتحول سريعاً إلى تكلفة عملية. ويصبح تموضع البكرات القابل للتكرار، وأدوات التحكم الموثوقة، والدعم الكافي للصفيحة، وطريقة التشكيل الملائمة لعائلة الأجزاء أكثر أهمية.
القرار العملي
الأعمال الأنسب لآلة درفلة الصفائح ذات الثلاث بكرات هي تلك المبنية حول سطح منحني متصل: الأغلفة الأسطوانية، والأقواس الجزئية، والأغطية المنحنية، والأجزاء ذات أنصاف الأقطار الكبيرة، والعديد من التصنيعيات المخروطية. وتثبت أهميتها عندما يكون الانحناء السلس ومرونة القدرة على تحقيق أقطار مختلفة أهم من تحديد الثنيات الحادة.
وتفيد حدودها بالقدر نفسه في اتخاذ القرار. فقد تتطلب أنصاف الأقطار الصغيرة، وهندسة الأطراف الصعبة، والأسطح الحساسة، والمقاطع المطوية المعقدة، وتفاوتات التجميع الضيقة، معدات إضافية أو مسار تشكيل مختلفاً. وسيكون اختيار المُصنِّع الذي يحدد القطر النهائي وحالة المادة وأبعاد الصفيحة ومتطلبات الوصلة قبل مقارنة الآلات أكثر موثوقية بكثير من اختيار يعتمد على سعة السماكة وحدها.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة