




هل يمكن لآلة درفلة الألواح الأوتوماتيكية تقليل التباين بين المشغلين؟
هل يمكن لآلة درفلة الألواح الأوتوماتيكية تقليل التباين بين المشغلين؟
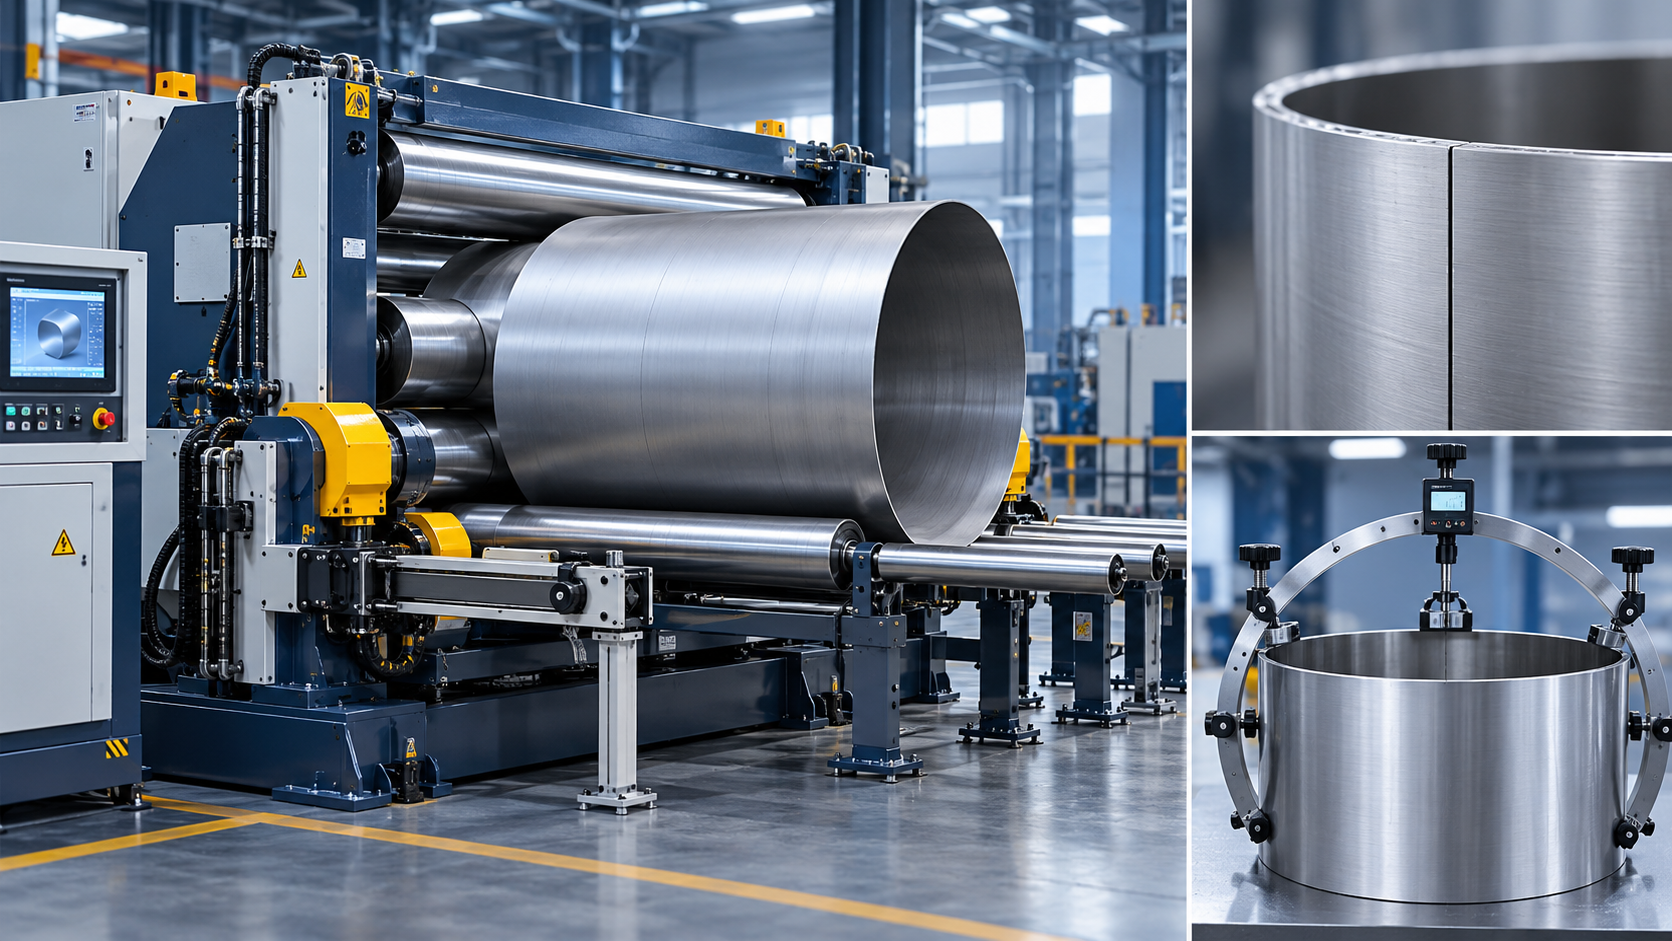
نعم. يمكن لآلة درفلة الألواح الأوتوماتيكية أن تقلل بشكل ملموس التباين بين المشغلين، شريطة إعداد الآلة استنادًا إلى بيانات مواد مضبوطة، وحالة أدوات تم التحقق منها، وطريقة فحص محددة. لا تقضي الأتمتة على كل مصادر التباين في درفلة الألواح، لأن خصائص اللوح والمناولة وهندسة القطعة لا تزال تؤثر في النتيجة. لكنها تستبدل العديد من التعديلات القائمة على التقدير بحركة قابلة للتكرار، ومعلمات مخزنة، وإجراءات تصحيح قابلة للقياس.
يظهر التحسن الأكبر عادةً في الأعمال المتكررة: الأغلفة والأسطوانات والمخاريط والمقاطع المنحنية المصنوعة من نفس درجة المادة والسماكة والعرض والطول المفرد. بينما تعتمد الدرفلة اليدوية على إحساس المشغل بالضغط وموضع التغذية وعدد التمريرات، يمكن للدورة الأوتوماتيكية تطبيق مواضع البكرات نفسها والتسلسل نفسه في كل مرة. وهذا يخلق عملية أكثر استقرارًا عبر الورديات ويقلل الميل إلى التعويض بشكل مختلف عن الحالة المرئية نفسها.
مواضع دخول تباين المشغل في عملية الدرفلة
يتأثر اللوح المدرفل قبل اكتمال التمريرة النهائية. إذ يتم تحميل المادة، ومحاذاتها بشكل قائم مع البكرات، وثنيها مسبقًا عند كل حافة، وتشكيلها تدريجيًا، وفحصها، وأحيانًا إعادة درفلتها. ويمكن أن تظهر الفروقات الصغيرة في أي من هذه المراحل على شكل غلاف غير دائري، أو أسطوانة مخروطية، أو وصلة ملحومة غير متطابقة، أو نهايات مسطحة تتطلب أعمال تركيب إضافية.
في آلة يتم ضبطها يدويًا، قد يختار مشغلان متمرسـان قيم اختراق مختلفة للبكرات بعد رؤية الانحناء الأول. فقد يجري أحدهما عدة تمريرات خفيفة للوصول إلى نصف القطر المستهدف، بينما يستخدم الآخر تمريرات أقل وأعمق. ويمكن لكلتا الطريقتين إنتاج قطعة مقبولة، لكن نمط الإجهاد المتبقي والارتداد المرن قد يختلفان. وعندما يتم تركيب المكون أو لحامه أو تشغيله لاحقًا، قد تظهر هذه الفروقات على هيئة عدم تطابق في الوصلة، أو فجوة غير متساوية، أو تغير في الاستدارة على امتداد الطول.
يضيّق التحكم الأوتوماتيكي نطاق هذه القرارات عبر تحديد وصفة للدرفلة. ويمكن أن تشمل الوصفة مواضع البكرة العلوية والبكرات الجانبية، وتسلسل الثني المسبق، واتجاه الدرفلة، وعدد التمريرات، وسرعة التغذية، وتمريرات التصحيح. وبمجرد التحقق من صلاحيتها لمهمة محددة، يُستدعى التسلسل نفسه بدلًا من إعادة إنشائه من الذاكرة. ويكون ذلك مفيدًا بصفة خاصة عند عودة دفعات إنتاج قصيرة بعد عدة أسابيع أو عند انتقال القطع بين ورديات العمل.
تبدأ قابلية التكرار ببيانات إدخال صحيحة
لا تكون الحركة القابلة للبرمجة موثوقة إلا بقدر موثوقية المعلومات المستخدمة لإنشاء البرنامج. وغالبًا ما تُعامل سماكة اللوح كقيمة اسمية بسيطة، إلا أن السماكة الفعلية والطلاء وسماحية المصنع والاستواء الموضعي يمكن أن تغير القوة اللازمة للوصول إلى نصف قطر معين. ولا ينبغي افتراض أن الوصفة المطورة على دفعة واحدة من المواد مناسبة تلقائيًا لدفعة أخرى ذات سلوك خضوع مختلف، حتى عندما تبدو الدرجة الاسمية والسماكة متطابقتين.
كما يستحق اتجاه المادة الاهتمام. فقد ينحني اللوح المدرفل بشكل مختلف بالنسبة إلى اتجاه الدرفلة، وخصوصًا عندما تكون المهمة ذات نصف قطر ضيق أو نسبة عرض إلى سماكة مرتفعة. وإذا استُخدم برنامج مخزن مع تدوير اللوح تسعين درجة عن حالة التأهيل الأصلية، فقد ينحرف القطر النهائي. تكون الآلة قد كررت حركتها المبرمجة بدقة، لكن استجابة المادة قد تغيرت.
ولهذا السبب، ينبغي أن تحدد بيانات المهمة أكثر من قطر القطعة وسماكة اللوح. وتشمل السجلات المفيدة درجة المادة، ونطاق السماكة الفعلية عند توفره، وعرض اللوح، واتجاه الدرفلة، ومتطلب القطر الداخلي أو الخارجي، ومتطلب الثني المسبق للحافة، وأساس القياس المستخدم للقبول. فقد يبدو نصف القطر المقاس في مركز اللوح صحيحًا بينما لا تكون الحواف متوازية أو يكون الغلاف ذا شكل برميلي.
يجب التعامل مع الارتداد المرن كمتغير في العملية
الارتداد المرن هو الاستعادة المرنة التي تحدث بعد تحرير قوة الثني. وهو أحد أسباب ضرورة درفلة اللوح غالبًا إلى ما يتجاوز قليلًا انحناءه المستهدف النهائي. وتجعل الأتمتة التعويض أكثر اتساقًا لأنه يمكن تطبيق قيمة الثني الزائد المحددة مرارًا. لكنها لا تستطيع تحديد التعويض الصحيح من البيانات الاسمية وحدها ما لم تتضمن الآلة استشعارًا مناسبًا وتتم معايرة العملية وفقًا للحالة الفعلية للمادة.
من المفاهيم الخاطئة الشائعة اعتبار ثبات موضع البكرة المعروض دليلًا على ثبات نصف القطر النهائي. فموضع البكرة يصف هندسة الآلة، وليس بالضرورة شكل القطعة بعد التفريغ. ويتحقق إجراء تأهيل سليم من القطعة بعد تحريرها، ويسجل القطر أو نصف القطر المقاس، ويعدل الوصفة بناءً على تلك النتيجة. وينبغي أن يخص التصحيح مجموعة المادة والقطعة، بدلًا من أن يصبح تعديلًا شخصيًا غير موثق.
ما الذي تتحكم فيه الآلة الأوتوماتيكية وما الذي لا تتحكم فيه
هذا التمييز مهم لأن قابلية التكرار والدقة مرتبطتان لكنهما مختلفتان. فقد تنتج آلة درفلة ألواح أوتوماتيكية سيئة المعايرة القطر غير الصحيح نفسه بصورة متكررة. لا يزال ذلك تقليلًا للتباين من مشغل إلى آخر، لكنه ليس نتيجة إنتاج مقبولة. ولذلك ينبغي أن يقيّم قبول الآلة كلاً من قابلية التكرار والمطابقة لمتطلبات الرسم.
غالبًا ما يُخطأ في اعتبار أخطاء المحاذاة أخطاء درفلة
لا تكون الأسطوانة التي تبدو غير متساوية دائمًا نتيجة ضغط غير صحيح للبكرات. فإذا دخل اللوح وحافته متقدمة على الأخرى، يمكن أن يصبح الانحناء غير متماثل عبر العرض. وقد تنغلق الوصلة عند أحد الطرفين وتبقى مفتوحة عند الطرف الآخر. وقد تؤدي زيادة قوة البكرة لتصحيح الفجوة المرئية إلى تفاقم الحالة لأن المشكلة الأساسية هي الانحراف، وليس عدم كفاية الانحناء.
تكون المواضعة الأوتوماتيكية أكثر فاعلية عند اقترانها بمرجع تحميل محدد. تحد الأدلة الجانبية ومحددات النهاية وممارسات تربيع اللوح ودعم التغذية الكافي من فرصة دوران اللوح أو ترخيه أثناء التعشيق. ويكون اللوح الطويل والرقيق حساسًا بصفة خاصة: إذ يمكن لوزنه الذاتي أن يسحب الطرف الحر إلى الأسفل، مما ينتج تماسًا غير متساوٍ وإشارة بصرية مضللة لخطأ في نصف القطر.
ينشئ الثني المسبق نقطة تحكم منفصلة. ومن المتوقع إلى حد ما وجود مقاطع نهائية مسطحة في العديد من إعدادات الدرفلة، لكن يجب أن يكون طولها متسقًا مع متطلبات العملية. ويمكن أن تؤدي خيارات الثني المسبق المختلفة إلى أطوال مختلفة للنهايات المسطحة حتى عندما يكون قطر الجسم المركزي صحيحًا. لذلك ينبغي أن يحفظ البرنامج كلاً من موضع بكرة الثني المسبق وموضع مرجع اللوح المستخدم قبل تشكيل كل حافة.
يجب أن يتوافق القياس مع متطلب القبول الفعلي
لا تجيب أشرطة قياس القطر والقوالب ومقاييس نصف القطر الداخلية وفحوص فجوة الوصلة وقياسات الاستدارة عن السؤال نفسه تمامًا. يمكن لشريط قياس القطر حول غلاف تأكيد القطر المشتق من المحيط، لكنه قد لا يكشف التسطيحات الموضعية أو التفلطح متعدد الأضلاع أو الحالة المخروطية. ويمكن للقالب أن يبين انحرافًا موضعيًا في نصف القطر مع إغفال التدرج الكلي على امتداد الطول. وغالبًا ما يؤدي الاعتماد على قياس واحد فقط إلى نزاعات بين نتيجة درفلة تبدو مقبولة ونتيجة تجميع لا تتناسب.
ينبغي تحديد طريقة الفحص قبل إصدار الوصفات للاستخدام الروتيني. بالنسبة إلى غلاف أسطواني، قد تشمل مواقع القياس كلا الطرفين ومقطعًا وسيطًا واحدًا أو أكثر. وبالنسبة إلى قطعة مخروطية، يجب قياس الأبعاد المطلوبة عند محطات محددة على طول المحور. وعندما يلي الدرفلة لحام الوصلة، ينبغي تقييم محاذاة الوصلة وفجوة التركيب في حالة الدعم نفسها المتوقعة أثناء التجميع اللاحق.
يغير توقيت القياس النتيجة أيضًا. فقد يرتخي اللوح بعد إزالته من البكرات، أو بعد اللحام النقطي، أو بعد نقله بواسطة معدات الرفع. ويمنع تسجيل وقت أخذ القياس عزو عدم اتساق ظاهر في الآلة إلى المرحلة الخاطئة. وإذا كان الشكل بعد الدرفلة هو شرط القبول، فينبغي قياس القطعة بعد تحريرها بالكامل ودعمها بطريقة قابلة للتكرار.
تغير الأتمتة دور الشخص عند الآلة
تتحول المهمة من التصحيح اليدوي المستمر إلى التحقق والتحميل المضبوط واختيار الوصفة ومعالجة الاستثناءات. ولا يقلل هذا التحول التباين إلا عندما تتم إدارة الوصول إلى البرامج. فقد تحول التعديلات غير المضبوطة مكتبة وصفات مستقرة إلى مجموعة من النسخ المتشابهة تقريبًا ذات صلاحية غير واضحة. وينبغي أن توضح أسماء المهام وحالة المراجعة وظروف المواد وسجلات الموافقة البرنامج المعتمد لقطعة معينة.
يكون التأكيد المختصر للقطعة الأولى أكثر فائدة من افتراض أن ملفًا موجودًا يظل صحيحًا إلى الأبد. يمكن للقطعة الأولى أن تكشف فروقات دفعة المواد أو اتجاهًا خاطئًا للوح أو سطح بكرة تالفًا أو تكوينًا غير صحيح للأداة. وبمجرد قبول النتيجة، يمكن استخدام البرنامج نفسه مع اعتماد أقل بكثير على الحكم الفردي. وإذا لم تُقبل، فينبغي توثيق التعديل في الوصفة بدلًا من الاحتفاظ به كتوجيه غير رسمي.
بالنسبة إلى التجميعات المُصنّعة التي تستمر إلى اللحام الآلي، تقلل هندسة الدرفلة المستقرة أيضًا تباين التموضع في المراحل اللاحقة. يستخدم نظام مثلروبوت اللحام من النوع الكابولي BR-2010A Pro/DG12 تموضعًا بكاميرا ليزر وتتبعًا أوتوماتيكيًا للقوس الكهربائي للتكيف مع موضع القطعة الفعلي أثناء اللحام. ولا تصحح هذه القدرات غلافًا سيئ التشكيل، لكن الدرفلة المتسقة تقلل التغيرات التي يمكن تجنبها في تركيب الوصلة قبل وصول التجميع الملحوم إلى الخلية.
تظل الحالة الميكانيكية جزءًا من التحكم في العملية
لا ينبغي تقييم الأتمتة من خلال واجهة التحكم فقط. إذ تؤثر حالة سطح البكرة وخلوص المحامل واستقرار الضغط الهيدروليكي والتزامن بين العناصر المدفوعة ومعايرة التغذية الراجعة للموضع، جميعها، في ما إذا كان الأمر المبرمج يتحول إلى حركة مادية قابلة للتكرار. ويمكن للبكرة المتآكلة أو الملوثة أن تترك علامات على اللوح وتغير قوة الجر. وقد تؤدي الحركة غير المتساوية بين الجانبين إلى حدوث تدرج مخروطي. ويمكن للانجراف الهيدروليكي أن يغير الضغط الفعلي أثناء التمريرة حتى عندما يبقى البرنامج المعروض دون تغيير.
ينبغي ربط الفحوص الروتينية بالأعراض المرصودة. يشير التباين المتكرر في القطر عبر ألواح متطابقة بخلاف ذلك إلى مشكلات في المعايرة أو استقرار الضغط أو الوصفة. ويشير القطر المتسق مع اختلاف محاذاة الوصلة أولًا إلى مرجع التحميل أو تعامد اللوح أو الدعم. وتشير العلامات التي تظهر في الموقع نفسه على قطع متتالية إلى تلوث أو تلف في سطح البكرة بدلًا من عيوب في المادة. ويساعد فصل هذه الأسباب على تجنب تغييرات غير ضرورية في البرنامج.
تأتي تحسينات السلامة من الحركة المضبوطة، لا من إلغاء الحاجة إلى الانتباه
تنطوي درفلة الألواح على نقاط انحشار عند البكرات، وطاقة مخزنة في اللوح المنحني، وقطع عمل متحركة، ومواد ثقيلة قد تتحرك بشكل غير متوقع. ويمكن للدورات الأوتوماتيكية أن تقلل التعرض للتعديلات اليدوية المتكررة قرب منطقة العمل وأن تجعل توقيت الحركة أكثر قابلية للتنبؤ. لكنها لا تجعل من المقبول مد اليد إلى منطقة البكرات أثناء الحركة، أو توجيه لوح متحرك باليد، أو الاعتماد على وضع الجسم لتقييد قطعة عمل مرتدة.
يعد دعم المادة مهمًا بصفة خاصة عند تشكيل أغلفة كبيرة القطر أو ألواح طويلة. وينبغي أن يظل اللوح تحت السيطرة عند خروجه، لأن المقطع المنحني غير المدعوم قد يدور أو يسقط أو يرتد. وتُعد نقاط الرفع المحددة ودعم الخروج المناسب والتواصل الواضح أثناء التحميل ووظائف الإيقاف الطارئ العاملة جزءًا من عملية مستقرة. كما يمكن لانقطاع السلامة الذي يختلف من تشغيل إلى آخر أن يسبب تباينًا في الجودة عندما يحدث في منتصف التمريرة.
لذلك تقلل آلة درفلة الألواح الأوتوماتيكية التباين بأكبر فاعلية عندما تُعامل كنظام تصنيع مضبوط، بدلًا من اعتبارها آلة تستبدل ببساطة تعديلات العجلة اليدوية. تحول الوصفات المعتمدة وسجلات المواد المطابقة ومراجع المحاذاة وقياس القطعة الأولى والدقة الميكانيكية المُصانة والمناولة المنضبطة الحركة القابلة للتكرار إلى قطع قابلة للتكرار.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة