




Может ли автоматический вальцовочный станок для листового металла уменьшить различия в работе операторов?
Может ли автоматический вальцовочный станок для листового металла уменьшить различия в работе операторов?
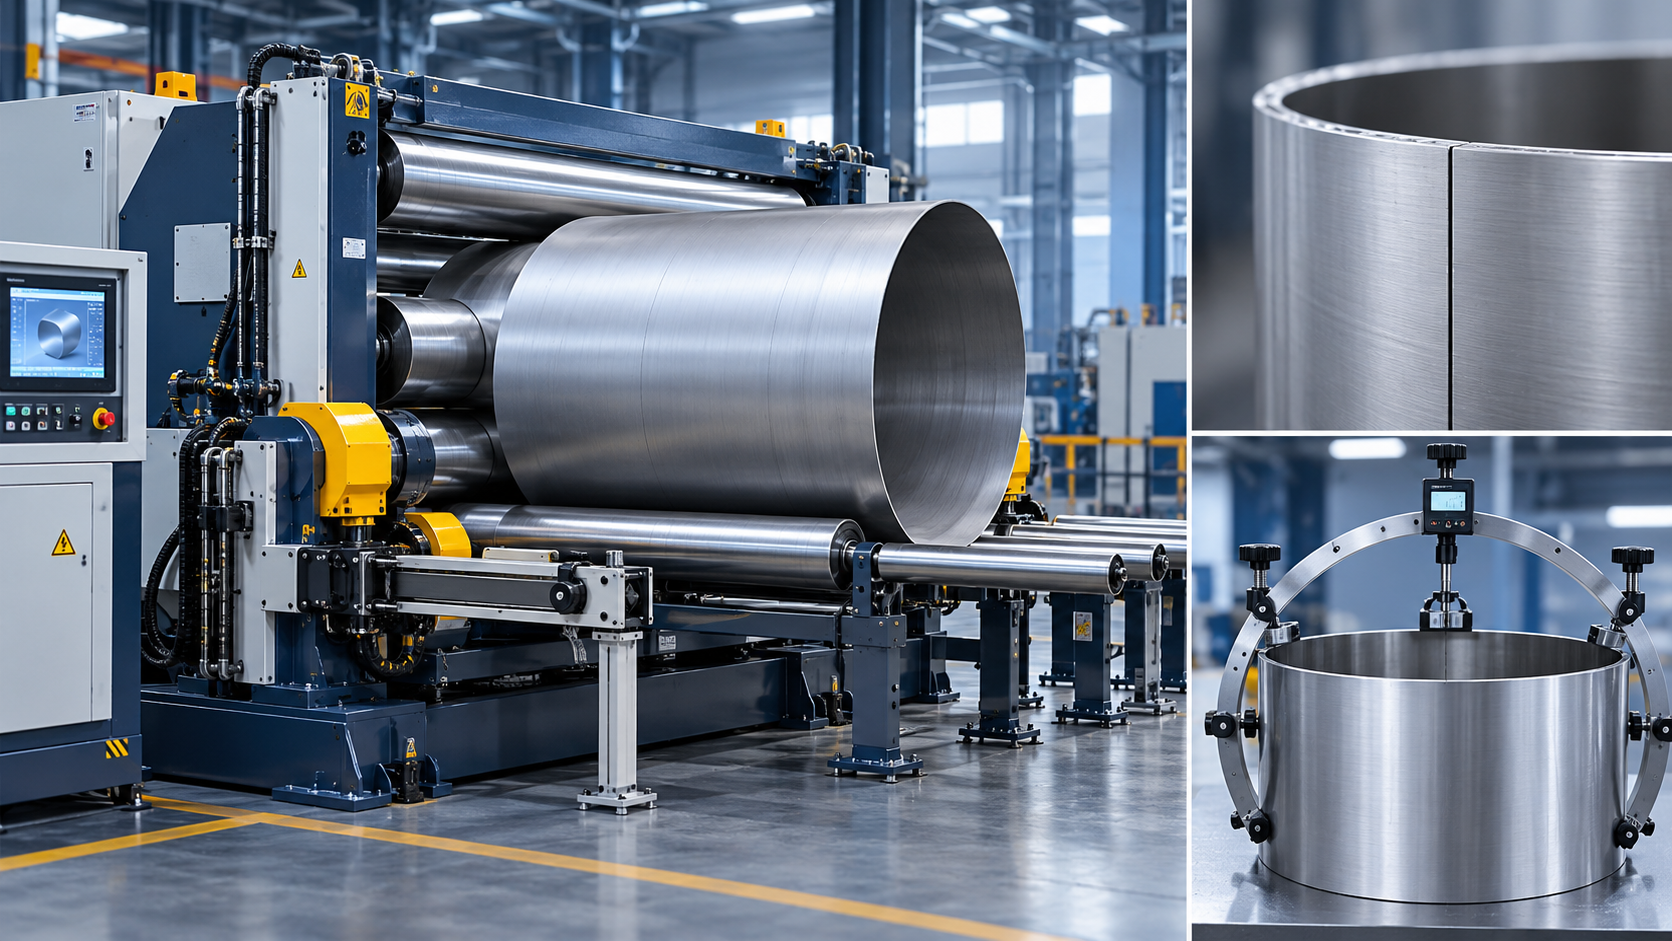
Да. Автоматический листогибочный вальцовочный станок может существенно сократить различия в результатах работы разных операторов при условии, что станок настроен на основе контролируемых данных о материале, проверенного состояния оснастки и установленного метода контроля. Автоматизация не устраняет все источники вариаций при вальцовке листа, поскольку свойства листа, обращение с ним и геометрия детали по-прежнему влияют на результат. Однако она заменяет многие корректировки, основанные на субъективной оценке, повторяемыми перемещениями, сохраненными параметрами и измеряемыми процедурами корректировки.
Наибольшее улучшение обычно наблюдается при повторяющихся работах: обечайках, цилиндрах, конусах и криволинейных секциях, изготовленных из материала одной марки, толщины, ширины и развернутой длины. Там, где ручная вальцовка зависит от ощущения оператором давления, положения подачи и количества проходов, автоматический цикл может каждый раз применять одинаковые положения валков и последовательность операций. Это обеспечивает более стабильный процесс между сменами и снижает склонность по-разному компенсировать одно и то же видимое состояние.
Где в процесс вальцовки вносятся различия, связанные с оператором
На вальцуемый лист оказывается влияние еще до завершения последнего прохода. Материал загружается, выравнивается относительно валков, подгибается по каждой кромке, постепенно формуется, проверяется и иногда вальцуется повторно. Небольшие различия на любом из этих этапов могут проявиться в виде некруглой обечайки, конического цилиндра, смещенного шва или плоских концов, требующих дополнительной подгонки.
На станке с ручной регулировкой два опытных оператора могут выбрать разные значения внедрения валков после оценки первой кривизны. Один может выполнить несколько легких проходов для приближения к целевому радиусу; другой может использовать меньшее количество более глубоких проходов. Оба метода способны обеспечить приемлемую деталь, однако распределение остаточных напряжений и пружинение могут различаться. Когда компонент впоследствии подгоняется, сваривается или обрабатывается, эти различия могут проявиться как несовпадение шва, неравномерный зазор или изменение круглости по длине.
Автоматическое управление сужает диапазон таких решений за счет определения рецептуры вальцовки. Рецептура может включать положения верхнего и боковых валков, последовательность предварительной гибки, направление вальцовки, количество проходов, скорость подачи и корректирующие проходы. После подтверждения для определенного задания та же последовательность вызывается из памяти, а не восстанавливается по памяти оператора. Это особенно полезно, когда короткие производственные серии повторяются через несколько недель или когда детали передаются между сменами.
Повторяемость начинается с правильных исходных данных
Программируемое перемещение настолько надежно, насколько надежна информация, использованная для создания программы. Толщину листа часто рассматривают как простое номинальное значение, однако фактическая толщина, покрытие, допуск прокатки и локальная плоскостность могут изменить усилие, необходимое для получения заданного радиуса. Не следует автоматически считать, что рецептура, разработанная для одной партии материала, подходит для другой партии с иным пределом текучести, даже если номинальная марка и толщина выглядят одинаковыми.
Направлению материала также следует уделять внимание. Прокатный лист может по-разному изгибаться относительно направления прокатки, особенно если деталь имеет малый радиус или высокое отношение ширины к толщине. Если сохраненная программа используется с листом, повернутым на девяносто градусов относительно исходного условия квалификации, конечный диаметр может измениться. Станок точно повторил запрограммированное движение, но реакция материала изменилась.
По этой причине данные задания должны указывать не только диаметр детали и толщину листа. Полезные записи включают марку материала, диапазон фактической толщины при его наличии, ширину листа, направление прокатки, требование к внутреннему или наружному диаметру, требование к предварительной гибке кромок и основу измерений, используемую для приемки. Радиус, измеренный в центре листа, может выглядеть правильным, в то время как кромки не параллельны или обечайка имеет бочкообразную форму.
Пружинение необходимо рассматривать как переменную процесса
Пружинение — это упругое восстановление, происходящее после снятия усилия гибки. Это одна из причин, по которой лист часто необходимо вальцевать с кривизной, немного превышающей конечную целевую. Автоматизация делает компенсацию более последовательной, поскольку установленное значение перегиба может применяться многократно. Она не может определить правильную компенсацию только по номинальным данным, если станок не оснащен соответствующими датчиками и процесс не откалиброван для фактического состояния материала.
Распространенное заблуждение заключается в том, что стабильное отображаемое положение валка является доказательством стабильного конечного радиуса. Положение валка описывает геометрию станка, но не обязательно состояние детали после разгрузки. Надлежащая процедура квалификации предусматривает проверку освобожденной детали, запись измеренного диаметра или радиуса и корректировку рецептуры на основе этого результата. Корректировка относится к сочетанию материала и детали, а не становится недокументированной личной настройкой.
Что контролирует автоматический станок и чего он не контролирует
Это различие важно, поскольку повторяемость и точность взаимосвязаны, но не являются одним и тем же. Плохо откалиброванный автоматический листогибочный вальцовочный станок может многократно производить один и тот же неправильный диаметр. Это все же снижает различия между операторами, но не является приемлемым производственным результатом. Поэтому приемка станка должна оценивать как повторяемость, так и соответствие требованиям чертежа.
Ошибки выравнивания часто принимают за ошибки вальцовки
Цилиндр, который выглядит неравномерным, не всегда является результатом неправильного давления валков. Если лист входит с опережением одной кромки, кривизна может стать несимметричной по ширине. Тогда шов может сомкнуться с одного конца и остаться открытым с другого. Увеличение усилия валков для устранения видимого зазора может ухудшить состояние, поскольку основная проблема заключается в перекосе, а не в недостаточной кривизне.
Автоматическое позиционирование наиболее эффективно в сочетании с заданной базой загрузки. Боковые направляющие, концевые упоры, методы выравнивания листа и достаточная поддержка на входе ограничивают возможность поворота или провисания листа при захвате. Длинный тонкий лист особенно чувствителен: его собственный вес может тянуть свободный конец вниз, создавая неравномерный контакт и вводящее в заблуждение визуальное впечатление ошибки радиуса.
Предварительная гибка создает отдельную точку контроля. На многих схемах вальцовки плоские концевые участки в определенной степени ожидаемы, но их длина должна соответствовать требованиям процесса. Разные варианты предварительной гибки могут приводить к разной длине плоских концов, даже если диаметр центральной части правильный. Поэтому программа должна сохранять как положение валков для предварительной гибки, так и положение базы листа, используемое перед формированием каждой кромки.
Измерение должно соответствовать фактическому требованию приемки
Диаметральные ленты, шаблоны, внутренние радиусомеры, проверки зазора шва и измерения круглости отвечают не на один и тот же вопрос. Диаметральная лента вокруг обечайки может подтвердить диаметр, рассчитанный по окружности, но может не выявить локальные плоские участки, многолопастность или коничность. Шаблон может показать локальное отклонение радиуса, не выявив общий конус по длине. Использование только одного метода измерения часто приводит к разногласиям между результатом вальцовки, который выглядит приемлемым, и результатом сборки, который не подходит.
Метод контроля должен быть определен до выпуска рецептур для серийного применения. Для цилиндрической обечайки места измерений могут включать оба конца и одно или несколько промежуточных сечений. Для конической детали требуемые размеры необходимо измерять в заданных точках вдоль оси. Если после вальцовки выполняется сварка шва, выравнивание шва и зазор при сборке следует оценивать в тех же условиях опоры, которые ожидаются при последующей сборке.
Время измерения также изменяет результат. Лист может релаксировать после снятия с валков, после прихваточной сварки или после перемещения грузоподъемным оборудованием. Фиксация момента выполнения измерения предотвращает отнесение кажущейся нестабильности станка к неправильному этапу. Если формой приемки является форма после вальцовки, деталь следует измерять после полного освобождения и при повторяемом способе поддержки.
Автоматизация меняет роль человека у станка
Задача смещается от непрерывной ручной корректировки к проверке, контролируемой загрузке, выбору рецептуры и обработке исключений. Этот переход снижает вариативность только при управляемом доступе к программам. Неконтролируемые изменения могут превратить стабильную библиотеку рецептур в набор почти дублирующих программ с неясной действительностью. Наименования заданий, статус редакции, условия материала и записи об утверждении должны ясно указывать, какая программа разрешена для конкретной детали.
Краткое подтверждение первой детали полезнее, чем предположение, что существующий файл остается правильным всегда. Первая деталь может выявить различия между партиями материала, неправильную ориентацию листа, поврежденную поверхность валка или неверную конфигурацию оснастки. После приемки результата ту же программу можно использовать с гораздо меньшей зависимостью от индивидуального суждения. Если результат не принят, корректировку следует документировать в рецептуре, а не сохранять в виде неформальной инструкции.
Для сварных сборок, которые далее проходят автоматизированную сварку, стабильная геометрия вальцовки также снижает вариации позиционирования на последующих этапах. Такая система, как Cantilever type welding robot BR-2010A Pro/DG12, использует позиционирование с лазерной камерой и автоматическое отслеживание дуги для учета фактического расположения детали во время сварки. Эти возможности не исправляют плохо сформированную обечайку, но стабильная вальцовка уменьшает устранимые изменения подгонки шва до поступления сварной сборки в ячейку.
Механическое состояние остается частью управления процессом
Автоматизацию не следует оценивать только по интерфейсу управления. Состояние поверхности валков, зазор в подшипниках, стабильность гидравлического давления, синхронизация между приводными элементами и калибровка обратной связи по положению влияют на то, превращается ли запрограммированная команда в повторяемое физическое перемещение. Изношенный или загрязненный валок может оставлять следы на листе и изменять сцепление. Неравномерное движение между сторонами может вызвать конусность. Гидравлический дрейф может изменять фактическое давление во время прохода, даже если отображаемая программа не меняется.
Регулярные проверки необходимо связывать с наблюдаемыми признаками. Повторяющееся изменение диаметра на в остальном одинаковых листах указывает на проблемы калибровки, стабильности давления или рецептуры. Стабильный диаметр при различающемся выравнивании шва прежде всего указывает на базу загрузки, прямоугольность листа или поддержку. Следы, появляющиеся в одном и том же месте на последовательных деталях, свидетельствуют о загрязнении или повреждении поверхности валка, а не о дефектах материала. Разделение этих причин позволяет избежать ненужных изменений программы.
Повышение безопасности достигается контролируемым движением, а не отказом от внимания
Вальцовка листа связана с зонами защемления у валков, накопленной энергией в изогнутом листе, движущимися заготовками и тяжелым материалом, который может неожиданно сместиться. Автоматические циклы могут снизить воздействие повторяющихся ручных регулировок вблизи рабочей зоны и сделать время перемещений более предсказуемым. Они не делают допустимым проникновение в зону валков во время движения, направление движущегося листа руками или использование положения тела для удержания пружинящей заготовки.
Поддержка материала особенно важна при формировании обечаек большого диаметра или длинных листов. Лист должен оставаться под контролем при выходе, поскольку неподдерживаемый криволинейный участок может повернуться, упасть или отскочить. Определенные точки подъема, подходящая поддержка на выходе, четкая связь при загрузке и исправно работающие аварийные остановы являются частью стабильного процесса. Прерывание по безопасности, различающееся от цикла к циклу, также может создавать отклонения качества, если оно происходит в середине прохода.
Таким образом, автоматический листогибочный вальцовочный станок наиболее эффективно снижает вариативность, когда его рассматривают как контролируемую производственную систему, а не как машину, просто заменяющую регулировки маховиком. Подтвержденные рецептуры, соответствующие записи о материалах, базы выравнивания, измерение первой детали, поддерживаемая механическая точность и дисциплинированное обращение превращают повторяемое движение в повторяемые детали.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение