




¿Puede una máquina automática de curvado de chapa reducir la variación entre operadores?
¿Puede una máquina automática de curvado de chapa reducir la variación entre operadores?
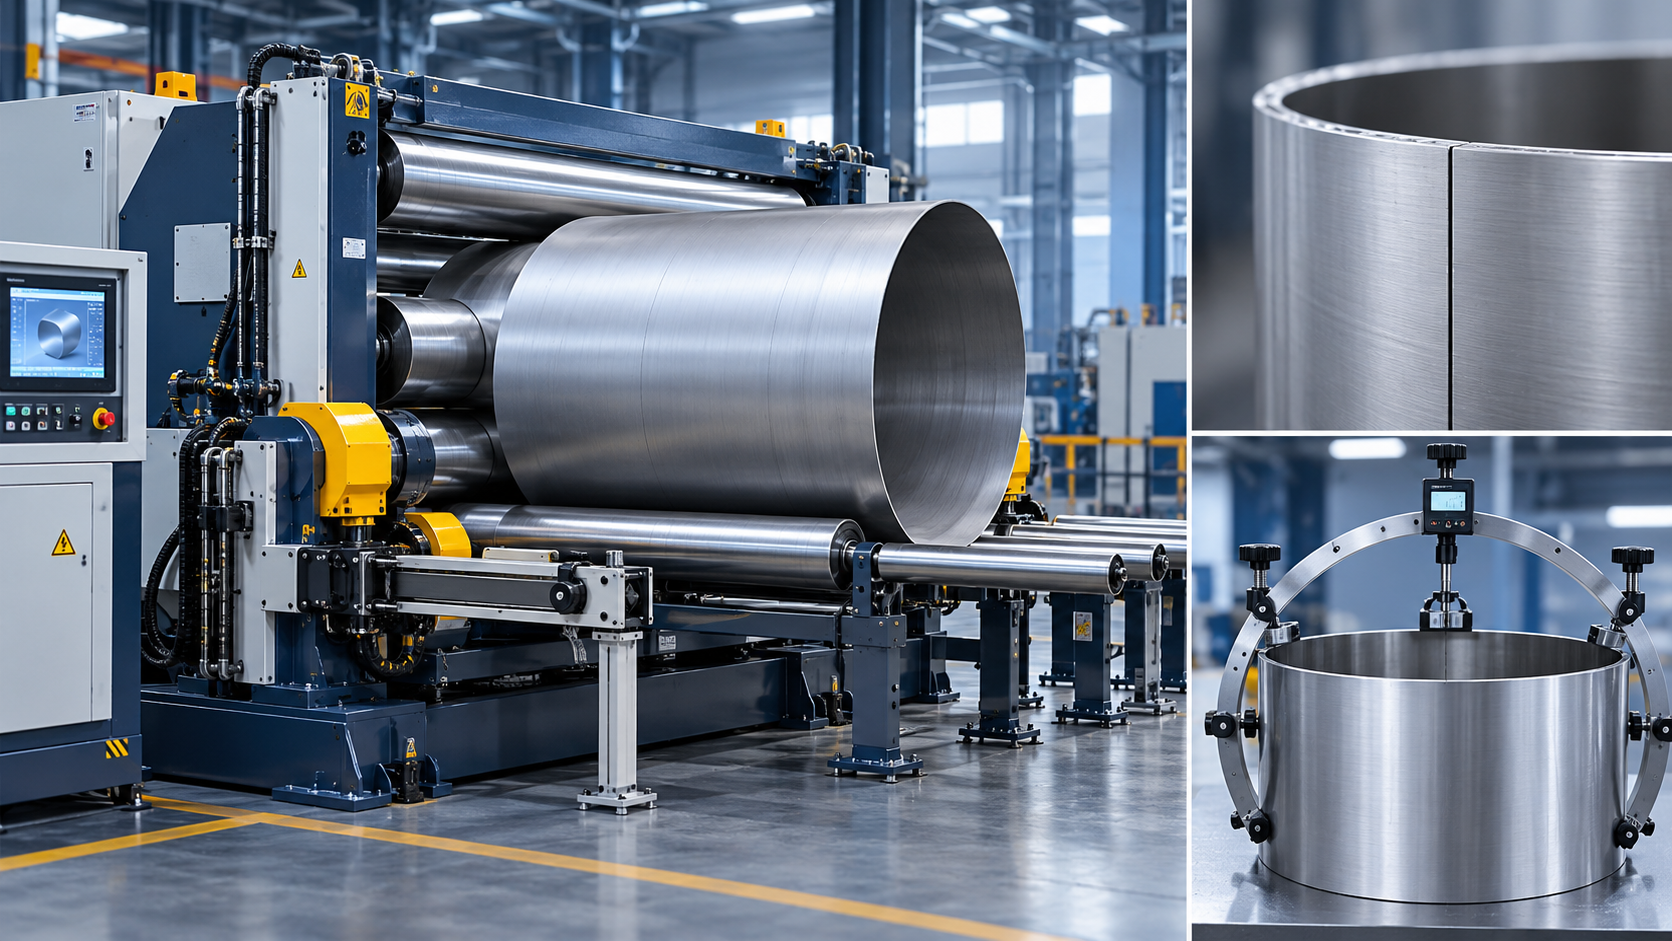
Sí. Una máquina automática de curvado de chapa puede reducir sustancialmente la variación entre operadores, siempre que la máquina se configure con datos de material controlados, una condición verificada de las herramientas y un método de inspección definido. La automatización no elimina todas las fuentes de variación del curvado de chapa, ya que las propiedades de la chapa, la manipulación y la geometría de la pieza siguen afectando al resultado. Sin embargo, sustituye muchos ajustes basados en el criterio del operario por movimientos repetibles, parámetros almacenados y rutinas de corrección medibles.
La mayor mejora suele observarse en trabajos repetitivos: virolas, cilindros, conos y secciones curvadas fabricados con el mismo grado de material, espesor, anchura y longitud desarrollada. Mientras que el curvado manual depende de la sensibilidad del operario respecto a la presión, la posición de avance y el número de pasadas, un ciclo automático puede aplicar las mismas posiciones de rodillos y la misma secuencia cada vez. Esto crea un proceso más estable entre turnos y reduce la tendencia a compensar de forma diferente una misma condición visible.
Dónde surge la variación del operario en el proceso de curvado
Una chapa curvada se ve afectada antes de completar la pasada final. El material se carga, se escuadra contra los rodillos, se precalibra en cada borde, se conforma progresivamente, se verifica y, en ocasiones, se vuelve a curvar. Pequeñas diferencias en cualquiera de estos puntos pueden manifestarse como una virola fuera de redondez, un cilindro cónico, una junta desalineada o extremos planos que requieren trabajo adicional de ajuste.
En una máquina ajustada manualmente, dos operarios experimentados pueden elegir valores diferentes de penetración de los rodillos después de observar la primera curvatura. Uno puede realizar varias pasadas ligeras para aproximarse al radio objetivo; otro puede utilizar menos pasadas y más profundas. Cualquiera de los dos métodos puede producir una pieza aceptable, pero el patrón de tensiones residuales y la recuperación elástica pueden diferir. Cuando el componente se ajusta, se suelda o se mecaniza posteriormente, esas diferencias pueden aparecer como desajuste de junta, holgura desigual o cambios de redondez a lo largo de la longitud.
El control automático reduce este margen de decisión al definir una receta de curvado. Una receta puede incluir las posiciones del rodillo superior y de los rodillos laterales, la secuencia de precalibrado, la dirección de curvado, el número de pasadas, la velocidad de avance y las pasadas de corrección. Una vez validada para un trabajo determinado, se recupera la misma secuencia en lugar de reconstruirla de memoria. Esto resulta especialmente útil cuando los lotes de producción cortos se retoman tras varias semanas o cuando las piezas pasan de un turno de trabajo a otro.
La repetibilidad comienza con datos de entrada correctos
El movimiento programable solo es tan fiable como la información utilizada para crear el programa. El espesor de la chapa suele tratarse como un simple valor nominal; sin embargo, el espesor real, el recubrimiento, la tolerancia de laminación y la planitud local pueden modificar la fuerza necesaria para alcanzar un radio. No debe suponerse automáticamente que una receta desarrollada con un lote de material es adecuada para otro lote con un comportamiento de fluencia diferente, incluso cuando el grado y el espesor nominales parecen idénticos.
La dirección del material también merece atención. La chapa laminada puede doblarse de manera diferente con respecto a la dirección de laminación, en particular cuando el trabajo tiene un radio reducido o una elevada relación anchura-espesor. Si se utiliza un programa almacenado con la chapa girada noventa grados respecto a la condición de validación original, el diámetro final puede variar. La máquina ha repetido con precisión su movimiento programado, pero la respuesta del material ha cambiado.
Por esa razón, los datos del trabajo deben identificar más que el diámetro de la pieza y el espesor de la chapa. Los registros útiles incluyen el grado del material, el rango de espesor real cuando esté disponible, la anchura de la chapa, la dirección de laminación, el requisito de diámetro interior o exterior, el requisito de precalibrado de bordes y la base de medición utilizada para la aceptación. Un radio medido en el centro de la chapa puede parecer correcto mientras los bordes no son paralelos o la virola tiene forma abarrilada.
La recuperación elástica debe tratarse como una variable del proceso
La recuperación elástica es la recuperación elástica que se produce después de liberar la fuerza de doblado. Es una de las razones por las que una chapa suele tener que curvarse ligeramente más allá de su curvatura final objetivo. La automatización hace que la compensación sea más consistente, ya que un valor de sobrecurvado establecido puede aplicarse repetidamente. No puede determinar la compensación correcta solo a partir de datos nominales, a menos que la máquina incluya sensores adecuados y el proceso se haya calibrado para la condición real del material.
Un malentendido común consiste en considerar que una posición de rodillo estable mostrada en pantalla es prueba de un radio final estable. La posición del rodillo describe la geometría de la máquina, no necesariamente la pieza después de la descarga. Un procedimiento de validación sólido verifica la pieza liberada, registra el diámetro o radio medido y ajusta la receta en función de ese resultado. La corrección corresponde a la combinación de material y pieza, en lugar de convertirse en un ajuste personal no documentado.
Qué controla una máquina automática y qué no controla
Esta distinción es importante porque la repetibilidad y la precisión están relacionadas, pero son diferentes. Una máquina automática de curvado de chapa mal calibrada puede producir repetidamente el mismo diámetro incorrecto. Esto sigue siendo una reducción de la variación entre operarios, pero no es un resultado de producción aceptable. Por lo tanto, la aceptación de la máquina debe evaluar tanto la repetibilidad como la conformidad con el requisito del plano.
Los errores de alineación a menudo se confunden con errores de curvado
Un cilindro que parece irregular no siempre es resultado de una presión incorrecta de los rodillos. Si la chapa entra con un borde adelantado, la curvatura puede volverse asimétrica a lo ancho. Entonces, la junta puede cerrarse en un extremo y permanecer abierta en el otro. Aumentar la fuerza de los rodillos para corregir la holgura visible puede empeorar la condición, porque el problema subyacente es la desviación angular, no una curvatura insuficiente.
El posicionamiento automático es más eficaz cuando se combina con una referencia de carga definida. Las guías laterales, los topes finales, las prácticas de escuadrado de chapa y un soporte de entrada adecuado limitan la posibilidad de que la chapa gire o se combe durante el contacto con los rodillos. La chapa larga y delgada es especialmente sensible: su propio peso puede tirar hacia abajo del extremo libre, produciendo un contacto desigual y una indicación visual engañosa de error de radio.
El precalibrado crea un punto de control independiente. En muchas configuraciones de curvado se esperan secciones planas en los extremos hasta cierto punto, pero su longitud debe ser coherente con el requisito del proceso. Diferentes elecciones de precalibrado pueden causar distintas longitudes de extremos planos incluso cuando el diámetro del cuerpo central es correcto. Por ello, un programa debe conservar tanto la posición del rodillo de precalibrado como la posición de referencia de la chapa utilizada antes de formar cada borde.
La medición debe corresponder al requisito real de aceptación
Las cintas de diámetro, las plantillas, los calibres de radio interior, las comprobaciones de holgura de junta y las mediciones de redondez no responden exactamente a la misma pregunta. Una cinta de diámetro alrededor de una virola puede confirmar el diámetro derivado de la circunferencia, pero puede no revelar zonas planas localizadas, lobulación o una condición cónica. Una plantilla puede mostrar una desviación local de radio sin detectar una conicidad general a lo largo de la longitud. Confiar en una sola medición suele provocar discrepancias entre un resultado de curvado que parece aceptable y un resultado de montaje que no encaja.
El método de inspección debe definirse antes de liberar las recetas para uso rutinario. Para una virola cilíndrica, las ubicaciones de medición pueden incluir ambos extremos y una o más secciones intermedias. Para una pieza cónica, las dimensiones requeridas deben medirse en estaciones especificadas a lo largo del eje. Cuando la soldadura de junta sigue al curvado, la alineación de la junta y la holgura de ajuste deben evaluarse en la misma condición de soporte prevista durante el montaje posterior.
El momento de la medición también modifica el resultado. Una chapa puede relajarse después de retirarse de los rodillos, después de la soldadura por puntos o después de ser desplazada por equipos de elevación. Registrar cuándo se toma una medición evita que una aparente inconsistencia de la máquina se atribuya a la etapa equivocada. Si la forma posterior al curvado es la condición de aceptación, la pieza debe medirse después de quedar completamente liberada y apoyada de forma repetible.
La automatización cambia el papel de la persona que opera la máquina
La tarea pasa de la corrección manual continua a la verificación, la carga controlada, la selección de recetas y la gestión de excepciones. Este cambio reduce la variabilidad solo cuando se gestiona el acceso a los programas. Las ediciones no controladas pueden transformar una biblioteca de recetas estable en una colección de casi duplicados de validez poco clara. Los nombres de trabajo, el estado de revisión, las condiciones del material y los registros de aprobación deben dejar claro qué programa está autorizado para una pieza determinada.
Una breve confirmación de la primera pieza es más útil que suponer que un archivo existente seguirá siendo correcto para siempre. La primera pieza puede revelar diferencias entre lotes de material, una orientación incorrecta de la chapa, una superficie de rodillo dañada o una configuración incorrecta de herramientas. Una vez aceptado el resultado, puede utilizarse el mismo programa con mucha menor dependencia del criterio individual. Si no se acepta, el ajuste debe documentarse en la receta en lugar de mantenerse como una instrucción informal.
Para los conjuntos fabricados que continúan hacia la soldadura automatizada, una geometría de curvado estable también reduce la variación de posicionamiento posterior. Un sistema como elRobot de soldadura tipo voladizo BR-2010A Pro/DG12 utiliza posicionamiento con cámara láser y seguimiento automático del arco para adaptarse a la ubicación real de la pieza durante la soldadura. Estas capacidades no corrigen una virola mal conformada, pero un curvado uniforme reduce los cambios evitables en el ajuste de juntas antes de que el conjunto soldado llegue a la celda.
La condición mecánica sigue siendo parte del control del proceso
La automatización no debe evaluarse únicamente a través de la interfaz de control. La condición de la superficie de los rodillos, la holgura de los rodamientos, la estabilidad de la presión hidráulica, la sincronización entre los elementos accionados y la calibración de la retroalimentación de posición afectan a si la orden programada se convierte en un movimiento físico repetible. Un rodillo desgastado o contaminado puede marcar la chapa y alterar la tracción. El movimiento desigual entre lados puede introducir conicidad. La deriva hidráulica puede cambiar la presión efectiva durante una pasada incluso cuando el programa mostrado no ha cambiado.
Las comprobaciones rutinarias deben vincularse a los síntomas observados. Una variación repetida de diámetro entre chapas por lo demás idénticas apunta a problemas de calibración, estabilidad de presión o receta. Un diámetro constante con una alineación de junta diferente apunta primero a la referencia de carga, el escuadrado de la chapa o el soporte. Las marcas que aparecen en la misma ubicación en piezas sucesivas sugieren contaminación o daño en la superficie del rodillo, en lugar de defectos del material. Separar estas causas evita cambios innecesarios en el programa.
Las mejoras de seguridad provienen del movimiento controlado, no de eliminar la atención
El curvado de chapa implica puntos de atrapamiento en los rodillos, energía almacenada en la chapa curvada, piezas de trabajo en movimiento y material pesado que puede desplazarse inesperadamente. Los ciclos automáticos pueden reducir la exposición a ajustes manuales repetidos cerca de la zona de trabajo y hacer que el tiempo de los movimientos sea más predecible. No hacen aceptable introducirse en la zona de los rodillos durante el movimiento, guiar manualmente una chapa en movimiento ni confiar en la posición del cuerpo para sujetar una pieza de trabajo que recupera su forma elástica.
El soporte del material es especialmente importante al conformar virolas de gran diámetro o chapas largas. La chapa debe permanecer controlada al salir, ya que una sección curvada sin soporte puede girar, caer o rebotar. Los puntos de elevación definidos, el soporte de salida adecuado, la comunicación clara durante la carga y los paros de emergencia operativos forman parte de un proceso estable. Una interrupción de seguridad que difiere de una ejecución a otra también puede crear variación de calidad cuando ocurre a mitad de una pasada.
Por lo tanto, una máquina automática de curvado de chapa reduce la variación de forma más eficaz cuando se considera un sistema de fabricación controlado, en lugar de una máquina que simplemente sustituye los ajustes de los volantes manuales. Las recetas validadas, los registros de material correspondientes, las referencias de alineación, la medición de la primera pieza, la precisión mecánica mantenida y una manipulación disciplinada convierten el movimiento repetible en piezas repetibles.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje