




¿Cuándo tiene sentido financiero la automatización de la soldadura según el volumen de producción?
¿Cuándo tiene sentido financiero la automatización de la soldadura según el volumen de producción?
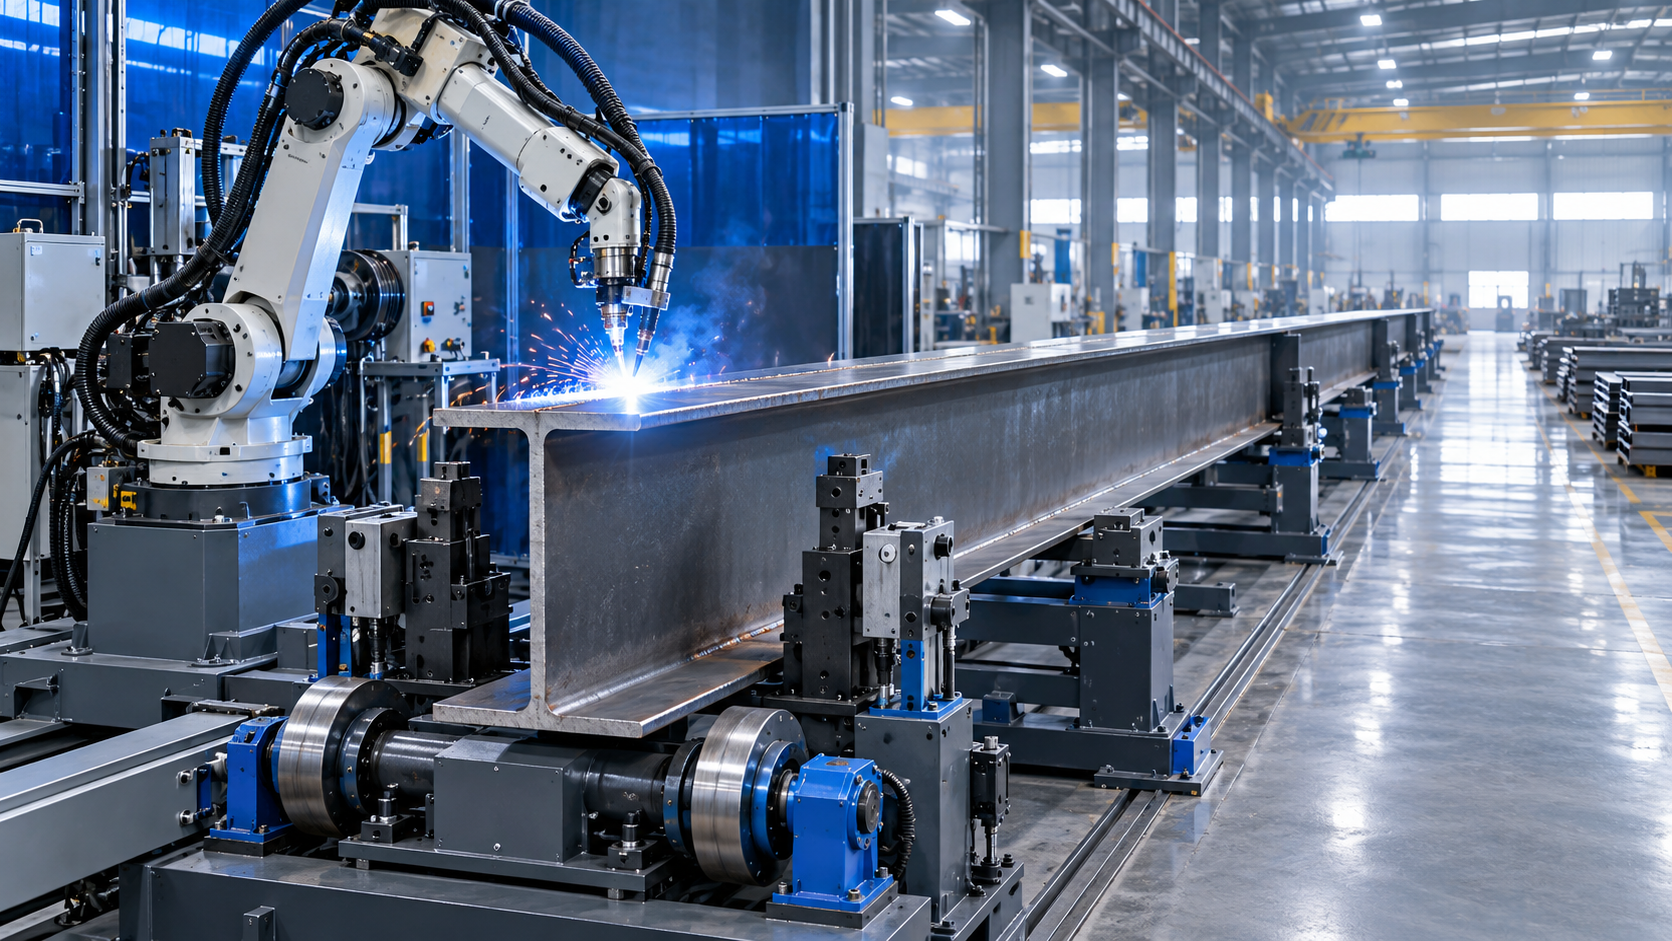
La automatización de la soldadura tiene sentido financiero cuando el valor del tiempo de arco repetible, la reducción de retrabajos y un rendimiento más predecible supera el coste anual de la celda, no simplemente cuando un taller alcanza una determinada cantidad de piezas al mes. Una empresa de fabricación que produce unos cientos de conjuntos casi idénticos puede justificar la automatización antes que un taller que fabrica varios miles de piezas muy variables con ajustes inconsistentes.
Para la fabricación de estructuras de acero, la pregunta más útil no es «¿Cuántas toneladas soldamos?», sino «¿Cuántas horas de trabajo de soldadura estable y programable se repiten en piezas que pueden posicionarse de forma fiable?». El volumen importa porque distribuye los costes de ingeniería, utillajes, programación y equipos entre más soldaduras. Sin embargo, la repetibilidad, el diseño de la familia de piezas, la utilización por turnos y los requisitos de calidad determinan si ese volumen puede automatizarse de forma rentable.
¿Qué volumen de producción justifica la compra de un robot de soldadura?
No existe un umbral universal de producción. Un robot se justifica por el volumen anual decontenido de soldadura repetible, y no por el número total de piezas fabricadas. Un taller puede tener un volumen global elevado pero poco trabajo adecuado para robots si cada trabajo requiere ajuste manual, interpretación frecuente de planos, acceso variable a las juntas o ubicaciones cambiantes de los puntos de soldadura.
Una evaluación práctica comienza con las horas anuales de soldadura manual de una familia de piezas definida. Las horas relevantes son las dedicadas a depositar metal de aporte y a realizar trabajos repetitivos directamente relacionados, no toda la mano de obra registrada en un departamento de soldadura. Divida la estimación en:
- tiempo de arco;
- carga y descarga de piezas;
- tiempo de posicionamiento o rotación;
- tiempo de soldadura por puntos y corrección de ajuste;
- esmerilado, eliminación de salpicaduras y retrabajos causados por inconsistencias;
- trabajos de inspección y reparación asociados a defectos de soldadura.
Si una familia de soportes, bastidores, vigas, placas rigidizadas o módulos estructurales consume una parte importante y recurrente de estas horas, una celda robótica dedicada o flexible puede ser comercialmente racional. Si la misma mano de obra está dispersa entre cientos de artículos únicos, la automatización puede ser técnicamente posible, pero financieramente poco sólida.
La distinción importante está entre elvolumen de piezas y el volumen de trayectorias de soldadura repetidas. Cincuenta vigas H grandes con anchos de ala, alturas de alma, disposiciones de rigidizadores y especificaciones de soldadura idénticos pueden contener más trabajo automatizable que 500 artículos fabricados que difieren todos en dimensiones y detalles de juntas.
El modelo financiero debe comenzar por el coste evitado, no por la velocidad del robot
Un robot de soldadura puede desplazarse rápidamente y mantener un procedimiento de soldadura estable, pero la economía de la celda no se determina solo por la velocidad de desplazamiento. El caso financiero depende de cuánto trabajo manual se sustituye realmente y de si el robot crea capacidad utilizable en el cuello de botella.
Una comparación anual básica puede expresarse como:
Beneficio económico anual = capacidad de mano de obra liberada + reducción de retrabajos y pérdidas de consumibles + contribución de producción adicional − coste anualizado de la celda − coste operativo añadido.
El coste anualizado de la celda incluye más que el brazo robótico. Según la aplicación, puede incluir una fuente de potencia, alimentador de alambre, conjunto de antorcha, protecciones de seguridad, posicionadores o bancos de rodillos, equipos de manipulación de piezas, cambios en la extracción de humos, utillajes, software, instalación, programación, formación del personal, mantenimiento y consumibles de repuesto. El coste de financiación y las implicaciones de espacio en planta también pueden ser importantes cuando el espacio de fábrica es limitado.
La partida de «capacidad de mano de obra liberada» requiere un tratamiento cuidadoso. Sustituir la tarea de un soldador no genera automáticamente un ahorro de efectivo. Si los soldadores siguen empleados y su tiempo disponible no puede reasignarse a trabajo generador de ingresos, el beneficio es menor. El caso es más sólido cuando la automatización alivia horas extra persistentes, reduce la dependencia de puestos cualificados difíciles de cubrir, evita la subcontratación o permite que el personal existente complete trabajos que de otro modo retrasarían el envío.
Del mismo modo, un aumento de producción solo tiene valor cuando existe demanda, capacidad posterior de corte y montaje, y suficiente flujo de material para mantener productiva la celda. Un robot que permanece inactivo entre trabajos cortos no puede recuperar su coste fijo mediante ahorros teóricos de tiempo de ciclo.
Cómo la repetibilidad modifica el punto de equilibrio
La repetibilidad reduce el coste de cada pieza automatizada. La misma celda se vuelve más económica cuando las piezas llegan con dimensiones controladas, geometría de junta predecible y ubicaciones consistentes para los inicios y finales de soldadura. Por ello, el volumen de producción no puede separarse de la disciplina de fabricación previa.
El corte láser o CNC, el taladrado controlado, la preparación precisa de placas, los detalles estandarizados de recorte y el ajuste repetible mejoran la idoneidad para la robótica. Reducen la necesidad de que un operario intervenga cuando una junta está desalineada, una separación es excesiva o un accesorio llega fuera de la tolerancia prevista. Si estas condiciones no existen, el robot puede dedicar demasiado tiempo a esperar correcciones, y un soldador manual cualificado puede seguir siendo más rápido en la práctica.
Para una familia de fabricación recurrente, el coste de un utillaje y un programa suele incurrirse antes de la primera serie de producción. Cuanto mayor sea el pedido repetido, menor será ese coste inicial de ingeniería por unidad. Sin embargo, esto no significa que todos los artículos de bajo volumen deban seguir siendo manuales. Los sistemas flexibles que utilizan posicionadores coordinados, programación offline, visión, detección por contacto o seguimiento láser de juntas pueden reducir el esfuerzo de cambio. No eliminan la necesidad de una buena preparación de piezas, una estrategia de referencias fiable y procedimientos de soldadura cualificados.
¿Es adecuada la soldadura robótica para la fabricación de lotes pequeños?
La fabricación de lotes pequeños puede ser adecuada, pero la respuesta depende de cómo se defina «lote pequeño». Un lote de diez unidades puede funcionar bien si cada unidad contiene soldaduras de filete largas y repetidas y utiliza el mismo utillaje, diseño de junta y programa que los pedidos futuros. Un lote de cincuenta puede no ser adecuado si cada conjunto es un diseño nuevo que requiere posicionamiento manual y un desarrollo extenso del programa.
La situación de bajo volumen más favorable no es necesariamente un tamaño de lote grande. Es una familia estable de productos con lógica reutilizable: perfiles comunes, detalles de conexión repetibles, grados de material y rangos de espesor estándar, y una estrategia de utillaje que admita variantes dimensionales sin reconstruirse para cada pedido.
El trabajo de alta variedad se vuelve más viable cuando el taller ya ha estandarizado su proceso de fabricación. Los utillajes modulares, los soportes de rodillos programables, los programas controlados por parámetros y las piezas identificadas mediante un sistema fiable de datos de producción pueden reducir el tiempo no dedicado a soldar. Sin embargo, cada capa adicional de flexibilidad tiene un coste. El seguimiento de juntas y la programación adaptativa son valiosos cuando la variabilidad está controlada pero es inevitable; no son un sustituto económico de una mala calidad de montaje.
Un error habitual es comparar el tiempo de arco manual con el tiempo de arco robótico ignorando la preparación. En series cortas, la carga, la sujeción, la confirmación de referencias, la selección de programa, la verificación en seco y la inspección de la primera pieza pueden dominar el tiempo total de ciclo. La comparación correcta es el tiempo total de mano de obra y el tiempo transcurrido por pieza aceptada, incluida la preparación y la recuperación de calidad.
¿Puede un robot de soldadura manejar tamaños variables de vigas H?
Sí, pero los tamaños variables de vigas H requieren una celda diseñada en torno al rango de variación, en lugar de seleccionar un robot únicamente por su alcance. Los límites prácticos dependen de la longitud de la viga, el ancho de ala, la altura de alma, el peso de la sección, las ubicaciones de soldadura, el estado de los puntos de soldadura, el acceso alrededor de los accesorios y el método utilizado para soportar y girar la pieza de trabajo.
Para soldaduras longitudinales en vigas de acero, el sistema de manipulación suele ser tan importante como el robot de soldadura. Los bancos de rodillos, rodillos giratorios, manipuladores o posicionadores coordinados pueden presentar la soldadura en una orientación favorable y reducir la necesidad de que el robot realice soldaduras difíciles fuera de posición. La capacidad de girar la viga puede mejorar la estabilidad de deposición, la visibilidad para la detección y el acceso a ambos lados de una junta.
Las dimensiones variables plantean varias cuestiones de ingeniería:
- ¿Pueden los rodillos o posicionadores soportar de forma segura todo el rango de peso y centro de gravedad?
- ¿Puede el sistema localizar el alma y las alas a partir de superficies de referencia consistentes?
- ¿Alcanzará la antorcha las soldaduras próximas a rigidizadores, placas de extremo, diafragmas u otras obstrucciones?
- ¿Son las posiciones de las juntas suficientemente predecibles para programación fija o se requiere localización de juntas?
- ¿Puede el utillaje y la envolvente de seguridad alojar la viga más larga y más ancha sin sacrificar el acceso a piezas más pequeñas?
- ¿La deformación durante la soldadura alterará la ubicación de la junta más allá del rango de corrección efectivo del sistema de detección?
Por tanto, la automatización de vigas H variables depende menos de si un robot puede desplazarse físicamente a lo largo de una viga y más de si el proceso de fabricación proporciona una referencia geométrica estable. Un sistema puede admitir un rango dimensional declarado y aun así funcionar deficientemente si las vigas llegan combadas, los accesorios se puntean de manera inconsistente o las separaciones de las juntas varían más allá de la tolerancia del procedimiento cualificado.
¿Puede un robot de soldadura mejorar la consistencia en la soldadura de estructuras de acero?
La soldadura robótica puede mejorar la consistencia cuando la junta se presenta de manera consistente y el procedimiento de soldadura se ha establecido correctamente. Puede repetir el ángulo de la antorcha, la velocidad de avance, las condiciones de alimentación de alambre, el patrón de oscilación, las secuencias de inicio y parada y el comportamiento programado entre pasadas de forma más consistente que un proceso dependiente de la técnica individual del operario.
Ese beneficio es importante en las estructuras de acero porque la calidad de la soldadura no se limita a la apariencia del cordón. El rendimiento requerido puede depender del tamaño de la soldadura, la fusión, la penetración cuando se especifique, el perfil, el control de discontinuidades, la gestión de la distorsión y la trazabilidad del procedimiento de soldadura aplicable. La automatización puede respaldar estos controles, pero no garantiza por sí sola el cumplimiento de las especificaciones del proyecto o de los códigos aplicables.
Un ajuste incorrecto sigue siendo incorrecto cuando lo suelda un robot. Un robot no puede hacer desaparecer una abertura de raíz excesiva, una superficie contaminada, una junta inaccesible o una preparación de soldadura inadecuada. Puede depositar una soldadura visualmente uniforme sobre una condición que todavía requiere revisión de ingeniería o reparación. Por lo tanto, una planificación de calidad sólida necesita controles de materiales entrantes, verificación de ajuste, control de utillajes, cualificación de procedimientos cuando sea necesaria y métodos de inspección adecuados al contrato.
Para el suministro transfronterizo, esta distinción es especialmente importante. Los compradores pueden preguntar sobre sistemas ISO 9001, conformidad de maquinaria relacionada con CE cuando corresponda, documentación de procedimientos de soldadura, cualificaciones de soldadores u operadores de soldadura, trazabilidad y registros de inspección. Estas son obligaciones separadas de la compra de una máquina automatizada. La celda debe evaluarse por su capacidad de integrarse con la documentación requerida y el proceso de control de calidad, y no considerarse un sustituto de estos.
Dónde la automatización a menudo no tiene sentido financiero
Los casos de negocio menos convincentes suelen construirse en torno a ahorros de mano de obra muy visibles, ignorando las limitaciones operativas. La automatización es difícil de justificar cuando el trabajo está dominado por reparaciones, ajuste personalizado, diseños que cambian constantemente, longitudes de soldadura muy cortas o piezas que requieren manipulación manual frecuente. También es poco sólida cuando los pedidos son demasiado intermitentes para mantener la utilización o cuando el corte y el montaje previos no pueden alimentar la celda de forma fiable.
Otro problema surge cuando la dirección compra un robot para resolver una escasez de mano de obra de soldadura pero deja intactos los cuellos de botella. Si los ajustadores no pueden preparar los conjuntos al ritmo requerido, el material no está disponible, los planos cambian después de su liberación o las colas de inspección retrasan la finalización, la celda de soldadura no alcanzará la producción esperada. La inversión puede seguir teniendo valor estratégico, pero su retorno no debe calcularse como si la soldadura por sí sola determinara el desempeño de entrega.
La automatización también puede crear un riesgo de concentración. Un departamento de soldadura manual puede absorber cambios de carga de trabajo entre varias estaciones y trabajadores. Una única celda robótica grande puede convertirse en un punto crítico de producción. El mantenimiento preventivo, la limpieza de antorchas, la planificación de repuestos, la capacidad de programación de respaldo y los operarios capacitados deben incluirse en la decisión de inversión.
Cómo evaluar la decisión antes de comprometer capital
Una evaluación creíble utiliza datos representativos de producción en lugar de la capacidad nominal de la máquina. Seleccione una familia de piezas que represente el trabajo previsto para ocupar la celda y, a continuación, trace el recorrido desde el material cortado hasta el conjunto soldado aceptado. Registre las longitudes reales de soldadura, los tipos de juntas, los espesores de material, las necesidades de manipulación, la variación de ajuste, el contenido de mano de obra actual, el historial de reparaciones y la frecuencia de pedidos. Separe los productos recurrentes de los trabajos excepcionales.
La celda propuesta debe evaluarse después frente al ciclo operativo completo: carga, localización, sujeción, soldadura, rotación, descarga, inspección y cambio. El resultado clave no es una cifra promocional de tiempo de ciclo. Es el número esperado de piezas aceptadas por turno disponible, con márgenes realistas para preparación, confirmación de programa, mantenimiento rutinario y variación normal de producción.
Son útiles tres escenarios: un caso conservador basado en los patrones actuales de pedidos; un caso esperado basado en trabajo recurrente validado; y un caso de estrés en el que la utilización disminuye o aumenta la variedad. Si la economía funciona solo con una utilización ideal e ininterrumpida, la inversión es frágil. Si el caso sigue siendo aceptable con una variación normal y el equipo puede reasignarse entre familias de productos relacionadas, la decisión es más resiliente.
La automatización de la soldadura está financieramente justificada cuando un taller cuenta con suficiente trabajo de soldadura recurrente y controlable para mantener productiva una celda correctamente diseñada, al tiempo que convierte la mano de obra liberada y la mejora de calidad en valor empresarial medible. El volumen de producción es el indicador visible, pero la repetibilidad es el verdadero motor económico. Para los fabricantes de estructuras de acero que manejan vigas H variables o lotes pequeños, la cuestión decisiva es si la variación de las piezas se ha diseñado y gestionado lo suficientemente bien como para que el robot funcione como un sistema de producción, en lugar de como una costosa demostración de capacidad.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje