




متى تصبح أتمتة اللحام مجدية ماليًا من حيث حجم الإنتاج؟
متى تصبح أتمتة اللحام مجدية ماليًا من حيث حجم الإنتاج؟
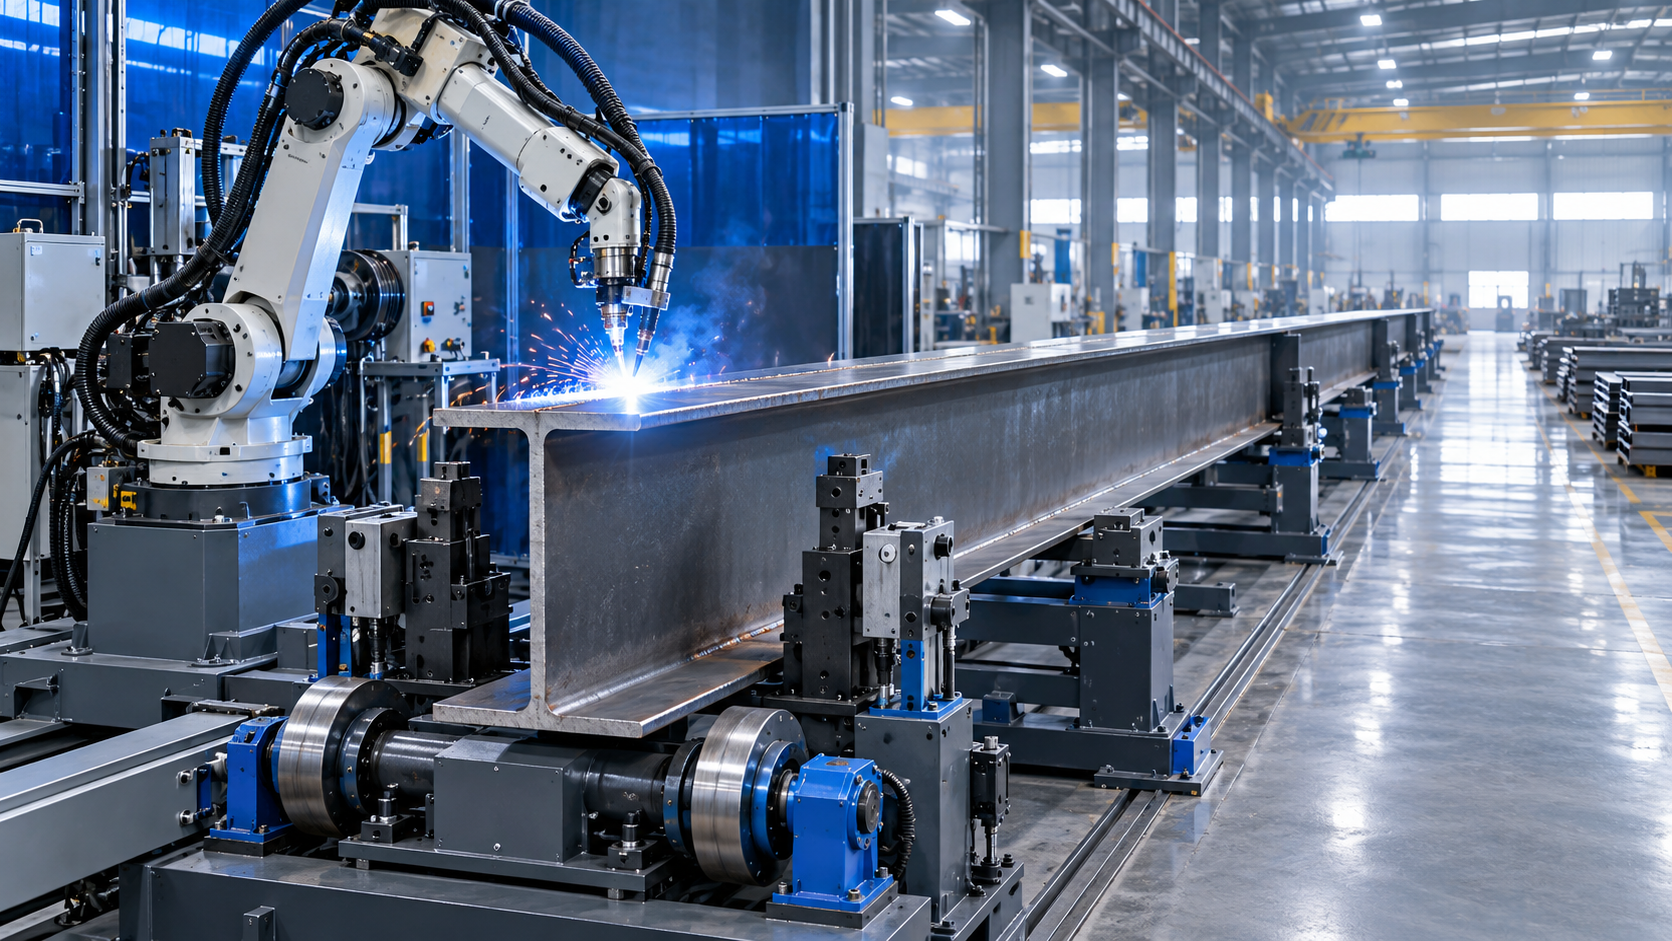
تكون أتمتة اللحام مجدية ماليًا عندما تتجاوز قيمة زمن القوس المتكرر، وتقليل إعادة العمل، والإنتاجية الأكثر قابلية للتنبؤ، التكلفة السنوية للخلية؛ وليس لمجرد وصول الورشة إلى عدد معين من القطع شهريًا. يمكن لمنشأة تصنيع تنتج بضع مئات من التجميعات المتطابقة تقريبًا أن تبرر الأتمتة في وقت أبكر من ورشة تنتج عدة آلاف من القطع شديدة التباين ذات التجهيز غير المتسق.
في تصنيع الهياكل الفولاذية، لا يتمثل السؤال الأكثر فائدة في: «كم طنًا نلحم؟» بل في: «كم ساعة من أعمال اللحام المستقرة والقابلة للبرمجة تتكرر على قطع يمكن وضعها بشكل موثوق؟». يهم الحجم لأنه يوزع تكاليف الهندسة والتجهيز والبرمجة والمعدات على عدد أكبر من اللحامات. لكن قابلية التكرار، وتصميم عائلات القطع، واستغلال الورديات، ومتطلبات الجودة هي ما يحدد ما إذا كان يمكن أتمتة هذا الحجم بصورة مربحة بالفعل.
ما حجم الإنتاج الذي يبرر شراء روبوت لحام؟
لا توجد عتبة إنتاج عالمية. يُبرر الروبوت بحجم محتوى اللحام القابل للتكرار السنوي، وليس بإجمالي عدد القطع المصنعة. قد تمتلك الورشة حجمًا إجماليًا مرتفعًا، لكن القليل من الأعمال الملائمة للروبوتات إذا كانت كل مهمة تتطلب تجميعًا يدويًا، أو تفسيرًا متكررًا للرسومات، أو وصولًا متغيرًا إلى الوصلات، أو مواقع لحام نقطي متغيرة.
يبدأ التقييم العملي بساعات اللحام اليدوي السنوية لعائلة قطع محددة. الساعات ذات الصلة هي الساعات المستغرقة في ترسيب معدن اللحام وأداء الأعمال المتكررة المرتبطة به مباشرة، وليست جميع ساعات العمل المسجلة ضمن قسم اللحام. قسّم التقدير إلى:
- زمن القوس؛
- تحميل القطع وتفريغها؛
- زمن التموضع أو التدوير؛
- زمن تصحيح اللحام النقطي والتجميع؛
- الجلخ وإزالة الرذاذ وإعادة العمل الناجمة عن عدم الاتساق؛
- أعمال الفحص والإصلاح المرتبطة بعيوب اللحام.
إذا كانت عائلة واحدة من الحوامل أو الإطارات أو العوارض أو الألواح المقواة أو الوحدات الإنشائية تستهلك حصة كبيرة ومتكررة من هذه الساعات، فقد تكون خلية روبوتية مخصصة أو مرنة منطقية تجاريًا. أما إذا كان العمل نفسه موزعًا بين مئات القطع الفريدة، فقد تكون الأتمتة ممكنة تقنيًا ولكنها ضعيفة ماليًا.
التمييز المهم هو بين حجم القطع وحجم مسارات اللحام المتكررة. قد تحتوي خمسون عارضة H كبيرة ذات عروض أجنحة وارتفاعات جسور وتخطيطات مقويات ومواصفات لحام متطابقة على عمل قابل للأتمتة أكثر من 500 قطعة مصنعة تختلف جميعها في الأبعاد وتفاصيل الوصلات.
يجب أن يبدأ النموذج المالي بالتكلفة المتجنبة، لا بسرعة الروبوت
يمكن لروبوت اللحام التحرك بسرعة والحفاظ على إجراء لحام مستقر، لكن اقتصاديات الخلية لا تحددها سرعة الحركة وحدها. تعتمد الجدوى المالية على مقدار العمل اليدوي الذي يتم الاستغناء عنه فعليًا وما إذا كان الروبوت يخلق طاقة إنتاجية قابلة للاستخدام عند نقطة الاختناق.
يمكن التعبير عن مقارنة سنوية أساسية كما يلي:
المنفعة الاقتصادية السنوية = طاقة العمل المُتاحة + انخفاض إعادة العمل وفاقد المستهلكات + مساهمة الناتج الإضافي − التكلفة السنوية للخلية − تكلفة التشغيل الإضافية.
تشمل التكلفة السنوية للخلية أكثر من ذراع الروبوت. بحسب التطبيق، قد تشمل مصدر طاقة، ومغذي أسلاك، ومجموعة شعلة، وحواجز سلامة، وموضعات أو أسرّة بكرات، ومعدات مناولة القطع، وتعديلات استخراج الأبخرة، والتجهيزات، والبرمجيات، والتركيب، والبرمجة، وتدريب الموظفين، والصيانة، والمستهلكات الاحتياطية. قد تكون تكلفة التمويل وآثار مساحة الأرضية مهمة أيضًا عندما تكون مساحة المصنع محدودة.
يتطلب بند «طاقة العمل المُتاحة» معالجة دقيقة. لا يؤدي استبدال مهمة عامل اللحام تلقائيًا إلى توفير نقدي. إذا ظل عمال اللحام موظفين ولم يكن بالإمكان إعادة توجيه وقتهم المتاح إلى عمل يحقق إيرادات، تكون المنفعة أقل. تكون الحالة أقوى عندما تخفف الأتمتة العمل الإضافي المستمر، أو تقلل الاعتماد على الوظائف الماهرة صعبة الشغل، أو تمنع التعاقد من الباطن، أو تسمح للموظفين الحاليين بإكمال العمل الذي كان سيؤخر الشحن لولا ذلك.
وبالمثل، لا تكون زيادة الإنتاج ذات قيمة إلا عندما يوجد طلب، وطاقة كافية للقطع والتجميع في المراحل اللاحقة، وتدفق مواد كافٍ للحفاظ على إنتاجية الخلية. لا يستطيع روبوت يبقى متوقفًا بين الأعمال القصيرة استرداد تكلفته الثابتة من خلال وفورات زمن الدورة النظرية.
كيف تغير قابلية التكرار نقطة التعادل
تخفض قابلية التكرار تكلفة كل قطعة مؤتمتة. تصبح الخلية نفسها أكثر اقتصادية عندما تصل القطع بأبعاد مضبوطة، وهندسة وصلات متوقعة، ومواقع متسقة لبدء اللحام وإيقافه. لهذا السبب لا يمكن فصل حجم الإنتاج عن انضباط التصنيع في المراحل السابقة.
تعمل عمليات القطع بالليزر أو CNC، والثقب المضبوط، وإعداد الألواح بدقة، وتفاصيل القطع القياسية، والتجميع القابل للتكرار، على تحسين ملاءمة الروبوتات. فهي تقلل حاجة المشغل إلى التدخل عندما تكون الوصلة منحرفة، أو الفجوة مفرطة، أو يصل ملحق خارج حدود التفاوت المتوقعة. وإذا غابت هذه الظروف، فقد يقضي الروبوت وقتًا طويلًا في انتظار التصحيح، وقد يظل عامل لحام يدوي ماهر أسرع عمليًا.
بالنسبة إلى عائلة تصنيع متكررة، تتحمل تكلفة التجهيز والبرنامج عادة قبل أول دفعة إنتاج. وكلما زاد حجم الطلب المتكرر، انخفضت تكلفة الهندسة الأولية لكل وحدة. ومع ذلك، لا يعني ذلك أن كل قطعة منخفضة الحجم يجب أن تبقى يدوية. يمكن للأنظمة المرنة التي تستخدم موضعات متزامنة، أو البرمجة خارج الخط، أو الرؤية، أو الاستشعار باللمس، أو تتبع خط اللحام بالليزر أن تقلل جهد التغيير بين الأعمال. لكنها لا تلغي الحاجة إلى إعداد جيد للقطع، واستراتيجية موثوقة للمراجع، وإجراءات لحام مؤهلة.
هل اللحام الروبوتي مناسب للتصنيع على دفعات صغيرة؟
يمكن أن يكون التصنيع على دفعات صغيرة مناسبًا، لكن الإجابة تعتمد على كيفية تعريف «الدفعة الصغيرة». قد تنجح دفعة من عشر وحدات إذا كانت كل وحدة تحتوي على لحامات زاوية طويلة ومتكررة وتستخدم التجهيز نفسه وتصميم الوصلة والبرنامج ذاته للطلبات المستقبلية. وقد تكون دفعة من خمسين وحدة غير مناسبة إذا كان كل تجميع تصميمًا جديدًا يتطلب تحديد موضع يدويًا وتطويرًا مكثفًا للبرنامج.
إن الوضع الأكثر ملاءمة للإنتاج منخفض الحجم ليس بالضرورة حجم دفعة كبيرًا. بل هو عائلة مستقرة من المنتجات ذات منطق قابل لإعادة الاستخدام: مقاطع مشتركة، وتفاصيل وصلات قابلة للتكرار، ودرجات مواد ونطاقات سماكات قياسية، واستراتيجية تجهيز تستوعب المتغيرات البعدية دون إعادة بنائها لكل طلب.
يصبح العمل ذو التنوع العالي أكثر قابلية للتنفيذ عندما تكون الورشة قد وحّدت بالفعل عملية التصنيع لديها. يمكن للتجهيزات المعيارية، والدعامات الأسطوانية القابلة للبرمجة، والبرامج المعتمدة على المعلمات، والقطع المحددة عبر نظام موثوق لبيانات الإنتاج أن تقلل وقت غير اللحام. ومع ذلك، فإن كل طبقة إضافية من المرونة لها تكلفة. يعد تتبع خط اللحام والبرمجة التكيفية ذوي قيمة عندما يكون التباين مضبوطًا لكنه لا يمكن تجنبه؛ وهما ليسا بديلًا اقتصاديًا عن جودة التجميع الرديئة.
من الأخطاء الشائعة مقارنة زمن القوس اليدوي بزمن القوس الروبوتي مع تجاهل الإعداد. في الدفعات القصيرة، يمكن أن يهيمن التحميل والتثبيت وتأكيد المرجع واختيار البرنامج والتحقق بالتشغيل الجاف وفحص القطعة الأولى على إجمالي زمن الدورة. والمقارنة الصحيحة هي إجمالي العمل والوقت المنقضي لكل قطعة مقبولة، بما في ذلك الإعداد واستعادة الجودة.
هل يستطيع روبوت اللحام التعامل مع مقاسات عوارض H المتغيرة؟
نعم، لكن مقاسات عوارض H المتغيرة تتطلب خلية مصممة حول نطاق التباين، وليس روبوتًا مختارًا بناءً على مدى الوصول فقط. تعتمد الحدود العملية على طول العارضة، وعرض الجناح، وعمق الجسر، ووزن المقطع، ومواقع اللحام، وحالة اللحام النقطي، والوصول حول الملحقات، والطريقة المستخدمة لدعم وتدوير قطعة العمل.
بالنسبة إلى اللحامات الطولية على العوارض الفولاذية، غالبًا ما يكون نظام المناولة مهمًا بقدر أهمية روبوت اللحام. يمكن لأسرّة البكرات، أو بكرات التدوير، أو المناولات، أو الموضعات المتزامنة تقديم اللحام في وضعية مناسبة وتقليل حاجة الروبوت إلى تنفيذ لحامات صعبة خارج الوضعية المثلى. ويمكن أن تحسن القدرة على تدوير العارضة استقرار الترسيب، ووضوح الرؤية للاستشعار، والوصول إلى جانبي الوصلة.
تثير الأبعاد المتغيرة عدة أسئلة هندسية:
- هل تستطيع البكرات أو الموضعات دعم كامل نطاق الوزن ومركز الثقل بأمان؟
- هل يمكن للنظام تحديد موضع الجسر والأجنحة من أسطح مرجعية متسقة؟
- هل ستصل الشعلة إلى اللحامات القريبة من المقويات أو الألواح الطرفية أو الحواجز أو العوائق الأخرى؟
- هل مواضع الوصلات قابلة للتنبؤ بما يكفي للبرمجة الثابتة، أم يلزم العثور على خط اللحام؟
- هل يمكن أن يستوعب التجهيز وغلاف السلامة أطول وأعرض عارضة دون التضحية بالوصول إلى قطع العمل الأصغر؟
- هل سيغير التشوه أثناء اللحام موقع خط اللحام إلى ما يتجاوز نطاق التصحيح الفعال لنظام الاستشعار؟
لذلك، فإن أتمتة عوارض H المتغيرة لا تتعلق بقدرة الروبوت على التحرك فعليًا على طول العارضة بقدر ما تتعلق بما إذا كانت عملية التصنيع توفر مرجعًا هندسيًا مستقرًا. قد يستوعب النظام نطاقًا بعديًا معلنًا، لكنه قد يظل يؤدي بشكل ضعيف إذا وصلت العوارض مقوسة، أو تم لحام الملحقات نقطيًا بصورة غير متسقة، أو تفاوتت فجوات الوصلات بما يتجاوز سماحية الإجراء المؤهل.
هل يمكن لروبوت اللحام تحسين الاتساق في لحام الهياكل الفولاذية؟
يمكن للحام الروبوتي تحسين الاتساق عندما تُقدَّم الوصلة بصورة متسقة ويكون إجراء اللحام قد تم إعداده بشكل صحيح. إذ يمكنه تكرار زاوية الشعلة، وسرعة الحركة، وظروف تغذية السلك، ونمط التمويج، وتسلسلات البدء والإيقاف، وسلوك ما بين التمريرات المبرمج، بصورة أكثر اتساقًا من عملية تعتمد على تقنية المشغل الفردي.
تكتسب هذه الفائدة أهمية في الهياكل الفولاذية لأن جودة اللحام لا تقتصر على مظهر خرزة اللحام. قد يعتمد الأداء المطلوب على حجم اللحام، والانصهار، والاختراق عند تحديده، والشكل، والتحكم في العيوب المتقطعة، وإدارة التشوه، وإمكانية تتبع إجراء اللحام المطبق. يمكن للأتمتة أن تدعم هذه الضوابط، لكنها لا تضمن بشكل مستقل الامتثال لمواصفات المشروع أو الأكواد المعمول بها.
يبقى التجميع غير الصحيح غير صحيح عند لحامه بواسطة روبوت. لا يستطيع الروبوت إزالة فتحة جذر مفرطة الحجم، أو سطح ملوث، أو وصلة غير قابلة للوصول، أو إعداد لحام غير مناسب. وقد يضع لحامًا موحدًا بصريًا فوق حالة لا تزال تتطلب مراجعة هندسية أو إصلاحًا. لذلك، يحتاج تخطيط الجودة المتين إلى فحوصات للمواد الواردة، والتحقق من التجميع، والتحكم في التجهيز، وتأهيل الإجراءات عند الحاجة، وطرق فحص مناسبة للعقد.
بالنسبة إلى التوريد عبر الحدود، يعد هذا التمييز مهمًا بصفة خاصة. قد يسأل المشترون عن أنظمة ISO 9001، ومطابقة الآلات المتعلقة بـ CE عند الاقتضاء، ووثائق إجراءات اللحام، ومؤهلات عمال اللحام أو مشغلي اللحام، وقابلية التتبع، وسجلات الفحص. وهذه التزامات منفصلة عن شراء آلة مؤتمتة. يجب تقييم الخلية وفق قدرتها على الاندماج مع عملية التوثيق وضبط الجودة المطلوبة، لا التعامل معها كبديل عنها.
الحالات التي لا تحقق فيها الأتمتة جدوى مالية غالبًا
غالبًا ما تُبنى الحالات التجارية الأقل إقناعًا على وفورات عمالة ظاهرة جدًا مع إغفال القيود التشغيلية. يصعب تبرير الأتمتة عندما يهيمن على العمل الإصلاح، أو التجميع المخصص، أو التصاميم المتغيرة باستمرار، أو أطوال اللحام القصيرة جدًا، أو القطع التي تتطلب مناولة يدوية متكررة. كما تكون الجدوى ضعيفة عندما تكون الطلبات متقطعة جدًا بحيث لا تحافظ على الاستغلال، أو عندما لا تستطيع عمليات القطع والتجميع السابقة تغذية الخلية بصورة موثوقة.
تنشأ مشكلة أخرى عندما تشتري الإدارة روبوتًا لحل نقص العمالة في اللحام لكنها تترك نقاط الاختناق دون معالجة. إذا لم يتمكن عمال التجميع من إعداد التجميعات بالوتيرة المطلوبة، أو لم تتوفر المواد، أو تغيرت الرسومات بعد الإصدار، أو أخرت طوابير الفحص الإكمال، فلن تحقق خلية اللحام إنتاجها المتوقع. قد يظل للاستثمار قيمة استراتيجية، لكن لا ينبغي احتساب عائده كما لو كان اللحام وحده يحدد أداء التسليم.
يمكن للأتمتة أيضًا أن تنشئ خطر تركّز. فقد يستوعب قسم اللحام اليدوي تغيرات عبء العمل عبر عدة محطات وعمال. أما الخلية الروبوتية الكبيرة الواحدة فيمكن أن تصبح نقطة إنتاج حرجة. وينبغي إدراج الصيانة الوقائية، وتنظيف الشعلة، والتخطيط لقطع الغيار، وقدرة البرمجة الاحتياطية، والمشغلين المدرَّبين ضمن قرار الاستثمار.
كيفية تقييم القرار قبل الالتزام برأس المال
يستخدم التقييم الموثوق بيانات إنتاج ممثلة بدلًا من الطاقة الاسمية للآلة. اختر عائلة قطع تعكس العمل المتوقع أن يشغل الخلية، ثم ارسم مسار العملية من المادة المقطوعة إلى التجميعة الملحومة المقبولة. سجل أطوال اللحام الفعلية، وأنواع الوصلات، وسماكات المواد، واحتياجات المناولة، وتباين التجميع، ومحتوى العمل الحالي، وسجل الإصلاحات، وتكرار الطلبات. افصل المنتجات المتكررة عن الأعمال الاستثنائية.
ينبغي بعد ذلك تقييم الخلية المقترحة مقابل دورة التشغيل الكاملة: التحميل، وتحديد الموضع، والتثبيت، واللحام، والتدوير، والتفريغ، والفحص، والتغيير بين الأعمال. لا يتمثل الناتج الرئيسي في رقم دعائي لزمن الدورة. بل هو العدد المتوقع من القطع المقبولة لكل وردية متاحة، مع بدلات واقعية للإعداد، وتأكيد البرنامج، والصيانة الروتينية، والتباين الطبيعي في الإنتاج.
تكون ثلاثة سيناريوهات مفيدة: حالة متحفظة تستند إلى أنماط الطلب الحالية؛ وحالة متوقعة تستند إلى العمل المتكرر المُتحقق منه؛ وحالة ضغط ينخفض فيها الاستغلال أو يزداد التنوع. إذا كانت الجدوى الاقتصادية تنجح فقط تحت استغلال مثالي ومتواصل، فإن الاستثمار هش. وإذا ظلت الحالة مقبولة مع التباين الطبيعي وكان بالإمكان إعادة تخصيص المعدات عبر عائلات منتجات ذات صلة، يكون القرار أكثر مرونة.
تكون أتمتة اللحام مبررة ماليًا عندما تمتلك الورشة أعمال لحام متكررة وقابلة للتحكم بالقدر الكافي للحفاظ على إنتاجية خلية مصممة هندسيًا بصورة صحيحة، مع تحويل العمالة المُتاحة والجودة المحسنة إلى قيمة أعمال قابلة للقياس. حجم الإنتاج هو المؤشر الظاهر، لكن قابلية التكرار هي المحرك الاقتصادي الحقيقي. بالنسبة إلى مصنعي الهياكل الفولاذية الذين يتعاملون مع عوارض H متغيرة أو دفعات صغيرة، فإن القضية الحاسمة هي ما إذا كان تباين القطع قد صُمم وأُدير جيدًا بما يكفي ليعمل الروبوت كنظام إنتاج بدلًا من كونه عرضًا مكلفًا للقدرات.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة