




При каком объеме производства автоматизация сварки становится экономически оправданной?
При каком объеме производства автоматизация сварки становится экономически оправданной?
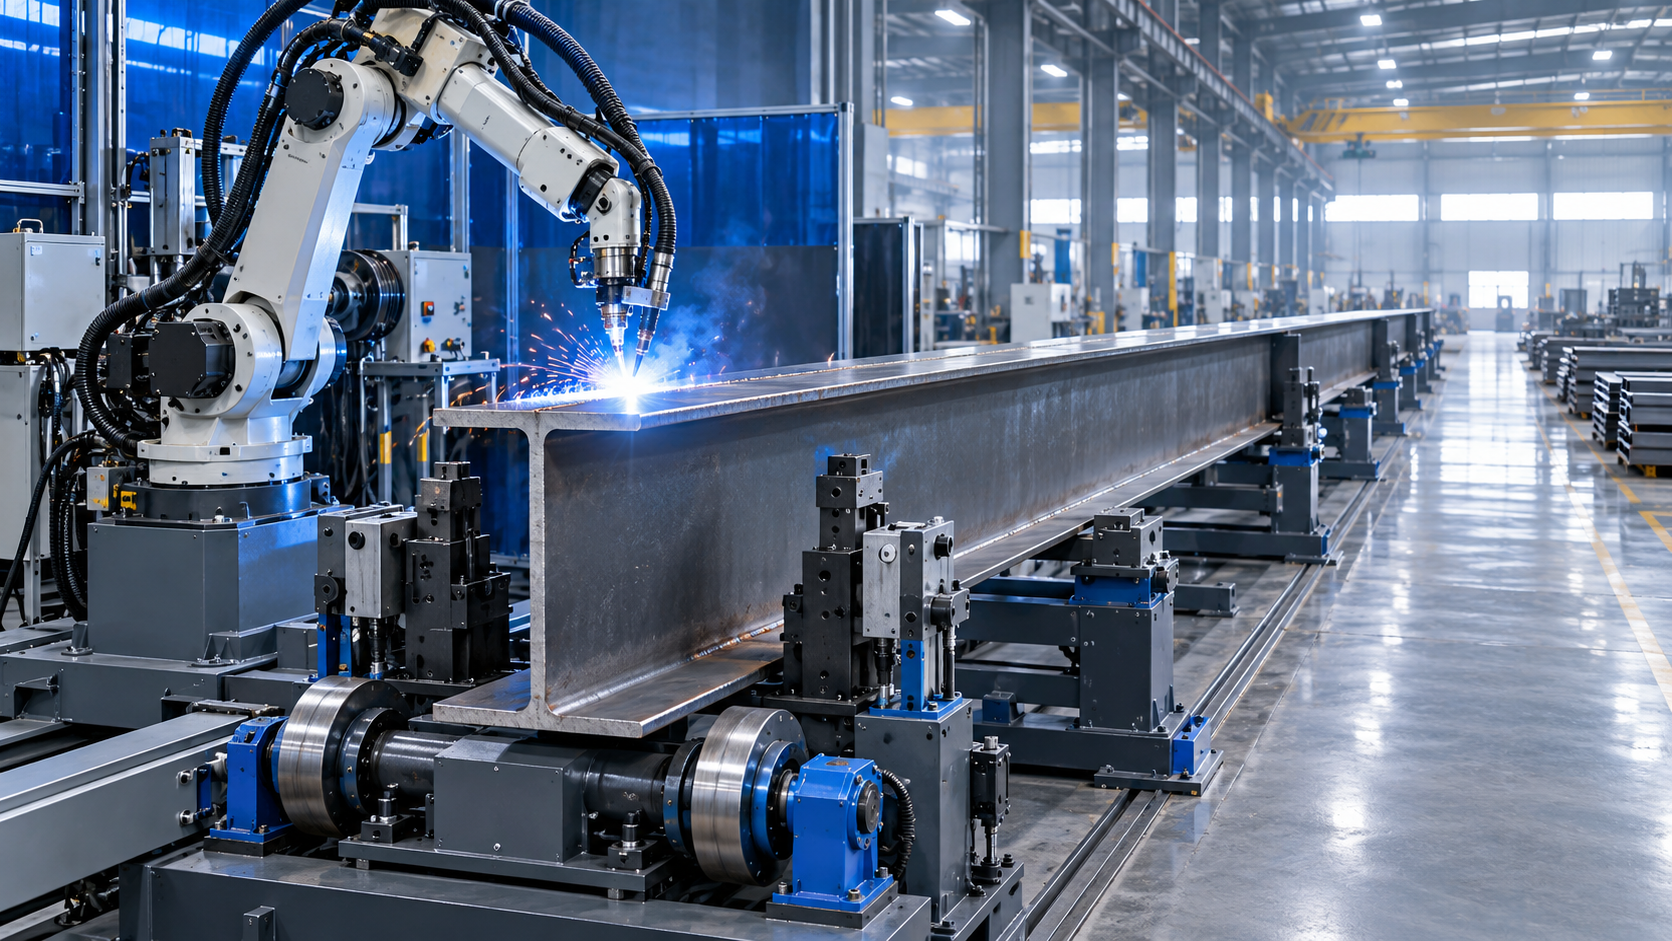
Автоматизация сварки имеет экономический смысл, когда ценность повторяемого времени горения дуги, сокращения переделок и более предсказуемой производительности превышает годовую стоимость ячейки, а не просто когда предприятие достигает определенного количества деталей в месяц. Производство металлоконструкций, выпускающее несколько сотен почти идентичных сборок, может обосновать автоматизацию раньше, чем цех, выпускающий несколько тысяч сильно различающихся деталей с нестабильной сборкой под сварку.
Для производства стальных конструкций наиболее полезный вопрос — не «Сколько тонн мы свариваем?», а «Сколько часов стабильных, программируемых сварочных работ повторяется на деталях, которые можно надежно позиционировать?». Объем важен, поскольку он распределяет затраты на проектирование, оснастку, программирование и оборудование на большее количество сварных швов. Однако повторяемость, конструкция семейства деталей, использование смен и требования к качеству определяют, можно ли действительно автоматизировать этот объем с прибылью.
Какой объем производства оправдывает покупку сварочного робота?
Универсального порога производительности не существует. Робот оправдан годовым объемом повторяемых сварочных работ, а не общим количеством изготовленных деталей. Предприятие может иметь высокий общий объем производства, но мало подходящих для роботизации операций, если каждая работа требует ручной подгонки, частой интерпретации чертежей, переменного доступа к соединениям или изменения мест прихваток.
Практическая оценка начинается с годового количества часов ручной сварки для определенного семейства деталей. Значимыми являются часы, затраченные на наплавление сварочного металла и выполнение непосредственно связанных с ним повторяющихся операций, а не все трудозатраты, учтенные по сварочному подразделению. Оценку следует разделить на:
- время горения дуги;
- загрузку и выгрузку деталей;
- время позиционирования или вращения;
- время прихваточной сварки и исправления сборки;
- шлифование, удаление брызг и переделки, вызванные нестабильностью;
- контроль и ремонт, связанные с дефектами сварки.
Если одно семейство кронштейнов, рам, балок, усиленных листов или конструктивных модулей занимает значительную и регулярно повторяющуюся долю этих часов, специализированная или гибкая роботизированная ячейка может быть коммерчески обоснованной. Если те же трудозатраты распределены между сотнями единичных изделий, автоматизация может быть технически возможной, но финансово невыгодной.
Важно различать объем деталей и объем повторяющихся траекторий сварки. Пятьдесят крупных H-образных балок с одинаковой шириной полок, высотой стенок, расположением ребер жесткости и спецификациями сварки могут содержать больше автоматизируемой работы, чем 500 изготовленных изделий, отличающихся размерами и деталями соединений.
Финансовая модель должна начинаться с предотвращенных затрат, а не со скорости робота
Сварочный робот может быстро перемещаться и поддерживать стабильную процедуру сварки, но экономика ячейки определяется не только скоростью перемещения. Финансовое обоснование зависит от того, какой объем ручной работы действительно замещается и создает ли робот полезную производственную мощность в узком месте процесса.
Базовое годовое сравнение можно выразить следующим образом:
Годовой экономический эффект = высвобожденная трудовая мощность + сокращение переделок и потерь расходных материалов + вклад дополнительного выпуска − годовые затраты на ячейку − дополнительные эксплуатационные расходы.
Годовые затраты на ячейку включают не только манипулятор робота. В зависимости от применения они могут включать источник питания, механизм подачи проволоки, комплект горелки, защитные ограждения, позиционеры или роликовые стенды, оборудование для перемещения деталей, изменения системы дымоудаления, оснастку, программное обеспечение, монтаж, программирование, обучение персонала, техническое обслуживание и запасные расходные материалы. При ограниченной площади предприятия также могут иметь значение стоимость финансирования и влияние на производственные площади.
Статья «высвобожденная трудовая мощность» требует внимательного рассмотрения. Замена работы сварщика не приводит автоматически к экономии денежных средств. Если сварщики продолжают работать, а их свободное время невозможно направить на работы, приносящие доход, выгода будет ниже. Обоснование сильнее, когда автоматизация уменьшает постоянные сверхурочные работы, снижает зависимость от дефицитных квалифицированных специалистов, предотвращает передачу работ на субподряд или позволяет имеющемуся персоналу завершать работы, которые иначе задерживают отгрузку.
Аналогично, прирост выпуска имеет ценность только при наличии спроса, мощности последующих операций резки и сборки, а также достаточного потока материалов для продуктивной работы ячейки. Робот, простаивающий между короткими заказами, не может окупить свои постоянные затраты за счет теоретической экономии времени цикла.
Как повторяемость меняет точку безубыточности
Повторяемость снижает стоимость каждой автоматизированной детали. Одна и та же ячейка становится экономичнее, когда детали поступают с контролируемыми размерами, предсказуемой геометрией соединений и постоянным расположением начал и окончаний швов. Именно поэтому объем производства нельзя отделить от дисциплины на предшествующих этапах изготовления.
Лазерная или CNC-резка, контролируемое сверление, точная подготовка листа, стандартизированные контуры вырезов и повторяемая сборка под сварку повышают пригодность для роботизации. Они уменьшают необходимость вмешательства оператора, когда соединение смещено, зазор чрезмерен или элемент поступает за пределами ожидаемого допуска. При отсутствии этих условий робот может слишком много времени ждать исправления, а квалифицированный сварщик вручную на практике может оставаться быстрее.
Для повторяющегося семейства изделий стоимость оснастки и программы обычно возникает до первого производственного запуска. Чем больше повторный заказ, тем меньше эти первоначальные инженерные затраты на единицу продукции. Однако это не означает, что каждое изделие малой серии должно оставаться ручным. Гибкие системы с координированными позиционерами, автономным программированием, системами технического зрения, контактным зондированием или лазерным отслеживанием шва могут сократить усилия на переналадку. Они не устраняют необходимость в хорошей подготовке деталей, надежной стратегии базирования и аттестованных процедурах сварки.
Подходит ли роботизированная сварка для мелкосерийного производства?
Мелкосерийное производство может быть подходящим, но ответ зависит от того, как определяется «малая серия». Партия из десяти единиц может хорошо подходить, если каждая единица имеет длинные повторяющиеся угловые швы и использует ту же оснастку, конструкцию соединений и программу, что и будущие заказы. Партия из пятидесяти единиц может быть неподходящей, если каждая сборка представляет собой новую конструкцию, требующую ручного базирования и значительной разработки программы.
Наиболее благоприятная ситуация для малых объемов не обязательно предполагает большой размер партии. Это стабильное семейство продукции с повторно используемой логикой: общими профилями, повторяемыми деталями соединений, стандартными марками материалов и диапазонами толщин, а также стратегией оснастки, которая учитывает размерные варианты без перестройки для каждого заказа.
Производство с широким ассортиментом становится более осуществимым, когда предприятие уже стандартизировало процесс изготовления. Модульная оснастка, программируемые роликовые опоры, программы, управляемые параметрами, и идентификация деталей через надежную систему производственных данных могут сократить несварочное время. Однако каждый дополнительный уровень гибкости имеет свою стоимость. Отслеживание шва и адаптивное программирование ценны там, где изменчивость контролируема, но неизбежна; они не являются экономичной заменой низкого качества сборки.
Распространенная ошибка — сравнивать ручное время горения дуги с роботизированным временем горения дуги, игнорируя наладку. При коротких сериях загрузка, зажим, подтверждение базы, выбор программы, проверка вхолостую и контроль первой детали могут составлять основную часть общего времени цикла. Правильное сравнение — это общие трудозатраты и фактическое время на одну принятую деталь, включая подготовку и устранение проблем качества.
Может ли сварочный робот работать с H-образными балками переменных размеров?
Да, но H-образные балки переменных размеров требуют ячейки, спроектированной с учетом диапазона вариаций, а не робота, выбранного только по рабочему радиусу. Практические ограничения зависят от длины балки, ширины полки, высоты стенки, массы сечения, расположения швов, состояния прихваток, доступа вокруг присоединяемых элементов и способа поддержки и вращения заготовки.
Для продольных швов на стальных балках система перемещения часто так же важна, как и сварочный робот. Роликовые стенды, вращатели, манипуляторы или координированные позиционеры могут представить шов в благоприятном положении и уменьшить потребность робота выполнять сложные сварные швы в неудобном пространственном положении. Возможность вращать балку может повысить стабильность наплавки, видимость для систем обнаружения и доступ к обеим сторонам соединения.
Переменные размеры создают ряд инженерных вопросов:
- Могут ли ролики или позиционеры безопасно поддерживать весь диапазон массы и положения центра тяжести?
- Может ли система базировать стенку и полки по постоянным опорным поверхностям?
- Достигнет ли горелка швов возле ребер жесткости, торцевых пластин, диафрагм или других препятствий?
- Достаточно ли предсказуемы положения соединений для фиксированного программирования или требуется поиск шва?
- Могут ли оснастка и зона безопасности разместить самую длинную и широкую балку без потери доступа к меньшим заготовкам?
- Изменит ли деформация при сварке положение шва за пределы эффективного диапазона коррекции системы обнаружения?
Таким образом, автоматизация H-образных балок переменных размеров связана не столько с тем, может ли робот физически перемещаться вдоль балки, сколько с тем, обеспечивает ли процесс изготовления стабильную геометрическую базу. Система может допускать заявленный диапазон размеров, но все равно работать плохо, если балки поступают изогнутыми, присоединяемые элементы прихвачены непоследовательно или зазоры соединений меняются за пределами допуска аттестованной процедуры.
Может ли сварочный робот повысить стабильность качества при сварке стальных конструкций?
Роботизированная сварка может повысить стабильность, если соединение подается стабильно и процедура сварки надлежащим образом установлена. Она может более последовательно повторять угол горелки, скорость перемещения, условия подачи проволоки, рисунок колебаний, последовательности начала и окончания, а также запрограммированные межпроходные режимы, чем процесс, зависящий от индивидуальной техники оператора.
Это преимущество важно для стальных конструкций, поскольку качество сварного шва не ограничивается внешним видом валика. Требуемые характеристики могут зависеть от размера шва, сплавления, проплавления, если оно предусмотрено, профиля, контроля несплошностей, управления деформацией и прослеживаемости применимой процедуры сварки. Автоматизация может поддерживать эти меры контроля, но сама по себе не гарантирует соответствие спецификациям проекта или применимым нормам.
Неправильная сборка остается неправильной сборкой и при сварке роботом. Робот не может устранить чрезмерно большой корневой зазор, загрязненную поверхность, недоступное соединение или неподходящую подготовку под сварку. Он может наложить визуально равномерный шов на условие, которое все равно требует инженерной оценки или ремонта. Поэтому надежное планирование качества требует проверки поступающих материалов, контроля сборки, контроля оснастки, аттестации процедур там, где это необходимо, и методов контроля, соответствующих договору.
Для трансграничных поставок это различие особенно важно. Покупатели могут запрашивать системы ISO 9001, соответствие оборудования требованиям CE там, где это применимо, документацию по процедурам сварки, квалификацию сварщиков или операторов сварки, прослеживаемость и записи контроля. Это отдельные обязательства от приобретения автоматизированной машины. Ячейку следует оценивать по ее способности интегрироваться с требуемым процессом документации и контроля качества, а не рассматривать как его замену.
Когда автоматизация часто не имеет финансового смысла
Наименее убедительные экономические обоснования часто строятся вокруг очевидной экономии труда при игнорировании эксплуатационных ограничений. Автоматизацию трудно оправдать, когда работа преимущественно состоит из ремонта, индивидуальной подгонки, постоянно меняющихся конструкций, очень коротких швов или деталей, требующих частого ручного манипулирования. Она также слабо обоснована, когда заказы слишком нерегулярны для поддержания загрузки или когда предшествующие операции резки и сборки не могут надежно обеспечивать ячейку.
Еще одна проблема возникает, когда руководство покупает робота для решения проблемы нехватки сварочного персонала, но оставляет узкие места без изменений. Если сборщики не могут подготавливать сборки с требуемой скоростью, материал недоступен, чертежи меняются после выпуска или очереди на контроль задерживают завершение, сварочная ячейка не достигнет ожидаемого выпуска. Инвестиция все еще может иметь стратегическую ценность, но ее окупаемость не следует рассчитывать так, как будто только сварка определяет эффективность поставки.
Автоматизация также может создавать риск концентрации. Отдел ручной сварки может распределять изменения рабочей нагрузки между несколькими постами и работниками. Одна крупная роботизированная ячейка может стать критической производственной точкой. Профилактическое обслуживание, очистка горелки, планирование запасных частей, возможность резервного программирования и обученные операторы должны быть включены в инвестиционное решение.
Как оценить решение до вложения капитала
Достоверная оценка использует репрезентативные производственные данные, а не номинальную производительность оборудования. Выберите семейство деталей, отражающее работу, которая, как ожидается, будет загружать ячейку, затем отобразите маршрут от раскроенного материала до принятой сварной конструкции. Зафиксируйте фактическую длину швов, типы соединений, толщины материалов, потребности в перемещении, вариации сборки, текущие трудозатраты, историю ремонтов и частоту заказов. Отделите повторяющуюся продукцию от исключительных работ.
Затем предлагаемую ячейку следует оценить по полному рабочему циклу: загрузка, базирование, зажим, сварка, вращение, выгрузка, контроль и переналадка. Ключевым результатом является не рекламный показатель времени цикла. Это ожидаемое количество принятых деталей за доступную смену с реалистичным учетом наладки, подтверждения программы, текущего технического обслуживания и обычных производственных вариаций.
Полезны три сценария: консервативный вариант, основанный на текущей структуре заказов; ожидаемый вариант, основанный на подтвержденной повторяющейся работе; и стрессовый вариант, при котором загрузка снижается или ассортимент расширяется. Если экономика работает только при непрерывной идеальной загрузке, инвестиция является уязвимой. Если обоснование остается приемлемым при нормальных вариациях, а оборудование можно перераспределять между смежными семействами продукции, решение становится более устойчивым.
Автоматизация сварки финансово оправдана, когда предприятие располагает достаточным объемом повторяющихся, контролируемых сварочных работ для продуктивной загрузки правильно спроектированной ячейки, одновременно превращая высвобожденный труд и повышение качества в измеримую коммерческую ценность. Объем производства является видимым показателем, но повторяемость — настоящим экономическим двигателем. Для производителей стальных конструкций, работающих с H-образными балками переменных размеров или малыми сериями, решающим вопросом является то, насколько хорошо вариативность деталей спроектирована и управляется, чтобы робот работал как производственная система, а не как дорогостоящая демонстрация возможностей.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение