




Какой объем производства оправдывает инвестиции в сварочного робота?
Какой объем производства оправдывает инвестиции в сварочного робота?
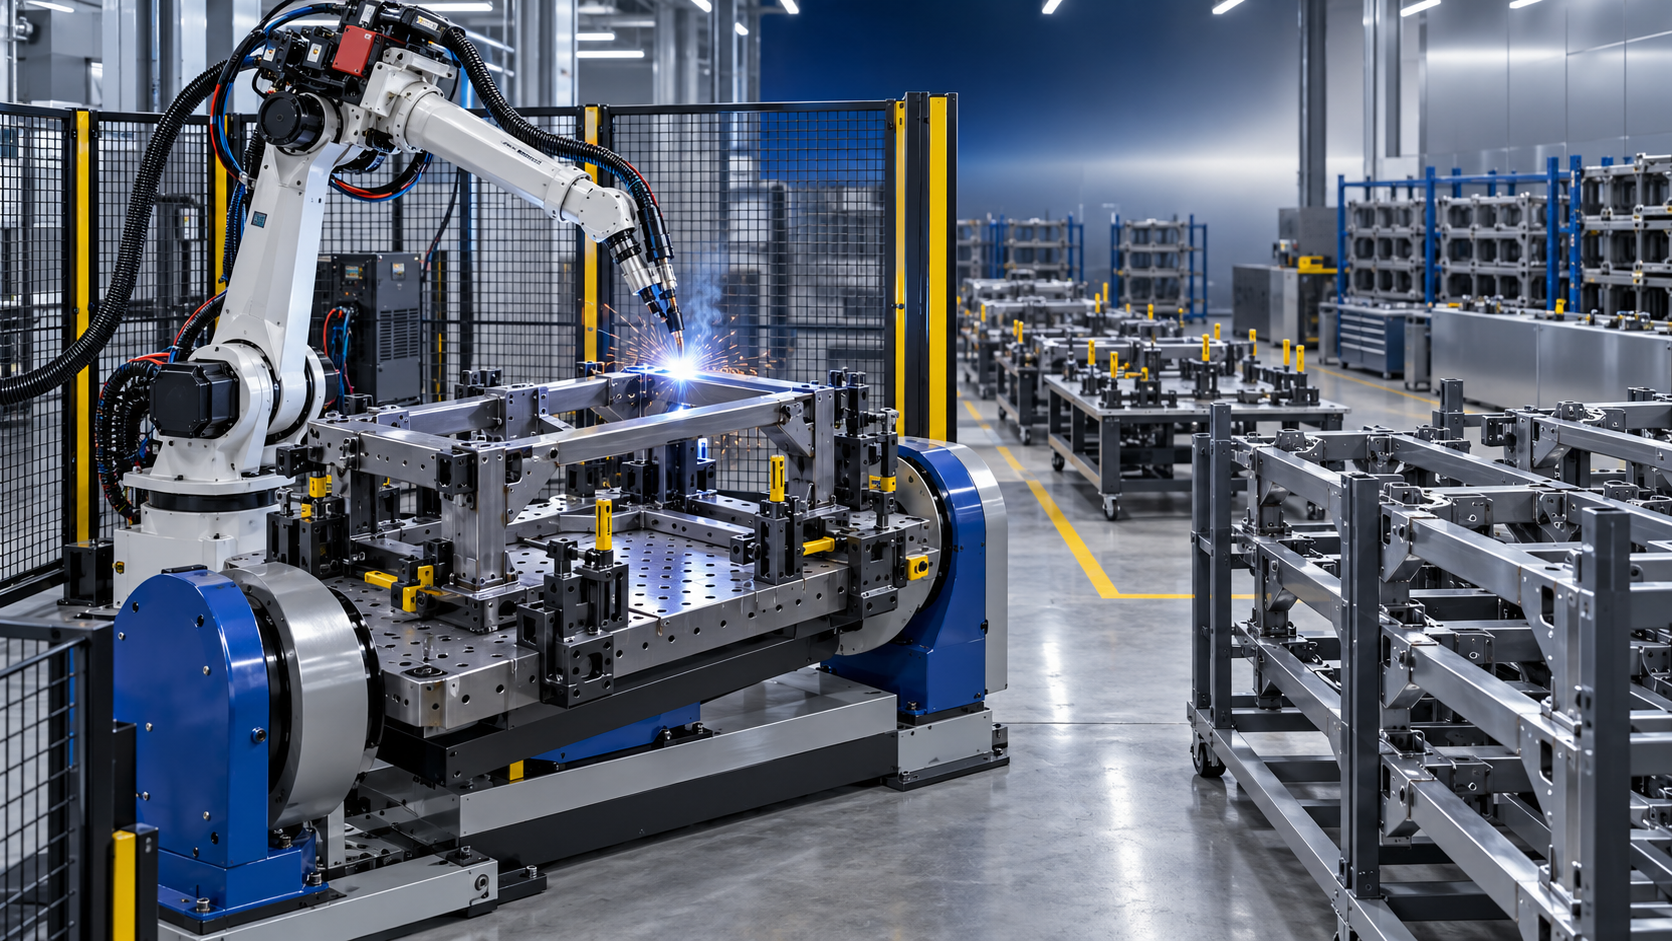
Не существует единого порога объема производства, при котором покупка сварочного робота автоматически становится оправданной. Производитель, ежедневно изготавливающий одну и ту же деталь, может получить выгоду даже при относительно небольшом объеме, тогда как другое предприятие с гораздо большим годовым выпуском может с трудом получить отдачу, если каждая сборка отличается, плохо фиксируется или часто дорабатывается.
Более полезный вопрос заключается в следующем:сколько повторяемых часов сварки можно перевести от квалифицированного оператора в стабильную роботизированную ячейку? Объем производства важен, поскольку позволяет распределить затраты на программирование, оснастку, средства безопасности, интеграцию и обучение на большее количество деталей. Однако повторяемость, дефицит рабочей силы, требования к качеству сварки и поток деталей зачастую более напрямую определяют результат.
Подходит ли роботизированная сварка для мелкосерийного производства? Да, может подходить. Мелкосерийные работы не являются автоматически неподходящими для роботизированной сварки, однако робот должен соответствовать выполняемым задачам. Гибкая ячейка с практичной оснасткой и несложным программированием может эффективно обрабатывать семейства схожих деталей. Предприятие с высокой степенью индивидуализации заказов, постоянными единичными работами, плохой подгонкой деталей и отсутствием времени на подготовку оснастки может получить лучший результат, сначала улучшив процессы ручной сварки.
Оценивайте повторяемое время сварки, а не только годовое количество деталей
Годовой объем выпуска в единицах может вводить в заблуждение. Тысяча простых кронштейнов с двумя короткими швами может не обеспечить достаточно времени работы робота для окупаемости усилий по наладке. Несколько сотен тяжелых рам, резервуаров, опор или сварных сборок с длинными повторяющимися швами могут быть гораздо более подходящими кандидатами для автоматизации.
При оценке инвестиций в сварочного робота разделите работу на три части:
- Время подготовки: резка, формовка, очистка, позиционирование деталей, прихваточная сварка и загрузка оснастки.
- Время горения дуги: период, когда непосредственно выполняется сварка.
- Время обработки и финишных операций: перепозиционирование, выгрузка, контроль, шлифование, удаление брызг и переделка.
Робот приносит наиболее очевидную выгоду, когда имеется значительное количество повторяемого времени горения дуги, а сопутствующие операции могут быть организованы так, чтобы машина не ожидала детали. Если оператор большую часть дня тратит на поиск компонентов, исправление зазоров, шлифование неоднородных кромок или смену наладок, робот выявит эти предшествующие проблемы, а не решит их.
Практичным первым шагом является выявление деталей, которые часто повторяются и предсказуемо требуют труда квалифицированных сварщиков. Они не обязаны быть идентичными постоянно. Повторяющееся семейство аналогичных компонентов, выпускаемых в разных размерах или вариантах, также может подходить для роботизированной ячейки, если соединения, логика зажима и последовательность сварки в целом остаются одинаковыми.
Когда меньшие объемы все же могут оправдать роботизированную сварку
Мелкосерийное производство часто обсуждается так, будто автоматизация становится разумной только при выпуске тысяч одинаковых деталей. Это предположение происходит из высокоспециализированных производственных линий, где робот запрограммирован и оснащен для одного изделия. Современная роботизированная сварка может быть более гибкой, но гибкость достигается благодаря дисциплине процесса.
Роботизированная сварка при меньших объемах наиболее реалистична, когда применимо одно или несколько следующих условий:
- Предприятие регулярно производит взаимосвязанные варианты продукции, например рамы оборудования, конструкционные узлы, кронштейны, шкафы или трубные сборки.
- Сварные швы достаточно длинные, многочисленные или физически трудоемкие, вследствие чего ручная сварка создает постоянное узкое место.
- Квалифицированных сварщиков трудно нанимать или удерживать, особенно для повторяющихся производственных работ.
- Заказчикам требуются стабильный внешний вид, контролируемые деформации, надежное размещение швов или воспроизводимая документация.
- Одни и те же детали возвращаются партиями в течение года, а не появляются только один раз.
- Базовая оснастка может точно позиционировать заготовку без чрезмерных регулировок.
Например, изготовитель может получать небольшие партии нескольких моделей рам. Если каждая модель использует схожие соединения и может фиксироваться в модульной оснастке, оператор может загружать один вариант, пока робот сваривает другой. Переналадка все равно требует затрат, но они могут быть разумными, поскольку программы и концепция оснастки повторно используются, а не создаются заново для каждого заказа.
Другой случай связан с деталями, требующими выполнения сложных повторяющихся швов. Даже при умеренных размерах партий робот может помочь поддерживать постоянную траекторию шва, скорость сварки, угол наклона горелки и последовательность операций. Ценность заключается не только в более быстром производстве. Это также может сократить переделки, упростить контроль и сделать сроки поставки менее зависимыми от наличия одного высокоопытного сварщика.
Что делает деталь подходящей для роботизированной сварочной ячейки?
Стабильность деталей важнее, чем предполагают многие покупатели. Робот повторяет заданную ему траекторию. Он не компенсирует автоматически компоненты, поступающие деформированными, нарезанными с нестабильной длиной, сильно покрытые окалиной или собранные с меняющимися зазорами. Некоторые системы могут учитывать отклонения с помощью датчиков и адаптивных функций, однако эти средства не устраняют необходимость в рациональной подготовке деталей.
Именно поэтому обсуждение автоматизации должно включать оборудование, используемое на предшествующих операциях. Если плазменная, лазерная, CNC-резка, гибка, механическая обработка или операции подгонки обеспечивают более стабильные компоненты, роботизированную сварку становится проще внедрить. Если эти этапы нестабильны, инвестиции только в сварочную ячейку могут оставить основное производственное ограничение без изменений.
Инвестиции обычно оправдываются производственной моделью
Вместо вопроса о том, оправдан ли робот при определенном количестве единиц, оцените, имеет ли работа устойчивую производственную модель. Начните с деталей, которые потребляют наибольшее количество сварочных часов в рамках типичного производственного цикла. Затем определите, какие детали имеют достаточно общую геометрию и конструкцию соединений, чтобы обрабатываться в одной ячейке.
Полезная оценка включает следующие вопросы:
- Какие изделия регулярно занимают посты ручной сварки или задерживают отгрузку?
- Какая часть времени сварки является фактическим повторяемым временем горения дуги?
- Как часто детали возвращаются в производство и как долго они остаются неизменными?
- Может ли одна оснастка поддерживать несколько взаимосвязанных вариантов или каждая деталь требует отдельной оснастки?
- Нужно ли оператору часто принимать визуальные решения или выполнять физические корректировки во время сварки?
- Могут ли загрузка, выгрузка, прихватка и контроль поддерживать темп работы робота?
- Что произойдет при изменении производственной номенклатуры: можно ли перепрограммировать и переоснастить ячейку в рамках доступного срока выполнения?
Ответы покажут, является ли проект возможностью для специализированной автоматизации или для гибкой автоматизации. Оба варианта могут быть обоснованными. Первый обычно подходит для больших объемов одного стабильного изделия. Второй подходит для разнообразной номенклатуры повторяемых работ, но требует большего внимания к оснастке, управлению программами, обучению операторов и планированию.
Не основывайте решение только на скорости сварки
Робот может быстро перемещаться вдоль шва, однако производительность ячейки — это не то же самое, что скорость перемещения. Реалистичная оценка включает время загрузки, поворот детали, выбор программы, регулировку оснастки, очистку горелки, смену проволоки, контроль и устранение неисправностей. Деталь, сваренная вручную, иногда может быть изготовлена быстро, поскольку сварщик сразу адаптируется к отклонениям. Роботизированная ячейка может потерять свое преимущество, если каждый цикл требует вмешательства.
Аналогично, ошибочно полагать, что один оператор будет полностью исключен из процесса. Во многих успешных ячейках обученный оператор остается необходимым. Этот сотрудник загружает и выгружает детали, проверяет подгонку, выбирает программы, обслуживает расходные материалы, контролирует стабильность процесса и устраняет нестандартные ситуации. Ценность с точки зрения труда может состоять в том, что этот человек контролирует более стабильную и производительную операцию, вместо того чтобы вручную выполнять каждый шов.
Качество следует оценивать таким же практическим образом. Роботизированная сварка может повысить стабильность, когда подготовка соединения, параметры и положение детали стабильны. Она не заменяет надлежащую технологию сварки, чистый материал, правильные расходные материалы или грамотную конструкцию оснастки. Если ручной процесс дает дефекты из-за чрезмерной вариативности поступающих деталей, автоматизация того же неконтролируемого процесса не даст надежного результата.
Распространенные ситуации, когда робот является неудачной первой инвестицией
Роботизированная сварка не всегда является лучшим следующим шагом. Предприятия, выполняющие преимущественно единичный ремонт, прототипы, художественные металлоконструкции, работы с сильно неоднородным бывшим в употреблении материалом или частыми инженерными изменениями, могут столкнуться с трудностями в поддержании производительности робота. Проблема не в том, что роботы не могут сваривать сложные формы. Проблема в том, требует ли каждая новая работа настолько большого объема программирования, работ по оснастке и корректировок, что автоматизированный цикл никогда не набирает достаточно стабильного времени работы.
Очень короткие швы при небольших количествах также могут быть неподходящим вариантом, особенно если загрузка и зажим занимают больше времени, чем сама сварка. В такой ситуации улучшенная оснастка, позиционер для ручного сварщика, более качественная подготовка деталей или более организованный сварочный пост могут обеспечить лучший результат с меньшими нарушениями производственного процесса.
Еще одним предупреждающим признаком является неустраненное узкое место до сварки. Если производство ожидает резки, гибки, перемещения материалов или прихватки, сварочный робот может слишком много времени простаивать. Рассматривайте весь маршрут детали, а не только сварочную кабину. В некоторых производствах именно повышение стабильности нарезанных и сформованных компонентов делает роботизированную сварку жизнеспособной позднее.
Гибкие ячейки меняют расчет для мелких серий
Для разнообразного производства конструкция ячейки так же важна, как и сам робот. Стационарная одноцелевая оснастка может быть отличным решением для стабильного продукта с большим объемом выпуска. Модульная система оснастки может быть более полезной для мелкосерийного производства, поскольку снижает затраты и задержки при переходе между взаимосвязанными работами. Позиционеры могут улучшить доступ к нескольким сторонам детали и позволить роботу выполнять сварку в более благоприятных положениях, однако их необходимо выбирать с учетом фактических размеров деталей и методов загрузки.
Стратегия программирования также меняет расчет. Хорошо организованная библиотека проверенных программ, четко идентифицированная оснастка и последовательная подготовка работ могут снизить риск переналадки. Детали следует логично группировать: аналогичная толщина материала, типы соединений, профили и размеры часто являются лучшими кандидатами для общих роботизированных рабочих процессов, чем случайный набор изделий большого объема.
При выборе системы изучите полный комплект: рабочую зону робота, совместимость источника сварочного тока, доступ горелки, защитное ограждение, требования к удалению дыма, концепцию оснастки, позиционеры, потребности в автономном программировании, сервисную поддержку и возможность обучения персонала, который будет эксплуатировать систему. Поставщики сварочных роботов и смежного оборудования для изготовления металлоконструкций могут быть полезны на данном этапе, если они оценивают производственный маршрут, а не рассматривают робота как изолированную покупку.
Для производителей, объединяющих CNC-резку, гибку и сварную сборку, наилучший результат часто достигается путем согласования этих процессов. Wuxi Samgins International Trade Co., Ltd. поставляет сварочных роботов наряду с автоматическим сварочным оборудованием, оборудованием для CNC-резки, гибочным оборудованием и другими системами для изготовления металлоконструкций, что отражает практическую связь между подготовкой деталей и автоматизацией сварки. Полезной отправной точкой по-прежнему является заготовка и ее производственный поток, а не типовая конфигурация робота.
Часто задаваемые вопросы
Может ли сварочный робот обрабатывать детали разных размеров?
Да, при условии, что варианты предусмотрены заранее. Детали со схожей геометрией часто могут использовать регулируемую или модульную оснастку и варианты программ. Большие различия в форме, доступе к соединениям или требованиях к зажиму увеличивают объем работ по переналадке и могут снизить выгоду.
Насколько стабильными должны быть детали для роботизированной сварки?
Они не должны быть абсолютно идентичными, но положения соединений и подгонка должны оставаться в диапазоне, который может обработать запрограммированный процесс. Чем больше отклонений в обрезных кромках, изгибах, прихватках и зазорах, тем больше ручного вмешательства потребуется ячейке.
Является ли коллаборативный робот лучшим решением для малых партий?
Не всегда. Коллаборативный робот может подходить для некоторых сварочных задач с меньшим усилием, меньшей скоростью и в ограниченном рабочем пространстве, однако производительность, рабочая зона, грузоподъемность, рабочий цикл и требования безопасности все равно должны соответствовать задаче. Тип ячейки должны определять заготовка и производственная цель.
Следует ли предприятию сначала автоматизировать наиболее сложные сварные швы?
Обычно следует начинать с повторяемых и технически стабильных работ, даже если это не самые сложные швы. Предсказуемое применение обеспечивает более понятный путь к надежному процессу. Сильно изменчивые или сложные детали можно добавить позднее, после того как команда подтвердит эффективность оснастки, программирования и дисциплины рабочего процесса.
Что следует подготовить перед запросом предложения по роботизированной сварке?
Предоставьте типовые чертежи, спецификации материалов, ожидаемую производственную номенклатуру, условные обозначения сварки, массу и размеры деталей, фотографии текущей подгонки, доступную производственную площадь и текущий маршрут изготовления. Это позволяет оценить предлагаемую ячейку применительно к реальной работе, а не к предполагаемому идеальному процессу.
Сварочный робот оправдан, когда объем повторяемых сварочных работ достаточно значителен для поддержки стабильной ячейки, а не просто тогда, когда годовое количество единиц достигает произвольного значения. Для мелкосерийного производства решающими факторами обычно являются гибкость оснастки, повторяющиеся семейства деталей, контролируемая подгонка и производственный поток, обеспечивающий ячейку деталями. Начните с небольшой группы повторяемых деталей, измерьте полный цикл вокруг них и стройте решение об автоматизации на основе этих данных.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение