




¿Qué trabajos son más adecuados para una máquina curvadora de chapa de tres rodillos?
¿Qué trabajos son más adecuados para una máquina curvadora de chapa de tres rodillos?
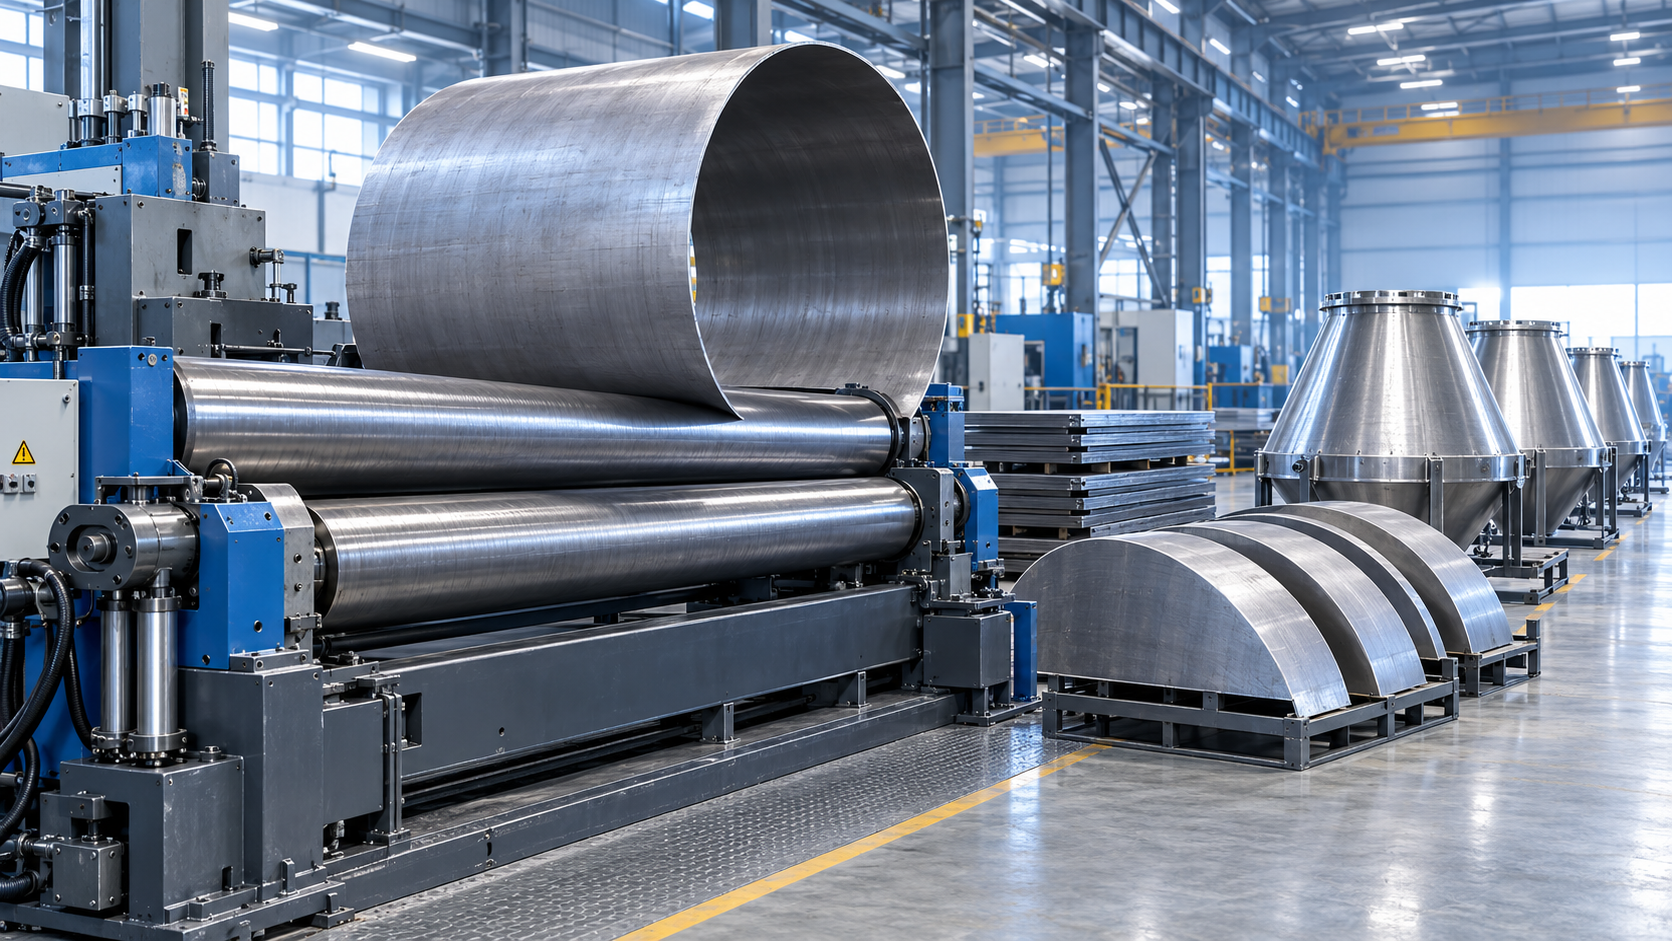
Una roladora de placas de 3 rodillos es la más adecuada para trabajos que requieren conformar chapa o placa metálica en curvas suaves y continuas: cilindros, arcos de gran radio, secciones cónicas y segmentos de virola. Es especialmente útil cuando la pieza debe mantener un radio uniforme a lo largo de una longitud considerable, como el cuerpo de un tanque, una sección de conducto, una virola de tubería, un cono de tolva o una cubierta rolada.
Para un investigador de información, el punto de partida útil es sencillo: elija este tipo de máquina cuando la geometría requerida sea fundamentalmente curva y continua. Si la pieza necesita pliegues rectos pronunciados, perfiles tipo caja, bridas o dobleces angulares muy próximos entre sí, una plegadora suele ser la herramienta más adecuada. El rolado de placas y el plegado con plegadora suelen encontrarse en el mismo taller de fabricación, pero resuelven problemas de conformado diferentes.
Trabajos adecuados para una máquina de tres rodillos
La aplicación más común es enrollar una placa plana para formar una virola cilíndrica. Esto incluye virolas para recipientes, secciones de tanques de agua, carcasas de hornos, cuerpos de filtros, silos, conductos de humo, componentes de virolas relacionados con presión y secciones de tuberías grandes. La placa pasa entre los rodillos mientras la posición de estos introduce progresivamente la curvatura. Las pasadas repetidas acercan los dos extremos hasta alcanzar el diámetro requerido.
Este proceso es valioso cuando un fabricante necesita una pieza redonda o casi redonda sin crear múltiples líneas de pliegue visibles. Un cilindro fabricado con numerosos dobleces de plegadora puede ser aceptable para una protección o carcasa de bajo coste, pero conservará caras planas a menos que los pliegues estén extremadamente próximos. Un cilindro rolado tiene un perfil más suave y normalmente requiere menos ajustes correctivos antes de la soldadura.
Las máquinas de tres rodillos también son adecuadas para cilindros parciales y arcos abiertos. Algunos ejemplos típicos incluyen resguardos curvos para maquinaria, paneles metálicos arquitectónicos, barandillas, carcasas de ventiladores, cubiertas de transportadores, componentes curvos para techos y secciones utilizadas en grandes conjuntos soldados. En estos trabajos, la pieza no necesita cerrarse para formar un tubo completo, pero la uniformidad del radio sigue siendo importante para la apariencia, el ajuste y el ensamblaje.
El trabajo cónico es otra categoría adecuada, siempre que la máquina y sus herramientas estén configuradas para la geometría prevista. Los conos se utilizan en tolvas, piezas de transición, equipos de recolección de polvo, sistemas de manipulación de materiales, reductores y equipos de proceso. Rolado de un cono es más exigente que el de un cilindro porque los dos lados del desarrollo deben desplazarse a diferentes velocidades efectivas. El operador también debe controlar cuidadosamente el movimiento del material para evitar torsiones, bordes desiguales o una conicidad inconsistente.
Cuándo tiene sentido una configuración de tres rodillos
Una roladora de placas de 3 rodillos suele seleccionarse para talleres que necesitan un equilibrio práctico entre capacidad, simplicidad de operación y nivel de inversión. Su disposición de tres rodillos es adecuada para trabajos de rolado convencionales en los que el operador puede realizar múltiples pasadas y puede admitir algún recorte o acabado en los extremos de la placa.
La máquina es particularmente eficaz para la fabricación por lotes de virolas estándar y piezas curvas en las que el tamaño de la placa, el grado del material, el rango de espesores y los diámetros objetivo son razonablemente previsibles. Un taller que produce repetidamente secciones de conductos o cuerpos de tanques puede establecer una secuencia de rolado repetible, registrar las posiciones de los rodillos y reducir el tiempo de preparación en producciones posteriores.
Para trabajos de bajo a medio volumen, la capacidad de manejar diferentes diámetros con la misma máquina básica suele ser más valiosa que una configuración altamente especializada. El operador puede ajustar la posición de los rodillos para un nuevo trabajo en lugar de cambiar a equipos de conformado dedicados. Esta flexibilidad es útil en la fabricación general, trabajos de mantenimiento, fabricación de equipos y procesamiento subcontratado de chapa metálica.
La forma del material es importante. Las roladoras de placas están destinadas a chapa y placa que pueden tolerar el conformado en frío sin agrietamiento inaceptable, daños superficiales o recuperación elástica excesiva. El acero dulce es un material de aplicación común, pero también pueden rolarse acero inoxidable, aluminio y otras aleaciones cuando se consideran la capacidad de la máquina, el estado de los rodillos, la protección de la superficie y las propiedades de doblado. El mismo espesor nominal no garantiza el mismo resultado de rolado en materiales diferentes. Las placas de mayor resistencia suelen requerir una mayor fuerza de conformado y pueden presentar mayor recuperación elástica después de salir de los rodillos.
Los cilindros son fáciles de describir, pero más difíciles de terminar bien
El principio básico del rolado es sencillo, pero el resultado final depende de más factores que el espesor nominal de placa de la máquina. El diámetro, el ancho de la placa, el límite elástico, la dirección de rolado, el estado de los bordes y la redondez requerida influyen en si un trabajo es viable.
Una máquina puede ser capaz de doblar un determinado espesor a un diámetro grande, pero tener dificultades para lograr un diámetro pequeño en el mismo material. Por ello, la capacidad no debe analizarse solo como “espesor máximo”. La pregunta relevante es: ¿espesor máximo con qué ancho de placa, grado de material y diámetro final? Un comprador que compare máquinas debe solicitar la capacidad de rolado del fabricante en esas condiciones, en lugar de asumir que una única cifra de espesor publicada cubre todos los trabajos.
El ancho de la placa tiene su propio efecto. Una chapa ancha exige un soporte uniforme y una alineación precisa de los rodillos. Si los rodillos se deforman bajo carga o la placa entra de manera desigual, la virola terminada puede quedar cónica, abombada o fuera de redondez. Estos problemas son especialmente importantes cuando varias virolas deben alinearse para soldarse o cuando la pieza rolada debe ajustarse a una brida, tapa de extremo o estructura de soporte existente.
Los extremos de la placa también requieren atención. En un proceso de rolado básico, la pequeña zona plana o menos curvada que queda en cada extremo puede necesitar precurvado antes de las pasadas finales de rolado. La cantidad de planitud residual aceptable depende del producto. Una cubierta decorativa puede tolerarla. Una virola que requiere una junta de soldadura longitudinal ajustada, una circularidad precisa o un acoplamiento exacto con otro componente puede no tolerarla.
Algunos diseños de tres rodillos facilitan más el precurvado que otros, y algunos fabricantes utilizan una plegadora para esta operación preparatoria. Cuando un componente combina pliegues rectos y un radio rolado amplio, la producción puede requerir ambos procesos. Por ejemplo, una carcasa fabricada podría utilizar una plegadora para los bordes doblados y las bridas de montaje, y luego una roladora para su cuerpo curvo. Una máquina como unaplegadora CNC sincronizada por barra de torsión es relevante en la fase de plegado de ese flujo de trabajo, especialmente para piezas de chapa fina que requieren dobleces rectos repetibles antes o después del rolado.
Aplicaciones más adecuadas según los requisitos de la pieza
Trabajos que pueden requerir otro método
Una máquina de tres rodillos no es la respuesta automática siempre que un componente esté fabricado con chapa metálica. Los trabajos dominados por ángulos pronunciados se manejan mejor con una plegadora. Armarios eléctricos, bandejas, soportes, canales, marcos de puertas y piezas con varios dobleces cortos necesitan ubicaciones de doblado controladas en lugar de un radio que cambia continuamente.
Los trabajos de diámetro muy pequeño también pueden no ser adecuados. Cada máquina tiene un diámetro mínimo práctico de rolado determinado por el diámetro de los rodillos, la separación entre rodillos, el comportamiento del material y la geometría de la máquina. Intentar forzar una placa por debajo de ese rango puede provocar mala redondez, elevada planitud residual en los extremos, daños superficiales o una carga excesiva sobre la máquina.
Las piezas con tolerancias extremadamente estrictas pueden necesitar operaciones complementarias. Una roladora puede conformar una virola de manera eficiente, pero el diámetro final preciso, la circularidad, la alineación de la junta y el estado de la cara de extremo aún pueden depender de la calibración, el recorte, la secuencia de soldadura o el dimensionado. Para un componente que debe posicionarse con precisión dentro de otro conjunto, es sensato considerar toda la ruta de fabricación en lugar de considerar el rolado como la operación final.
El material muy fino plantea un desafío diferente. La chapa fina puede rolarse, pero puede pandearse, telescoparse o mostrar marcas de manipulación si no se apoya correctamente. Las chapas grandes y finas con radios amplios suelen requerir una alimentación cuidadosa y soporte de salida. Una máquina elegida únicamente por su capacidad para placa pesada no necesariamente proporcionará el control necesario para trabajos delicados de chapa.
Cómo determinar si un trabajo previsto es adecuado
Antes de seleccionar una máquina o enviar una consulta sobre rolado de placas, defina la pieza terminada y no solo la placa inicial. Una descripción útil del trabajo incluye el tipo de material, el espesor, el ancho de placa, la longitud desarrollada del recorte, el diámetro interior o exterior objetivo, el radio requerido, el ángulo del cono cuando corresponda y la tolerancia aceptable. También debe indicar si la pieza se soldará, si la calidad visible de la superficie es importante y si la virola debe unirse a bridas u otros componentes conformados.
- Especifique el grado del material o al menos su comportamiento de conformado, en lugar de indicar solo el espesor.
- Indique el diámetro final más pequeño previsto dentro del rango de trabajos.
- Separe los trabajos máximos ocasionales de la carga de producción habitual.
- Identifique si ambos extremos deben precurvarse estrechamente para la soldadura.
- Considere los requisitos de manipulación para placas largas, anchas o pesadas.
- Considere la recuperación elástica, especialmente con materiales de alta resistencia y trabajos de gran radio.
- Evalúe la repetibilidad requerida cuando las piezas deban ser intercambiables.
La diferencia entre una pieza de reparación única y una virola de producción también cambia la decisión. Para trabajos ocasionales, un operador puede aceptar más pasadas de prueba y una pequeña cantidad de ajuste posterior al conformado. Para una fabricación recurrente, el tiempo dedicado a corregir diámetros o cerrar separaciones de juntas se convierte rápidamente en un coste del proceso. El posicionamiento repetible de los rodillos, controles fiables, un soporte adecuado de la placa y un método de conformado adaptado a la familia de piezas pasan a ser más importantes.
La decisión práctica
Los trabajos más adecuados para una roladora de placas de tres rodillos son aquellos basados en una superficie curva continua: virolas cilíndricas, arcos parciales, cubiertas curvas, secciones de gran radio y muchas fabricaciones cónicas. Esta máquina demuestra su utilidad cuando la curvatura suave y la capacidad flexible de diámetro son más importantes que la definición de pliegues pronunciados.
Sus limitaciones son igualmente útiles para tomar una decisión. Los radios pequeños, la geometría exigente de los extremos, las superficies sensibles, los perfiles plegados complejos y las tolerancias ajustadas de ensamblaje pueden requerir equipos adicionales o una ruta de conformado diferente. Un fabricante que defina el diámetro final, la condición del material, las dimensiones de la placa y los requisitos de junta antes de comparar máquinas tomará una decisión mucho más fiable que otro que se base únicamente en la capacidad de espesor.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje