




Как работает листогибочная вальцовочная машина? Полное руководство по процессам вальцовки листового металла
Что такое листогибочная вальцовочная машина?
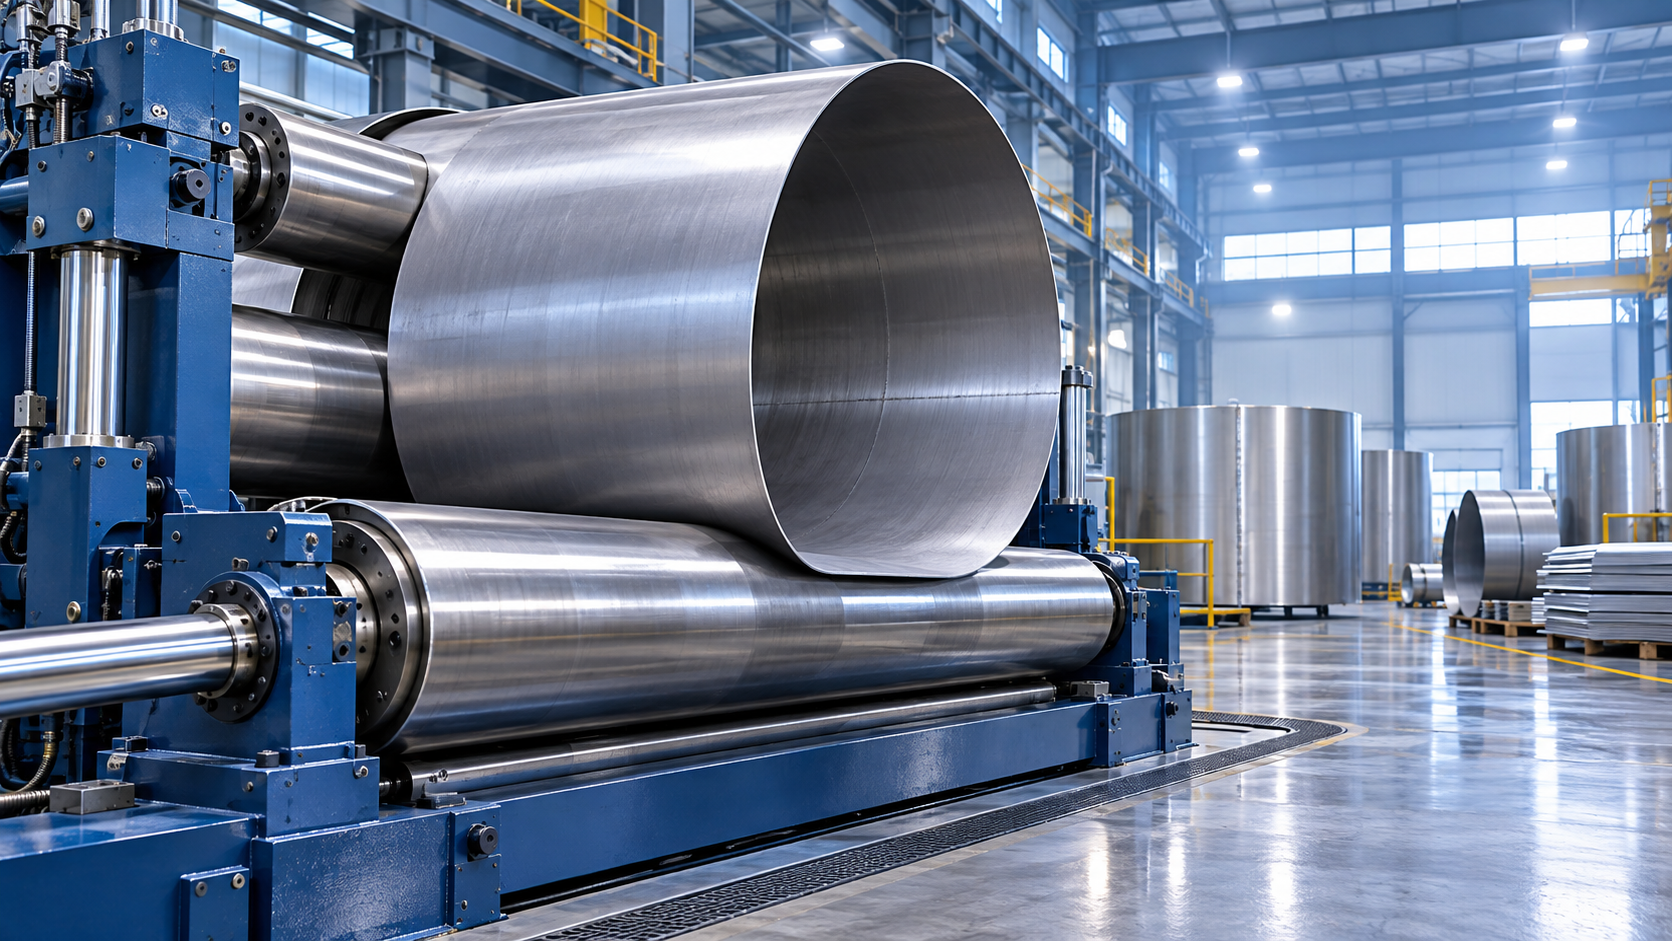
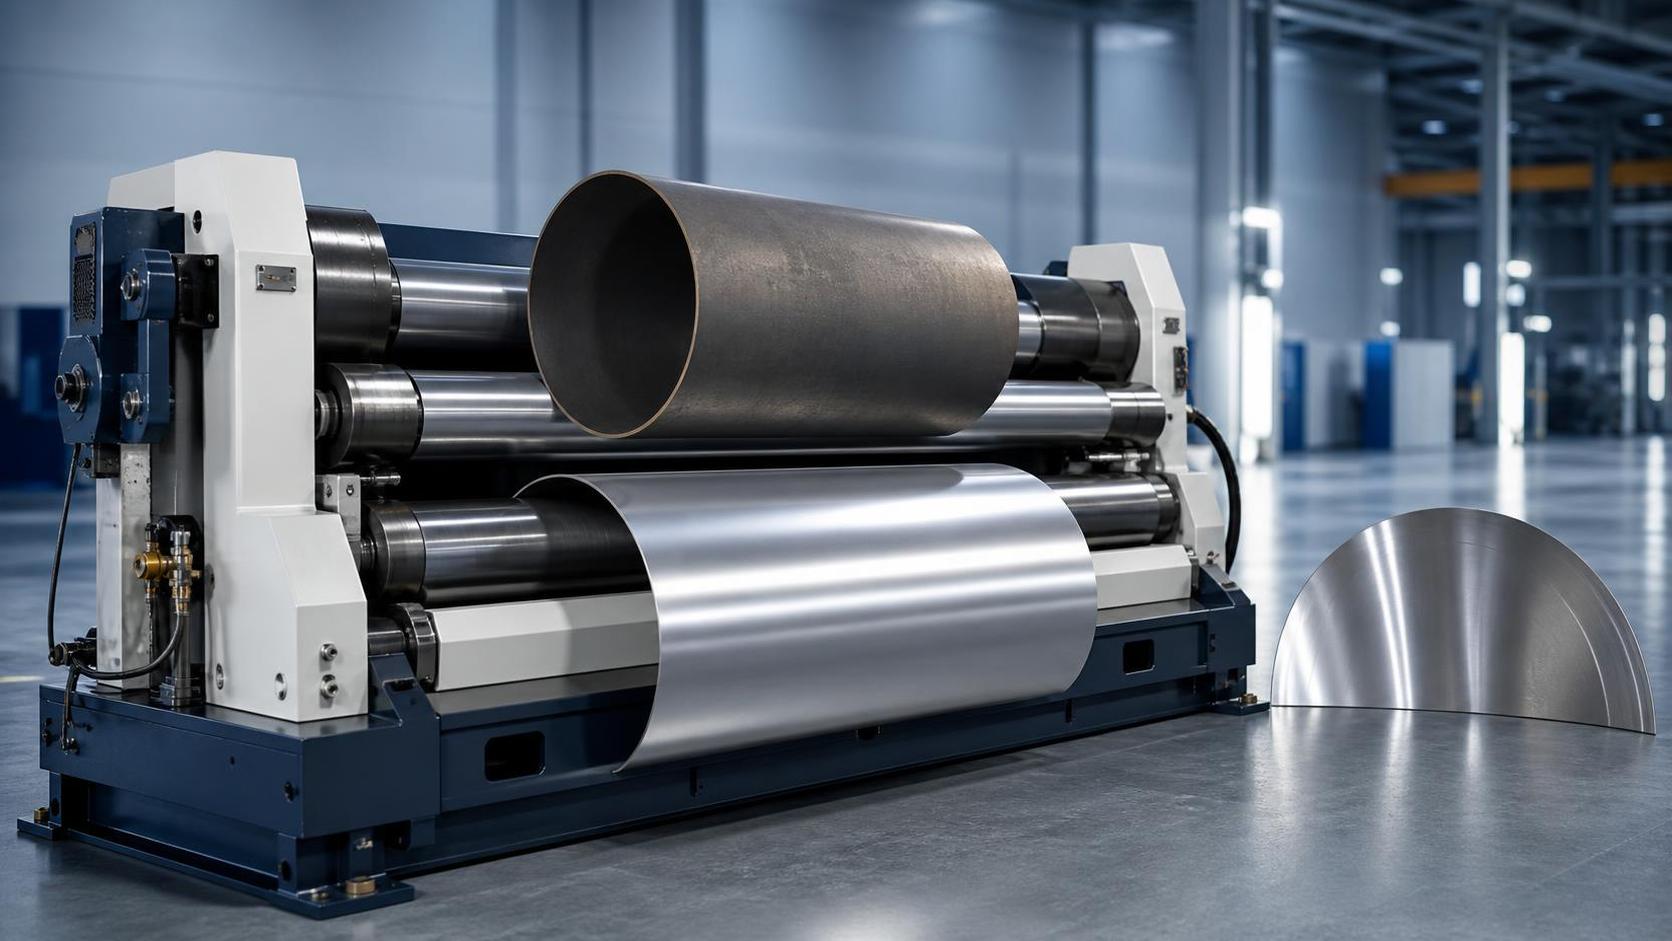
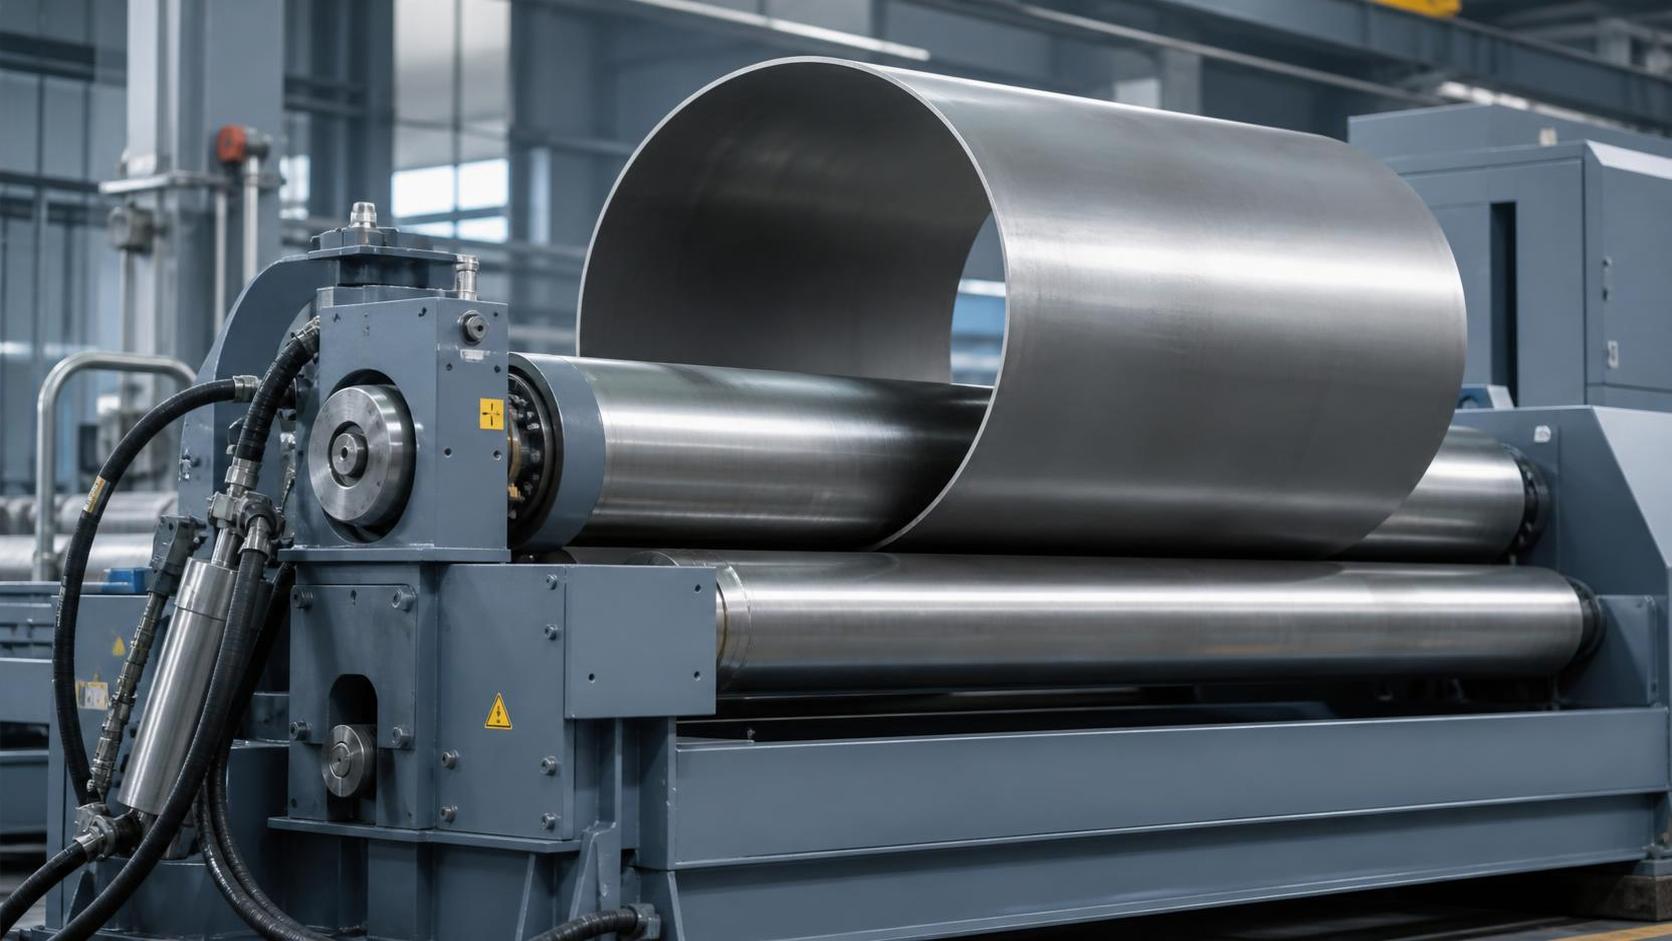
Листогибочная вальцовочная машина, также называемая машиной для вальцовки листового металла или листогибочными вальцами, формирует плоские листы из стали, нержавеющей стали, алюминия и других пластичных металлов в криволинейные формы. Основные изделия включают цилиндрические обечайки, конические обечайки, пояса резервуаров, секции воздуховодов, компоненты сосудов под давлением и изогнутые конструкционные детали. В отличие от гибки на прессе, создающей локальные линии изгиба, вальцовка постепенно распределяет деформацию по листу, формируя непрерывный радиус, который можно сварить в замкнутую обечайку.
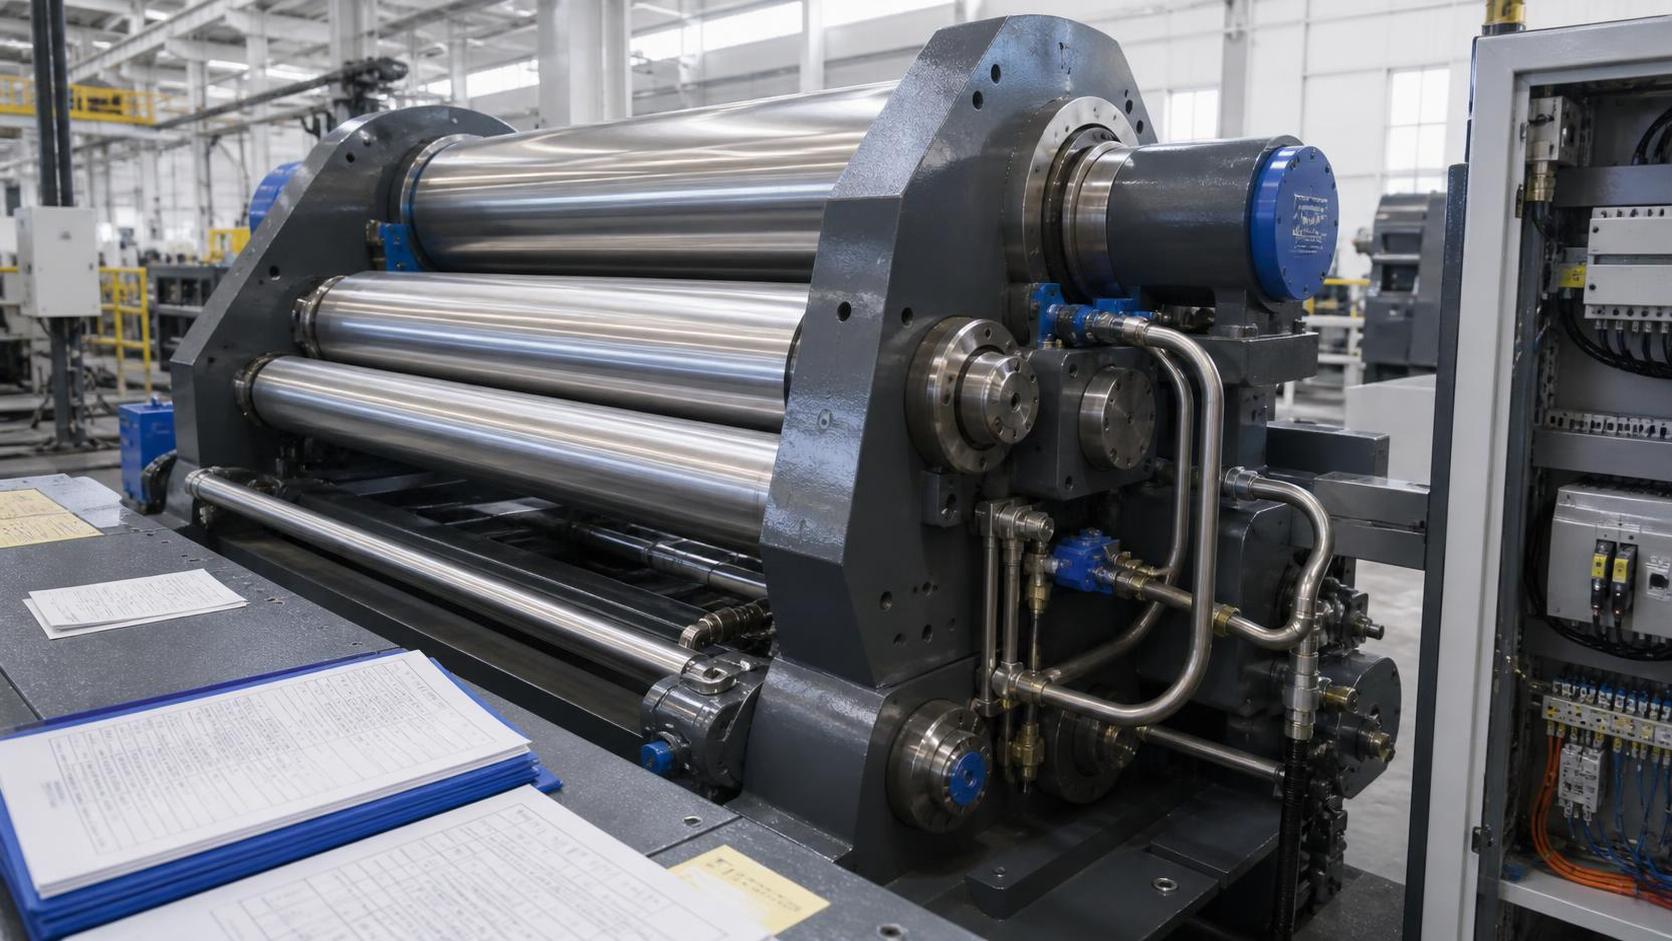
Базовая машина содержит два или более приводных или холостых валка, расположенных для захвата и гибки листа. Трехвалковая конфигурация обычно использует один верхний валок и два нижних или боковых валка; четырехвалковая конструкция добавляет второй нижний валок для лучшего контроля листа. Современные машины могут использовать гидравлические цилиндры, планетарные приводы, цифровые индикаторы положения, системы управления CNC, опорные устройства и приспособления для гибки конусов. Правильная конфигурация зависит от марки материала, толщины, ширины, целевого диаметра, объема производства и требуемой геометрической точности.
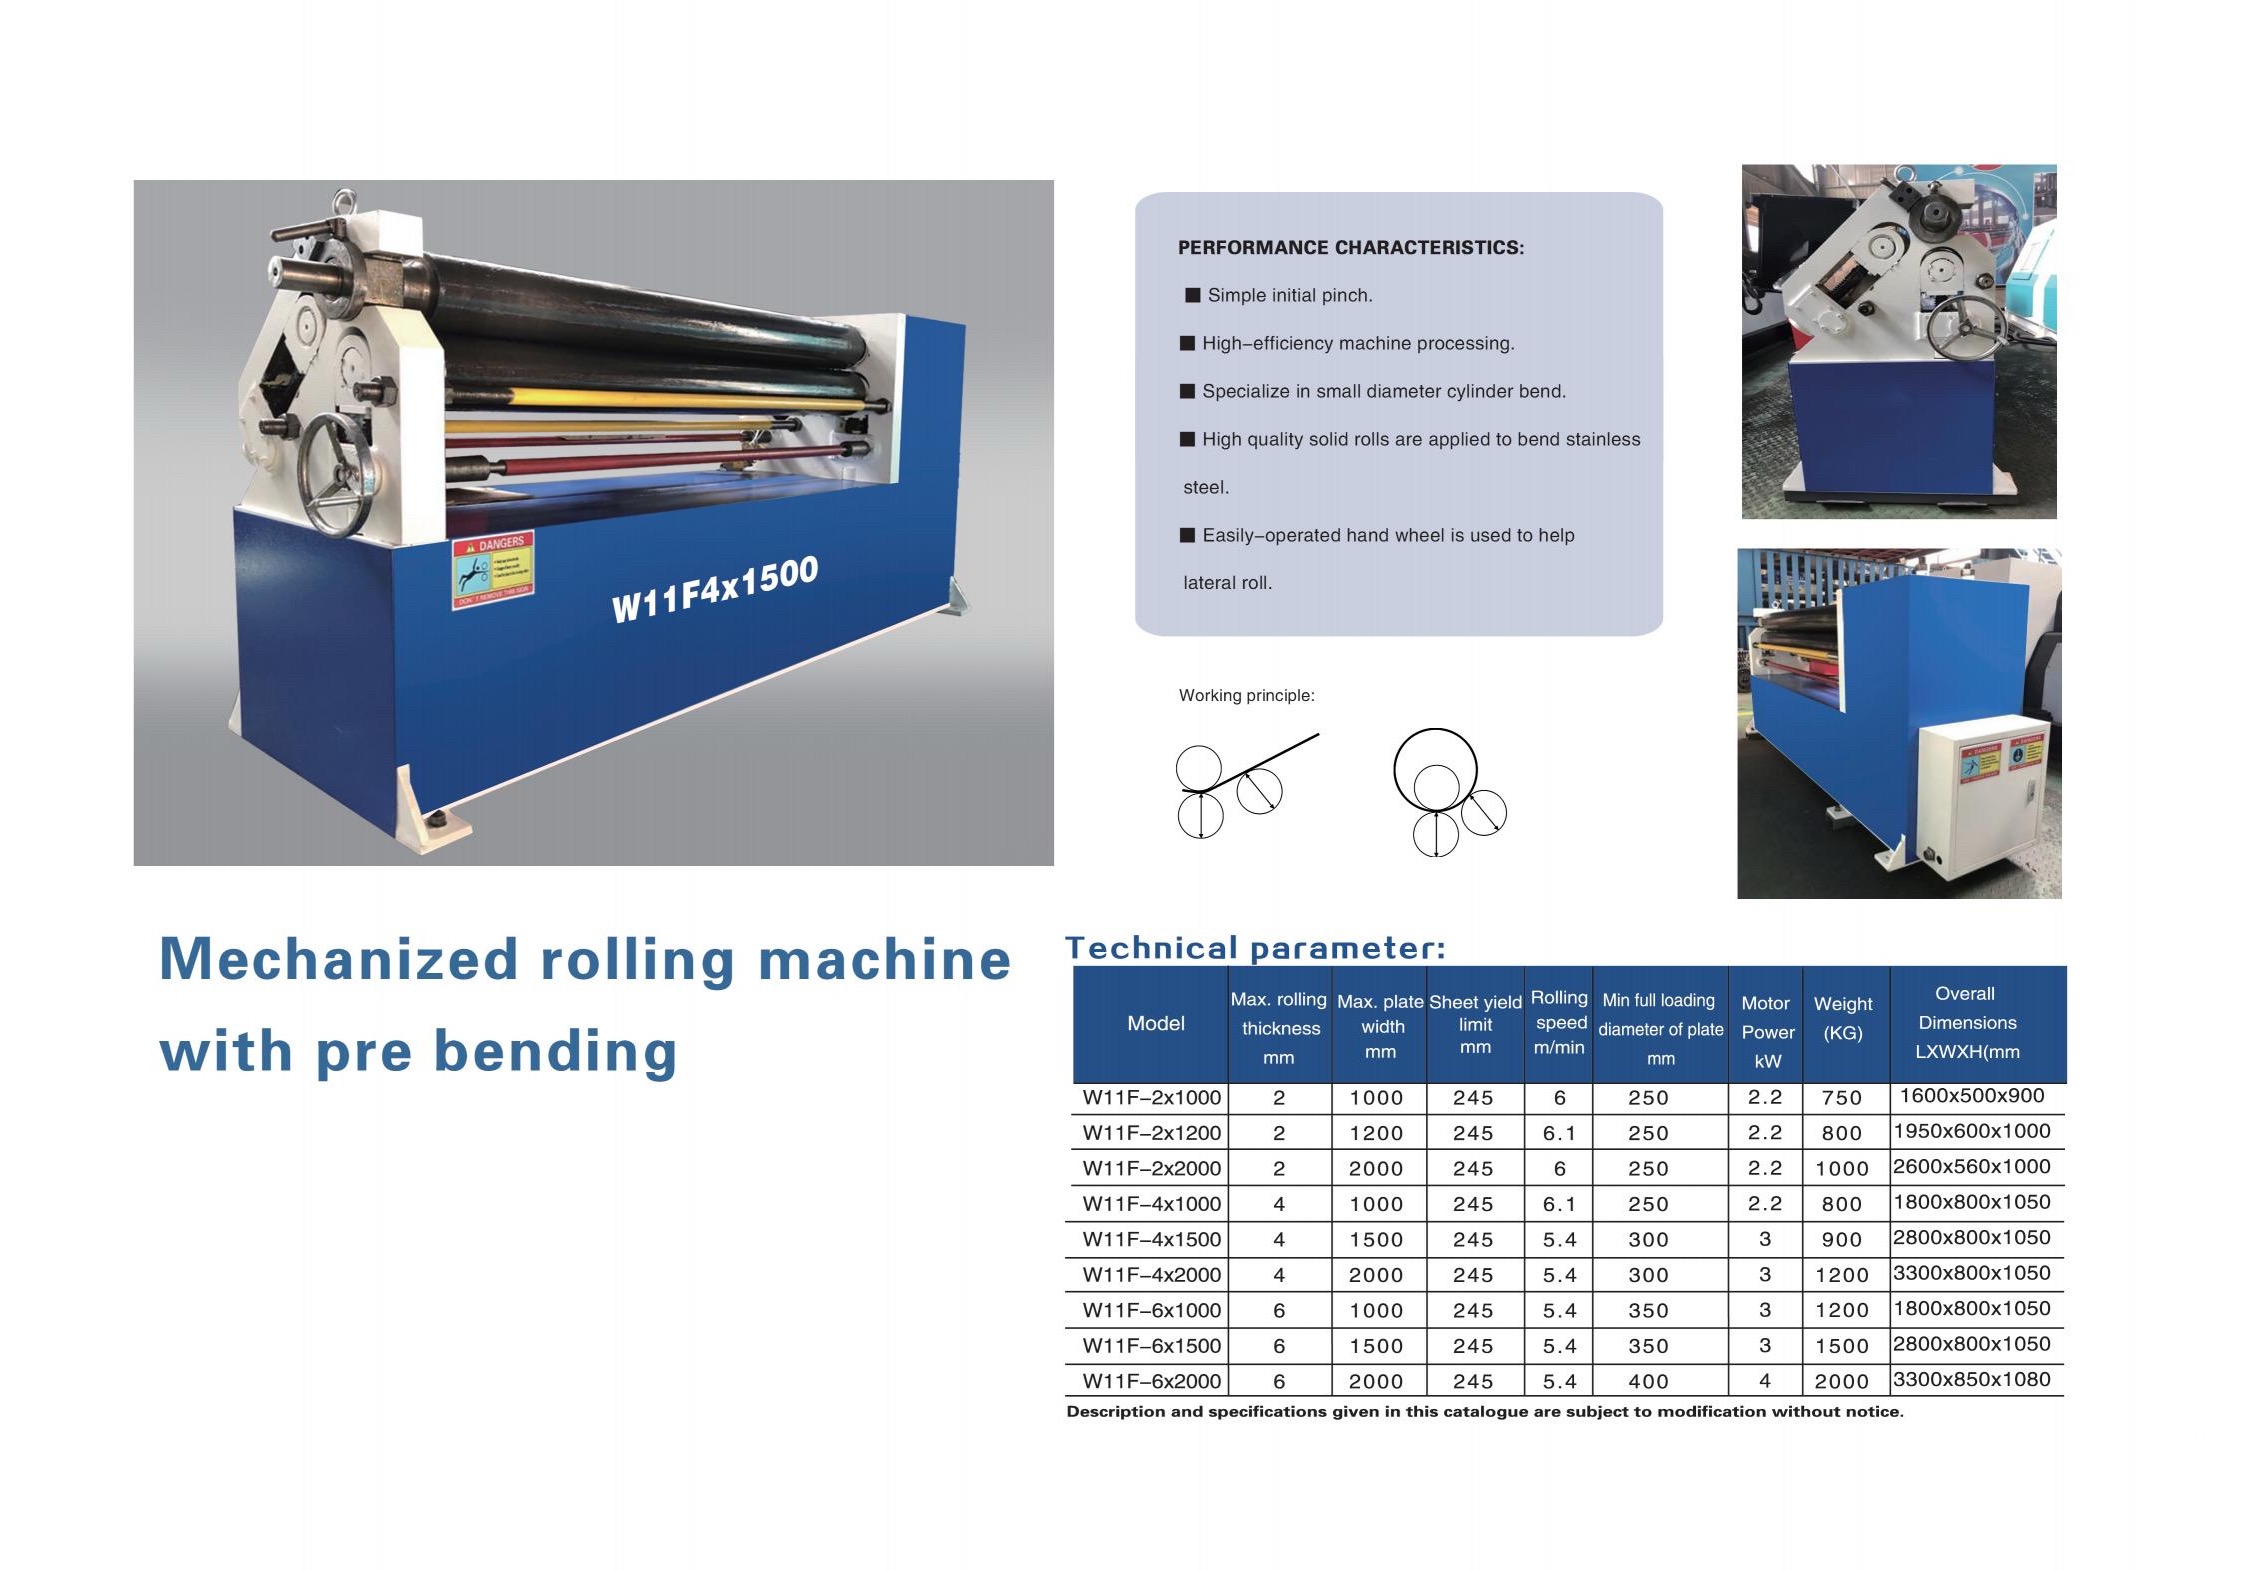
Производительность никогда не следует определять только по толщине. Указанная производительность вальцовки имеет значение только вместе с шириной листа, пределом текучести материала, минимальным диаметром вальцовки и указанием, относится ли значение к подгибке кромок или вальцовке по всей длине. Высокопрочный лист требует большего усилия формовки, чем низкоуглеродистая сталь той же толщины. Поэтому в спецификациях на закупку следует указывать фактические условия заготовки, допустимый допуск по диаметру, предел овальности и требуемое состояние поверхности до сравнения листогибочных вальцовочных машин.
В производственном процессе листогибочная вальцовочная машина обычно следует за резкой, подготовкой кромок и контролем, а затем предшествует сварке продольного шва, кольцевой сварке, шлифованию, испытаниям и финишной обработке. Такое положение делает точность вальцовки коммерчески важной: стабильная геометрия обечайки улучшает сборку, сокращает корректировки при прихваточной сварке и помогает последующему сварочному оборудованию работать более предсказуемо. Для цехов, производящих повторяющиеся типоразмеры обечаек, надежное позиционирование валков также может уменьшить различия в настройке между операторами и производственными сменами.
Как работает процесс вальцовки листа
Вальцовка листа основана на контролируемой пластической деформации. Лист проходит между вращающимися валками, в то время как нижний или боковой валок перемещается вверх или внутрь, создавая изгибающий момент. Материал вблизи внешней стороны кривой удлиняется, тогда как материал вблизи внутренней стороны сжимается. Когда напряжение превышает предел текучести материала, лист сохраняет постоянную кривизну после выхода из валков. Операторы компенсируют упругое пружинение, применяя рассчитанную величину перегиба.
Типовой цикл начинается с идентификации листа и проверки его размеров. Оператор выравнивает лист перпендикулярно валкам, выполняет подгибку передней кромки, прокатывает центральную часть за несколько проходов, при необходимости переворачивает или перемещает лист и выполняет подгибку задней кромки. Подгибка важна, поскольку на каждом конце остается неформованный плоский участок, если лист невозможно подвести близко к точке контакта с валком. Правильно выбранная листогибочная вальцовочная машина минимизирует эти плоские участки, сохраняя качество кромок.
Для цилиндрических изделий целью является равномерный радиус по всей ширине. При изготовлении конусов лист движется по конической траектории, что часто требует специального устройства для гибки конусов, регулируемых углов валков или подачи, управляемой оператором. Толстые листы могут требовать нескольких легких проходов вместо одного интенсивного прохода для контроля нагрузки, пружинения и появления следов на поверхности. Рабочие валки необходимо содержать в чистоте, поскольку окалина, стружка или затвердевшие частицы могут отпечататься на заготовке при контакте под высоким давлением.
Проверки качества следует выполнять во время вальцовки, а не только после завершения обечайки. Полезные методы контроля включают проверку параллельности кромок, диаметра обечайки, круглости, зазора шва, прямолинейности цилиндра и прилегания к шаблону или калибру. Для применений, связанных с оборудованием, работающим под давлением, дополнительные требования к изготовлению и контролю могут устанавливаться применимым проектным кодексом. Операция вальцовки не заменяет аттестацию технологии сварки, прослеживаемость материалов, неразрушающий контроль или испытания давлением, если такие меры контроля требуются.
Основные типы листогибочных вальцовочных машин
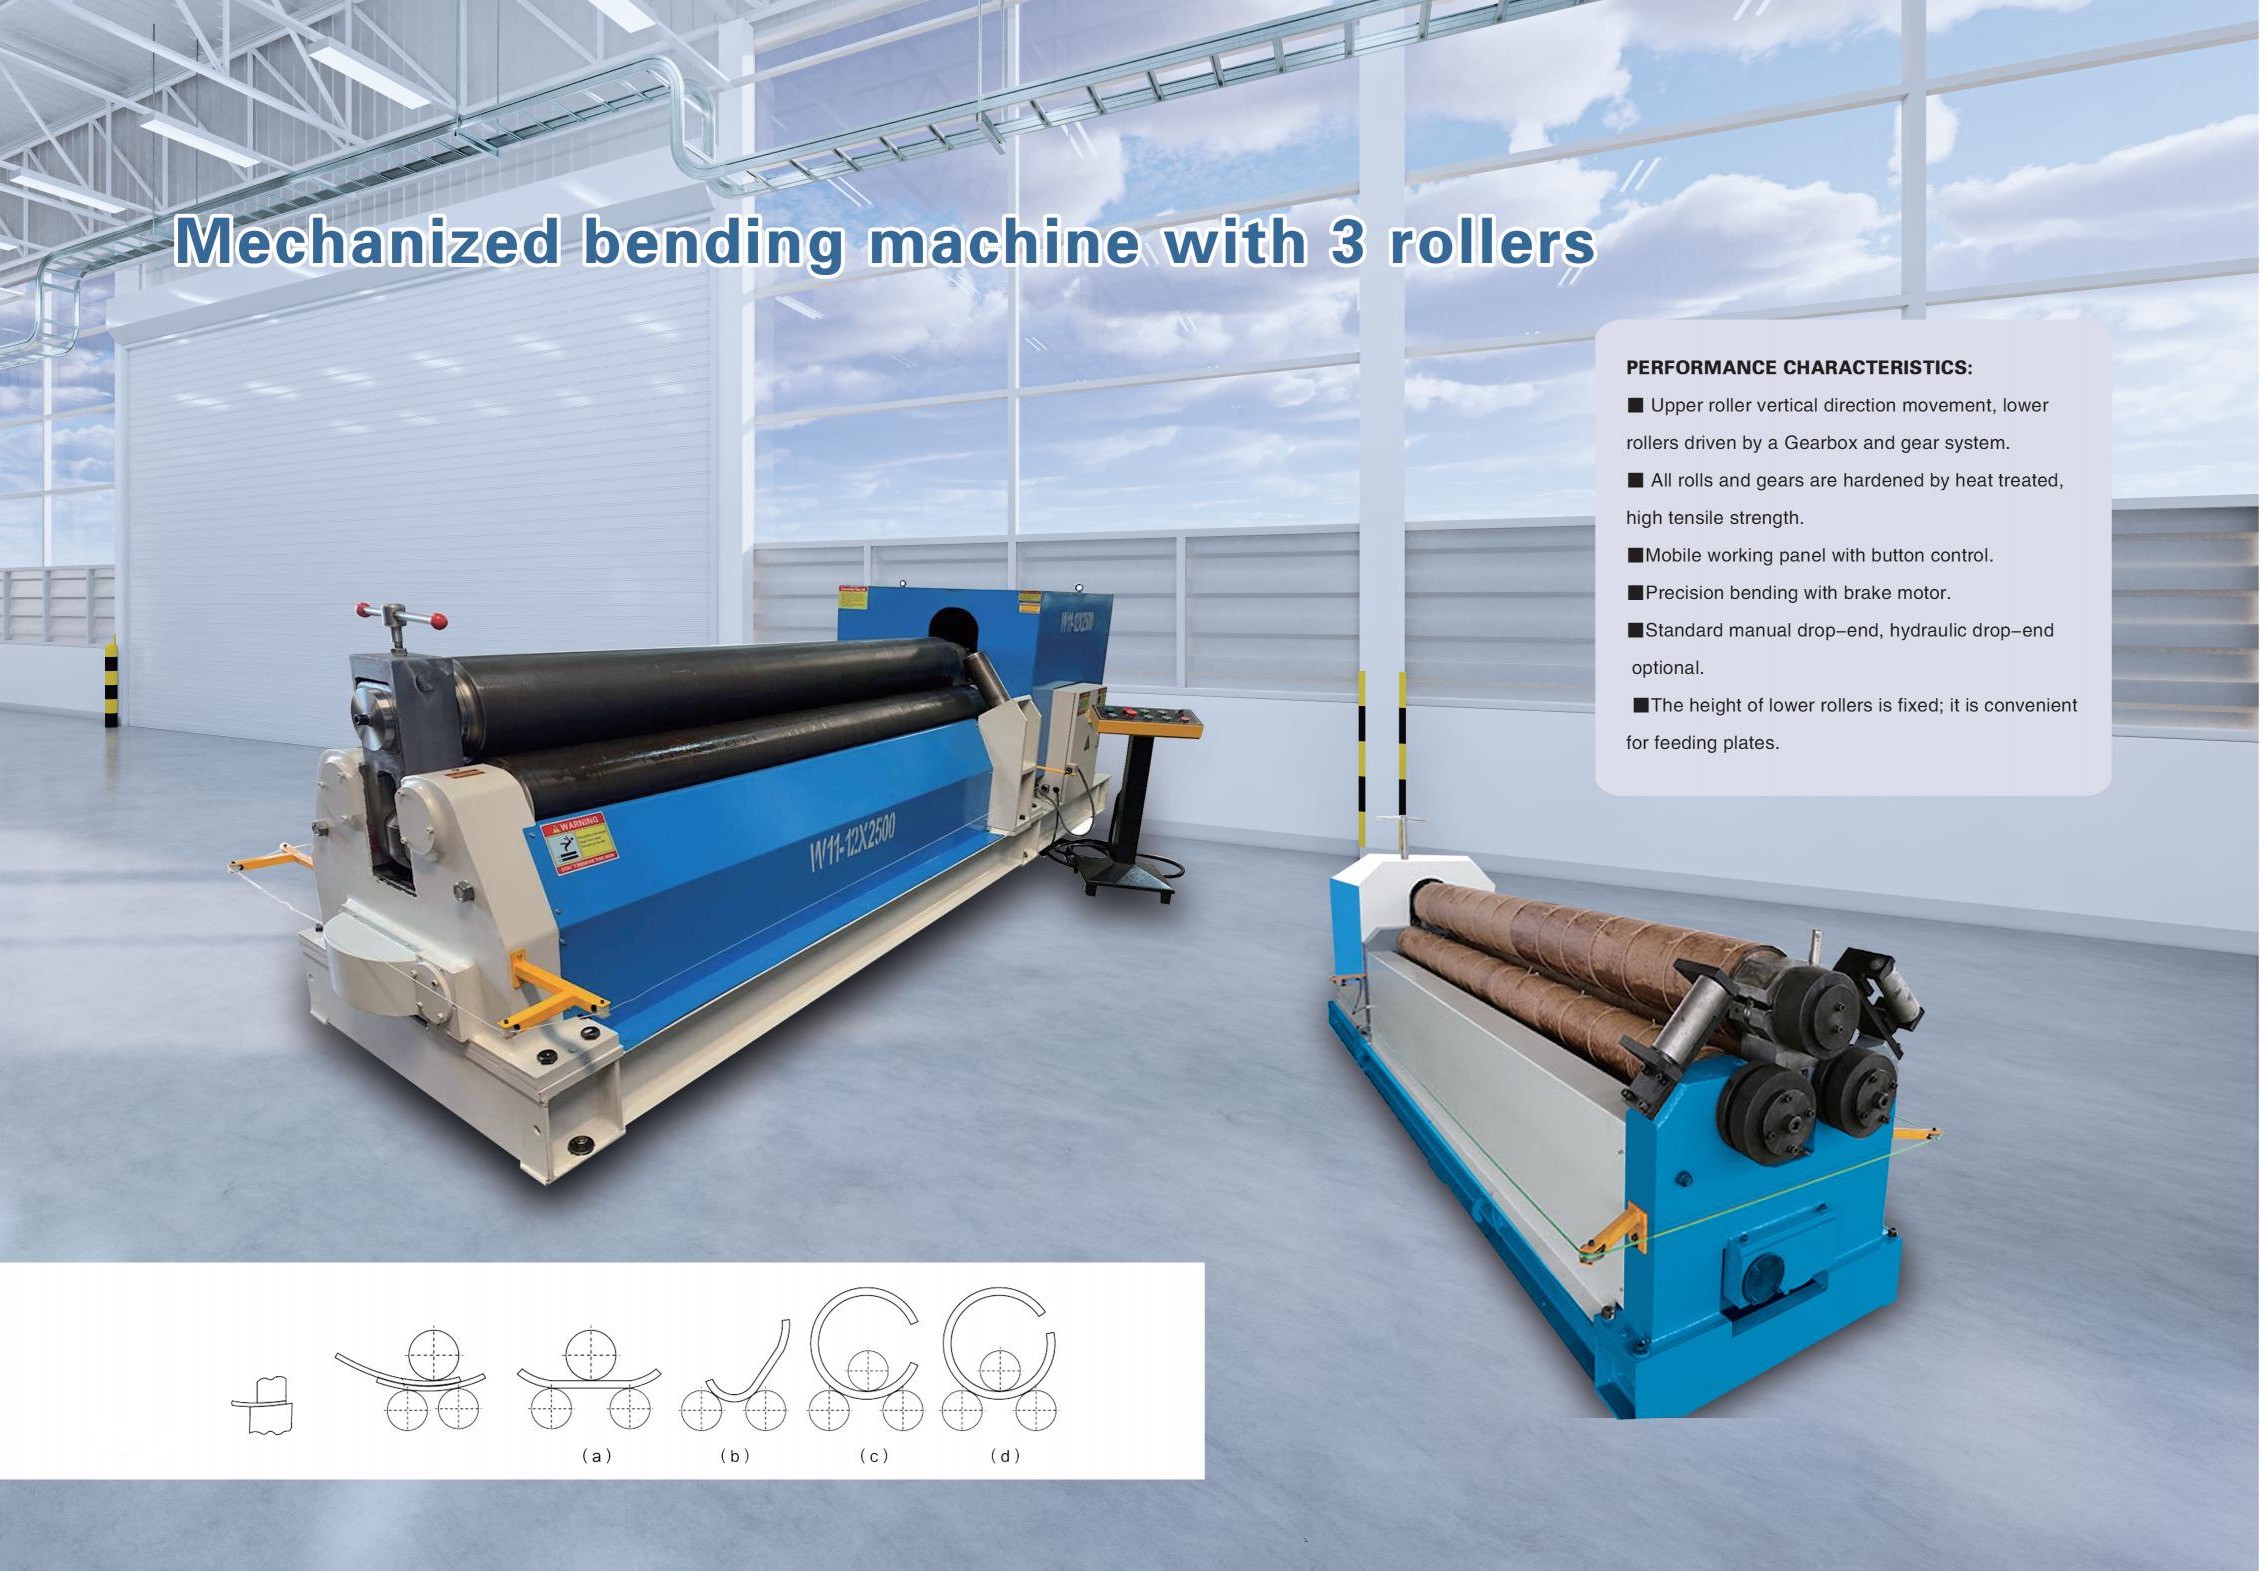
Ручные и механические трехвалковые машины обычно подходят для менее тяжелых задач с небольшим объемом производства, где приоритетами являются простота эксплуатации и ограниченные капитальные затраты. Их конструкция может быть подходящей для отделов технического обслуживания, небольших мастерских и работ с тонколистовым металлом. Однако может потребоваться больше ручных операций и повторных пробных регулировок, особенно когда работы требуют строгой стабильности диаметра, большой ширины листа или частой смены изделий.
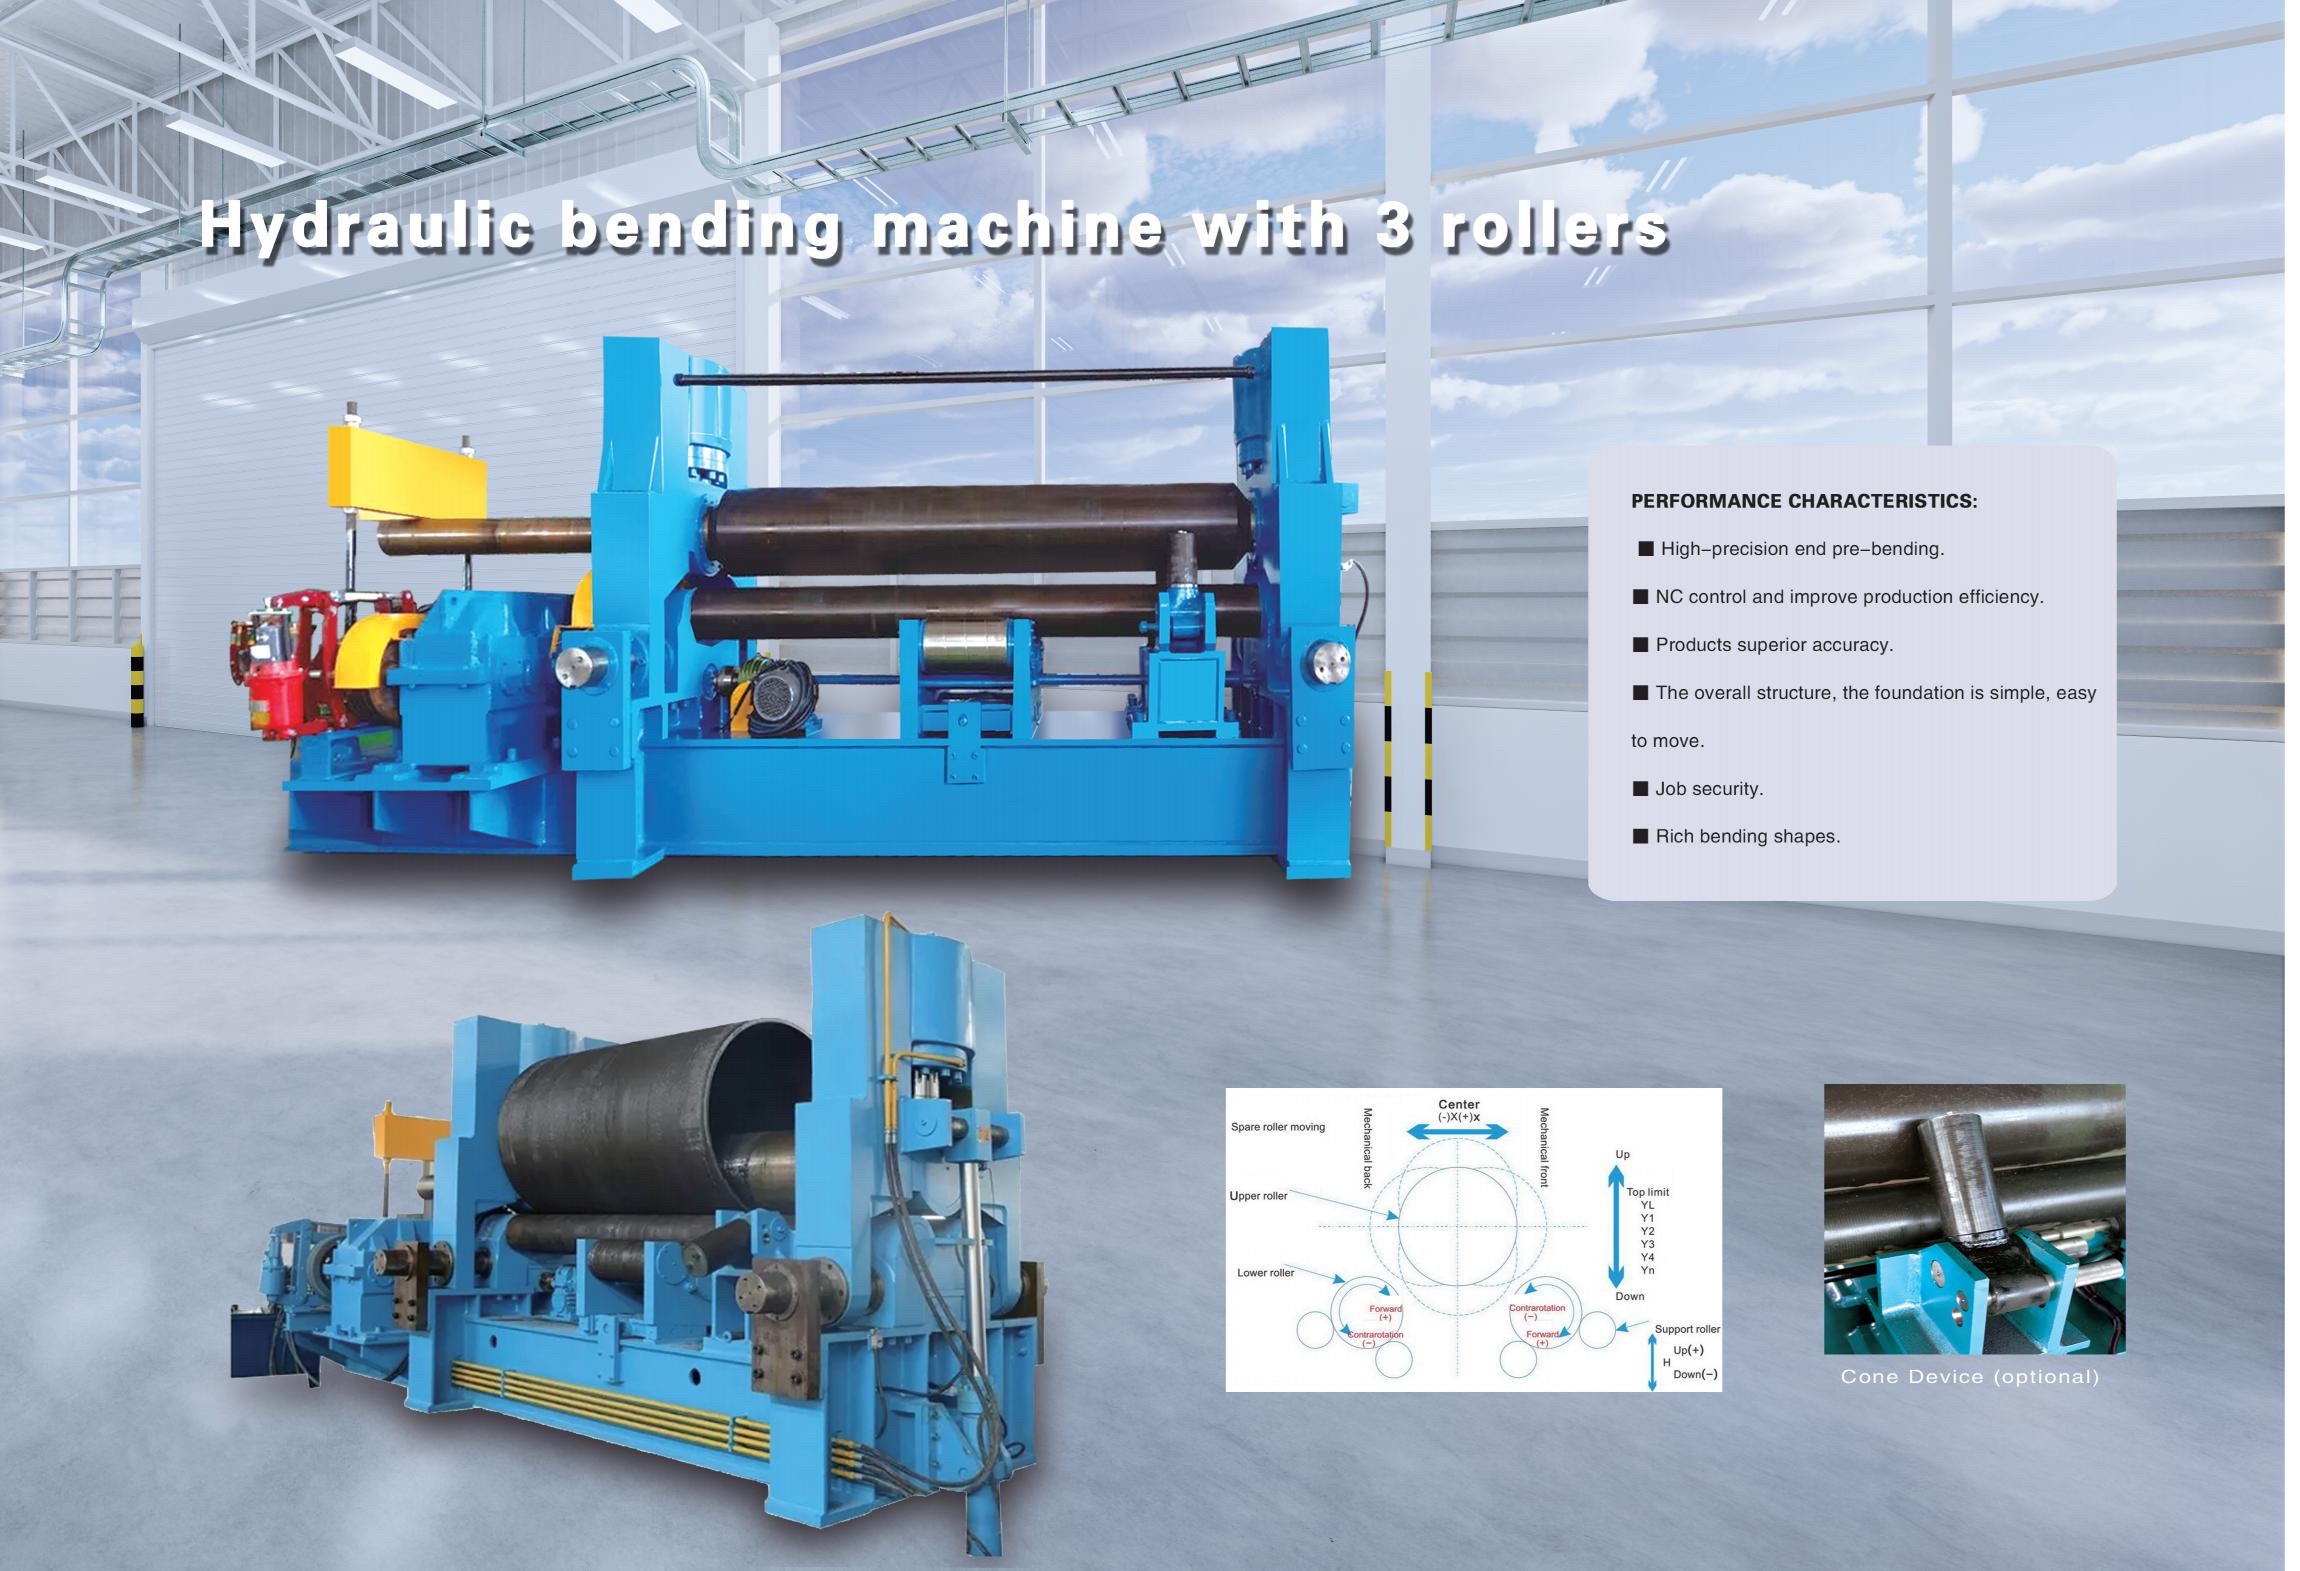
Гидравлические трехвалковые машины обеспечивают большее усилие и контролируемое перемещение валков для средних и тяжелых листов. В машинах пирамидального типа верхний валок расположен над двумя нижними валками, тогда как в асимметричных конструкциях или конструкциях с изменяемой геометрией боковые валки перемещаются для улучшения подгибки и гибкости вальцовки. Геометрия влияет на степень подгибки кромок, удобство обработки коротких листов и адаптацию машины к различным диаметрам. Покупателям следует изучать движение валков, схему привода и способ выгрузки, а не полагаться только на обозначения машины.
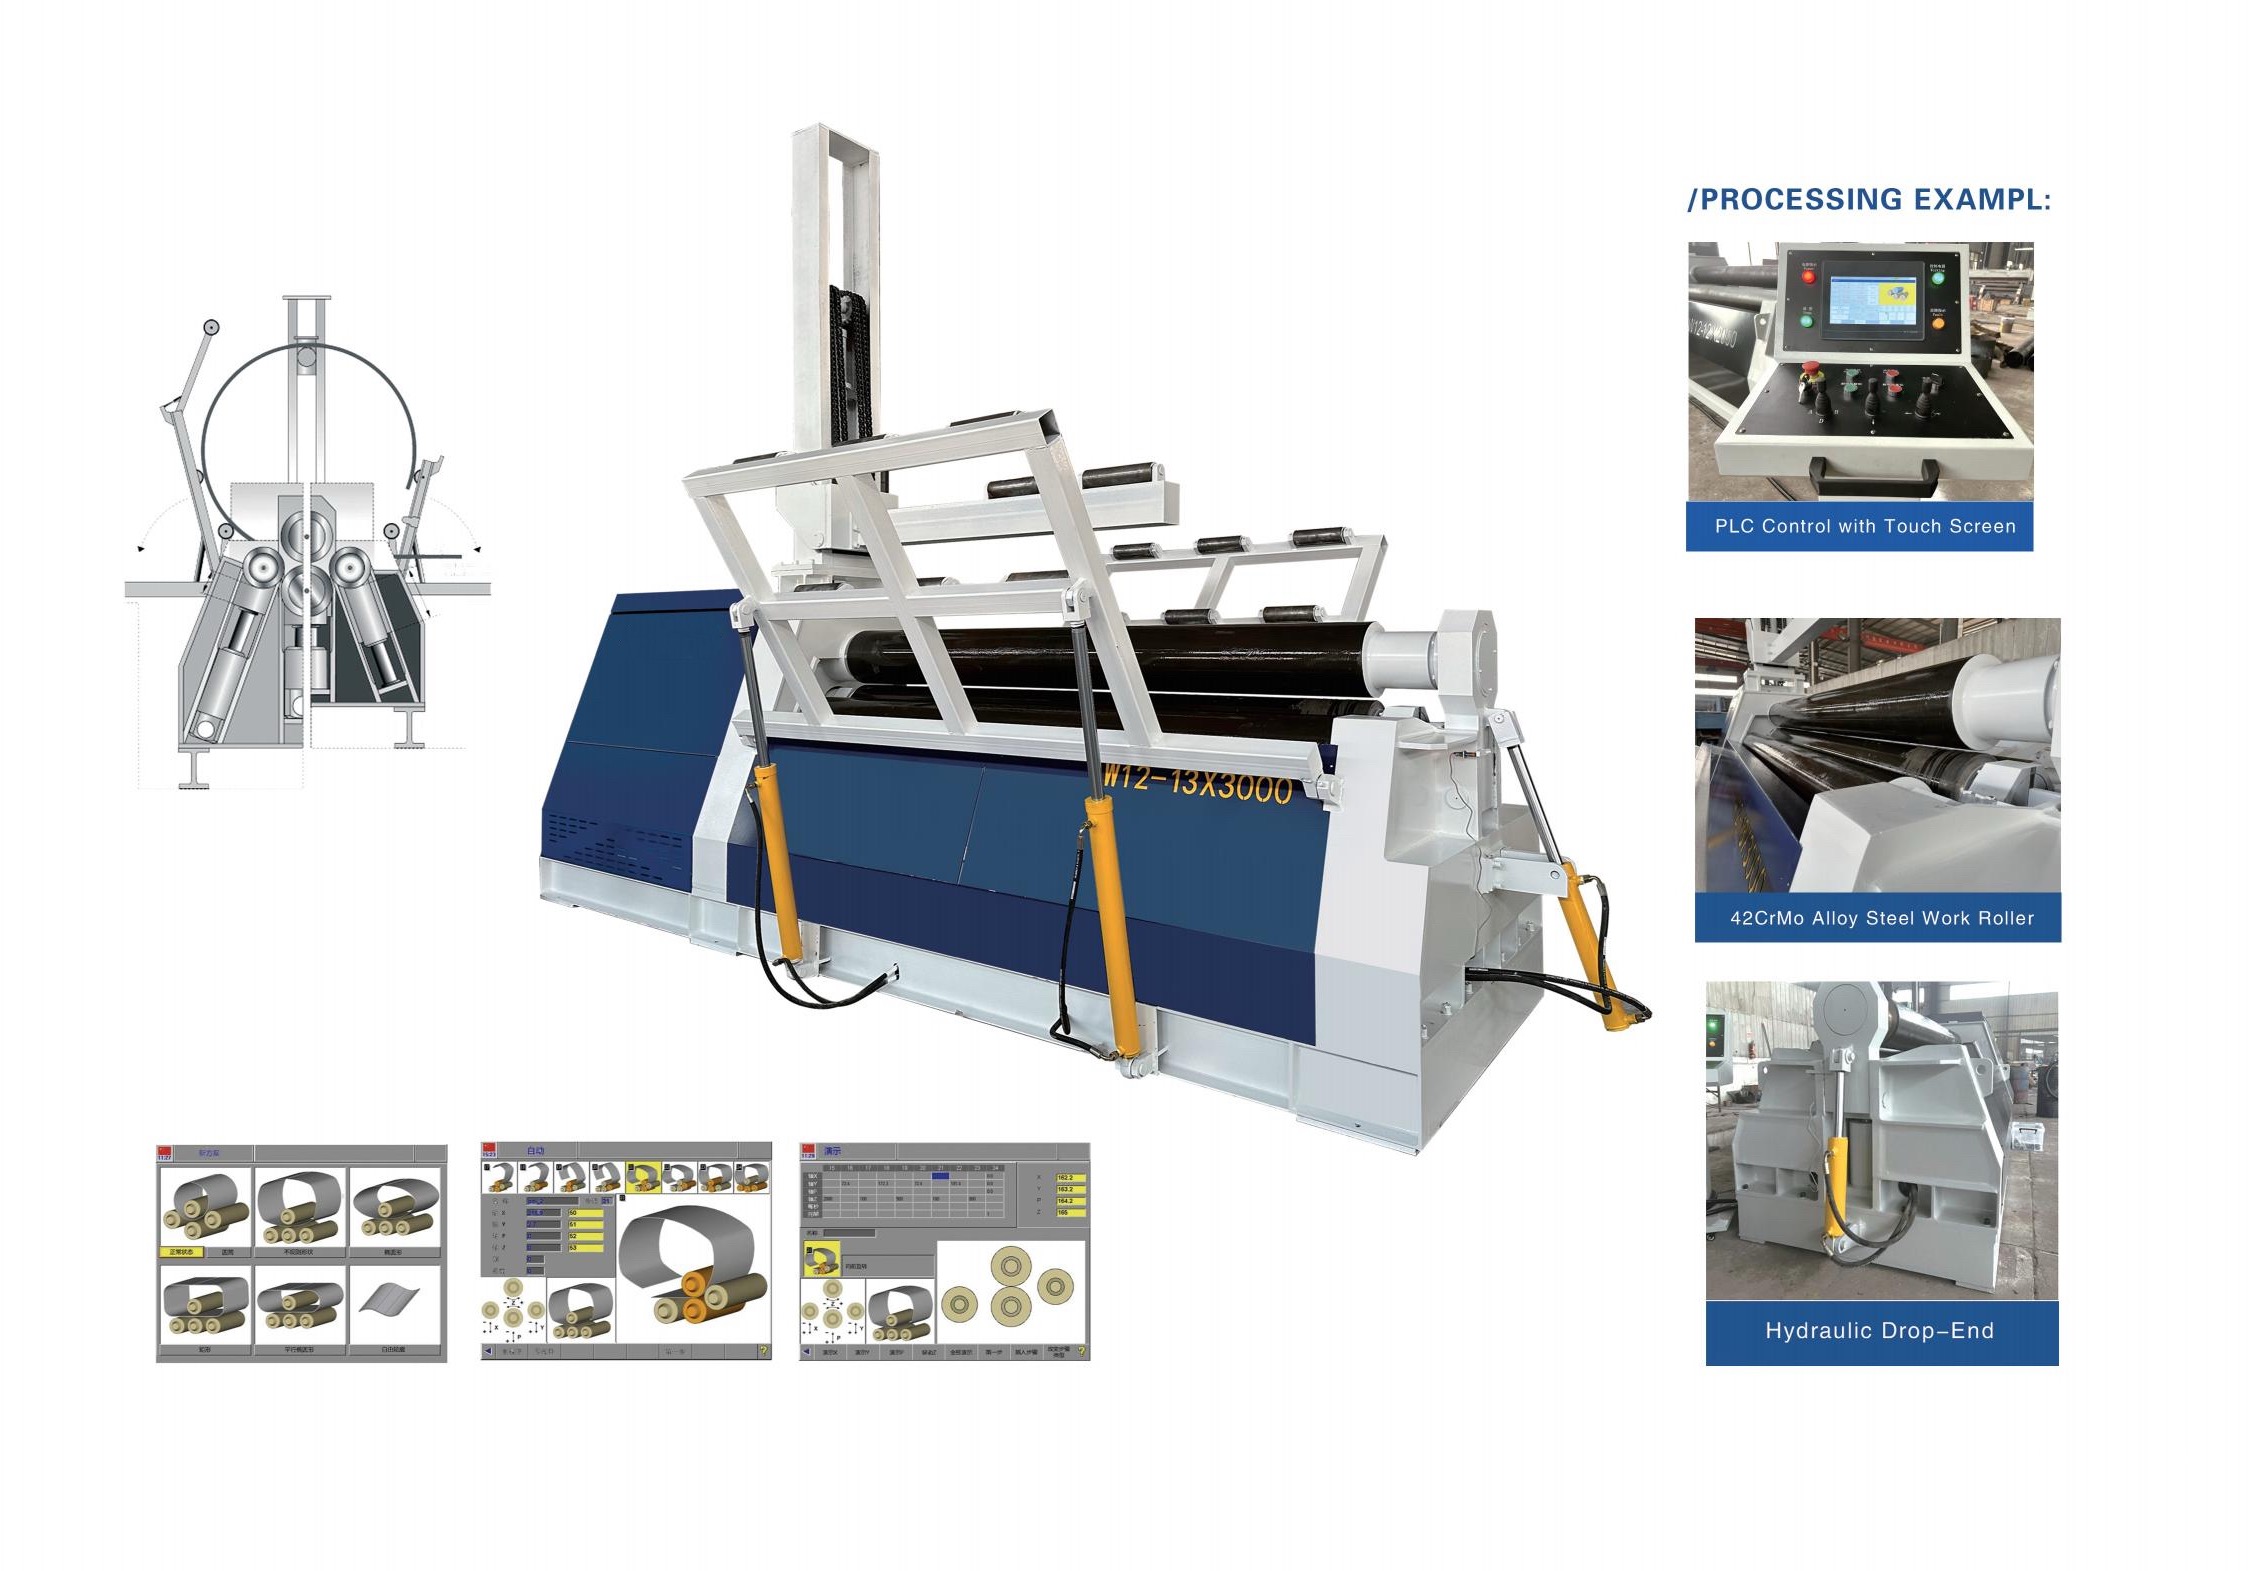
Четырехвалковая листогибочная вальцовочная машина использует верхний валок, нижний прижимной валок и два боковых валка. Нижний валок надежно зажимает лист, в то время как боковые валки формируют его, позволяя оператору выполнять подгибку обоих концов без снятия и переворота листа во многих случаях. Это может повысить повторяемость и сократить время обработки, делая четырехвалковые конструкции актуальными для изготовителей с регулярным производством, крупными листами или строгими требованиями к сборке. Варианты автоматизации могут дополнительно поддерживать повторяющиеся работы, хотя квалифицированная настройка остается необходимой.
Специализированные системы могут включать приводные боковые опоры, верхние опоры, верхние манипуляторы, автоматическую подачу, цифровые дисплеи, программирование CNC или интеграцию со сварочными линиями. Эти дополнения выбираются в зависимости от заготовки, а не как универсальные модернизации. Длинные тонкие обечайки могут требовать опор для предотвращения провисания; тяжелые обечайки могут нуждаться в безопасной помощи при выгрузке; производство конусов может требовать специального приспособления. Наиболее производительная конфигурация обеспечивает баланс между производительностью валков, потоком материала, безопасностью оператора и фактическим ассортиментом работ цеха.
Кто использует оборудование для вальцовки листа и почему
Типичными пользователями являются производители резервуаров и сосудов, подрядчики по трубопроводам, котельные мастерские, поставщики оборудования для ветроэнергетики, судостроительные компании, переработчики конструкционной стали, производители горнодобывающего оборудования, изготовители воздуховодов HVAC и универсальные предприятия по обработке листового металла. Их требования существенно различаются. Цех, производящий тонкие резервуары из нержавеющей стали для пищевой промышленности, может уделять приоритетное внимание защите поверхности и повторяемым диаметрам, тогда как производителю тяжелого оборудования могут требоваться высокий крутящий момент, жесткие рамы, валки большого диаметра и поддержка перемещения толстого листа из углеродистой стали.
Листогибочная вальцовочная машина особенно ценна, когда альтернативой является сегментная гибка на листогибочном прессе, передача вальцовки на сторону или ручные методы с нагревом и приложением усилия. Вальцовка может сократить количество граней в готовой обечайке и уменьшить объем сборочных работ. Она также сохраняет производство изогнутых деталей на предприятии, что может улучшить контроль графика и снизить риски транспортировки крупных компонентов. Эксплуатационная ценность зависит от годового объема производства, наличия рабочей силы, давления по срокам поставки и степени, в которой вальцованные детали поддерживают выпуск прибыльных готовых сборок.
Wuxi Samgins обслуживает производственные предприятия, которым требуется вальцовочное оборудование наряду со связанным оборудованием для сварки, резки, правки и обработки стальных конструкций. Этот более широкий ассортимент оборудования может помочь покупателям рассмотреть полную производственную последовательность — от CNC-резки и подготовки кромок до вальцовки обечаек, сварки швов и перемещения изделий. Для проекта, связанного с резервуарами, трубопроводами, стальными конструкциями или обработкой листового металла, соответствующая рекомендация должна основываться на чертежах, данных о материалах, производственном ритме и требуемых интерфейсах, а не на общей оценке производительности.
Международным изготовителям также необходимо согласовать машину и производственный процесс с местными требованиями проекта. Wuxi Samgins заявляет, что ее машины соответствуют системе качества ISO9001 и директивам EU CE Machinery и LVD, а ее экспортная команда имеет опыт работы с ASME, API и местными отраслевыми кодексами. Покупателям все же следует подтвердить применимую область действия, документацию, требования к электропитанию, обязательства по безопасности и критерии приемки для своего целевого рынка и конкретного конечного применения.
Как выбрать подходящую машину
Начинайте выбор с матрицы типовых заготовок, а не с единственного самого толстого листа на чертеже. Укажите тип материала и предел текучести, диапазон толщин, ширину листа, внутренний диаметр, геометрию цилиндра или конуса, ожидаемую подгибку кромок и годовое количество. Включите наименьший целевой диаметр, поскольку малые диаметры часто предъявляют более высокие требования, чем крупные обечайки. Также определите, должна ли заявленная производительность достигаться при полной ширине, поскольку машина может вальцевать более толстый узкий лист, чем лист полной ширины.
Затем оцените механику машины. Жесткость рамы, диаметр валков, длина валков, крутящий момент привода, гидравлическое управление, конструкция подшипников и ход боковых валков влияют на фактическую производительность. Более крупные валки могут выдерживать большие нагрузки и уменьшать прогиб, однако могут ограничивать минимально достижимый диаметр. Цифровые индикаторы и системы управления CNC могут поддерживать повторяемость, но не компенсируют неверные данные о материале или плохое выравнивание листа. Попросите поставщиков письменно определить допущения по производительности и проверьте примерные расчеты на фактических листах покупателя.
Перемещение материалов заслуживает такого же внимания. Крупные листы и готовые обечайки создают риски подъема, защемления и потери устойчивости. Подходящая установка может потребовать загрузочных столов, боковых опор, верхних опор, роликовых конвейеров, кранов, ограждений, аварийных остановов, достаточной несущей способности пола и свободного доступа оператора. При планировании компоновки следует учитывать траекторию подачи листа, направление выгрузки обечайки, маршрут передачи на сварку и пространство, необходимое для снятия верхнего валка или открытия откидной опоры для выгрузки.
Для индивидуальных проектов Wuxi Samgins может согласовать вальцовочное оборудование с более широкой производственной ячейкой, которая может включать сварочные вращатели, сварочные позиционеры, машины для сварки продольных швов, режущие машины и погрузочно-разгрузочное оборудование. Продуктивный запрос включает чертежи, спецификации листов, допуски, ожидаемые размеры партий, доступное электропитание, размеры площадки и желаемый объем поставки. Эта информация позволяет подготовить техническое предложение, учитывающее реальные ограничения процесса, вместо простого подбора по каталожному показателю тоннажа.
Монтаж, контроль качества и техническое обслуживание
Монтаж начинается с проверки фундамента, выравнивания машины, подтверждения электрических и гидравлических соединений и проверки работы устройств безопасности согласно назначению. Пусконаладка должна выполняться в соответствии с инструкциями производителя и местными нормами. Перед производством операторы должны осмотреть поверхности валков, точки смазки, крепежные элементы, гидравлические шланги, электрические соединения, защитные ограждения, органы управления и функции аварийной остановки. Первые пробные изделия следует изготавливать из типового материала, чтобы настройки положения валков и характеристики пружинения были определены в реалистичных условиях.
Дисциплинированный процесс контроля качества связывает входной контроль листа с окончательной проверкой обечайки. Марка материала, толщина, плоскостность листа, состояние кромок и размеры влияют на результаты вальцовки. Во время работы команда должна документировать настройки для повторяющихся деталей, проверять диаметр в нескольких точках, контролировать совмещение шва и подтверждать отсутствие на обечайке недопустимых следов, деформаций или повреждений кромок. Калиброванные измерительные инструменты и четкие критерии приемки помогают избежать субъективных решений, когда несколько операторов работают на одной и той же листогибочной вальцовочной машине.
Профилактическое техническое обслуживание защищает точность и доступность оборудования. Ежедневные действия обычно включают очистку, визуальный осмотр и проверку смазки или состояния рабочей жидкости в соответствии с руководством по эксплуатации машины. Периодические задачи могут включать проверку подшипников валков, компонентов привода, гидравлических уплотнений, фильтров, движения цилиндров, электрических клемм и сигналов тревоги системы управления. Внезапное изменение стабильности вальцовки может указывать на изношенные компоненты, загрязнение, несоосность или изменение материала; его следует исследовать до накопления переделок в цехе.
Wuxi Samgins подчеркивает поддержку, охватывающую проектирование, производство, продажи, послепродажное обслуживание и техническую помощь, а также долгосрочные гарантийные условия. Заявленное использование в соответствующем оборудовании всемирно известных импортных гидравлических, серво- и CNC-компонентов предназначено для обеспечения точности, стабильности и срока службы. Покупателям следует запросить конкретный список компонентов, план технического обслуживания, рекомендуемые запасные части, процесс удаленной поддержки, объем пусконаладки и ожидаемые сроки реагирования как часть договора поставки.
Совокупная стоимость владения и окупаемость инвестиций
Цена покупки является лишь одной частью владения листогибочной вальцовочной машиной. Общая стоимость включает фрахт, импортные пошлины, где применимо, строительные работы, монтаж, электротехнические работы, обучение, оснастку, погрузочно-разгрузочное оборудование, плановое техническое обслуживание, запасные части, энергию, труд операторов, простои и потери качества. Низкое первоначальное коммерческое предложение может стать менее привлекательным, если в нем не учтены необходимые опоры, пусконаладка, документация или доступ к сервису. Напротив, передовая автоматизация должна быть обоснована снижением трудозатрат, повышением производительности или лучшей повторяемостью в конкретной производственной номенклатуре покупателя.
Анализ ROI должен сравнивать предлагаемую машину с текущим методом. Оцените стоимость вальцовки на стороне, внутренние часы настройки, время работы крана, уровень брака, трудозатраты на сборку швов, задержки поставки и маржу, доступную от переноса дополнительного производства внутрь предприятия. Для повторяющихся работ рассчитайте ожидаемое время цикла и годовой объем, используя консервативные допущения. Результат должен учитывать загрузку мощности, поскольку большая машина, которая используется редко, может окупаться не так быстро, как правильно подобранная система, обслуживающая частые производственные потребности.
Возможности поставщика также влияют на финансовый риск. Wuxi Samgins имеет более 10 лет глобального экспортного опыта и указывает среди клиентов URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda, Zein Steel Industries Co. LLC, BatysMunaiGazZhabdyktary LLP и Lincoln Electric-MENA. Эти названия демонстрируют международный коммерческий опыт, однако покупателям следует проводить собственные технические, коммерческие и референс-проверки для рассматриваемой модели машины и объема проекта.
Надлежащий пакет закупки определяет испытания производительности до отгрузки и после монтажа. Он может устанавливать испытательный материал, размеры листа, целевой диаметр, допуски, метод контроля, ожидания по циклу, включенные аксессуары, обучение, документацию, гарантийные условия и рекомендации по запасным частям. Это превращает общие обещания в измеримые точки приемки. Он также дает обеим сторонам общую основу для пусконаладки, уменьшая неопределенность при вводе листогибочной вальцовочной машины в производство.
Будущие тенденции в вальцовке листа
Вальцовка листа движется в сторону более взаимосвязанного, повторяемого производства с поддержкой оператора. Цифровая обратная связь по положению, программируемые рецептуры, автоматизированное перемещение материалов и интеграция со станциями резки и сварки могут снизить вариативность при повторяющихся работах. Эти возможности наиболее полезны, когда производственные данные организованы, а операторы получают практическое обучение. Автоматизацию следует оценивать как инструмент улучшения процесса, а не как замену пониманию поведения материала, пружинения, безопасного перемещения и контроля качества.
Спрос на более высокопрочные стали, коррозионно-стойкие сплавы, энергетическое оборудование, крупные системы хранения и модульное промышленное производство продолжает создавать разнообразные требования к вальцовке. Эти материалы и области применения уделяют больше внимания подтвержденной производительности, защите поверхности, контролируемой формовке и прослеживаемым производственным записям. Изготовителям также может требоваться гибкое оборудование, поскольку короткие производственные серии и индивидуально спроектированные сборки могут требовать частой переналадки между различными диаметрами, толщинами и формами.
Для покупателей, планирующих будущую производительность, практический вопрос заключается в том, сможет ли выбранная листогибочная вальцовочная машина поддерживать следующий ассортимент продукции, не создавая излишней сложности сегодня. Рассмотрите возможности модернизации систем управления, опор, приспособлений для конусов и интеграции с вращателями или системами сварки швов. Ремонтопригодная механическая конструкция, доступные сервисные компоненты, четкая техническая документация и доступная поддержка часто имеют такое же значение, как и ключевые технические характеристики, на протяжении срока эксплуатации машины.
Наиболее обоснованное инвестиционное решение сочетает инженерную проработку применения с прозрачной коммерческой оценкой. Определив заготовку, подтвердив допущения по производительности, спланировав монтаж и перемещение, а также измерив стоимость жизненного цикла, изготовитель может выбрать вальцовочное оборудование, поддерживающее надежное производство обечаек. Wuxi Samgins может рассмотреть технические требования к вальцовке, сварке, резке и связанным производственным процессам, чтобы помочь покупателям разработать согласованный объем оборудования для своего проекта.
поиск
Рекомендуемые товары
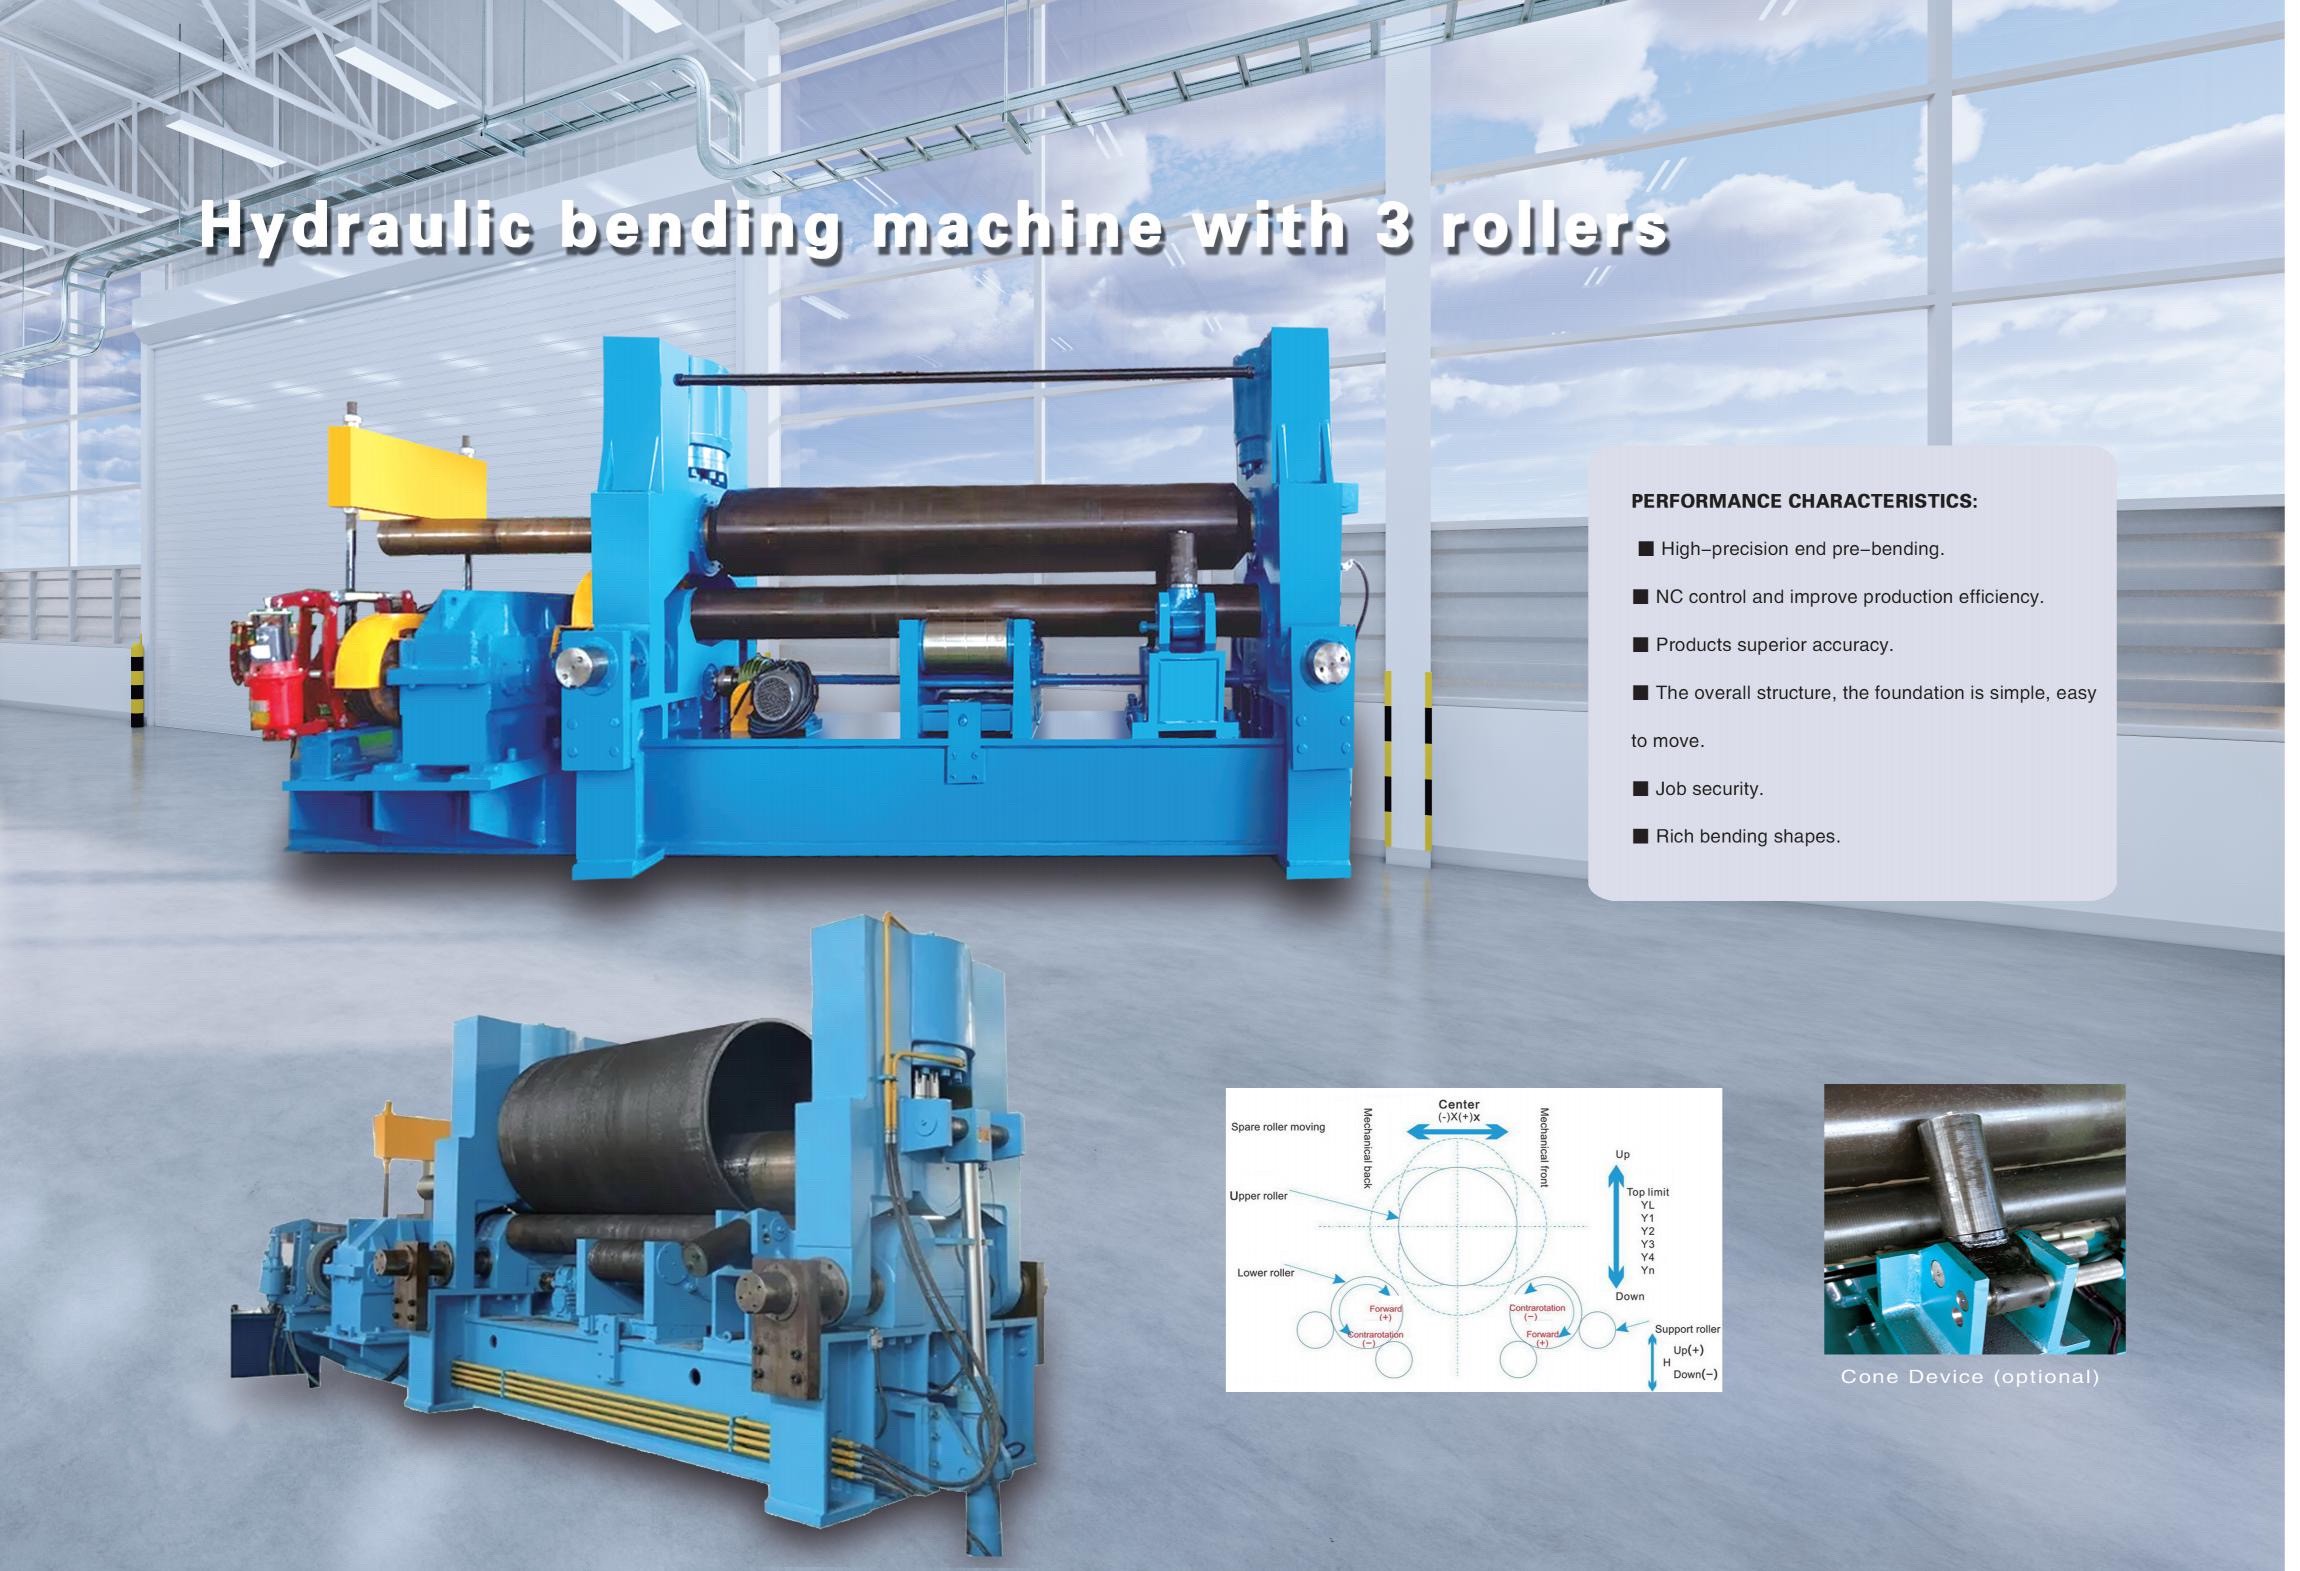
 Гидравлический 3-валковый листогибочный станок1. Введение в гидравлический 3-валковый листогибочный станок:
Листогибочный вальцовочный станок — это устройство, которое изгибает листовые материалы в заданные формы под воздействием рабочих валков. Он может формировать различные детали, такие как цилиндрические и конические элементы. Это очень важное оборудование для обработки. Принцип работы вальцовочного станка заключается в использовании внешних сил, таких как гидравлическое давление и механическое усилие, для перемещения рабочих валков, благодаря чему листовой материал сгибается или вальцуется в необходимые формы. В зависимости от вращательного движения и изменения положения рабочих валков различной формы могут обрабатываться такие детали, как эллиптические, дугообразные и цилиндрические элементы.![Звезда 1]()
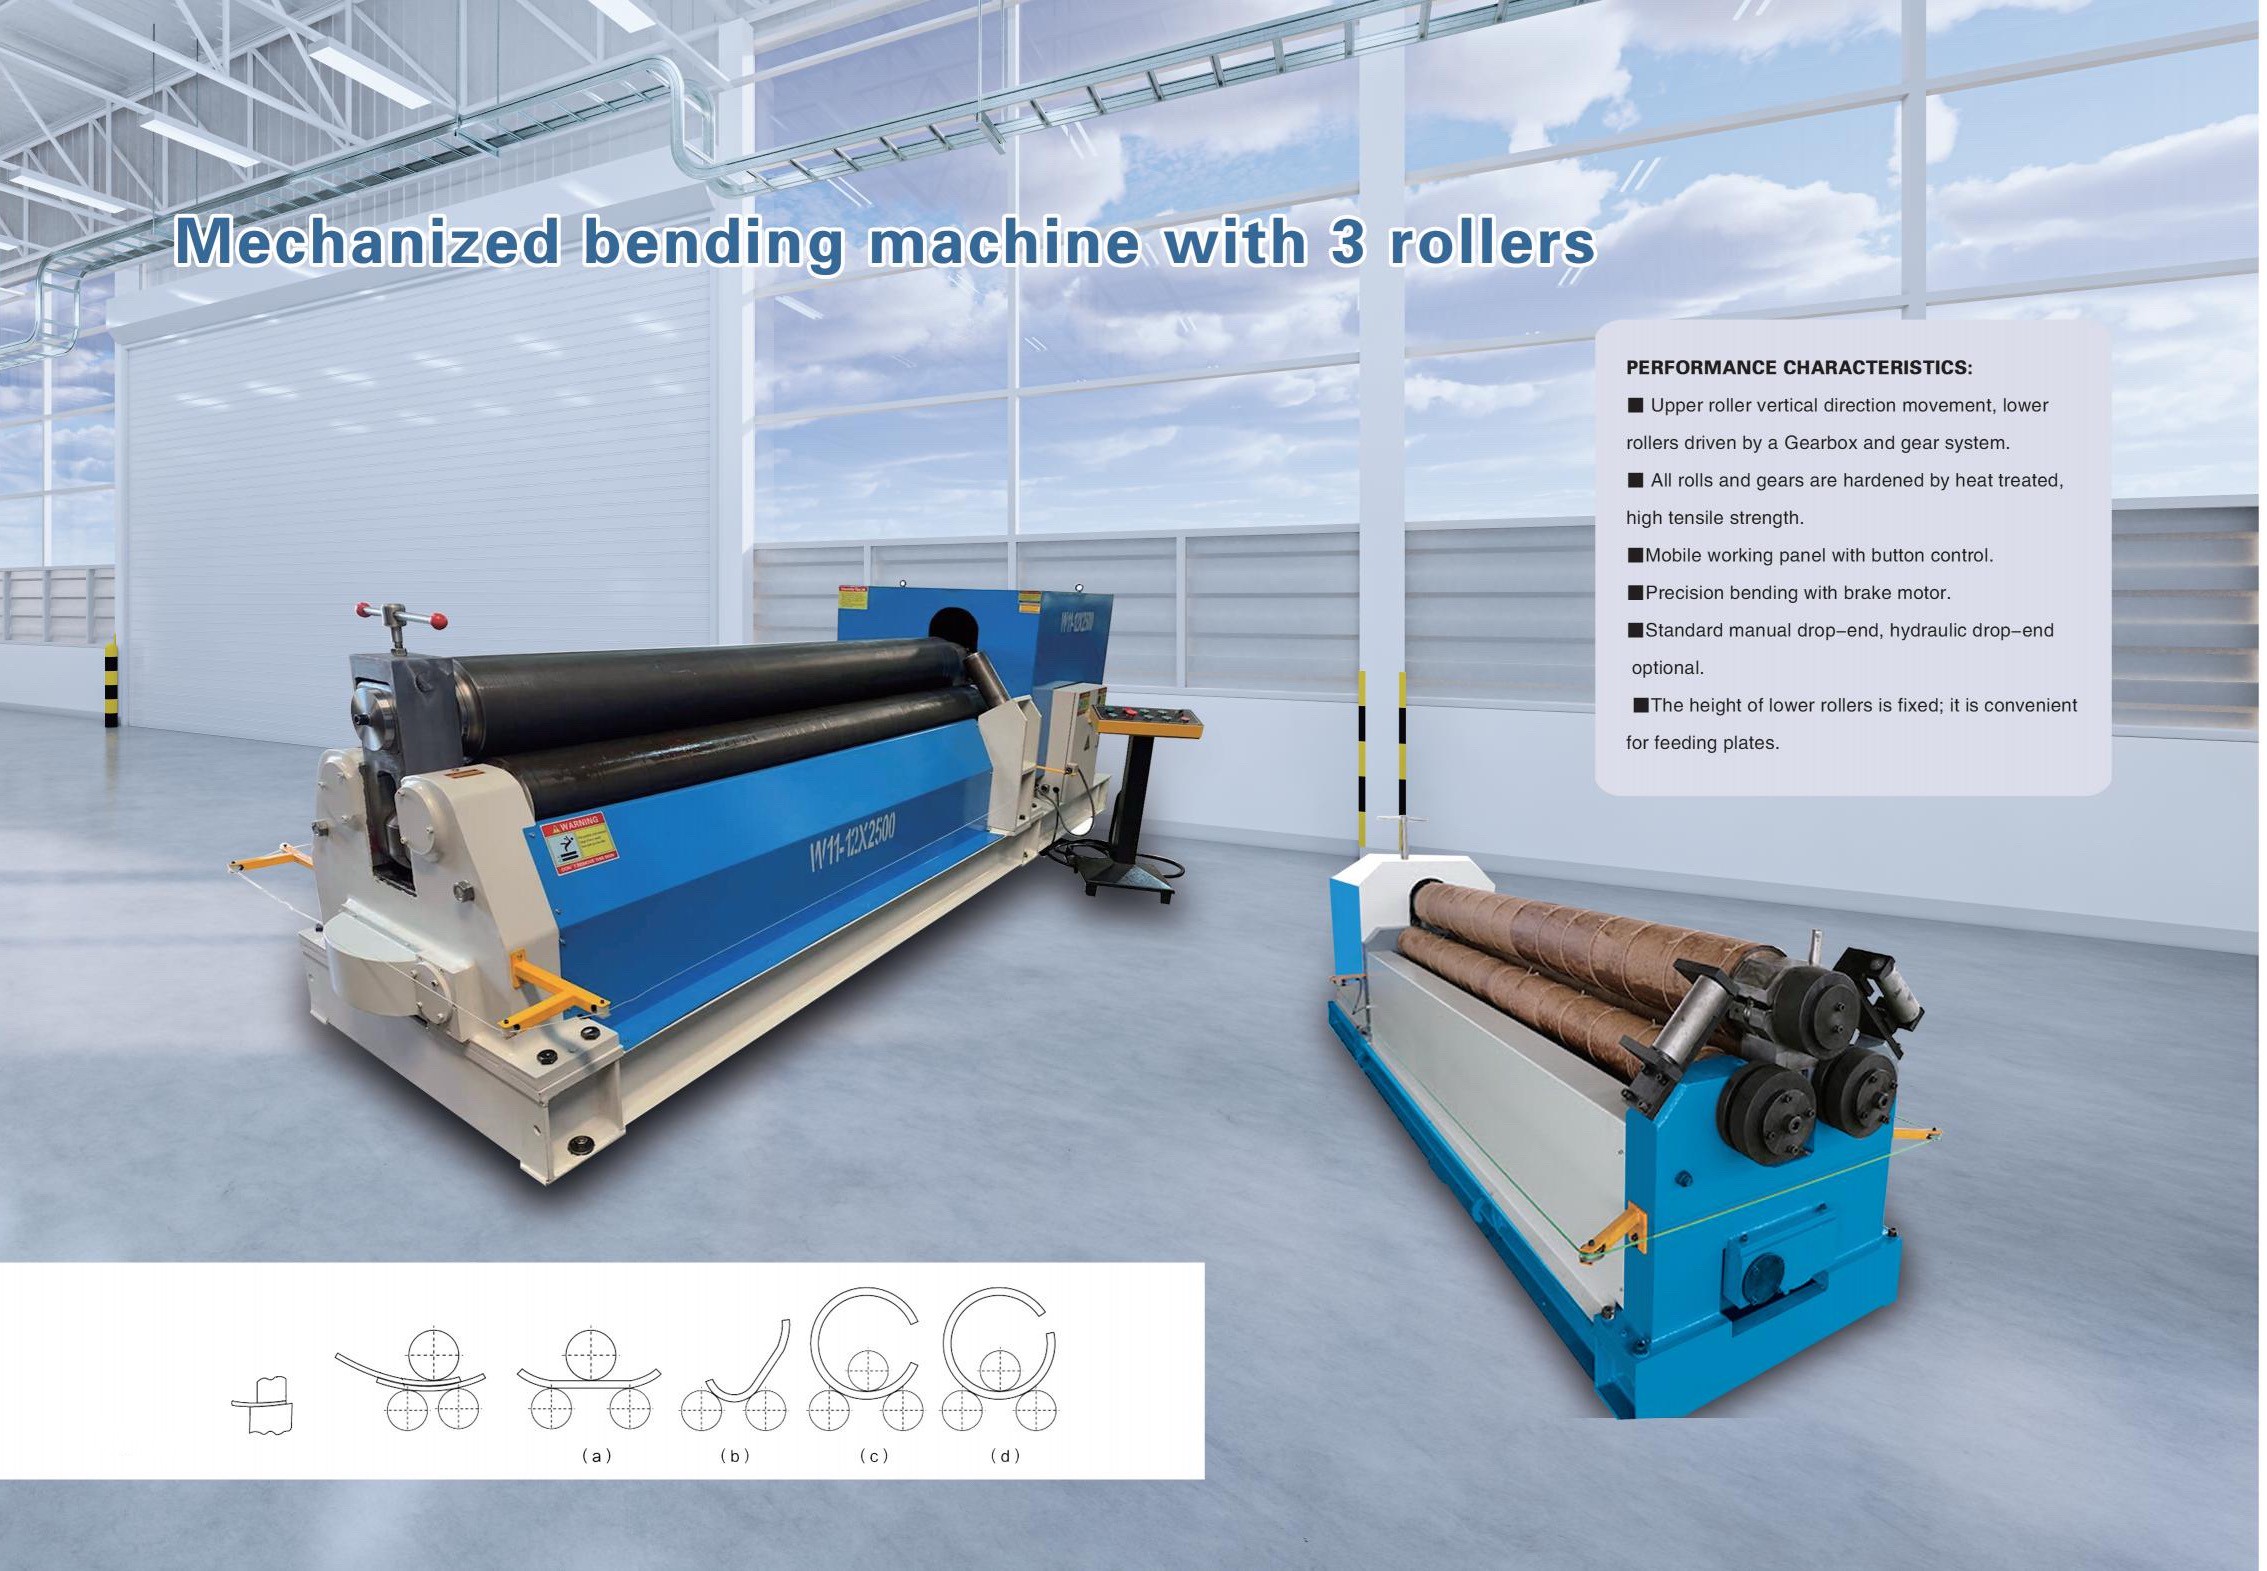
 Трехвалковая механическая листогибочная машинаВальцовочный станок — это оборудование для обработки, которое сгибает листовые материалы в требуемые формы под воздействием рабочих валков. Он способен изготавливать различные компоненты, включая цилиндрические и конические детали, что делает его незаменимым оборудованием в металлообработке.
Станок работает за счет приложения внешних сил — гидравлических или механических — для перемещения рабочих валков, которые сгибают или вальцуют лист, придавая ему нужную форму. В зависимости от вращательного движения и изменения положения валков различной формы он может обрабатывать эллиптические, дугообразные и цилиндрические заготовки.![Звезда 1]()

Рекомендуемые блоги
 Для чего используется листогибочная вальцовочная машина в металлообработке?
- Может ли один листогибочный вальцовочный станок обрабатывать стальной лист и алюминиевый лист?
- Как провести аудит завода по производству 3-валковых листогибочных машин для оценки рисков качества и сроков поставки
- Ключевые параметры для сравнения при выборе трехвалковой листогибочной машины
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.