




Для чего используется листогибочная вальцовочная машина в металлообработке?
Для чего используется листогибочная вальцовочная машина в металлообработке?
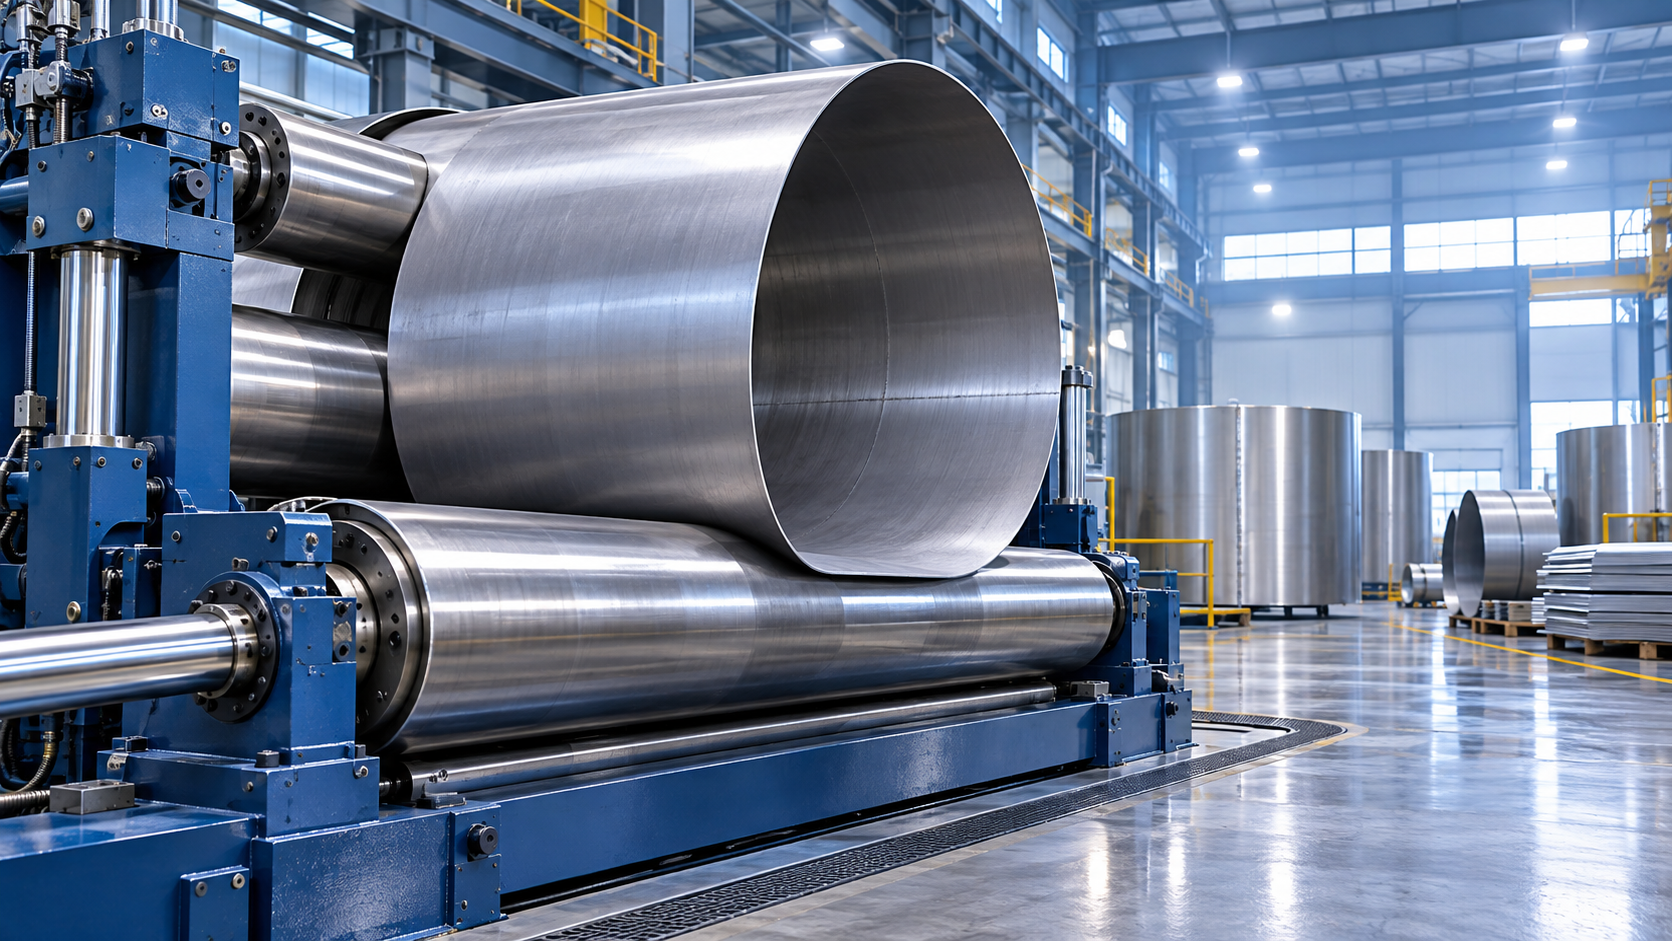
Листогибочная вальцовочная машина используется для преобразования плоского металлического листа в изогнутые формы, такие как цилиндры, конусы, дуги большого радиуса и обечайки. В металлообработке это оборудование применяется для изготовления многих изделий, которые начинаются как прямоугольный лист, но должны стать круглыми или изогнутыми компонентами: резервуаров для хранения, секций труб, воздуховодов, обечаек сосудов под давлением, силосов, смесителей, дымовых труб, изогнутых конструктивных деталей и корпусов по индивидуальному заказу.
Важное отличие заключается в том, что листогибочная вальцовочная машина работает слистовым или плитным материалом, а не с готовой трубой. Она прикладывает контролируемое давление через вращающиеся валки, постепенно изгибая заготовку по ее длине. Поэтому изготовитель может получить диаметр, соответствующий требуемому компоненту, вместо покупки стандартной трубы и последующей попытки адаптировать ее.
Что фактически делает листогибочная вальцовочная машина
Типичная листогибочная вальцовочная машина оснащается тремя или четырьмя приводными регулируемыми валками. Лист проходит между ними, при этом один или несколько валков перемещаются для создания изгиба. Повторная прокатка увеличивает кривизну, пока лист не достигнет требуемого диаметра или радиуса.
Для простого цилиндра оператор предварительно подгибает оба конца листа, прокатывает центральную часть до образования кривизны, совмещает кромки и направляет сформированную обечайку на сварку. Для конуса лист обычно до прокатки вырезается в форме сектора, а настройка машины должна учитывать изменение диаметра от одного конца к другому.
Этот процесс отличается от гибки на листогибочном прессе. Листогибочный пресс выполняет отдельные гибы по прямым линиям, формируя углы, каналы, короба и многогранные формы. Вальцовочная машина создает непрерывную кривую. Если обечайка резервуара изготовлена несколькими гибами на прессе, издалека она может выглядеть круглой, но все равно будет иметь плоские грани. Когда важны округлость, точность стыковки под сварку или плавный поток, прокатка обычно является более подходящим процессом.
Распространенные применения в металлообработке
Наиболее известное применение — изготовление цилиндрических обечаек. Плоский стальной лист может быть свернут в корпус топливного бака, водяного бака, технологической емкости, бункера, вентиляционного канала или секции трубы большого диаметра. Затем шов сваривается, а на последующих операциях могут добавляться днища, фланцы, патрубки, опоры или кольца жесткости.
Вальцовка листа также используется для изготовления конических компонентов. Конусы применяются в переходниках, бункерах, циклонных сепараторах, переходных секциях и некоторых днищах сосудов. Вальцовка конусов требует более строгой настройки, чем обычная вальцовка цилиндров, поскольку материал проходит через машину по всей ширине неодинаково. Результат в значительной степени зависит от правильной развертки заготовки, положения валков и управления оператором.
Еще одно применение — формирование изогнутых конструктивных деталей. Изготовители могут вальцевать широкорадиусные элементы для архитектурной облицовки, мостовых конструкций, изогнутых каркасов, ограждений машин, спирального оборудования или декоративных металлоизделий. В таких работах целью может быть вовсе не замкнутый цилиндр. Это может быть частичная дуга, которая должна соответствовать чертежу, шаблону или существующей конструкции.
Некоторые изготовители используют вальцовочные машины для производства труб большого диаметра из листа. Это практично, когда диаметр, толщина стенки, марка материала или длина выходят за пределы стандартного сортамента покупных труб. Операция вальцовки формирует обечайку; сварка, обработка шва и контроль определяют, пригоден ли готовый узел для предполагаемых условий эксплуатации.
Почему изготовители используют вальцовку вместо покупки готовой трубы
Стандартная труба эффективна, когда стандартные размеры соответствуют конструкции. Она становится менее полезной, если проект требует нестандартного диаметра, короткой секции большого диаметра, конического перехода или материала, который нелегко доступен в виде трубы. Вальцовка листа дает большую свободу в отношении конечной геометрии.
Она также позволяет цеху контролировать расположение соединения. Для изготовленного цилиндра продольный шов часто можно разместить там, где его проще сваривать, контролировать или удалять от точек крепления. Это важно, когда внутренние элементы, внешние опоры или отверстия мешают удобному расположению шва.
Для крупных компонентов транспортировка готового цилиндра может быть менее практичной, чем вальцовка листа рядом с зоной сборки. Изготовитель может производить секции обечайки, сваривать их в более длинные корпуса и завершать оборудование поэтапно. Это распространенный подход для больших резервуаров, воздуховодов и технологического оборудования, хотя предпочтительный метод все равно зависит от планировки проекта и возможностей по перемещению грузов.
Заготовка определяет, подходит ли вальцовка
Листогибочную вальцовочную машину выбирают не просто потому, что деталь имеет криволинейную форму. Материал и требуемая геометрия определяют, подходит ли этот процесс. Толщина, ширина, предел текучести, состояние поверхности, направление гибки и конечный диаметр влияют на требования к машине.
Более толстый материал требует большего усилия. Более широкий материал создает повышенную нагрузку на валки и раму, поскольку машина должна равномерно изгибать всю ширину. Более прочные стали обычно сопротивляются гибке сильнее, чем мягкая сталь той же толщины. Машина, способная вальцевать определенную толщину мягкой стали, может не обеспечить такой же результат для высокопрочного материала.
Диаметр не менее важен. Малые диаметры требуют больше усилий, чем плавные кривые большого радиуса. Чем меньше требуемый диаметр вальцовки, тем больше деформация листа. Машина может в целом быть способна гнуть лист определенной толщины, но все же не достигать требуемого малого диаметра при этой толщине.
Направление прокатки листа также может влиять на результат, особенно при сложном материале, необходимости малого радиуса или важности внешнего вида поверхности. Рациональный анализ изготовления учитывает спецификацию листа и ориентацию заготовки до начала производства, а не рассматривает все листы как взаимозаменяемые.
Различие между трехвалковыми и четырехвалковыми машинами
Конструкции с тремя и четырьмя валками широко применяются, однако они соответствуют разным эксплуатационным приоритетам.
Выбор не сводится просто к принципу «три валка для малых работ, четыре валка для крупных работ». Оба типа могут изготавливаться с различной производительностью. Более полезный вопрос заключается в том, как часто цеху требуется повторять форму, насколько важно качество предварительной подгибки, реалистична ли работа одним оператором и какую степень вариации настройки допускает работа.
Предварительная подгибка — аспект, который часто недооценивают при первой оценке
Листогибочная вальцовочная машина не может сформировать самый край листа так же полно, как центральную зону, когда лист входит в валки или выходит из них. Без предварительной подгибки каждый конец сохраняет более плоский участок. При соединении двух кромок обечайка может иметь заметную плоскую зону или плохое совмещение в области сварного шва.
Предварительная подгибка уменьшает эту проблему путем формирования передней и задней кромок до прокатки листа по всей длине. Она особенно важна для цилиндров, которым нужен чистый шов, округлый внешний вид или надежная стыковка с фланцами и торцевыми компонентами. Покупателю, сравнивающему машины, следует спрашивать, как каждая машина выполняет предварительную подгибку концов, а не сосредотачиваться только на максимальной вальцовочной мощности.
Даже при качественной предварительной подгибке готовая обечайка может требовать проверки и корректировки. Вальцовка — это процесс контролируемой деформации, а не гарантия за один проход. Упругое пружинение материала приводит к тому, что лист немного раскрывается после снятия давления. Операторы компенсируют это вальцовкой с превышением целевой кривизны и проверкой результата по требуемому диаметру или шаблону.
Что не заменяет вальцовка листа
Листогибочная вальцовочная машина не является универсальным гибочным оборудованием. Она не заменяет листогибочный пресс для острых гибов, профилегибочную машину для балок и профилей или трубогиб для формования труб и трубок. Использование неподходящей категории оборудования обычно создает устранимые проблемы с качеством деталей, временем настройки и стоимостью оснастки.
Трубогибка поддерживает полые круглые, квадратные или прямоугольные профили при формировании радиуса изгиба. Она используется для поручней, мебельных каркасов, котельных труб, автомобильных деталей, судовой арматуры и трубопроводов. В случаях, когда материал уже является трубчатым и важен внешний вид изгиба, подходящим оборудованием является специализированный трубогиб. Например, гидравлический трубогибочный станок с ЧПУ предназначен для гибки труб и может использовать программируемое управление, вращение с сервоприводом и управление оправкой для поддержания формы изгиба. Это отличается от задачи вальцовки плоского листа в сварную обечайку.
Аналогично, листогибочная вальцовочная машина не выполняет сварку, необходимую для замыкания цилиндра, или резку, требуемую для подготовки заготовки. Большинство изготовленных обечаек проходят последовательность операций: резка листа, подготовка кромок при необходимости, вальцовка, сборка под сварку, сварка, финишная обработка и контроль. Вальцовочная машина является центральной частью этой последовательности, но представляет собой только один этап производственного маршрута.
Распространенные проблемы качества и их причины
Неравномерный диаметр может возникать, когда настройки валков не сбалансированы, лист подается под углом или оператор не выполняет достаточного количества контролируемых проходов. Обечайка может иметь скорее овальную, чем круглую форму, что усложняет сварку и сборку. Измерения в процессе вальцовки эффективнее, чем попытки принудительной корректировки после завершения обечайки.
Плоские концы обычно указывают на недостаточную предварительную подгибку. Это не просто косметический дефект. Плоская зона у шва может затруднить совмещение и потребовать дополнительной корректировки перед сваркой.
Следы на поверхности могут возникать из-за поврежденных валков, окалины, загрязнений или неправильного обращения. Это особенно важно для нержавеющей стали, алюминия, материала с покрытием и видимых архитектурных элементов. Машина, подъемное оборудование и рабочая зона должны обеспечивать защиту поверхности; выбор одних только валков не решает это требование.
Трещины или плохое состояние кромки могут быть связаны с малым радиусом гибки, неподходящим состоянием материала, проблемной кромкой или гибкой в менее благоприятном направлении. Если конструкция требует малого диаметра для толстого или высокопрочного листа, возможность изготовления формованной детали следует оценить до поступления заготовки на машину.
Как оценить листогибочную вальцовочную машину для реальной задачи
Обозначения производительности полезны, но недостаточны для надежного решения. Обоснованная оценка начинается с деталей, которые будут фактически производиться, а не с наибольшего числа, указанного в каталоге.
- Определите материал: Укажите тип материала, диапазон толщин, ширину и необходимость сохранения отделки поверхности.
- Определите наименьший требуемый диаметр: Наиболее малый цилиндр или дуга часто информативнее максимального диаметра.
- Отделите разовые работы от регулярных: Деталь, изготовленная один раз с extensive ручной корректировкой, отличается от детали, которую необходимо многократно производить со стабильной геометрией.
- Учтите конусы и частичные дуги: Машина, подходящая для обычных цилиндров, может требовать иной производительности, оснастки или квалификации оператора для конических и несимметричных форм.
- Оцените перемещение материала: Крупный лист трудно контролировать вручную. Подачу, поддержку, снятие и поворот свернутой обечайки следует планировать так же тщательно, как и саму машину.
- Проверьте последующие операции: Определите, как обечайка будет свариваться, измеряться, перемещаться и собираться после вальцовки. Даже хорошо сформированный цилиндр вызывает задержки, если с ним невозможно эффективно обращаться.
Для цехов, работающих с резкой, сваркой, вальцовкой и финишной обработкой, выбор оборудования часто наиболее эффективен, когда машины рассматриваются как взаимосвязанный процесс. Wuxi Samgins International Trade Co., Ltd поставляет листогибочные вальцовочные машины наряду с оборудованием для резки с ЧПУ, сварки, гибки, выравнивания, удаления заусенцев и другим металлообрабатывающим оборудованием. Такой широкий ассортимент оборудования актуален, поскольку листовая обечайка редко начинается и заканчивается на вальцовочной машине.
Практический способ определить, нужна ли вам такая машина
Листогибочная вальцовочная машина имеет смысл, когда плоский металл должен стать плавно изогнутым компонентом, а требуемая геометрия не может быть экономично получена с помощью стандартной трубы, сегментной гибки или покупных формованных деталей. Она особенно полезна для цилиндрических обечаек, конических переходов, изогнутых панелей большого радиуса и изготовленных секций труб.
Перед сравнением моделей подготовьте краткий список типовых деталей: материал, толщину, ширину листа, готовый диаметр, длину, требования к допускам и годовое количество. Включите наименьший целевой диаметр и любые конические работы. Эти данные раскрывают значительно больше о правильном решении для вальцовки, чем общий запрос на машину, способную «вальцевать стальной лист».
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение