




¿Para qué se utiliza una máquina curvadora de placas en la fabricación de metal?
¿Para qué se utiliza una máquina curvadora de placas en la fabricación de metal?
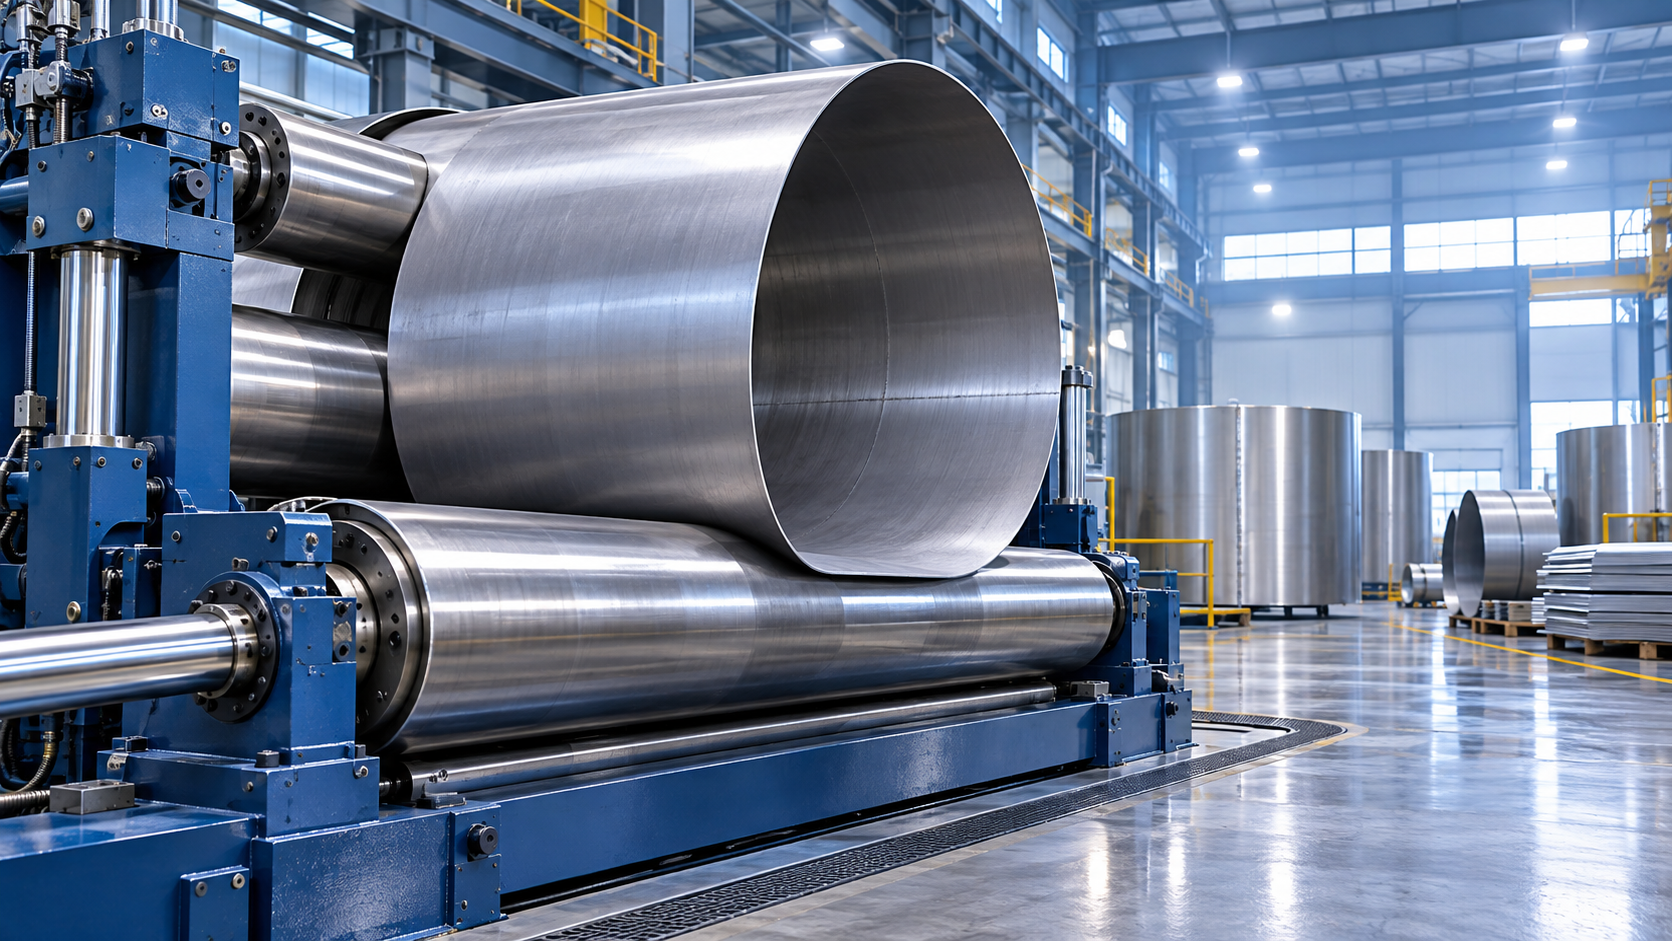
Una máquina curvadora de chapa se utiliza para transformar placas metálicas planas en formas curvas, como cilindros, conos, arcos de gran radio y virolas laminadas. En la fabricación metálica, es la máquina que interviene en numerosos productos que comienzan como una lámina rectangular pero deben terminar como un componente redondo o curvado: depósitos de almacenamiento, secciones de tubería, conductos, virolas de recipientes a presión, silos, mezcladores, chimeneas, piezas estructurales curvas y carcasas personalizadas.
La diferencia importante es que una curvadora de chapa trabaja conmaterial en lámina o placa, no con tubería terminada. Aplica presión controlada mediante rodillos giratorios, doblando gradualmente la pieza a lo largo de su longitud. Por lo tanto, un fabricante puede crear un diámetro adecuado para el componente requerido en lugar de comprar un tamaño de tubería estándar e intentar adaptarlo posteriormente.
Qué hace realmente una máquina curvadora de chapa
Una máquina curvadora de chapa típica tiene tres o cuatro rodillos motorizados y ajustables. La placa pasa entre ellos mientras uno o varios rodillos se desplazan para crear una curvatura. El laminado repetido aumenta la curvatura hasta que la placa alcanza el diámetro o radio objetivo.
Para un cilindro simple, el operador precurva ambos extremos de la placa, curva la zona central, alinea los bordes y envía la virola formada a soldadura. Para un cono, la placa normalmente se corta en forma de sector antes del curvado, y la configuración de la máquina debe tener en cuenta el cambio de diámetro de un extremo al otro.
Este proceso es diferente del plegado con prensa plegadora. Una prensa plegadora realiza dobleces individuales a lo largo de líneas rectas, produciendo ángulos, canales, cajas y formas facetadas. Una curvadora de chapa crea una curva continua. Si la virola de un depósito se fabricara con varios golpes de prensa plegadora, podría parecer redonda desde lejos, pero seguiría teniendo facetas planas. Cuando la redondez, el ajuste para soldadura o un flujo uniforme son importantes, el curvado suele ser el proceso más adecuado.
Usos comunes en la fabricación metálica
La aplicación más conocida es la fabricación de virolas cilíndricas. Una placa de acero plana puede curvarse para formar el cuerpo de un depósito de combustible, depósito de agua, recipiente de proceso, tolva, conducto de ventilación o sección de tubería de gran diámetro. Posteriormente se suelda la junta, y en operaciones posteriores pueden añadirse tapas de extremos, bridas, boquillas, soportes o anillos de refuerzo.
El curvado de chapa también se utiliza para componentes cónicos. Los conos aparecen en reductores, tolvas, separadores ciclónicos, secciones de transición y ciertos fondos de recipientes. El curvado de conos exige una configuración más rigurosa que el curvado de cilindros convencionales, ya que el material no avanza a través de la máquina de la misma forma en todo su ancho. El resultado depende en gran medida del desarrollo correcto de la pieza, de la posición de los rodillos y del control del operador.
Otro uso es la conformación de piezas estructurales curvas. Los fabricantes pueden curvar secciones de gran radio para revestimientos arquitectónicos, conjuntos relacionados con puentes, bastidores curvos, protecciones de maquinaria, equipos espirales o trabajos metálicos decorativos. En estos trabajos, el objetivo puede no ser en absoluto un cilindro cerrado. Puede ser un arco parcial que debe ajustarse a un plano, una plantilla o una estructura existente.
Algunos fabricantes utilizan máquinas curvadoras para fabricar tuberías de gran diámetro a partir de placa. Esto resulta práctico cuando el diámetro, el espesor de pared, el grado de material o la longitud están fuera del rango de los tubos estándar adquiridos. La operación de curvado crea la virola; la soldadura, el acabado de la costura y la inspección determinan si el conjunto terminado es adecuado para el servicio previsto.
Por qué los fabricantes curvan en lugar de comprar tubo prefabricado
La tubería estándar es eficiente cuando los tamaños estándar se ajustan al diseño. Resulta menos útil cuando un proyecto requiere un diámetro inusual, una sección corta de gran diámetro, una transición cónica o un material que no está fácilmente disponible en forma de tubo. El curvado de placa proporciona mayor libertad sobre la geometría final.
También permite a un taller controlar la ubicación de la junta. En un cilindro fabricado, la costura longitudinal a menudo puede colocarse donde sea más fácil soldarla, inspeccionarla o mantenerla alejada de los puntos de montaje. Esto importa cuando los accesorios internos, los soportes externos o las aberturas interferirían con una posición conveniente de la costura.
Para componentes más grandes, transportar un cilindro terminado puede ser menos práctico que curvar la placa cerca del área de montaje. Un fabricante puede producir secciones de virola, soldarlas para formar cuerpos más largos y completar el equipo en etapas manejables. Esta es una práctica habitual para depósitos grandes, conductos y equipos de proceso, aunque el enfoque preferido sigue dependiendo de la disposición del proyecto y de la capacidad de manipulación.
La pieza determina si el curvado es adecuado
Una máquina curvadora de chapa no se elige simplemente porque una pieza sea curva. El material y la geometría requerida determinan si el proceso es apropiado. El espesor, el ancho, el límite elástico, el estado de la superficie, la dirección de curvado y el diámetro final influyen en los requisitos de la máquina.
Un material más grueso requiere más fuerza. Un material más ancho exige más a los rodillos y al bastidor porque la máquina debe doblar todo el ancho de manera uniforme. Los aceros de mayor resistencia generalmente se oponen más al doblado que el acero dulce del mismo espesor. Una máquina capaz de curvar un determinado espesor de acero dulce puede no producir el mismo resultado con un material de mayor resistencia.
El diámetro es igualmente importante. Los diámetros reducidos son más exigentes que las curvas amplias. Cuanto menor sea el diámetro curvado deseado, mayor será la deformación aplicada a la placa. Una máquina puede ser capaz de doblar un determinado espesor de placa en términos generales, pero aun así no lograr el pequeño diámetro requerido con ese espesor.
La dirección del grano de la placa también puede afectar los resultados, especialmente cuando el material es exigente, se requiere un radio reducido o la apariencia de la superficie es importante. Una revisión de fabricación sensata considera la especificación de la placa y la orientación de la pieza en bruto antes de iniciar la producción, en lugar de tratar todas las láminas como intercambiables.
La diferencia entre máquinas de tres y cuatro rodillos
Los diseños de tres y cuatro rodillos se utilizan ampliamente, pero se adaptan a diferentes prioridades operativas.
La elección no es simplemente «tres rodillos para trabajos pequeños y cuatro rodillos para trabajos grandes». Cualquiera de los dos estilos puede fabricarse con distintas capacidades. La pregunta más útil es con qué frecuencia el taller debe repetir una forma, cuánto importa la calidad del precurvado, si es realista la manipulación por una sola persona y cuánta variación de configuración puede tolerar el trabajo.
El precurvado es donde muchas evaluaciones iniciales resultan insuficientes
Una curvadora de chapa no puede conformar el extremo mismo de una placa tan completamente como la zona central mientras la placa entra o sale de los rodillos. Sin precurvado, cada extremo conserva una sección más plana. Cuando se unen los dos bordes, la virola puede mostrar una zona plana perceptible o una mala alineación en la costura de soldadura.
El precurvado reduce este problema al conformar los bordes delantero y trasero antes de que la placa se curve en toda su longitud. Es especialmente importante para cilindros que requieren una costura limpia, una apariencia redonda o un ajuste fiable con bridas y componentes de extremo. Un comprador que compare máquinas debe preguntar cómo maneja cada máquina el precurvado de extremos, en lugar de centrarse únicamente en su capacidad máxima de curvado.
Incluso con un buen precurvado, la virola terminada puede requerir verificación y ajuste. El curvado es un proceso de deformación controlada, no una garantía de una sola pasada. La recuperación elástica del material hace que la placa se abra ligeramente después de liberar la presión. Los operadores compensan curvando más allá de la curvatura objetivo y comprobando el resultado con el diámetro o la plantilla requeridos.
Lo que el curvado de chapa no sustituye
Una curvadora de chapa no es una máquina de doblado universal. No sustituye a una prensa plegadora para dobleces pronunciados, a una curvadora de perfiles para vigas y perfiles, ni a una dobladora de tubos para tuberías y tubos conformados. El uso de la categoría de máquina incorrecta normalmente genera problemas evitables en la calidad de las piezas, el tiempo de preparación y el coste de utillaje.
El doblado de tubos soporta secciones huecas redondas, cuadradas o rectangulares mientras forma un radio de curvatura. Se utiliza para pasamanos, bastidores de mobiliario, tubos de caldera, piezas de vehículos, accesorios navales y trazados de tuberías. En aplicaciones donde el material ya es tubular y la apariencia de la curva es importante, una dobladora de tubos específica es el equipo adecuado. Por ejemplo, unamáquina dobladora hidráulica de tubos NC está destinada a trabajos de doblado de tuberías y puede utilizar control programable, rotación accionada por servomotor y gestión de mandril para ayudar a mantener la forma de la curva. Esta es una tarea distinta del curvado de placa plana para formar una virola soldada.
Asimismo, una máquina curvadora de chapa no realiza la soldadura necesaria para cerrar un cilindro ni el corte necesario para preparar una pieza en bruto. La mayoría de las virolas fabricadas pasan por una secuencia: corte de placa, preparación de bordes cuando se requiere, curvado, ajuste, soldadura, acabado e inspección. Una máquina curvadora es fundamental para esa secuencia, pero solo constituye una parte de la ruta de producción.
Problemas de calidad comunes y sus causas
Diámetro irregular puede producirse cuando los ajustes de los rodillos no están equilibrados, la placa se alimenta en ángulo o el operador no realiza suficientes pasadas controladas. La virola puede ser más ovalada que redonda, lo que puede complicar la soldadura y el montaje. Medir durante el curvado es más eficaz que intentar forzar una corrección después de completar la virola.
Extremos planos normalmente indican un precurvado insuficiente. Esto no es simplemente un defecto estético. Una zona plana en la costura puede dificultar la alineación y requerir correcciones adicionales antes de la soldadura.
Marcas en la superficie pueden deberse a rodillos dañados, cascarilla, residuos o una manipulación deficiente. Esto es más importante en acero inoxidable, aluminio, material revestido y trabajos arquitectónicos visibles. La máquina, el equipo de elevación y el área de trabajo deben proteger la superficie; elegir únicamente una curvadora no resuelve este requisito.
Grietas o mala condición del borde pueden estar relacionadas con una curvatura cerrada, un estado inadecuado del material, un borde problemático o el doblado en una dirección menos favorable. Si el diseño requiere un diámetro reducido en placa gruesa o de alta resistencia, la viabilidad de la pieza conformada debe considerarse antes de que la pieza en bruto llegue a la máquina.
Cómo evaluar una máquina curvadora de chapa para un trabajo real
Las especificaciones de capacidad son útiles, pero no bastan para tomar una decisión fiable. Una evaluación sólida comienza con los trabajos que realmente se producirán, no con el mayor número mostrado en un catálogo.
- Defina el material: Identifique el tipo de material, el rango de espesor, el ancho y si el acabado superficial debe mantenerse protegido.
- Defina el diámetro mínimo requerido: El cilindro o arco más cerrado suele ser más informativo que el diámetro más amplio.
- Diferencie el trabajo ocasional del trabajo rutinario: Un trabajo realizado una vez con amplios ajustes manuales es diferente de una pieza que debe producirse repetidamente con una geometría estable.
- Considere conos y arcos parciales: Una máquina adecuada para cilindros convencionales puede necesitar distinta capacidad, utillaje o habilidad del operador para formas cónicas y asimétricas.
- Revise la manipulación de materiales: Las placas grandes son difíciles de controlar manualmente. La alimentación, el soporte, la retirada y el giro de una virola curvada deben planificarse con el mismo cuidado que la propia máquina.
- Compruebe el trabajo posterior: Determine cómo se soldará, medirá, moverá y montará la virola después del curvado. Un cilindro bien conformado aún genera retrasos si no puede manipularse eficientemente.
Para talleres que trabajan con corte, soldadura, curvado y acabado, la selección de equipos suele ser más sólida cuando las máquinas se consideran como un proceso conectado. Wuxi Samgins International Trade Co., Ltd suministra máquinas curvadoras de chapa junto con equipos CNC de corte, soldadura, doblado, nivelado, desbarbado y otros equipos para trabajo de metales. Este alcance más amplio de equipos es relevante porque una virola de placa rara vez comienza y termina en la curvadora.
Una forma práctica de decidir si necesita una
Una máquina curvadora de chapa tiene sentido cuando el metal plano debe convertirse en un componente curvo uniforme y la geometría requerida no puede lograrse de forma económica con tubo estándar, doblado segmentado o piezas conformadas adquiridas. Es especialmente útil para virolas cilíndricas, transiciones cónicas, paneles curvos de gran radio y secciones de tubería fabricadas.
Antes de comparar modelos, prepare una lista breve de piezas representativas: material, espesor, ancho de placa, diámetro terminado, longitud, expectativas de tolerancia y cantidad anual. Incluya el diámetro objetivo más pequeño y cualquier trabajo de conos. Estos detalles revelan mucho más sobre la solución de curvado adecuada que una solicitud general de una máquina que pueda «curvar placa de acero».
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje