




ما استخدام آلة درفلة الألواح في تصنيع المعادن؟
ما استخدام آلة درفلة الألواح في تصنيع المعادن؟
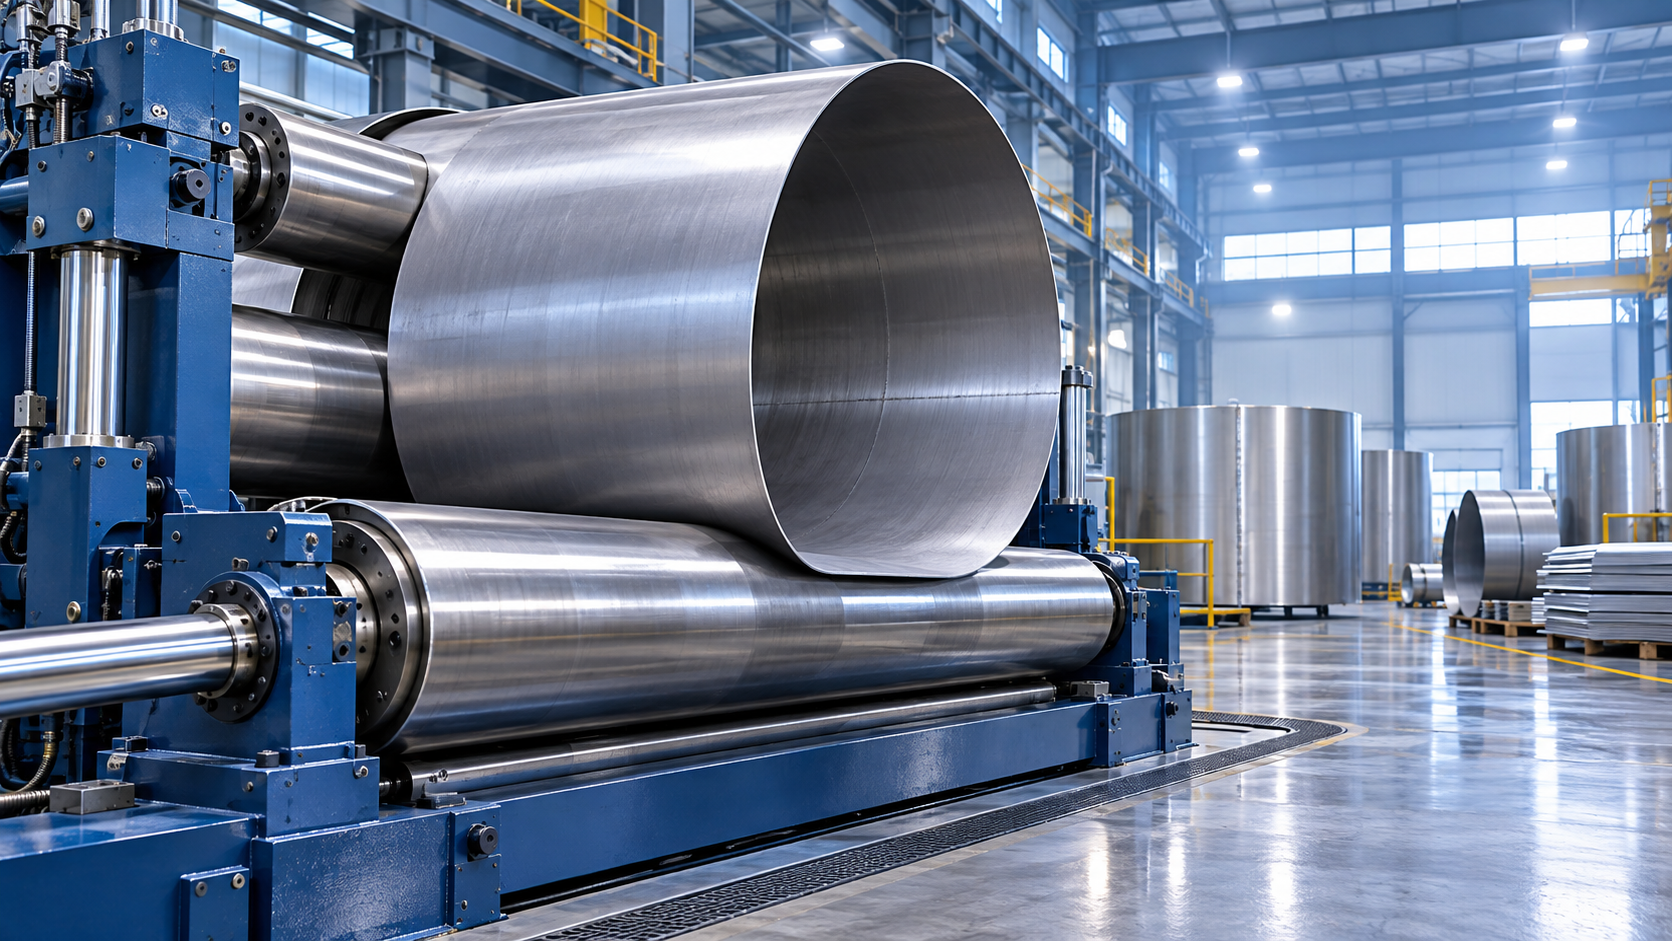
تُستخدم آلة درفلة الألواح لتحويل الصفائح المعدنية المسطحة إلى أشكال منحنية مثل الأسطوانات والمخاريط والأقواس كبيرة نصف القطر والأغلفة المُدرفلة. وفي تصنيع المعادن، فهي الآلة التي تقف وراء العديد من المنتجات التي تبدأ كصفيحة مستطيلة ولكن يجب أن تنتهي كمكوّن دائري أو منحني: خزانات التخزين، وأقسام الأنابيب، ومجاري الهواء، وأغلفة أوعية الضغط، والصوامع، والخلاطات، والمداخن، والأجزاء الإنشائية المنحنية، والأغلفة المخصصة.
والفارق المهم هو أن درفلة الألواح تعمل علىمواد الصفائح أو الألواح المعدنية، وليس على الأنابيب الجاهزة. فهي تطبق ضغطًا متحكمًا به عبر بكرات دوارة، وتثني قطعة العمل تدريجيًا على طولها. ولذلك يستطيع المصنّع إنشاء قطر يناسب المكوّن المطلوب بدلًا من شراء مقاس أنبوب قياسي ومحاولة تعديله لاحقًا.
ما الذي تفعله آلة درفلة الألواح فعليًا
تحتوي آلة درفلة الألواح النموذجية على ثلاث أو أربع بكرات تعمل بالطاقة وقابلة للضبط. تمر الصفيحة بينها بينما تتحرك بكرة واحدة أو أكثر لتكوين انحناء. وتؤدي الدرفلة المتكررة إلى زيادة التقوس حتى تصل الصفيحة إلى القطر أو نصف القطر المستهدف.
بالنسبة إلى أسطوانة بسيطة، يقوم المشغل بثني طرفي الصفيحة مسبقًا، ويدرفل المنطقة الوسطى لتكوين منحنى، ويحاذي الحواف، ثم يرسل الغلاف المشكل إلى اللحام. أما بالنسبة إلى المخروط، فعادةً ما تُقطع الصفيحة على شكل قطاع قبل الدرفلة، ويجب أن يراعي إعداد الآلة تغير القطر من طرف إلى آخر.
تختلف هذه العملية عن الثني بمكبس الثني. إذ يُنشئ مكبس الثني انحناءات منفردة على طول خطوط مستقيمة، منتجًا زوايا وقنوات وصناديق وأشكالًا متعددة الأوجه. أما درفلة الألواح فتنشئ منحنى متصلًا. وإذا صُنع غلاف خزان بعدة ضربات من مكبس الثني، فقد يبدو مستديرًا من مسافة بعيدة، لكنه سيظل يحتوي على أوجه مسطحة. وعندما تكون الاستدارة أو ملاءمة اللحام أو انسيابية التدفق مهمة، تكون الدرفلة عادةً العملية الأنسب.
الاستخدامات الشائعة في تصنيع المعادن
التطبيق الأكثر شيوعًا هو صنع الأغلفة الأسطوانية. يمكن درفلة لوح فولاذي مسطح ليصبح جسم خزان وقود أو خزان مياه أو وعاء معالجة أو قادوس أو مجرى تهوية أو قسم أنبوب كبير. ثم يُلحَم خط الوصل، وقد تُضاف الأغطية الطرفية أو الفلنجات أو الفوهات أو الدعامات أو حلقات التقوية في عمليات لاحقة.
تُستخدم درفلة الألواح أيضًا للمكونات المخروطية. تظهر المخاريط في المخفضات والقواديس والفواصل الإعصارية وأقسام الانتقال وبعض رؤوس الأوعية. وتتطلب درفلة المخاريط انضباطًا أكبر في الإعداد مقارنةً بدرفلة الأسطوانات العادية، لأن المادة لا تمر عبر الآلة بالطريقة نفسها على كامل عرضها. وتعتمد النتيجة بدرجة كبيرة على تطوير الفراغ الصحيح وموضع البكرات وتحكم المشغل.
استخدام آخر هو تشكيل الأجزاء الإنشائية المنحنية. قد يدرفل المصنّعون مقاطع واسعة نصف القطر لتكسية معمارية أو تجميعات مرتبطة بالجسور أو إطارات منحنية أو واقيات للآلات أو معدات حلزونية أو أعمال معدنية زخرفية. وفي هذه الأعمال، قد لا يكون الهدف أسطوانة مغلقة على الإطلاق، بل قوسًا جزئيًا يجب أن يطابق رسمًا أو قالبًا أو هيكلًا قائمًا.
يستخدم بعض المصنّعين آلات الدرفلة لصنع أنابيب كبيرة القطر من الألواح. ويكون ذلك عمليًا عندما يكون القطر أو سُمك الجدار أو درجة المادة أو الطول خارج نطاق الأنابيب القياسية المشتراة. تنشئ عملية الدرفلة الغلاف؛ بينما يحدد اللحام وتشطيب خط الوصل والفحص ما إذا كانت المجموعة النهائية مناسبة للخدمة المقصودة.
لماذا يستخدم المصنّعون الدرفلة بدلًا من شراء الأنابيب الجاهزة
تكون الأنابيب القياسية فعالة عندما تتوافق المقاسات القياسية مع التصميم. وتصبح أقل فائدة عندما يتطلب المشروع قطرًا غير معتاد، أو قسمًا قصيرًا كبير القطر، أو انتقالًا مخروطيًا، أو مادة غير متاحة بسهولة على هيئة أنبوب. وتوفر درفلة الألواح حرية أكبر للتحكم في الهندسة النهائية.
كما تتيح للورشة التحكم في موضع الوصلة. ففي الأسطوانة المصنعة، يمكن غالبًا وضع اللحام الطولي في المكان الأسهل للحام أو الفحص أو إبعاده عن نقاط التثبيت. وهذا مهم عندما تتداخل الملحقات الداخلية أو الدعامات الخارجية أو الفتحات مع موضع وصلة مناسب.
بالنسبة إلى المكونات الأكبر، قد يكون نقل أسطوانة مكتملة أقل عملية من درفلة الألواح بالقرب من منطقة التجميع. يمكن للمصنّع إنتاج أقسام الأغلفة ولحامها لتكوين أجسام أطول وإكمال المعدات على مراحل يسهل التعامل معها. وهذا نهج شائع للخزانات الكبيرة ومجاري الهواء ومعدات العمليات، رغم أن الطريقة المفضلة تظل معتمدة على تخطيط المشروع وقدرة المناولة.
تحدد قطعة العمل ما إذا كانت الدرفلة مناسبة
لا تُختار آلة درفلة الألواح لمجرد أن القطعة منحنية. فالمادة والهندسة المطلوبة تحددان ما إذا كانت العملية مناسبة. يؤثر السُمك والعرض ومقاومة الخضوع وحالة السطح واتجاه الثني والقطر النهائي جميعها في متطلبات الآلة.
تتطلب المواد الأكثر سُمكًا قوة أكبر. وتضع المواد الأعرض حملًا أكبر على البكرات والإطار لأن الآلة يجب أن تثني العرض الكامل بصورة متسقة. ويقاوم الفولاذ الأعلى قوةً الثني عمومًا أكثر من الفولاذ الطري بالسُمك نفسه. وقد لا تحقق آلة تستطيع درفلة سُمك معين من الفولاذ الطري النتيجة ذاتها مع مادة أعلى قوة.
القطر مهم بالقدر نفسه. فالأقطار الضيقة أكثر تطلبًا من المنحنيات الواسعة. وكلما صغر قطر الدرفلة المطلوب، زاد الإجهاد المفروض على اللوح. وقد تكون الآلة قادرة على ثني سُمك لوح بصورة عامة، لكنها قد تظل غير قادرة على تحقيق القطر الصغير المطلوب عند ذلك السُمك.
قد يؤثر اتجاه حبيبات اللوح أيضًا في النتائج، خصوصًا عندما تكون المادة صعبة التشكيل أو يتطلب الأمر نصف قطر ضيقًا أو يكون مظهر السطح مهمًا. ويراعي تقييم التصنيع السليم مواصفات اللوح واتجاه الفراغ قبل بدء الإنتاج، بدلًا من اعتبار جميع الصفائح قابلة للاستبدال.
الفرق بين آلات الثلاث بكرات والأربع بكرات
يُستخدم كل من تصميمات الثلاث بكرات والأربع بكرات على نطاق واسع، لكنهما يناسبان أولويات تشغيل مختلفة.
لا يقتصر الاختيار ببساطة على أن «ثلاث بكرات للأعمال الصغيرة وأربع بكرات للأعمال الكبيرة». يمكن تصنيع أي من النمطين بسعات مختلفة. والسؤال الأكثر فائدة هو مدى تكرار الورشة لشكل معين، ومدى أهمية جودة الثني المسبق، وما إذا كانت المناولة بواسطة شخص واحد واقعية، ومقدار اختلاف الإعداد الذي يمكن أن يتحمله العمل.
الثني المسبق هو موضع قصور العديد من التقييمات الأولية
لا تستطيع آلة درفلة الألواح تشكيل الطرف النهائي للوح بشكل كامل مثل المنطقة الوسطى أثناء دخول اللوح إلى البكرات أو خروجه منها. ومن دون ثني مسبق، يحتفظ كل طرف بقسم أكثر استواءً. وعندما تلتقي الحافتان، قد يُظهر الغلاف بقعة مسطحة ملحوظة أو محاذاة ضعيفة عند خط اللحام.
يقلل الثني المسبق هذه المشكلة من خلال تشكيل الحافتين الأمامية والخلفية قبل درفلة اللوح على كامل طوله. وهو مهم بصفة خاصة للأسطوانات التي تحتاج إلى خط وصلة نظيف أو مظهر دائري أو توافق موثوق مع الفلنجات والمكونات الطرفية. وينبغي للمشتري الذي يقارن بين الآلات أن يسأل عن كيفية تعامل كل آلة مع الثني المسبق للأطراف، بدلًا من التركيز فقط على سعة الدرفلة القصوى.
حتى مع الثني المسبق الجيد، قد يحتاج الغلاف النهائي إلى الفحص والضبط. فالدرفلة عملية تشوه متحكم بها، وليست ضمانًا من تمريرة واحدة. يؤدي الارتداد المرن للمادة إلى انفتاح اللوح قليلًا بعد تحرير الضغط. ويعوض المشغلون ذلك بالدرفلة إلى ما بعد التقوس المستهدف وفحص النتيجة مقارنةً بالقطر أو القالب المطلوب.
ما لا تحل محله درفلة الألواح
آلة درفلة الألواح ليست آلة ثني شاملة. فهي لا تحل محل مكبس الثني للانحناءات الحادة، أو آلة ثني المقاطع للعوارض والقطاعات، أو آلة ثني الأنابيب للأنابيب والأنابيب المجوفة المشكلة. ويؤدي استخدام فئة الآلة الخاطئة عادةً إلى مشكلات يمكن تجنبها في جودة القطع ووقت الإعداد وتكلفة الأدوات.
يدعم ثني الأنابيب المقاطع المجوفة الدائرية أو المربعة أو المستطيلة أثناء تشكيل نصف قطر الثني. ويُستخدم للدرابزينات وإطارات الأثاث وأنابيب الغلايات وأجزاء المركبات وتجهيزات السفن ومسارات الأنابيب. وفي التطبيقات التي تكون فيها المادة أنبوبية بالفعل ويكون مظهر الثني مهمًا، تكون آلة ثني الأنابيب المخصصة هي المعدات المناسبة. على سبيل المثال، فإن آلة ثني الأنابيب الهيدروليكية NC مخصصة لأعمال ثني الأنابيب، ويمكنها استخدام تحكم قابل للبرمجة ودوران يعمل بمحرك سيرفو وإدارة الماندريل للمساعدة في الحفاظ على شكل الثني. وهذه مهمة مختلفة عن درفلة الألواح المسطحة إلى غلاف ملحوم.
وبالمثل، لا تنفذ آلة درفلة الألواح اللحام اللازم لإغلاق أسطوانة أو القطع المطلوب لإعداد الفراغ. تمر معظم الأغلفة المصنعة بتسلسل يشمل: قطع الألواح، وإعداد الحواف عند الحاجة، والدرفلة، والتركيب، واللحام، والتشطيب، والفحص. وتُعد آلة الدرفلة محورية في هذا التسلسل، لكنها جزء واحد فقط من مسار الإنتاج.
مشكلات الجودة الشائعة وأسبابها
عدم انتظام القطر قد يحدث عندما لا تكون إعدادات البكرات متوازنة، أو تُغذى الصفيحة بزاوية، أو لا يجري المشغل عددًا كافيًا من التمريرات المتحكم بها. وقد يصبح الغلاف بيضاويًا أكثر من كونه دائريًا، مما قد يعقد اللحام والتجميع. والقياس أثناء الدرفلة أكثر فعالية من محاولة فرض التصحيح بعد اكتمال الغلاف.
الأطراف المسطحة تشير عادةً إلى عدم كفاية الثني المسبق. وهذه ليست مجرد عيب تجميلي. إذ يمكن أن تجعل المنطقة المسطحة عند الوصلة المحاذاة أكثر صعوبة، وقد تتطلب تصحيحًا إضافيًا قبل اللحام.
علامات السطح يمكن أن تنتج عن بكرات متضررة أو قشور أو شوائب أو مناولة سيئة. وهي أكثر أهمية في الفولاذ المقاوم للصدأ والألمنيوم والمواد المطلية والأعمال المعمارية الظاهرة. ويجب أن تحمي الآلة ومعدات الرفع ومنطقة العمل جميعها السطح؛ فاختيار آلة درفلة وحدها لا يحل هذا المتطلب.
التشقق أو سوء حالة الحواف قد يرتبط بانحناء ضيق أو حالة مادة غير مناسبة أو حافة بها مشكلة أو الثني عبر اتجاه أقل ملاءمة. وإذا كان التصميم يتطلب قطرًا ضيقًا في لوح سميك أو عالي القوة، فينبغي دراسة قابلية تنفيذ القطعة المشكلة قبل وصول الفراغ إلى الآلة.
كيفية تقييم آلة درفلة الألواح لمهمة فعلية
تعد تسميات السعة مفيدة، لكنها لا تكفي لاتخاذ قرار موثوق. ويبدأ التقييم السليم بالمهام التي ستُنتج فعليًا، وليس بأكبر رقم ظاهر في كتالوج.
- حدد المادة: حدد نوع المادة ونطاق السُمك والعرض وما إذا كان يجب الحفاظ على تشطيب السطح محميًا.
- حدد أصغر قطر مطلوب: غالبًا ما تكون الأسطوانة أو القوس الأضيق أكثر إفادة من أكبر قطر.
- افصل الأعمال العرضية عن الأعمال الروتينية: تختلف المهمة التي تُنجز مرة واحدة بضبط يدوي مكثف عن القطعة التي يجب إنتاجها بصورة متكررة بهندسة مستقرة.
- ضع المخاريط والأقواس الجزئية في الاعتبار: قد تحتاج الآلة المناسبة للأسطوانات العادية إلى قدرة أو أدوات أو مهارة مشغل مختلفة للأشكال المدببة وغير المتماثلة.
- راجع مناولة المواد: يصعب التحكم في الألواح الكبيرة يدويًا. وينبغي تخطيط تغذية الغلاف المُدرفل ودعمه وإزالته وتدويره بالعناية نفسها الممنوحة للآلة ذاتها.
- تحقق من العمليات اللاحقة: حدد كيفية لحام الغلاف وقياسه ونقله وتجميعه بعد الدرفلة. فالأسطوانة المشكلة جيدًا تظل تسبب تأخيرات إذا تعذر التعامل معها بكفاءة.
بالنسبة إلى الورش التي تعمل في القطع واللحام والدرفلة والتشطيب، يكون اختيار المعدات غالبًا أقوى عند النظر إلى الآلات كعملية مترابطة. توفر Wuxi Samgins International Trade Co., Ltd آلات درفلة الألواح إلى جانب معدات القطع CNC واللحام والثني والتسوية وإزالة النتوءات وغيرها من معدات تشغيل المعادن. ويُعد هذا النطاق الأوسع من المعدات ذا صلة لأن غلاف اللوح نادرًا ما يبدأ وينتهي عند آلة الدرفلة.
طريقة عملية لتقرير ما إذا كنت تحتاج إلى واحدة
تكون آلة درفلة الألواح منطقية عندما يجب تحويل المعدن المسطح إلى مكوّن منحني أملس ولا يمكن تحقيق الهندسة المطلوبة اقتصاديًا باستخدام الأنابيب القياسية أو الثني المجزأ أو الأجزاء المشكلة المشتراة. وهي مفيدة بوجه خاص للأغلفة الأسطوانية والانتقالات المخروطية والألواح المنحنية كبيرة نصف القطر وأقسام الأنابيب المصنعة.
قبل مقارنة الطرازات، أعد قائمة قصيرة بالأجزاء النموذجية: المادة، والسُمك، وعرض اللوح، والقطر النهائي، والطول، ومتطلبات التفاوت، والكمية السنوية. أدرج أصغر قطر مستهدف وأي أعمال مخروطية. تكشف هذه التفاصيل عن حل الدرفلة المناسب أكثر بكثير من طلب عام لآلة تستطيع «درفلة ألواح فولاذية».
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة