




¿Cómo funciona una máquina roladora de placas? Guía completa sobre los procesos de rolado de placas
¿Qué es una máquina roladora de placas?
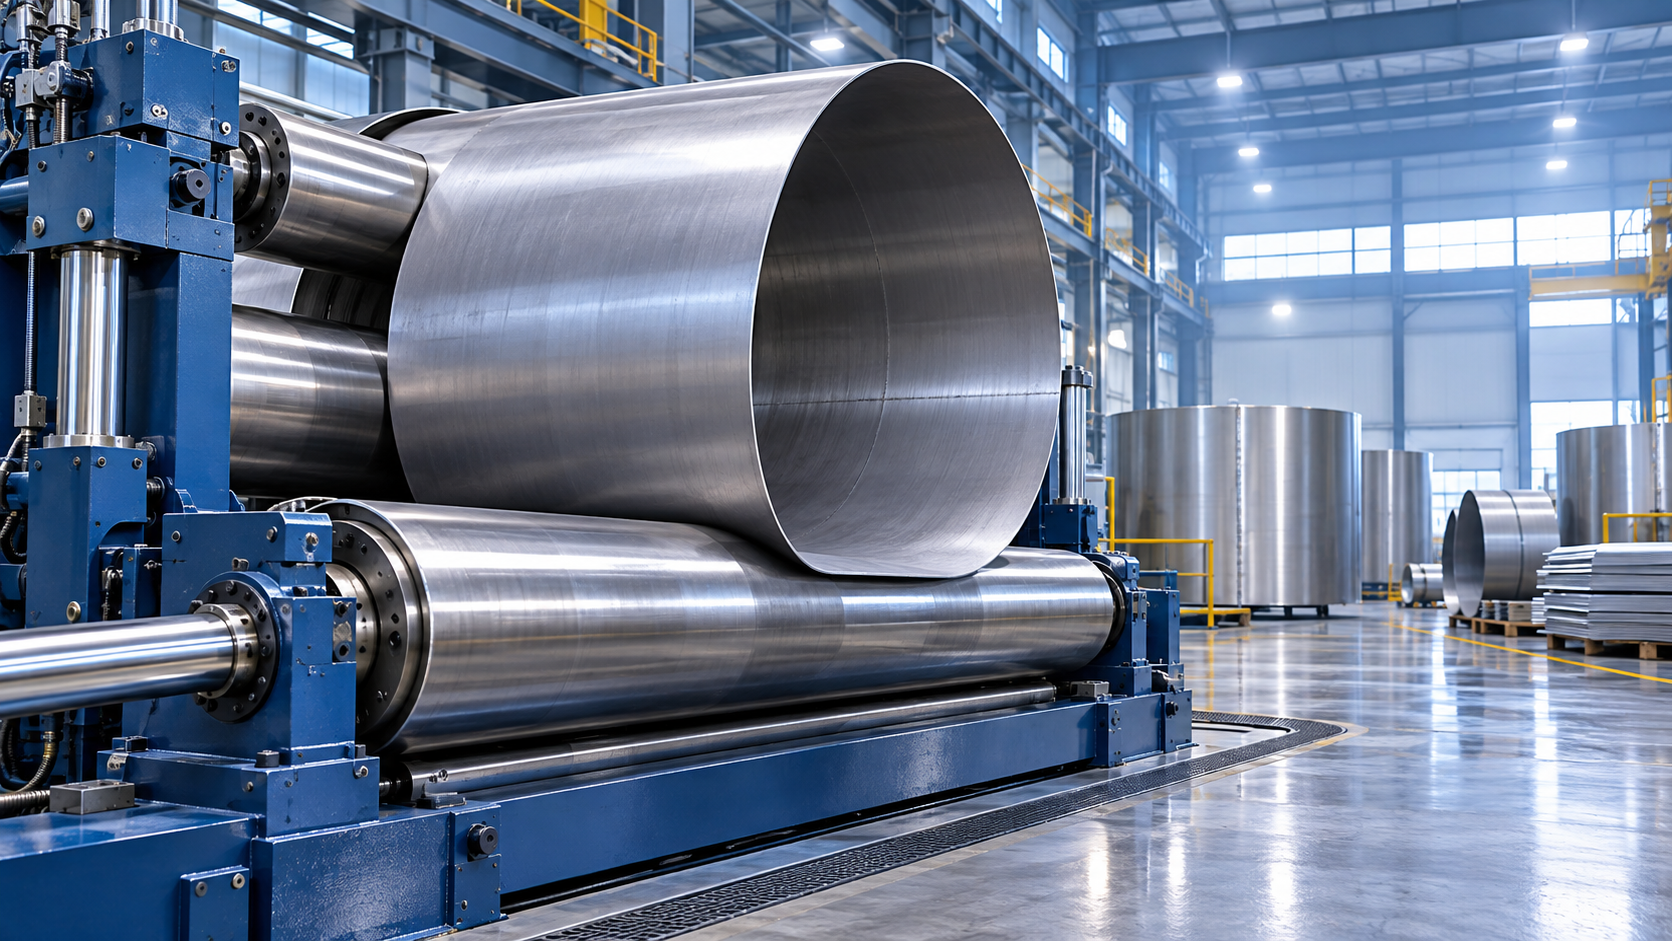
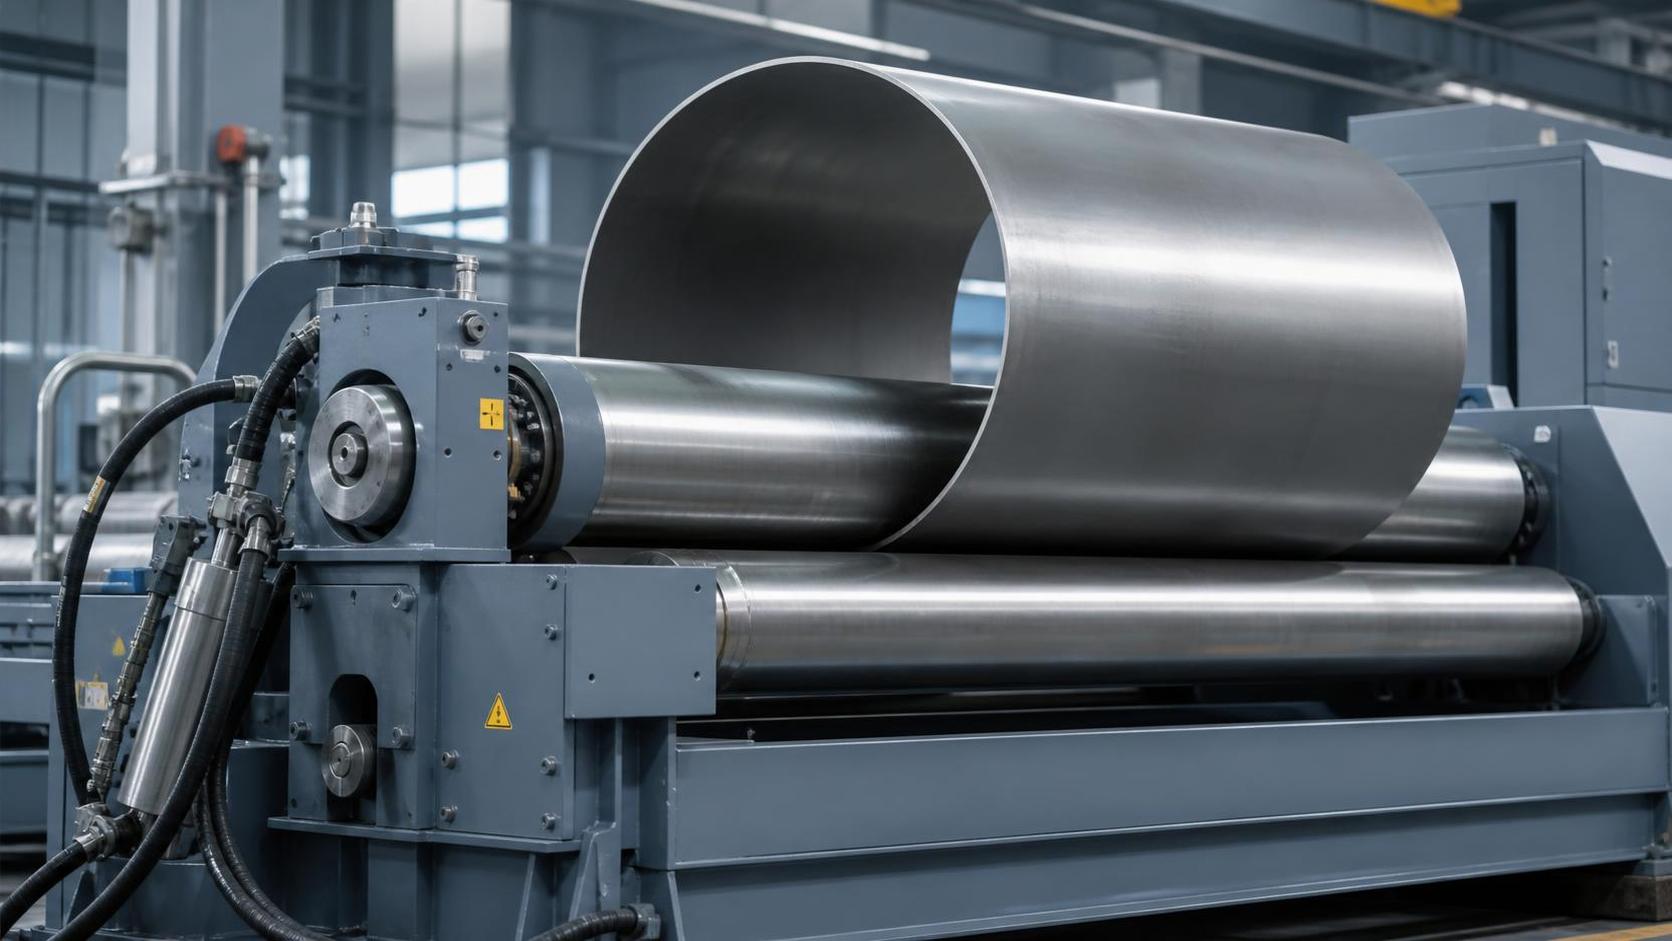
Una máquina roladora de placas, también llamada máquina de curvado de placas o rodillo curvador de placas, conforma placas planas de acero, acero inoxidable, aluminio y otros metales dúctiles en formas curvas. Sus principales productos incluyen virolas cilíndricas, virolas cónicas, cuerpos de tanques, secciones de conductos, componentes de recipientes a presión y piezas estructurales curvadas. A diferencia del plegado con prensa, que crea líneas de curvatura localizadas, el rolado distribuye progresivamente la deformación a lo largo de la placa, produciendo un radio continuo que puede soldarse para formar una virola cerrada.
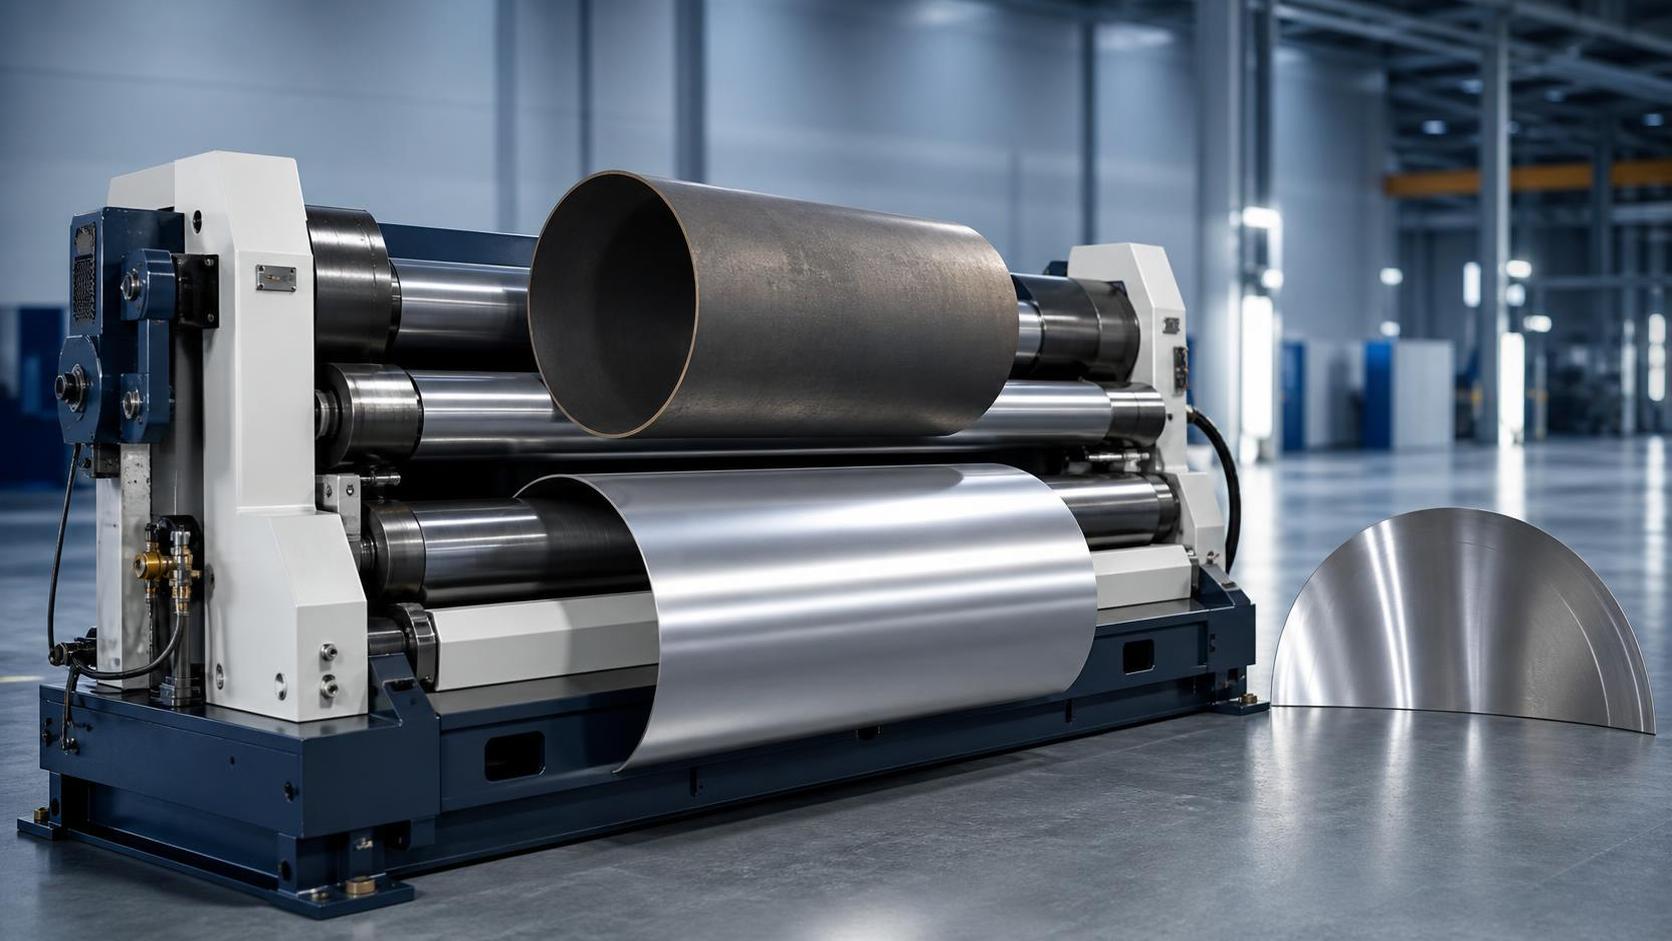
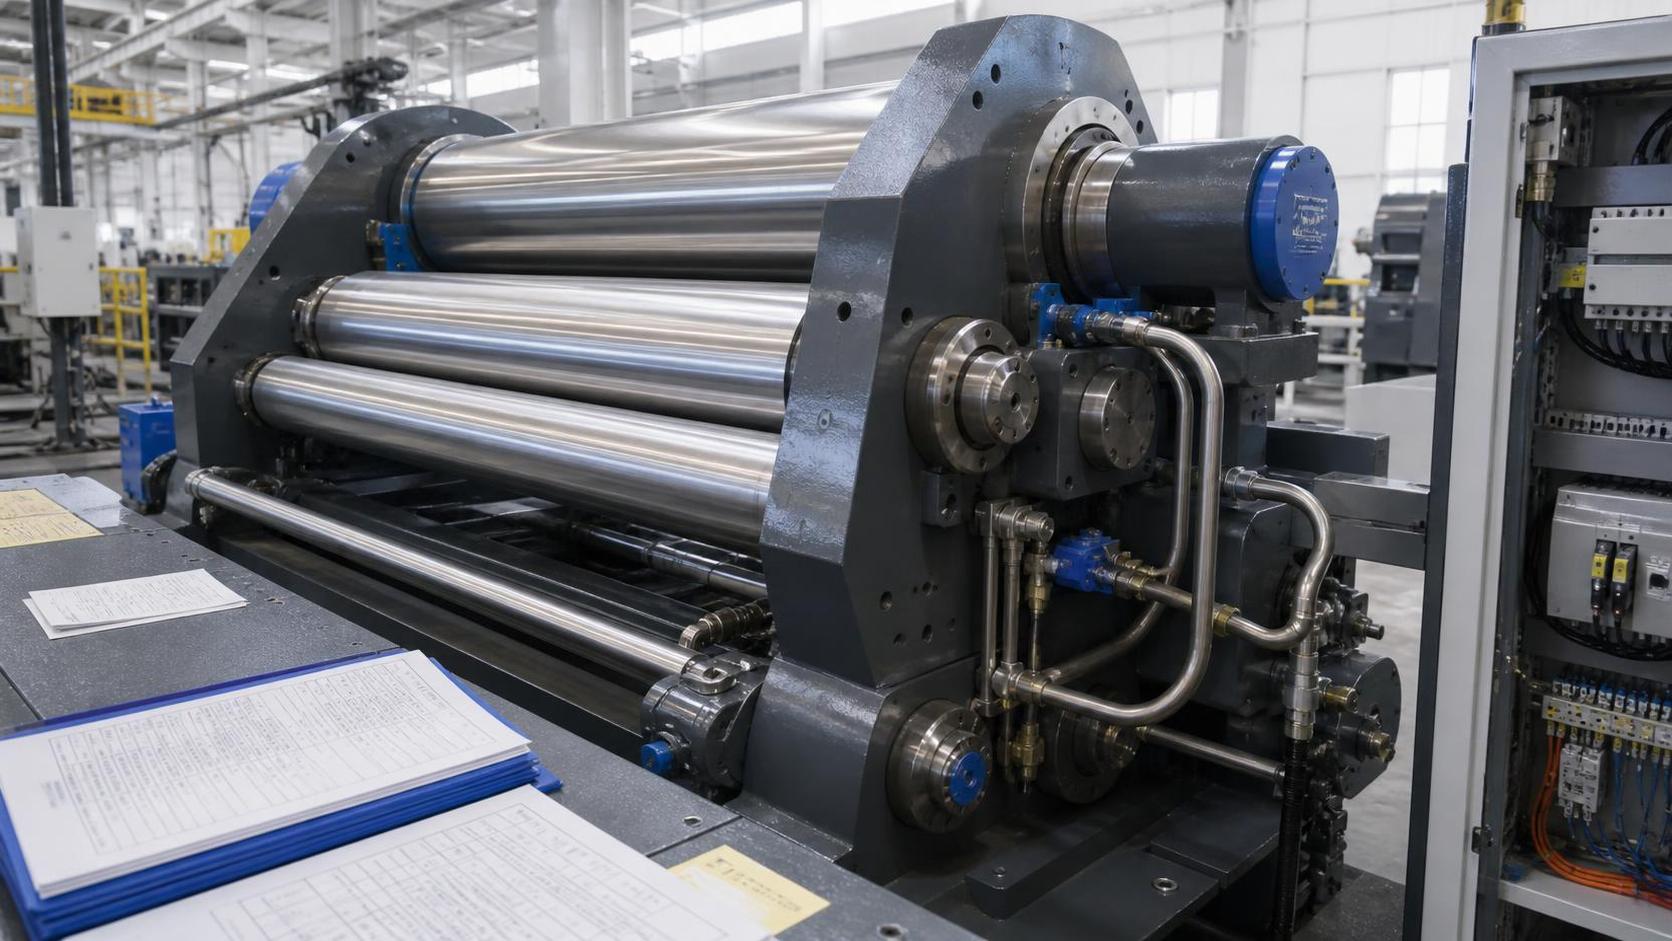
La máquina básica contiene dos o más rodillos motorizados o libres dispuestos para sujetar y curvar una placa. Una configuración de tres rodillos normalmente utiliza un rodillo superior y dos rodillos inferiores o laterales; un diseño de cuatro rodillos añade un segundo rodillo inferior para mejorar el control de la placa. Las máquinas modernas pueden utilizar cilindros hidráulicos, accionamientos planetarios, indicadores digitales de posición, controles CNC, dispositivos de soporte y accesorios para curvado de conos. La configuración correcta depende del grado del material, el espesor, el ancho, el diámetro objetivo, el volumen de producción y la precisión geométrica requerida.
La capacidad nunca debe definirse solo por el espesor. Una capacidad de rolado declarada solo es significativa cuando se indica junto con el ancho de la placa, el límite elástico del material, el diámetro mínimo de rolado y si la cifra se aplica al prebiselado o al rolado de longitud completa. La placa de alta resistencia requiere mayor fuerza de conformado que el acero dulce con el mismo espesor. Por lo tanto, las especificaciones de compra deben indicar las condiciones reales de la pieza, la tolerancia de diámetro permitida, el límite de ovalidad y la condición superficial requerida antes de comparar una máquina roladora de placas.
En los flujos de trabajo de fabricación, la máquina roladora de placas suele utilizarse después del corte, la preparación de bordes y la inspección, y antes de la soldadura de costura longitudinal, la soldadura circunferencial, el esmerilado, las pruebas y el acabado. Esta posición hace que la precisión del rolado sea comercialmente importante: una geometría uniforme de la virola mejora el ajuste, reduce los ajustes de soldadura por puntos y ayuda a que los equipos de soldadura posteriores funcionen de manera más predecible. Para los talleres que producen tamaños de virolas repetitivos, el posicionamiento fiable de los rodillos también puede reducir las variaciones de configuración entre operadores y turnos de producción.
Cómo funciona el proceso de rolado de placas
El rolado de placas se basa en la deformación plástica controlada. La placa pasa entre rodillos giratorios mientras un rodillo inferior o lateral se mueve hacia arriba o hacia dentro para crear un momento de flexión. El material cerca de la parte exterior de la curva se alarga, mientras que el material cerca de la parte interior se comprime. Una vez que la tensión supera el límite elástico del material, la placa conserva una curvatura permanente después de salir de los rodillos. Los operadores compensan la recuperación elástica aplicando una cantidad calculada de sobrecurvado.
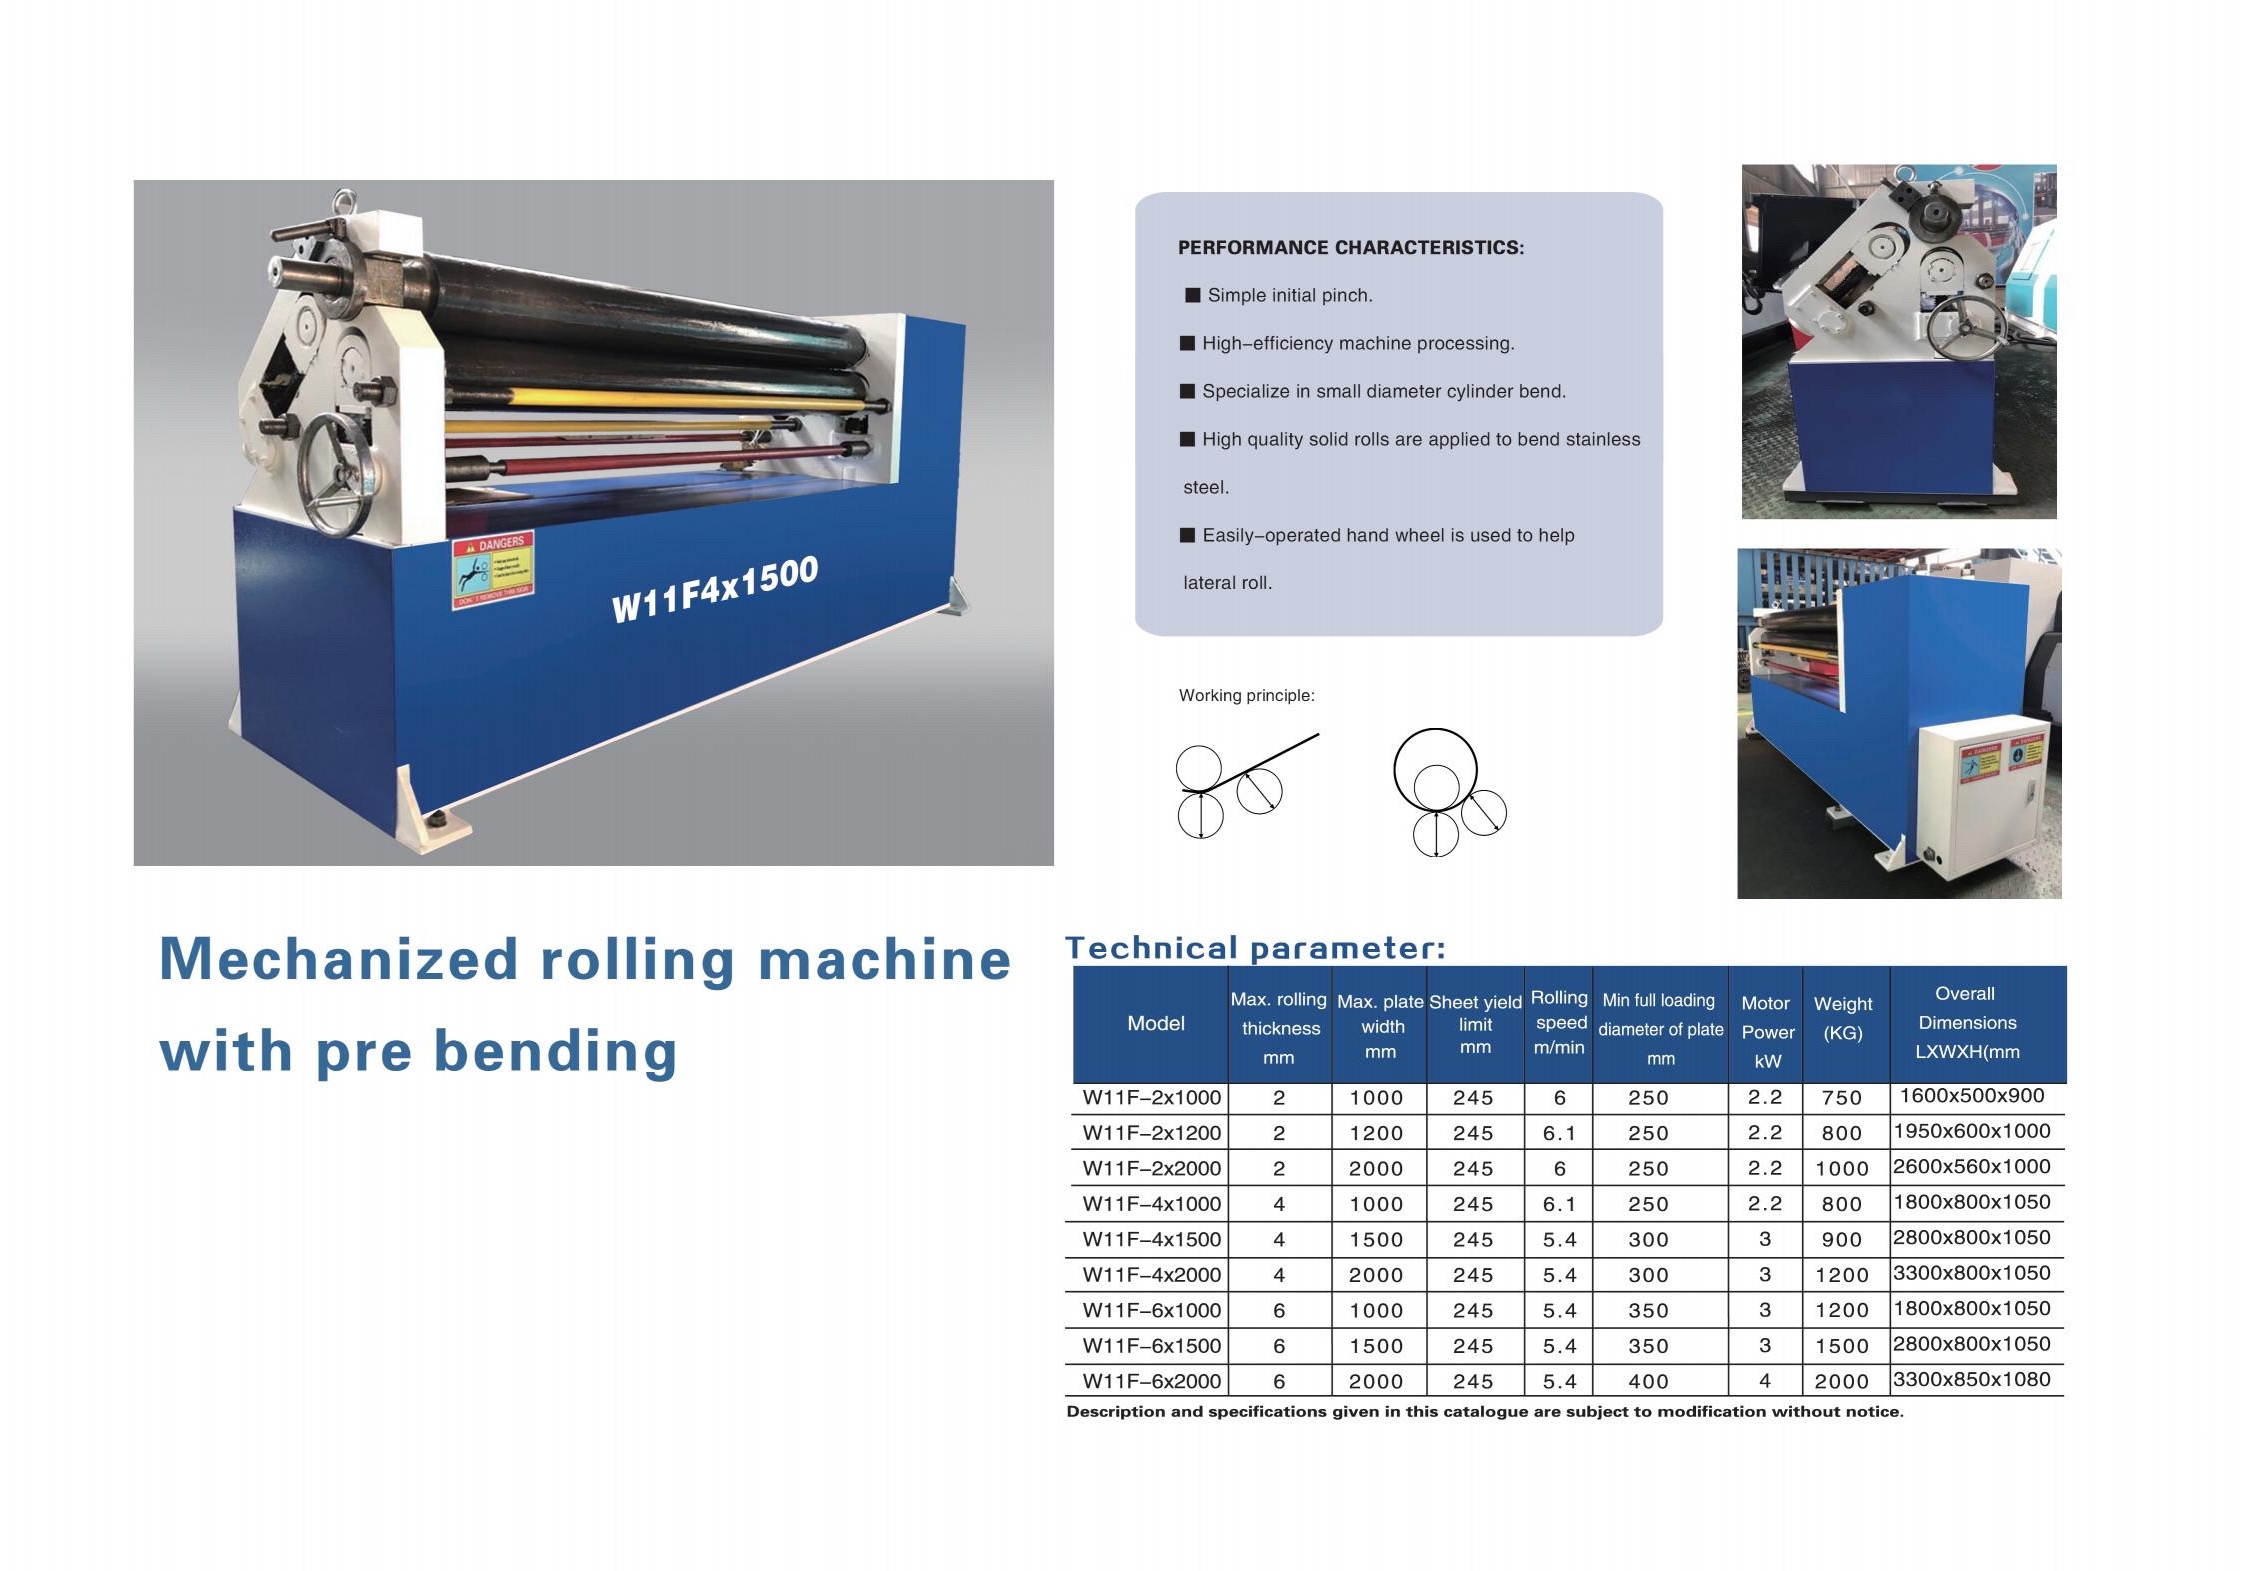
Un ciclo típico comienza con la identificación de la placa y la inspección dimensional. El operador alinea la placa perpendicularmente a los rodillos, precurva el borde delantero, rola la zona central mediante pasadas sucesivas, invierte o reposiciona la placa según sea necesario y precurva el borde trasero. El precurvado es importante porque queda una sección plana sin conformar en cada extremo si la placa no puede acercarse al punto de contacto con el rodillo. Una máquina roladora de placas bien seleccionada minimiza estas zonas planas mientras preserva la calidad de los bordes.
Para trabajos cilíndricos, el objetivo es obtener un radio uniforme a lo largo de todo el ancho. Para trabajos cónicos, la placa sigue una trayectoria cónica, que a menudo requiere un dispositivo específico de curvado de conos, ángulos de rodillo ajustables o alimentación controlada por el operador. Las placas gruesas pueden requerir varias pasadas ligeras en lugar de una pasada agresiva para controlar la carga, la recuperación elástica y las marcas superficiales. Los rodillos de trabajo deben mantenerse limpios, ya que las cascarillas, virutas o residuos endurecidos pueden marcar la pieza durante el contacto a alta presión.
Los controles de calidad deben realizarse durante el rolado y no únicamente después de completar la virola. Los controles útiles incluyen la verificación del paralelismo de los bordes, el diámetro de la virola, la redondez, la separación de la junta, la rectitud del cilindro y el contacto con una plantilla o calibre. Para aplicaciones que implican equipos que contienen presión, pueden surgir requisitos adicionales de fabricación e inspección conforme al código aplicable al proyecto. La operación de rolado no sustituye la cualificación del procedimiento de soldadura, la trazabilidad de los materiales, los ensayos no destructivos ni las pruebas de presión cuando dichos controles son necesarios.
Principales tipos de máquinas roladoras de placas
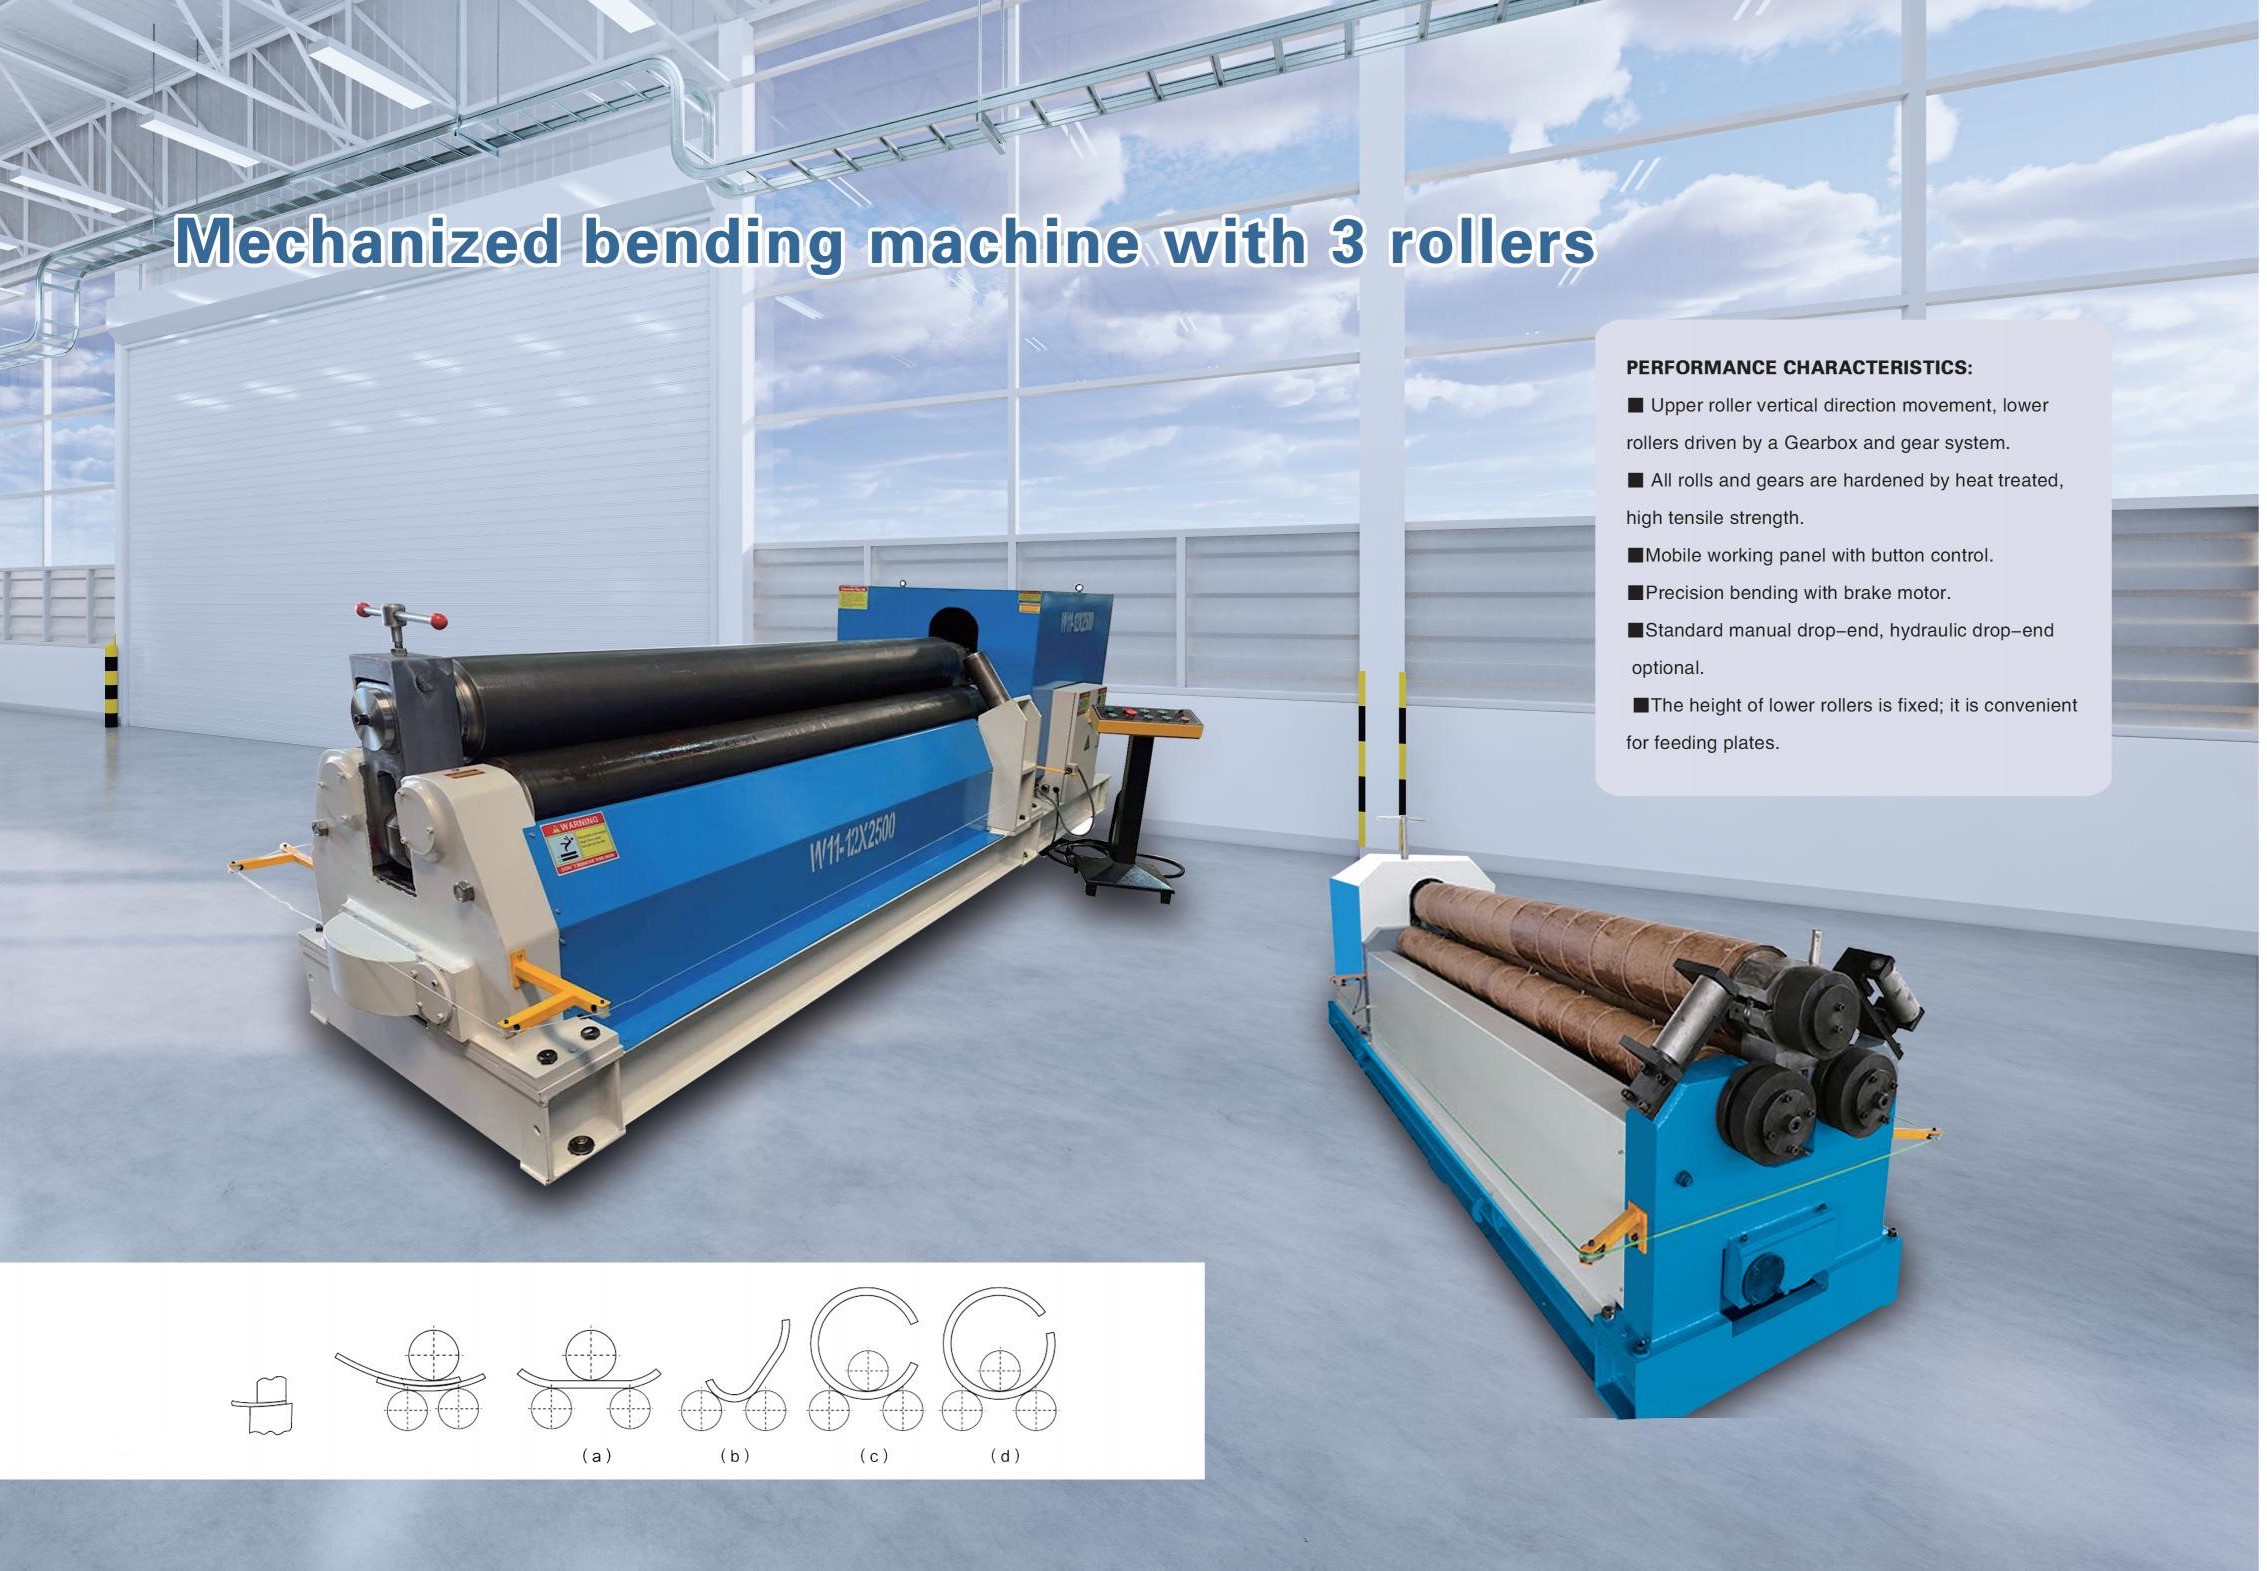
Las máquinas manuales y mecánicas de tres rodillos suelen ser adecuadas para tareas ligeras y de bajo volumen, donde se priorizan la operación sencilla y la inversión de capital limitada. Su construcción puede ser apropiada para departamentos de mantenimiento, pequeños talleres y aplicaciones de chapa de pequeño espesor. Sin embargo, puede requerirse una mayor manipulación manual y ajustes de prueba repetidos, especialmente cuando los trabajos exigen una alta uniformidad de diámetro, grandes anchos o cambios frecuentes de producto.
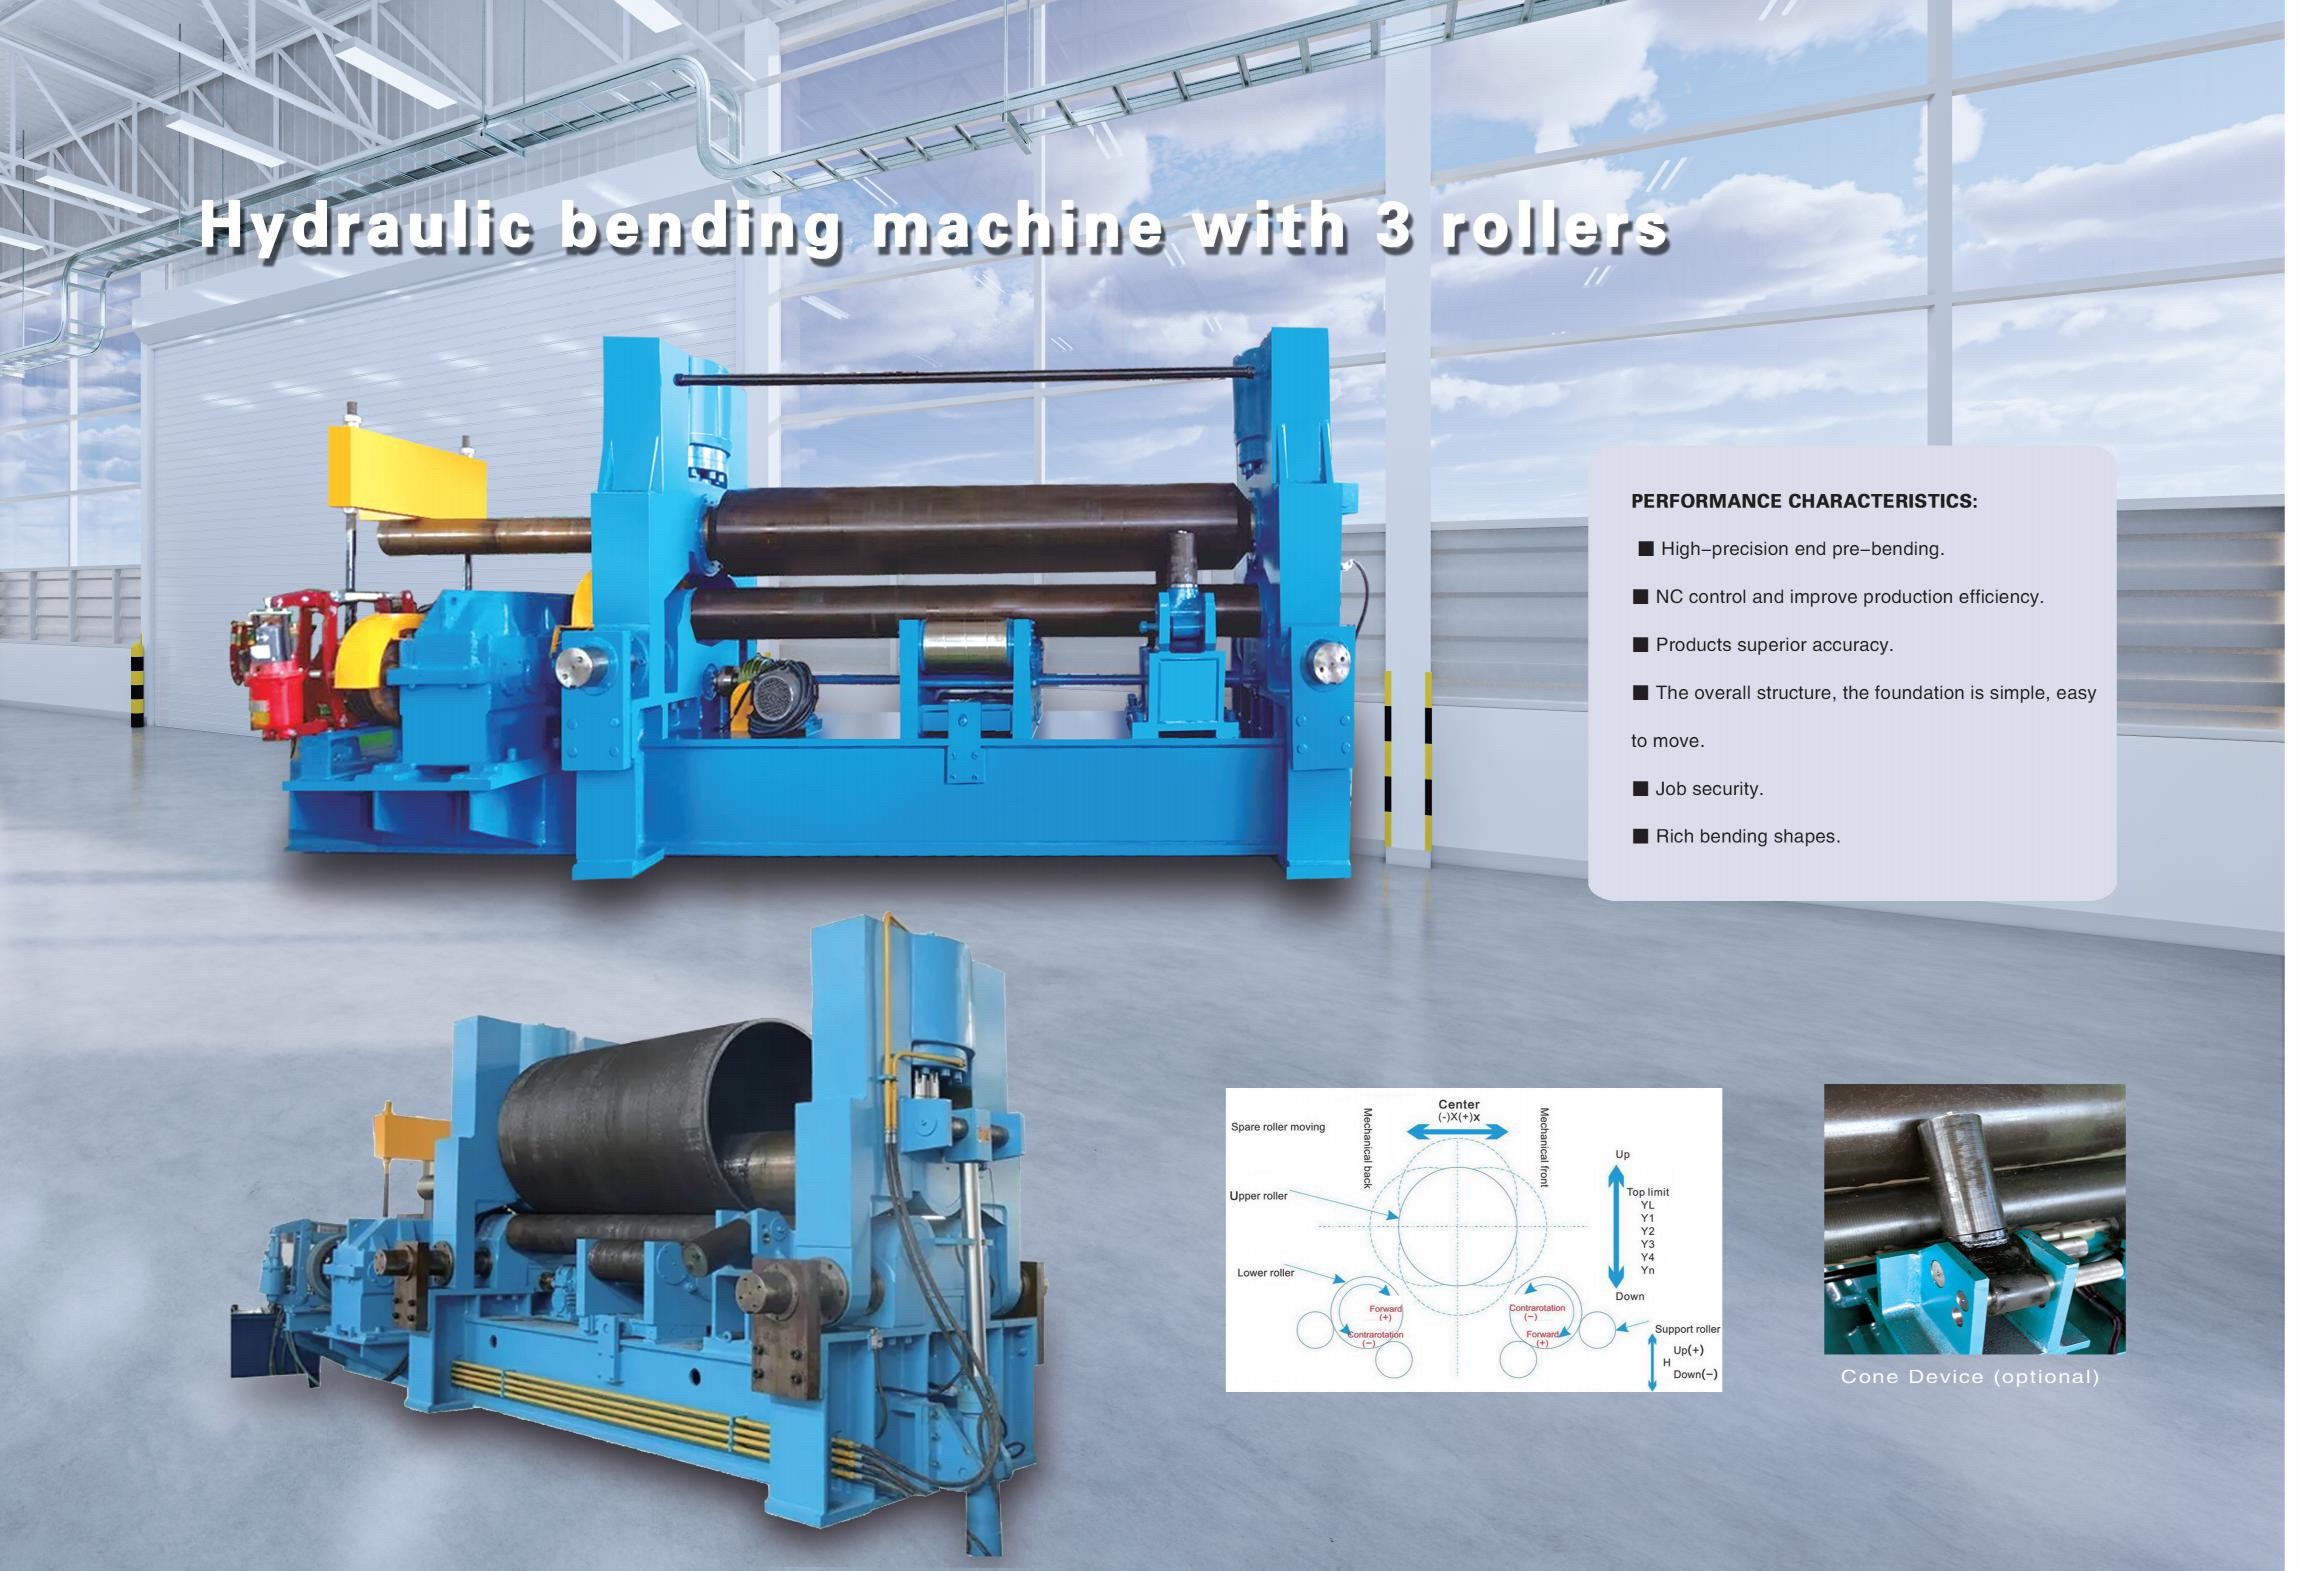
Las máquinas hidráulicas de tres rodillos proporcionan mayor fuerza y movimiento controlado de los rodillos para placas medianas y pesadas. Las máquinas tipo pirámide colocan el rodillo superior sobre dos rodillos inferiores, mientras que los diseños asimétricos o de geometría variable desplazan los rodillos laterales para mejorar el precurvado y la flexibilidad de rolado. La geometría afecta a la proximidad con la que pueden precurvarse los bordes, a la facilidad de manipulación de placas cortas y a la adaptación de la máquina a diferentes diámetros. Los compradores deben revisar el movimiento de los rodillos, la disposición del accionamiento y el método de descarga en lugar de basarse únicamente en las denominaciones de las máquinas.
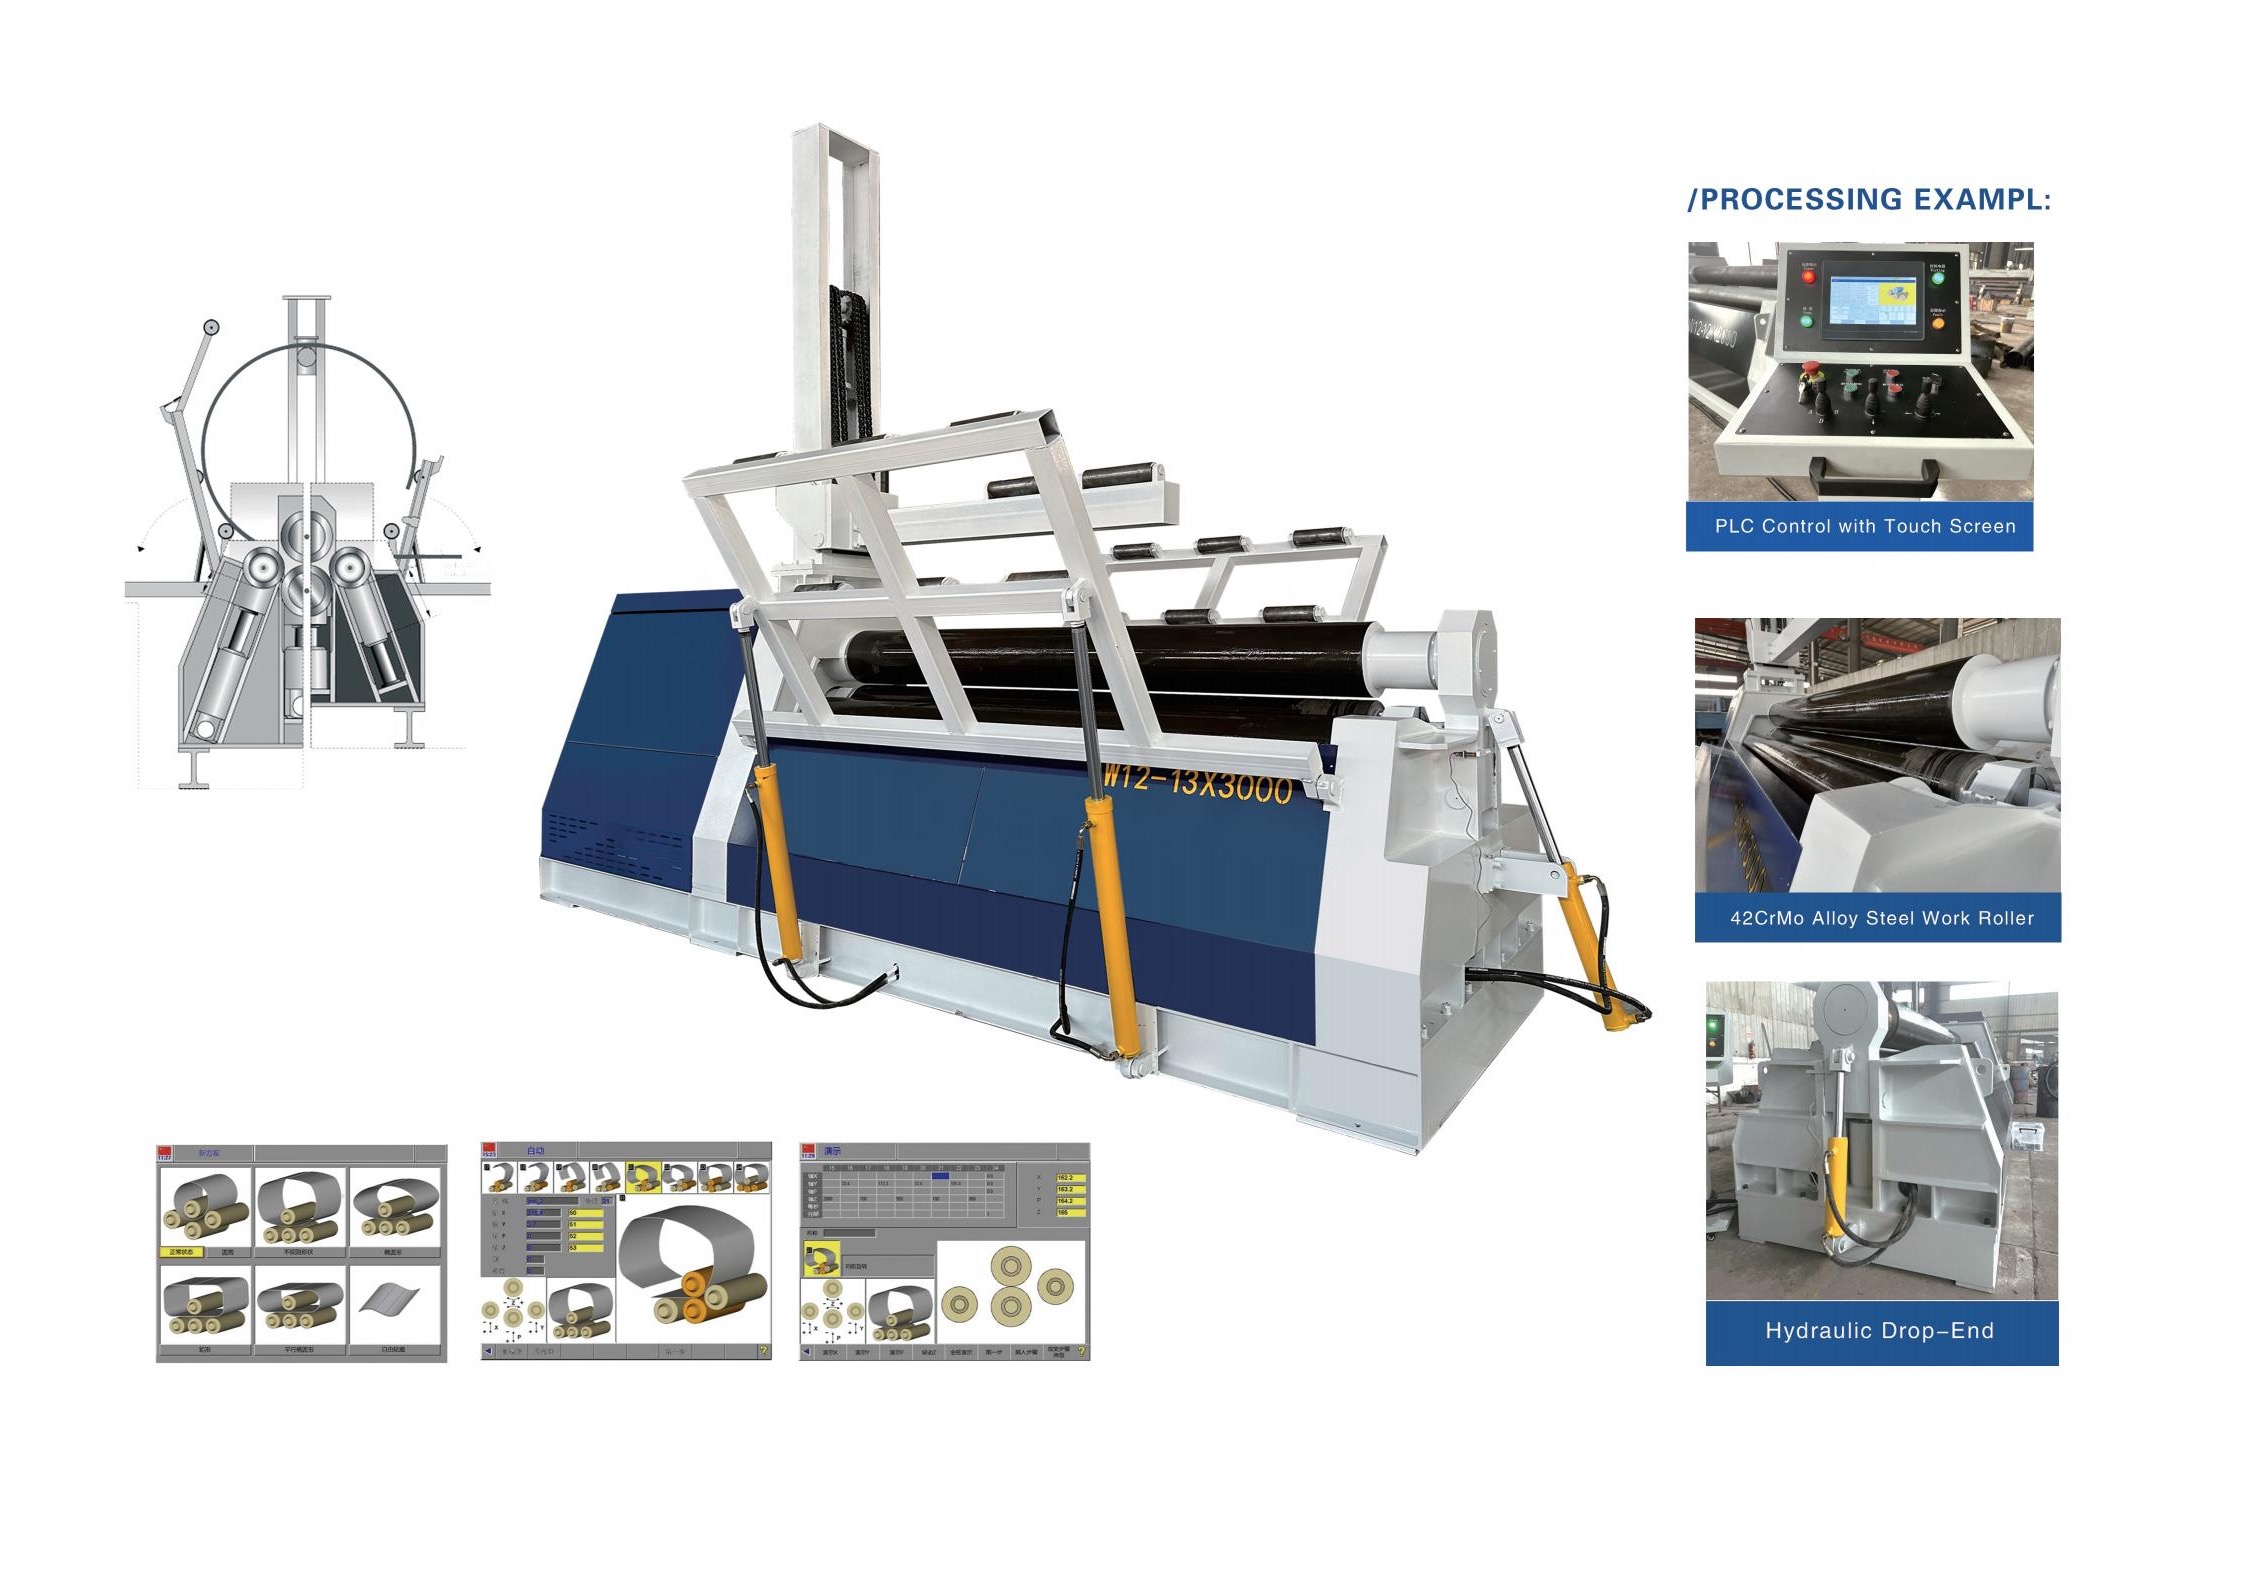
Una máquina roladora de placas de cuatro rodillos utiliza un rodillo superior, un rodillo inferior de apriete y dos rodillos laterales. El rodillo inferior sujeta firmemente la placa mientras los rodillos laterales la conforman, permitiendo al operador precurvar ambos extremos sin retirar ni girar la placa en muchas aplicaciones. Esto puede mejorar la repetibilidad y reducir el tiempo de manipulación, lo que hace que los diseños de cuatro rodillos sean relevantes para fabricantes con producción recurrente, placas grandes o requisitos estrictos de ajuste. Las opciones de automatización pueden respaldar aún más los trabajos repetitivos, aunque una configuración cualificada sigue siendo esencial.
Los sistemas especializados pueden incorporar soportes laterales motorizados, soportes superiores, manipuladores aéreos, alimentación automática, pantallas digitales, programación CNC o integración con líneas de soldadura. Estas incorporaciones se seleccionan según la pieza de trabajo, no como actualizaciones genéricas. Las virolas largas y delgadas pueden necesitar soporte para evitar la deformación por gravedad; las virolas pesadas pueden requerir asistencia para una descarga segura; la producción de conos puede necesitar un accesorio específico. La configuración más productiva equilibra la capacidad de los rodillos, el flujo de material, la seguridad del operador y la combinación real de trabajos del taller.
Quién utiliza equipos de rolado de placas y por qué
Los usuarios típicos incluyen fabricantes de tanques y recipientes, contratistas de tuberías, talleres de calderería, proveedores de energía eólica, empresas de construcción naval, procesadores de acero estructural, fabricantes de equipos mineros, productores de conductos HVAC y fábricas generales de chapa metálica. Sus requisitos difieren sustancialmente. Un taller que produce tanques delgados de acero inoxidable para procesamiento de alimentos puede priorizar la protección de la superficie y diámetros repetibles, mientras que un fabricante de equipos pesados puede requerir alto par, bastidores rígidos, grandes diámetros de rodillo y apoyo para la manipulación de placas gruesas de acero al carbono.
Una máquina roladora de placas es especialmente valiosa cuando la alternativa es el conformado segmentado con plegadora, el rolado externalizado o los métodos manuales de calor y fuerza. El rolado puede reducir el número de facetas en una virola terminada y acortar el trabajo de ajuste. También mantiene la producción de piezas curvadas dentro de las instalaciones, lo que puede mejorar el control de la programación y reducir el riesgo de transporte de componentes grandes. El valor operativo depende del volumen anual de producción, la disponibilidad de mano de obra, la presión de los plazos de entrega y la medida en que las piezas roladas respaldan conjuntos terminados rentables.
Wuxi Samgins presta servicio a entornos de fabricación que requieren equipos de rolado junto con maquinaria relacionada de soldadura, corte, nivelado y estructuras de acero. Esta gama más amplia de máquinas puede ayudar a los compradores a considerar toda la secuencia de producción, desde el corte CNC y la preparación de bordes hasta el rolado de virolas, la soldadura de costuras y la manipulación. Para un proyecto que implique tanques, tuberías, estructuras de acero o procesamiento de chapa metálica, la recomendación adecuada debe basarse en planos, datos de materiales, ritmo de producción e interfaces requeridas, en lugar de una estimación genérica de capacidad.
Los fabricantes internacionales también deben alinear la máquina y el proceso de fabricación con los requisitos locales del proyecto. Wuxi Samgins declara que sus máquinas cumplen con el sistema de calidad ISO9001 y las directivas de maquinaria y LVD de la UE, y su equipo de exportación tiene experiencia con ASME, API y códigos industriales locales. No obstante, los compradores deben confirmar el alcance aplicable, la documentación, los requisitos eléctricos, las obligaciones de seguridad y los criterios de aceptación para su mercado de destino y uso final específico.
Cómo seleccionar la máquina adecuada
Inicie la selección con una matriz representativa de piezas de trabajo en lugar de basarse en la placa más gruesa de un plano. Enumere el tipo de material y límite elástico, el rango de espesores, el ancho de placa, el diámetro interior, la geometría cilíndrica o cónica, la expectativa de precurvado de bordes y la cantidad anual. Incluya el diámetro objetivo más pequeño, ya que los diámetros reducidos suelen ser más exigentes que las virolas grandes. Identifique también si la capacidad cotizada debe lograrse a ancho completo, dado que una máquina puede rolar una placa estrecha más gruesa que una placa de ancho completo.
A continuación, evalúe la mecánica de la máquina. La rigidez del bastidor, el diámetro de los rodillos, la longitud de los rodillos, el par de accionamiento, el control hidráulico, la disposición de los cojinetes y el recorrido de los rodillos laterales influyen en el rendimiento utilizable. Los rodillos más grandes pueden soportar cargas pesadas y reducir la deflexión, pero pueden limitar el diámetro mínimo alcanzable. Las lecturas digitales y los controles CNC pueden favorecer la repetibilidad, pero no compensan datos incorrectos del material ni una mala alineación de la placa. Solicite a los proveedores que definan por escrito las condiciones asumidas para la capacidad y revise cálculos de muestra con las placas reales del comprador.
La manipulación de materiales merece la misma atención. Las placas grandes y las virolas terminadas implican riesgos de elevación, puntos de atrapamiento y estabilidad. Una instalación adecuada puede necesitar mesas de carga, soportes laterales, soportes superiores, transportadores de rodillos, grúas, protecciones, paradas de emergencia, capacidad de suelo suficiente y acceso despejado para el operador. La planificación de la disposición debe considerar la trayectoria de entrada de la placa, la dirección de salida de la virola, la ruta de transferencia para soldadura y el espacio necesario para retirar el rodillo superior o abrir el extremo abatible para la descarga.
Para proyectos personalizados, Wuxi Samgins puede integrar equipos de rolado con una célula de fabricación más amplia que puede incluir rotadores de soldadura, posicionadores de soldadura, máquinas de soldadura de costura longitudinal, máquinas de corte y equipos de manipulación. Una consulta productiva proporciona planos, especificaciones de placas, tolerancias, tamaños de lote previstos, suministro eléctrico disponible, dimensiones del sitio y alcance de entrega deseado. Esta información permite una propuesta técnica que aborde las restricciones reales del proceso en lugar de simplemente igualar una cifra de tonelaje de catálogo.
Instalación, control de calidad y mantenimiento
La instalación comienza con la verificación de la cimentación, la nivelación de la máquina, la confirmación de las conexiones eléctricas e hidráulicas y la comprobación de que los dispositivos de seguridad funcionan según lo previsto. Las instrucciones del fabricante y las normativas locales deben regir la puesta en marcha. Antes de la producción, los operadores deben inspeccionar las superficies de los rodillos, los puntos de lubricación, los elementos de fijación, las mangueras hidráulicas, las conexiones eléctricas, las protecciones, los controles y las funciones de parada de emergencia. Las primeras piezas de prueba deben utilizar material representativo para que los ajustes de posición de los rodillos y el comportamiento de recuperación elástica se establezcan en condiciones realistas.
Un proceso de calidad disciplinado vincula la inspección de las placas entrantes con la verificación final de la virola. El grado del material, el espesor, la planitud de la placa, el estado de los bordes y las dimensiones influyen en los resultados del rolado. Durante la operación, el equipo debe documentar los ajustes para piezas repetitivas, comprobar el diámetro en múltiples puntos, supervisar la alineación de la junta y verificar que la virola no presente marcas inaceptables, distorsión o daños en los bordes. Las herramientas de medición calibradas y los criterios de aceptación claros ayudan a evitar decisiones subjetivas cuando varios operadores utilizan la misma máquina roladora de placas.
El mantenimiento preventivo protege la precisión y la disponibilidad. Las acciones diarias suelen incluir limpieza, inspección visual y comprobación de la lubricación o del estado del fluido conforme al manual de la máquina. Las tareas periódicas pueden incluir la inspección de los cojinetes de los rodillos, los componentes de accionamiento, los sellos hidráulicos, los filtros, el movimiento de los cilindros, los terminales eléctricos y las alarmas del sistema de control. Un cambio repentino en la uniformidad del rolado puede indicar componentes desgastados, contaminación, desalineación o variación del material; debe investigarse antes de que el taller acumule retrabajos.
Wuxi Samgins destaca el soporte que abarca diseño, fabricación, ventas, servicio posventa y asistencia técnica, así como acuerdos de garantía a largo plazo. Su uso declarado de componentes hidráulicos, servo y CNC importados de marcas mundialmente reconocidas en los equipos pertinentes está destinado a respaldar la precisión, la estabilidad y la vida útil. Los compradores deben solicitar la lista específica de componentes, el plan de mantenimiento, los repuestos recomendados, el proceso de soporte remoto, el alcance de la puesta en marcha y las expectativas de respuesta como parte del acuerdo de compra.
Coste total de propiedad y retorno de la inversión
El precio de compra es solo una parte de la propiedad de una máquina roladora de placas. El coste total incluye flete, derechos de importación cuando corresponda, obras civiles, instalación, trabajos eléctricos, formación, utillaje, equipos de manipulación, mantenimiento planificado, repuestos, energía, mano de obra del operador, tiempo de inactividad y pérdidas de calidad. Una cotización inicial baja puede resultar menos atractiva cuando excluye soportes esenciales, puesta en marcha, documentación o acceso a servicio. Por el contrario, la automatización avanzada debe justificarse mediante menor mano de obra, mayor productividad o mejor repetibilidad en la combinación específica de producción del comprador.
El análisis de ROI debe comparar la máquina propuesta con el método actual. Mida los costes de rolado externalizado, las horas internas de configuración, el tiempo de grúa, la tasa de desperdicio, la mano de obra de ajuste de costuras, los retrasos de entrega y el margen disponible al incorporar productos adicionales a la producción interna. Para trabajos recurrentes, calcule el tiempo de ciclo previsto y el volumen anual utilizando supuestos conservadores. El resultado debe incluir la utilización de capacidad, ya que una máquina grande que se utiliza rara vez puede no generar valor tan rápidamente como un sistema de tamaño adecuado que atienda necesidades frecuentes de producción.
La capacidad del proveedor también afecta al riesgo financiero. Wuxi Samgins cuenta con más de 10 años de experiencia en exportación global y enumera clientes como URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda, Zein Steel Industries Co. LLC, BatysMunaiGazZhabdyktary LLP y Lincoln Electric-MENA. Estos nombres demuestran experiencia comercial internacional, pero los compradores deben realizar sus propias comprobaciones técnicas, comerciales y de referencias para el modelo de máquina y el alcance del proyecto considerados.
Un paquete de compra sólido define las pruebas de rendimiento antes del envío y después de la instalación. Puede especificar el material de prueba, las dimensiones de la placa, el diámetro objetivo, las tolerancias, el método de inspección, las expectativas de ciclo, los accesorios incluidos, la formación, la documentación, las condiciones de garantía y las recomendaciones de repuestos. Esto convierte las promesas generales en puntos de aceptación medibles. También proporciona a ambas partes una base compartida para la puesta en marcha, reduciendo la incertidumbre cuando la máquina roladora de placas entra en producción.
Tendencias futuras en el rolado de placas
El rolado de placas avanza hacia una producción más conectada, repetible y asistida por el operador. La retroalimentación digital de posición, las recetas programables, la manipulación automatizada de materiales y la integración con estaciones de corte y soldadura pueden reducir la variación en trabajos repetitivos. Estas capacidades son más útiles cuando los datos de fabricación están organizados y los operadores reciben formación práctica. La automatización debe evaluarse como una herramienta de mejora de procesos, no como sustituto de la comprensión del comportamiento del material, la recuperación elástica, la manipulación segura y la inspección de calidad.
La demanda de aceros de mayor resistencia, aleaciones resistentes a la corrosión, equipos energéticos, grandes sistemas de almacenamiento y fabricación industrial modular sigue creando requisitos diversos de rolado. Estos materiales y aplicaciones dan mayor importancia a la capacidad verificada, la protección de superficies, el conformado controlado y los registros de producción trazables. Los fabricantes también pueden necesitar equipos flexibles, ya que las series cortas de producción y los conjuntos diseñados a medida pueden requerir cambios frecuentes entre diámetros, espesores y formas.
Para los compradores que planifican capacidad futura, la pregunta práctica es si la máquina roladora de placas seleccionada puede admitir la siguiente gama de productos sin generar una complejidad innecesaria hoy. Considere las posibilidades de actualización de controles, soportes, accesorios para conos e integración con rotadores o sistemas de soldadura de costura. Una construcción mecánica de fácil mantenimiento, componentes de servicio accesibles, documentación técnica clara y soporte disponible suelen ser tan importantes como las especificaciones principales durante la vida operativa de una máquina.
La decisión de inversión más sólida combina la ingeniería de aplicación con una evaluación comercial transparente. Al definir la pieza de trabajo, validar las condiciones de rendimiento asumidas, planificar la instalación y la manipulación, y medir el coste del ciclo de vida, un fabricante puede seleccionar equipos de rolado que respalden una producción fiable de virolas. Wuxi Samgins puede revisar los requisitos técnicos de los procesos de rolado, soldadura, corte y fabricación relacionados para ayudar a los compradores a desarrollar un alcance de equipos coordinado para su proyecto.
Buscar
Productos recomendados
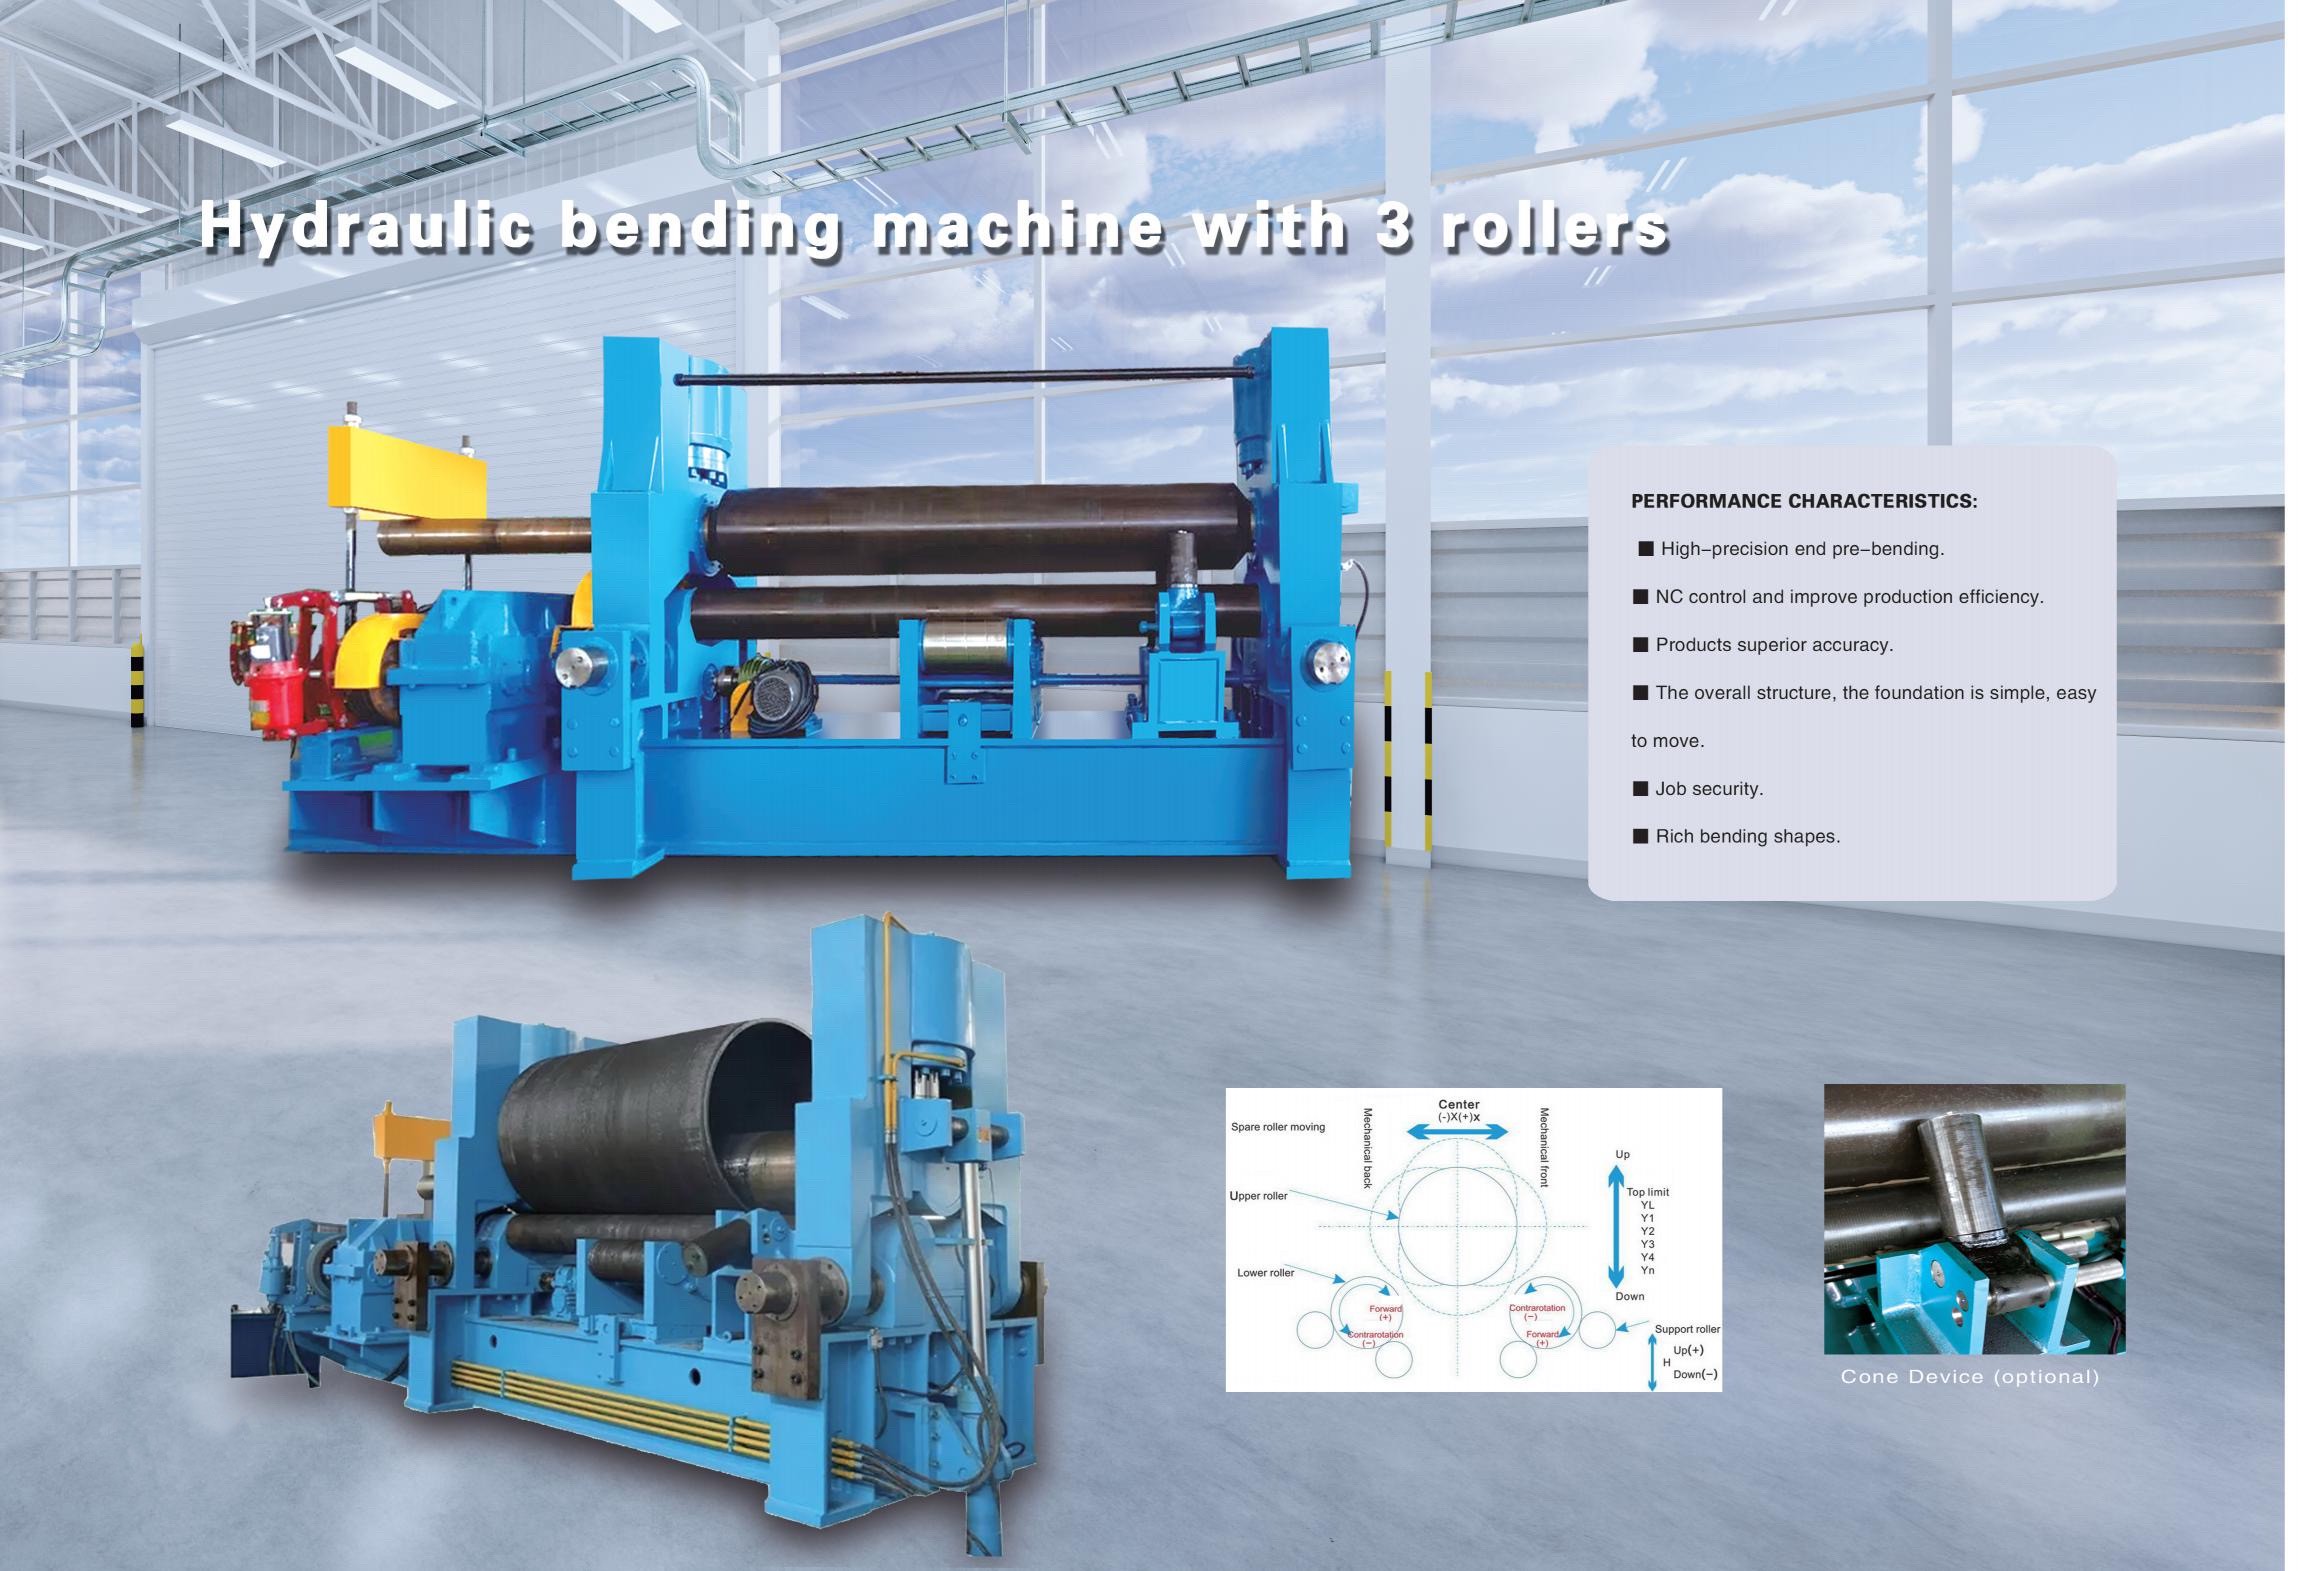
 Máquina curvadora hidráulica de 3 rodillos1. Introducción a la curvadora hidráulica de 3 rodillos:
Una máquina curvadora de rodillos es un equipo que dobla materiales en lámina para darles forma mediante la acción de rodillos de trabajo. Puede conformar diversas piezas, como piezas cilíndricas y cónicas. Es un equipo de procesamiento muy importante. El principio de funcionamiento de una máquina curvadora de rodillos consiste en utilizar fuerzas externas, como presión hidráulica y fuerza mecánica, para mover los rodillos de trabajo, doblando o curvando así los materiales en lámina. Según el movimiento de rotación y los cambios de posición de los rodillos de trabajo de diferentes formas, se pueden procesar piezas elípticas, piezas en arco y piezas cilíndricas.![Estrella 1]()
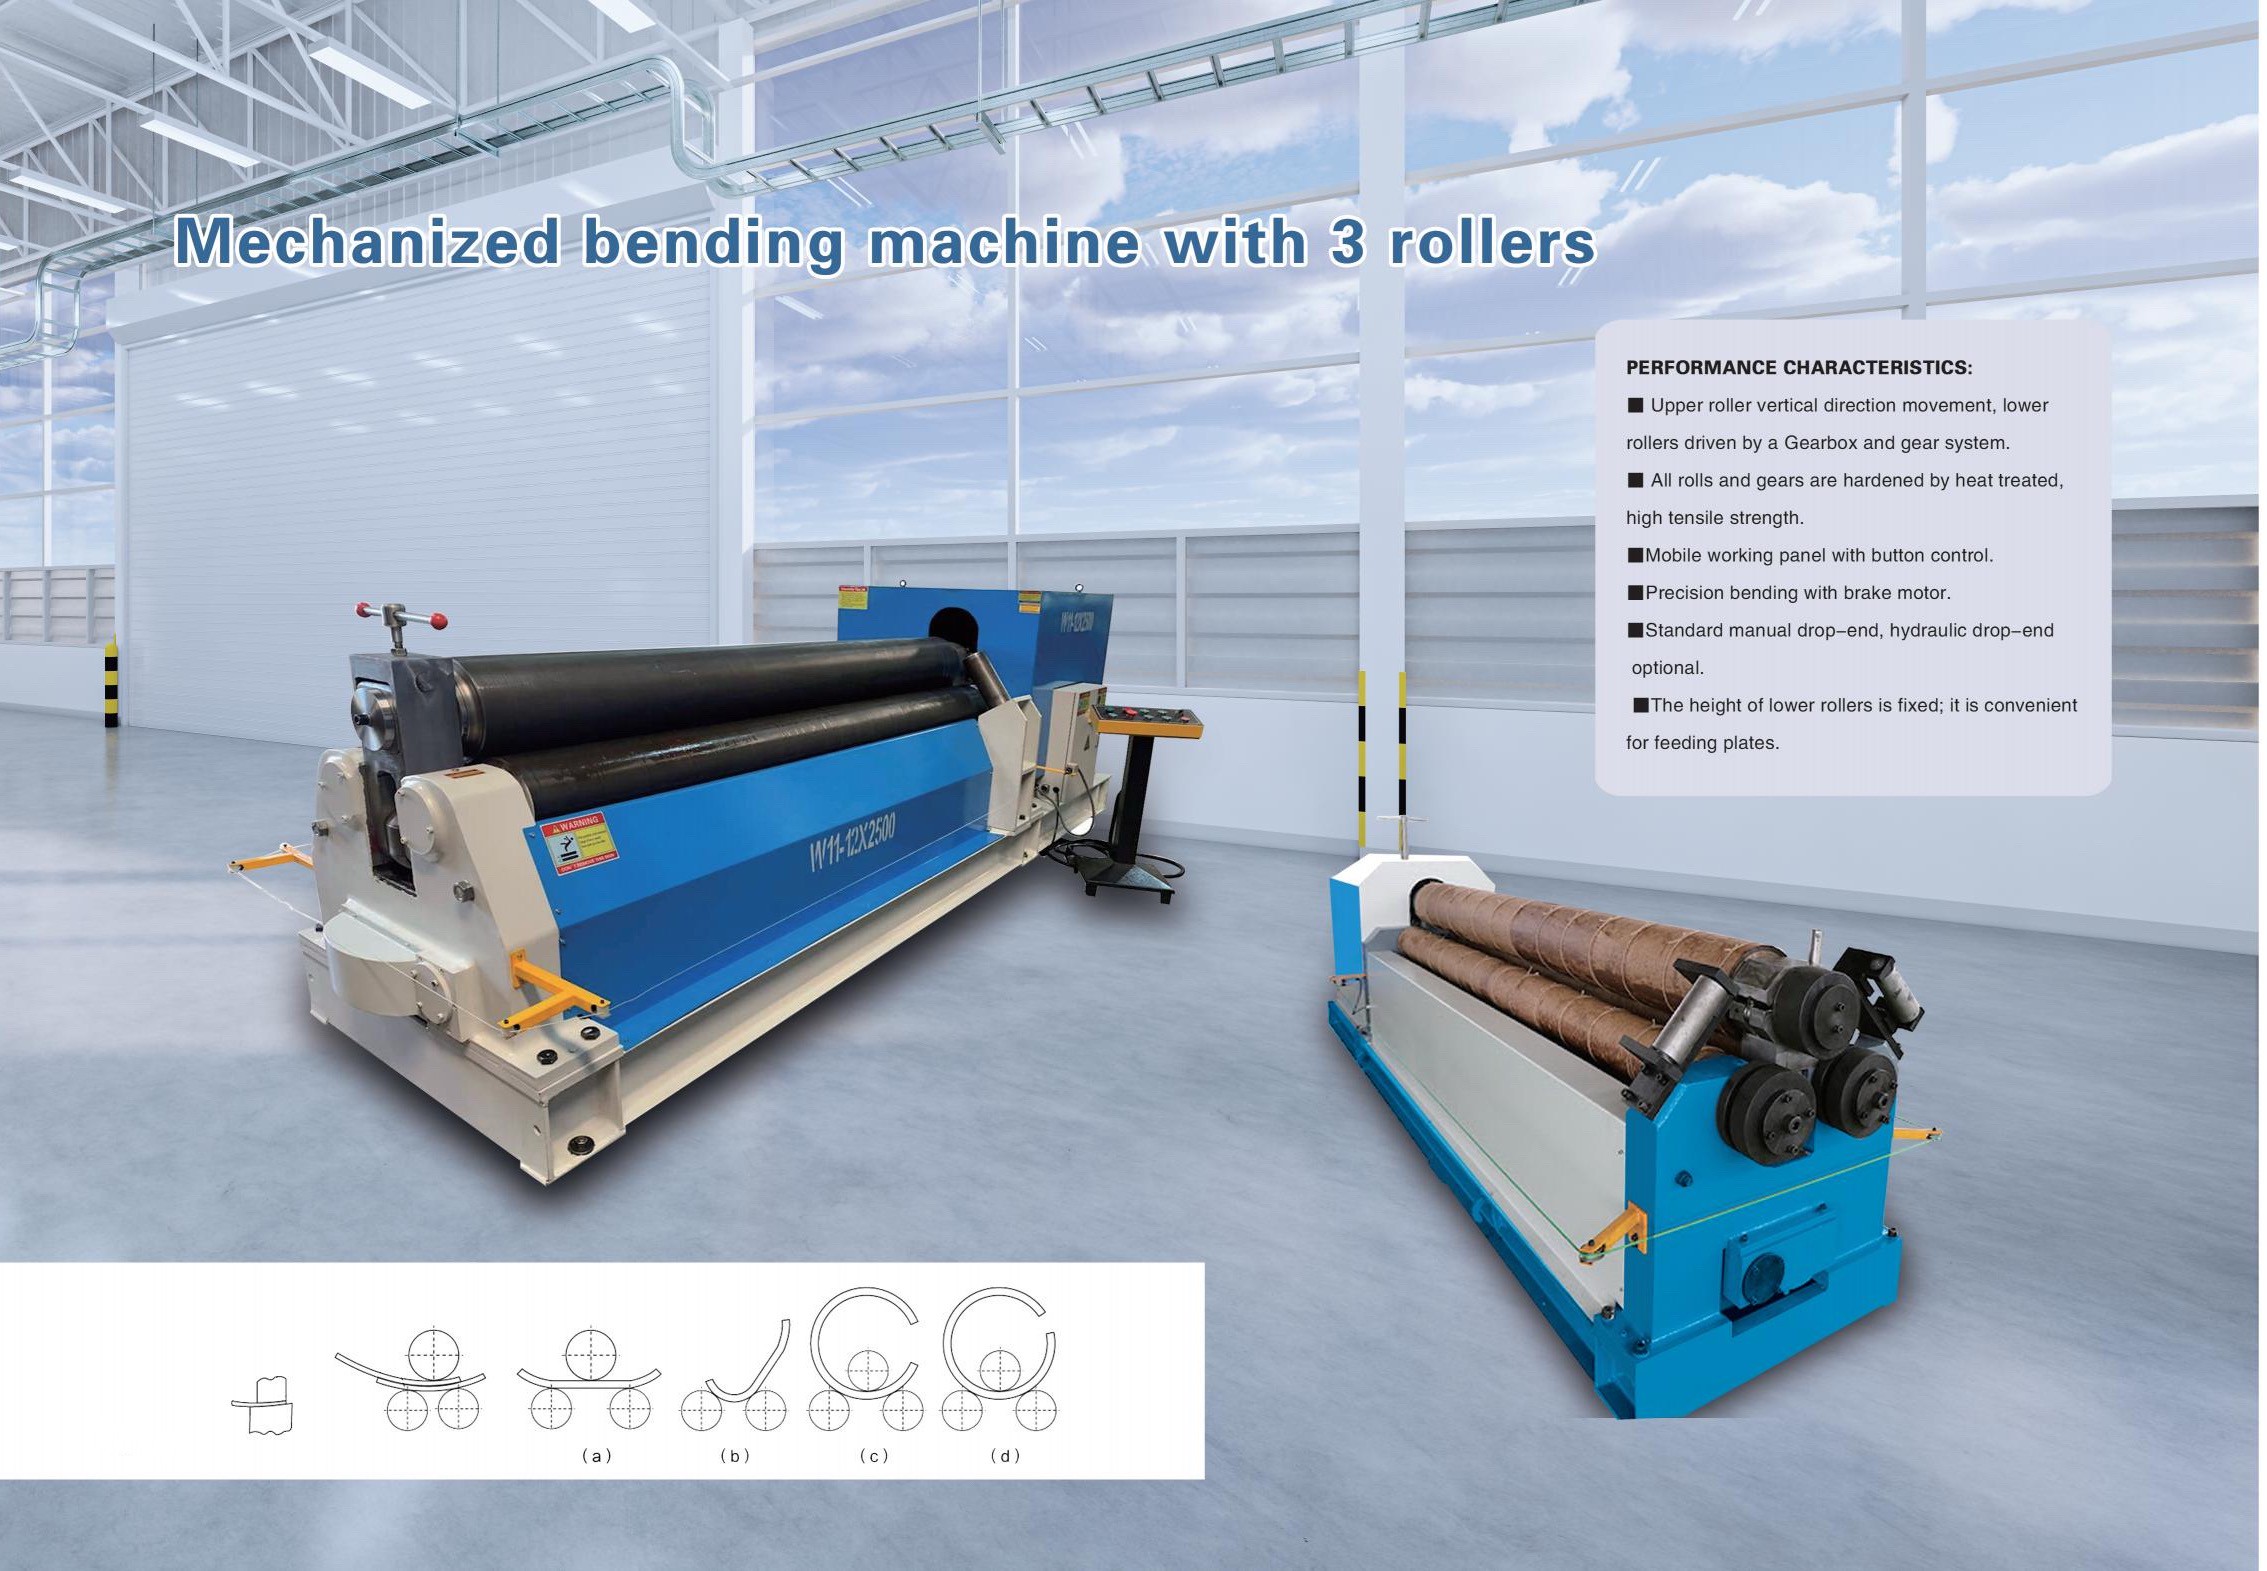
 Máquina curvadora mecanizada de 3 rodillosUna máquina curvadora de rodillos es un equipo de procesamiento que dobla materiales en lámina hasta obtener las formas deseadas mediante la acción de los rodillos de trabajo. Es capaz de producir diversos componentes, incluidas piezas cilíndricas y cónicas, lo que la convierte en un equipo esencial para la fabricación de metal.
La máquina funciona aplicando fuerzas externas, hidráulicas o mecánicas, para mover los rodillos de trabajo, que doblan o curvan la lámina hasta darle forma. Según el movimiento de rotación y los cambios de posición de rodillos con diferentes formas, puede procesar piezas elípticas, en arco y cilíndricas.![Estrella 1]()

Blogs recomendados
 ¿Para qué se utiliza una máquina curvadora de placas en la fabricación de metal?
- ¿Puede una máquina curvadora procesar chapa de acero y chapa de aluminio?
- Cómo auditar una fábrica de máquinas curvadoras de chapa de 3 rodillos en cuanto a calidad y riesgo de entrega
- Parámetros clave que se deben comparar al elegir una máquina curvadora de placas de 3 rodillos
Envíenos un mensaje
Envíenos un mensaje
Una persona dedicada realizará un seguimiento individual de sus necesidades y proporcionará soluciones personalizadas según
sus necesidades.
Póngase en contacto
Esperamos tener noticias suyas para comunicarnos en profundidad sobre cómo satisfacer sus requisitos de mezcla.