




Cuándo una dobladora de tubos es la elección adecuada para la producción de pequeños lotes
Cuándo una dobladora de tubos es la elección adecuada para la producción de pequeños lotes
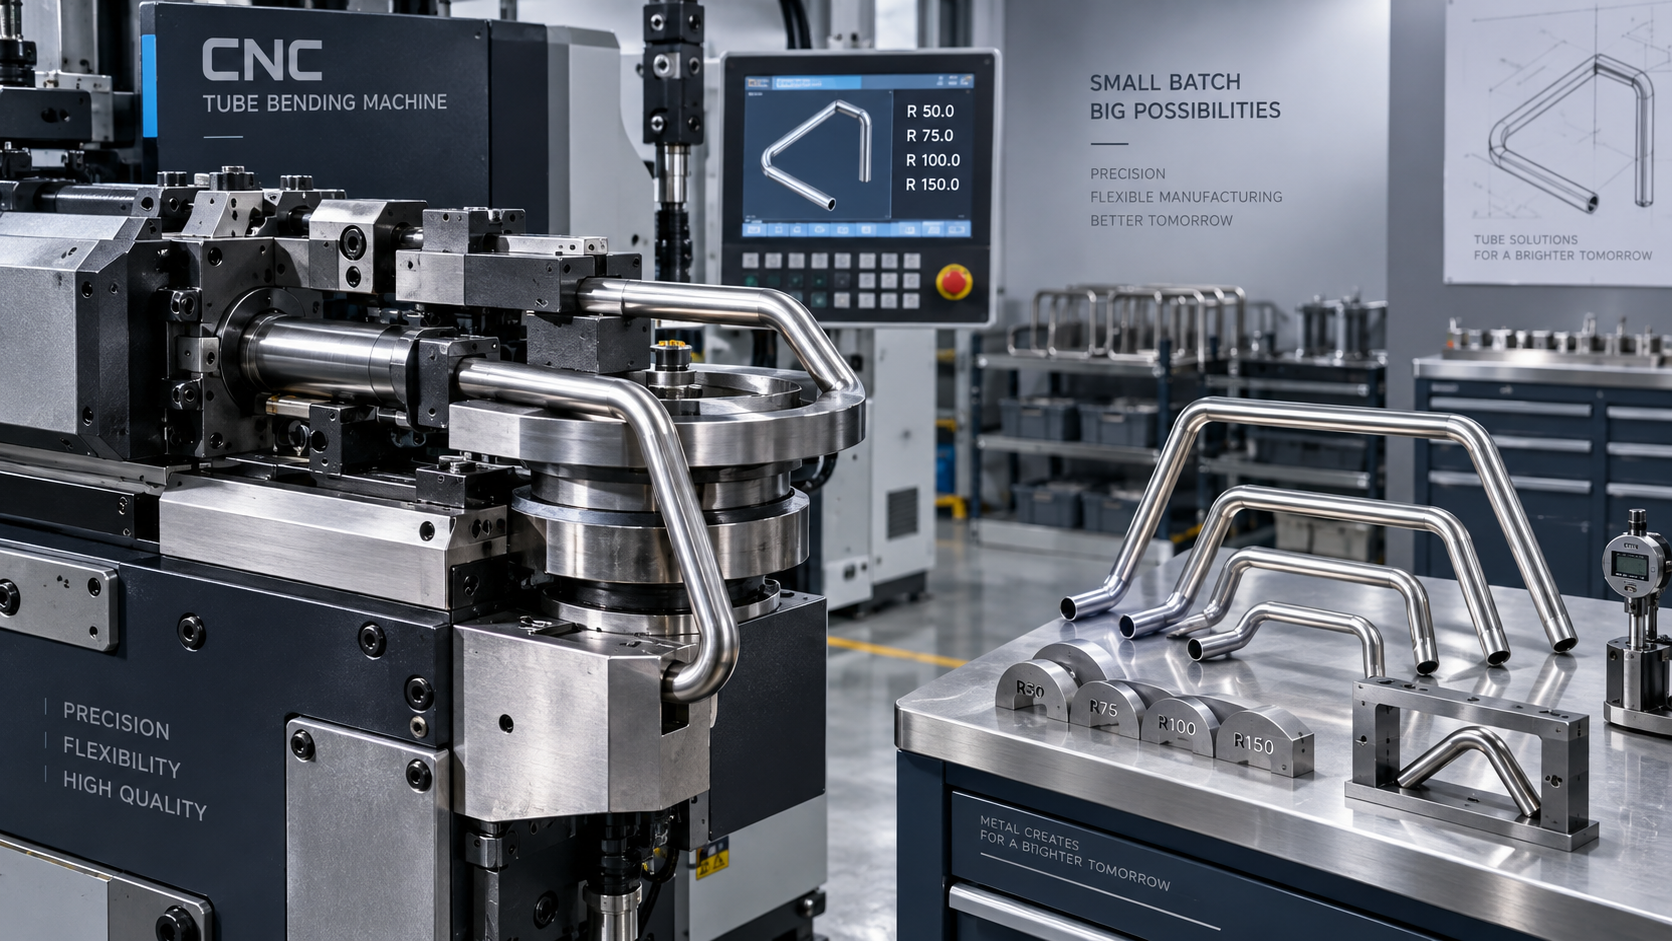
Cuándo una dobladora de tubos es la opción adecuada para la producción de lotes pequeños
Para los gerentes de proyecto que gestionan series de producción limitadas, elegir el equipo adecuado puede determinar si un trabajo se mantiene dentro del plazo y del presupuesto. Una dobladora de tubos suele ser la opción práctica cuando la flexibilidad, la precisión repetible y una menor complejidad de preparación son más importantes que la automatización de alto volumen. Comprender cuándo los equipos de doblado de tubos ofrecen el mejor rendimiento ayuda a los equipos a mejorar la eficiencia del flujo de trabajo, mantener los estándares de calidad y responder con confianza a los cambios en los requisitos del proyecto.
El trabajo en lotes pequeños crea un entorno de decisión diferente al de la producción estable de gran volumen. El plano puede cambiar después de una revisión del cliente. Un proyecto puede requerir pasamanos de acero inoxidable, mientras que el siguiente implica bastidores de acero al carbono o componentes de aluminio. Las cantidades pueden ser moderadas, pero las tolerancias, el aspecto, el ajuste para soldadura y los compromisos de entrega pueden seguir siendo exigentes. En estas condiciones, el menor coste por pieza no siempre es la medida más útil. La capacidad de pasar del plano a una primera pieza aprobada sin utillaje excesivo ni dependencia de proveedores externos suele ser más valiosa.
La verdadera cuestión no es solo el volumen
Es tentador definir una dobladora de tubos como un equipo para una producción baja o media y una línea automatizada específica como un equipo para una producción elevada. En la práctica, la complejidad del proyecto importa tanto como la cantidad. Una serie de unos cientos de piezas idénticas puede justificar utillaje especializado si el diseño está definido y es probable que haya pedidos repetidos. Por el contrario, una serie de varios miles de piezas puede seguir beneficiándose de una máquina de doblado flexible si incluye muchos radios diferentes, cambios frecuentes de especificaciones o varios diámetros de tubo.
Para la producción de lotes pequeños, una dobladora de tubos suele ser la opción adecuada cuando el equipo necesita realizar concesiones controladas entre el tiempo de preparación y el tiempo de ciclo. Puede ser especialmente adecuada para la fabricación de bastidores de equipos, conjuntos relacionados con vehículos, estructuras de mobiliario, equipos de fitness, skids de proceso, protecciones, piezas de maquinaria agrícola y componentes de barandillas arquitectónicas o industriales. Estos trabajos suelen combinar tramos rectos, radios simples y condiciones de extremo variables, en lugar de una única geometría invariable.
La clave es mirar más allá de la expresión “lote pequeño”. Un proyecto con 20 conjuntos complejos de tubos puede requerir más planificación que un proyecto con 500 dobleces simples. El estado del material, el radio de doblado, los requisitos de acabado, la secuencia de soldadura y los criterios de inspección influyen en si tiene sentido realizar el doblado internamente.
Dónde el doblado flexible ofrece una ventaja operativa
Una máquina de doblado de tubos bien seleccionada permite al equipo del proyecto controlar la ruta crítica en lugar de esperar el procesamiento externo. Esto no significa que todos los tubos deban doblarse internamente. Significa que la operación debe acercarse al proyecto cuando la velocidad de respuesta, la gestión de revisiones o la verificación del ajuste probablemente afecten a la entrega.
Considere un conjunto fabricado que incluye tubos doblados, puntos de conexión mecanizados y soportes de placa soldados. Si la geometría del tubo se subcontrata, un cambio menor en la posición del soporte puede generar una nueva solicitud, un retraso de transporte y otro ciclo de inspección. Con una dobladora de tubos adecuada en el taller, el equipo puede revisar el programa o la configuración de doblado, producir una muestra, comprobarla con los componentes de unión y liberar el lote con menos interrupciones. Esto es especialmente relevante cuando los prototipos evolucionan hacia series cortas de producción antes de que el diseño final esté completamente estandarizado.
La repetibilidad también importa. El doblado manual puede ser suficiente para trabajos de reparación básicos o unas pocas piezas no críticas, pero resulta difícil de gestionar cuando la consistencia de los ángulos, la rotación entre dobleces o la intercambiabilidad dimensional afectan a la soldadura posterior. Las configuraciones CNC y semiautomáticas pueden ofrecer un proceso más controlado para piezas recurrentes, sin asumir el compromiso de una célula de producción altamente específica. El nivel de automatización adecuado debe responder a la familia de piezas y al flujo de trabajo del operario, no a la suposición general de que una mayor automatización siempre es mejor.
Qué debe comprobarse antes de seleccionar una dobladora de tubos
Una máquina de doblado debe seleccionarse a partir de datos reales de la pieza, no solo del diámetro exterior indicado en un plano. Los gerentes de proyecto no necesitan convertirse en especialistas en doblado, pero deben asegurarse de que la revisión de producción incluya algunas preguntas prácticas con la suficiente antelación para evitar sorpresas.
- Perfil y dimensiones del tubo: Confirme si se trabaja con tubo redondo, tubo cuadrado, tubo rectangular o tubería, e identifique las dimensiones exteriores y el espesor de pared. Las máquinas, los troqueles y el utillaje de apoyo deben adaptarse al perfil real.
- Comportamiento del material: El acero al carbono, el acero inoxidable, el aluminio y otras aleaciones responden de manera diferente durante el doblado. El grado del material, el temple y el espesor de pared pueden influir en la recuperación elástica, las marcas superficiales y el riesgo de arrugas o aplanamiento.
- Radio de línea central: Los dobleces de radio cerrado generalmente requieren un utillaje y un control de proceso más cuidadosos. Un radio que parece aceptable en un modelo 3D puede no ser práctico sin deformación en el tubo seleccionado.
- Geometría de la pieza: Mida la distancia desde los extremos del tubo hasta el primer doblez, el espaciamiento entre dobleces sucesivos y la rotación requerida. La interferencia entre la pieza conformada y el utillaje de la máquina puede ser tan limitante como la fuerza de doblado.
- Criterios de aceptación: Establezca qué es realmente crítico: el ángulo de doblado, la posición final, la ovalidad, el aspecto superficial o el ajuste de la unión. El enfoque de inspección debe reflejar esos requisitos.
Esta revisión suele revelar problemas que son económicos de resolver sobre el papel, pero costosos una vez iniciada la producción. Por ejemplo, permitir un radio de doblado ligeramente mayor puede reducir la dificultad del utillaje. Reubicar una pestaña soldada lejos de la tangente del doblez puede mejorar el acceso para el montaje. Especificar referencias de medición realistas también puede evitar disputas entre la operación de conformado y el equipo de soldadura.
Un buen doblez es más que el ángulo correcto
Los calendarios de proyecto pueden verse afectados por problemas de calidad que no aparecen durante una comprobación visual rápida. Un tubo puede alcanzar el ángulo nominal y, aun así, presentar un aplanamiento excesivo, arrugas en el radio interior, marcas en una superficie visible o variación en los tramos rectos después del doblado. Estas condiciones se vuelven más graves si el componente debe soldarse en una plantilla, sellarse, recubrirse con pintura en polvo o utilizarse en un producto acabado visible.
Por lo tanto, el proceso de aprobación de la primera pieza debe incluir las características que importan para la siguiente operación. Si un tubo doblado se une a placas cortadas por láser, comprobarlo con el patrón real de soportes suele ser más significativo que comprobar una dimensión aislada. Si el tubo transportará fluido o cable, la deformación interna puede requerir una revisión más detallada. Cuando el aspecto es importante, el equipo debe acordar de antemano las marcas de utillaje permitidas y la protección durante la manipulación.
La recuperación elástica merece una atención especial. Tras liberar la fuerza de doblado, el material recupera ligeramente su forma, por lo que la máquina puede necesitar sobredoblar para lograr el ángulo final requerido. La magnitud depende del material y de la geometría. Debe establecerse mediante pruebas de configuración y documentarse en las instrucciones de trabajo, en lugar de que cada operario la estime de forma distinta. Para lotes pequeños repetitivos, conservar los programas aprobados, la información de los troqueles y los registros de inspección puede acortar la preparación futura sin tratar cada trabajo como un desarrollo completamente nuevo.
Cuándo una dobladora de tubos no es la mejor solución
Una dobladora de tubos no es la solución para todos los requisitos de metal conformado. Las curvas de gran radio en chapa o placa ancha generalmente se abordan mejor mediante laminado o conformado en prensa. Los elementos estructurales pesados pueden requerir equipos especializados de doblado de perfiles. Los tubos decorativos extremadamente delgados pueden exigir una cuidadosa protección superficial y pruebas de proceso que alteren la economía de una serie corta. Las piezas con requisitos muy exigentes de limpieza interna o requisitos especiales aeroespaciales, de presión o de seguridad pueden necesitar procedimientos y verificaciones que vayan más allá de una configuración de fabricación estándar.
También existe un umbral a partir del cual una solución específica de alta producción se vuelve más lógica. Si el diseño es estable, la demanda es predecible y un solo componente domina el tiempo de producción, un equipo de proyecto debe comparar la mano de obra, la vida útil del utillaje, la manipulación y el rendimiento con alternativas más automatizadas. La conclusión debe basarse en el panorama completo de producción, incluidos los cambios de configuración y el mantenimiento, y no únicamente en la velocidad de doblado.
Otro error común es forzar una operación de tubos en un proyecto que consiste principalmente en la fabricación de placas. El mejor enfoque es planificar la ruta de fabricación como un sistema conectado. Los tubos doblados pueden necesitar placas precisas con bordes biselados antes de la soldadura robotizada o manual. Para trabajos con placas de acero al carbono, acero inoxidable o aluminio, un proceso de fresado de bordes puede preparar biseles de soldadura uniformes y reducir el esmerilado secundario. Equipos como unaFresadora de bordes de placa tipo giratorio pueden ser pertinentes cuando el proyecto incluye placas largas o preparación repetible de ranuras junto con conjuntos de tubos doblados. Las versiones estándar están diseñadas para espesores de placa de 6 a 80 mm, mientras que las versiones de viga no presurizada para trabajo pesado pueden manejar de 6 a 400 mm; la aplicación correcta sigue dependiendo del diseño de la unión y de la ruta general de fabricación.
Planificación de la célula de trabajo alrededor de la operación de doblado
La máquina en sí es solo una parte de la decisión. La eficiencia en lotes pequeños suele provenir del flujo de trabajo circundante: cómo se corta, identifica, prepara, dobla, inspecciona y transfiere el material a soldadura o montaje. Una dobladora capaz puede seguir creando retrasos si los operarios dedican demasiado tiempo a buscar troqueles, medir piezas en bruto sin marcar o mover tubos largos por una zona congestionada.
Una célula de trabajo práctica suele beneficiarse de un almacenamiento organizado de utillajes, hojas de ruta claras, topes de longitud o piezas en bruto cortadas verificadas, y un punto de inspección de primera pieza cerca de la máquina. Para piezas de trabajo más largas, debe prestarse atención al soporte seguro durante la carga y descarga. El componente conformado puede oscilar inesperadamente mientras gira, y tanto la manipulación de materiales como las disposiciones de protección deben considerarse antes de iniciar la producción. Las expectativas de seguridad y los requisitos eléctricos o de conformidad también varían según el mercado de destino, por lo que deben aclararse al finalizar las especificaciones del equipo.
La planificación del mantenimiento es igualmente importante para trabajos intermitentes. Los talleres de lotes pequeños pueden dejar una máquina inactiva entre proyectos y luego esperar una producción inmediata cuando llega un nuevo pedido. Las comprobaciones rutinarias de lubricación, abrazaderas, sistemas hidráulicos o eléctricos cuando corresponda, estado de los troqueles y calibración de la máquina ayudan a evitar problemas de arranque evitables. El objetivo no es una administración excesiva; es garantizar que un proceso previamente aprobado siga siendo reproducible cuando el trabajo regrese meses después.
Elegir pensando en el próximo proyecto
Para los fabricantes orientados a proyectos, los equipos deben evaluarse por la variedad de trabajos que pueden asumir sin crear un nuevo cuello de botella. Una dobladora de tubos justifica su lugar cuando permite al equipo responder a planos variables, controlar la calidad de la primera pieza, reducir la dependencia de subcontrataciones repetidas y producir piezas uniformes en series limitadas. Es menos convincente cuando el trabajo está altamente estandarizado en volúmenes que justifican una ruta automatizada específica, o cuando la geometría y el material requieren otro proceso de conformado.
Wuxi Samgins International Trade Co.,Ltd, establecida en 2012 en Wuxi, provincia de Jiangsu, suministra equipos para aplicaciones de doblado de tubos, soldadura, corte CNC, máquinas herramienta, procesamiento láser, manipulación de placas y producción de vigas H. Su ubicación, a unos 30 minutos de Shanghái en tren de alta velocidad, facilita una coordinación práctica para debates sobre equipos y proyectos. La producción y el diseño se organizan de acuerdo con el sistema de calidad ISO9001 y las normas CE de la UE, y los equipos se han suministrado a mercados del Sudeste Asiático, Europa, América y Oceanía.
Antes de comprometerse con una máquina, proporcione al proveedor planos representativos, el material y las dimensiones del tubo, el radio mínimo de doblado, los tamaños de lote previstos, la precisión requerida y el proceso posterior. Esta información permite evaluar no solo si un tubo puede doblarse, sino si puede doblarse de forma fiable dentro de las condiciones reales del calendario del proyecto.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje